Калькулятор допустимых дефектов по ISO 5817
Показывает предельный размер несплошности для выбранного уровня качества и толщины металла, а если ввести измеренное значение — сразу даёт вердикт. Уровни B, C и D и самые частые виды дефектов.
Короткий ответ
Три уровня качества: B строгий, C промежуточный, D умеренный. Трещины и несплавление не допускаются ни на одном, у остальных дефектов предел зависит от толщины. Калькулятор ниже даёт предел для вашей толщины и дефекта.

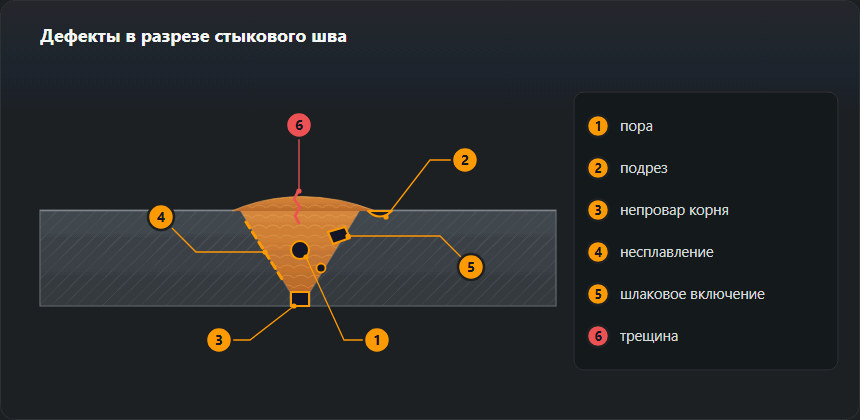
Три уровня качества
ISO 5817 не описывает «хороший» и «плохой» шов. Она задаёт три набора предельных значений, и какой из них применяется — решает конструкция, а не сварщик.
| Уровень | Название | Где применяется |
|---|---|---|
| B | Высокий | Ответственные несущие конструкции, сосуды давления, EXC3–EXC4 по EN 1090-2 |
| C | Средний | Основная масса машиностроительных и строительных конструкций, EXC2 |
| D | Базовый | Ненагруженные и второстепенные элементы, ограждения, каркасы |
Как читать предел
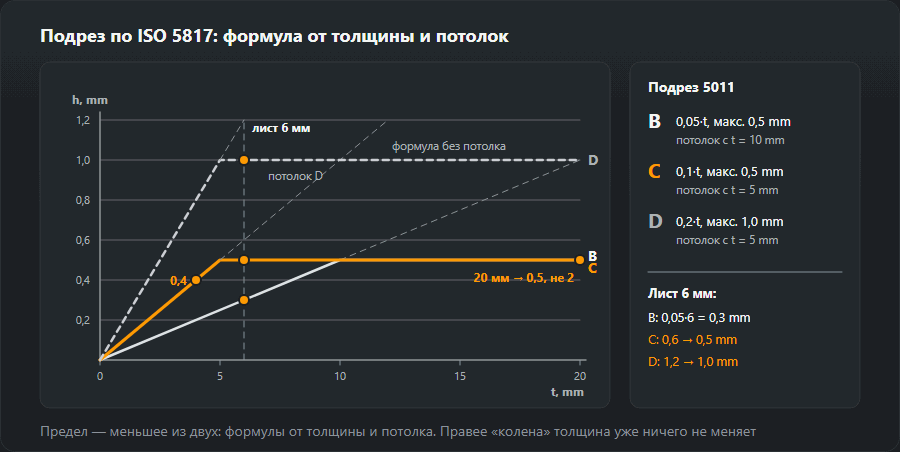
Большинство пределов задано не абсолютным числом, а формулой от толщины
или от ширины шва, с абсолютным потолком сверху. Например, подрез на уровне C
ограничен как h ≤ 0,1·t, но не более 0,5 мм. На листе 4 мм
это даёт 0,4 мм, а на листе 20 мм — не 2 мм, а те же 0,5 мм,
потому что срабатывает потолок.
Трещины (100) и несплавление (401) не допускаются на всех трёх уровнях. Непровар (402) не допускается на уровнях B и C, а на D разрешён ограниченно. Незаполненная разделка (511) не допускается на уровне B. Для этих случаев калькулятор так и пишет — «не допускается», без числа.
Обозначения дефектов
Номера в скобках — обозначения по ISO 6520-1. Ими подписывают дефекты в протоколах контроля, и по ним же несплошность ищется в таблицах ISO 5817: 502 — превышение выпуклости стыкового шва, 503 — выпуклость углового, 504 — превышение проплава, 507 — линейное смещение кромок, 511 — незаполненная разделка, 515 — вогнутость корня, 5011 и 5012 — подрез, 2011 и 2017 — поры.
Материал справочный: он избавляет от листания таблиц у стенда, но окончательное заключение по шву даёт контролёр, а обязательную силу имеет текст стандарта.
Как пользоваться калькулятором: по шагам
- Сначала назовите дефект, потом меряйте. Подрез у края валика и вогнутость корня с обратной стороны похожи на глаз, а считаются разными формулами. Номер проверяется по таблице обозначений ISO 6520-1.
- Уровень берите из документации. Чертёж, WPS или спецификация изделия; в строительных металлоконструкциях — класс исполнения EXC. Уровень не подбирают под результат замера.
- Вводите номинальную толщину t — с чертежа, а не замеренную штангенциркулем после зачистки. От неё считается большинство пределов.
- Для 502 и 503 введите ширину b, для 504 — ширину корня в отдельном поле. Выпуклость стыкового шва — ширина лицевого валика, выпуклость углового — ширина его лица, превышение проплава — ширина корня.
- Введите замер и прочитайте вердикт. Поле «Правило» показывает формулу, «Абсолютный предел» — потолок; если допуск совпал с потолком, результат определил потолок, а не толщина.
Допустимые дефекты на уровне C для типовых толщин
Ниже те же правила, по которым считает калькулятор, расписанные для нескольких толщин, — чтобы у стенда не вводить значения по одному. Жирным выделены числа, где формула дала бы больше, а действует потолок. Прочерк значит, что на этом уровне дефект не допускается. В таблице только дефекты, которые считаются от толщины t: выпуклость и проплав зависят от ширины b, их считает калькулятор.
| Номер | Несплошность | t = 4 | t = 5 | t = 6 | t = 8 | t = 10 | t = 12 | t = 20 | t = 30 |
|---|---|---|---|---|---|---|---|---|---|
| 402 | Непровар корня шва | — | — | — | — | — | — | — | — |
| 2011 | Одиночная пора | 1,2 | 1,5 | 1,8 | 2,4 | 3 | 3,6 | 4 | 4 |
| 2017 | Поверхностная пора | 0,8 | 1 | 1,2 | 1,6 | 2 | 2 | 2 | 2 |
| 5011, 5012 | Сплошной подрез | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 |
| 507 | Линейное смещение кромок | 0,6 | 0,75 | 0,9 | 1,2 | 1,5 | 1,8 | 3 | 4 |
| 511 | Незаполнение разделки | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1 | 1 | 1 |
| 515 | Вогнутость корня шва | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1 | 1 | 1 |
Таблица показывает то, что легко упустить: подрез на уровне C упирается в 0,5 мм уже с металла 5 мм, а незаполненная разделка и вогнутость корня — в 1 мм с 10 мм. На толстых деталях допуск на эти дефекты вместе с толщиной не растёт.
Те же толщины на уровне B
| Номер | Несплошность | t = 4 | t = 5 | t = 6 | t = 8 | t = 10 | t = 12 | t = 20 | t = 30 |
|---|---|---|---|---|---|---|---|---|---|
| 402 | Непровар корня шва | — | — | — | — | — | — | — | — |
| 2011 | Одиночная пора | 0,8 | 1 | 1,2 | 1,6 | 2 | 2,4 | 3 | 3 |
| 2017 | Поверхностная пора | — | — | — | — | — | — | — | — |
| 5011, 5012 | Сплошной подрез | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 |
| 507 | Линейное смещение кромок | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1,2 | 2 | 3 |
| 511 | Незаполнение разделки | — | — | — | — | — | — | — | — |
| 515 | Вогнутость корня шва | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 |
Уровень B незаполненную разделку не допускает вовсе, а подрез и вогнутость корня считает с половинным коэффициентом (0,05·t вместо 0,1·t) и потолком 0,5 мм. Смещение кромок на металле 20 мм — 2 мм на B против 3 мм на C: при сборке труб и толстого листа это часто решает, придётся ли разбирать стык ещё до сварки.
Примеры с цифрами
Подрез на листе 6 мм
Уровень C: формула 0,1·6 даёт 0,6 мм, но потолок 0,5 мм — действует он. Замер 0,4 мм в норме. Тот же шов на уровне B (0,05·6 = 0,3 мм) уже брак, а на D (0,2·6 = 1,2, потолок 1,0 мм) проходит с большим запасом. Что делать с подрезом, который не прошёл, — на странице о подрезе шва.

Выпуклость стыкового шва при ширине 16 мм
Предел считается от ширины валика: на B 1 + 0,1·16 = 2,6 мм, на C 1 + 0,15·16 = 3,4 мм, на D 1 + 0,25·16 = 5,0 мм. Выпуклость 3,0 мм проходит по C и не проходит по B. Если требуется B, достаточно снять усиление шлифмашиной до 2,6 мм — переваривать ничего не нужно, но уходить ниже поверхности листа нельзя.
Смещение кромок на листе 30 мм
На уровне C формула 0,15·30 даёт 4,5 мм, действует потолок 4 мм; на B 0,1·30 — ровно потолок 3 мм. Смещение меряют на прихваченном стыке до сварки: после облицовочного слоя его оценивают только косвенно, а исправить можно лишь разрезкой.
Превышение проплава при ширине корня 4 мм
B: 1 + 0,2·4 = 1,8 мм; C: 1 + 0,6·4 = 3,4 мм; D: 1 + 1,0·4 = 5 мм, то есть ровно потолок. Разница между B и C здесь почти двукратная: корень, который на C проходит без замечаний, на B часто требует зачистки изнутри или правки тока и зазора в корне.
Чем и как мерить
ISO 17637 требует при визуальном контроле освещённость не менее 350 лк (рекомендуется 500 лк), глаз не дальше 600 мм от поверхности и угол наблюдения не меньше 30°. Поверхность очищают от шлака и брызг: замер через шлак измеряет шлак.
- Подрез и вогнутость корня — глубиномер шаблона сварщика, ноль выставлен на нетронутой поверхности листа рядом со швом.
- Выпуклость — шаблон, опёртый на обе кромки металла; ширину b меряют тем же инструментом в том же сечении.
- Смещение кромок — шаблон либо линейка и щуп с обеих сторон стыка; берётся наибольшая разница уровней.
- Пора на поверхности — наибольший размер; внутренние поры глазом не оценить, нужен РК или УЗК.
Результат записывают в протокол вместе с местом дефекта и инструментом — удобно в генераторе протокола визуального контроля, который берёт те же пределы, что и калькулятор.
Ошибки при работе с калькулятором
- Пустое поле b. Тогда калькулятор считает от толщины t. При t = 10 мм и ширине валика 16 мм выпуклость на C выходит 2,5 мм вместо 3,4 мм — и годный шов бракуют.
- Замеренная толщина вместо номинальной. Лист после зачистки или с коррозией даёт меньшее t и более жёсткий предел, чем предусматривает норма.
- Проплав перепутан с выпуклостью. 504 — это сторона корня, считается от ширины корня; 502 — лицо шва. Формулы и потолки разные.
- Одиночная пора как вся пористость. Калькулятор проверяет одну пору. Скопления, цепочки и суммарная площадь пор — отдельные позиции нормы, о них на странице о порах в шве.
- Работа на грани. Значение, равное пределу, в норме, но у замера есть погрешность. Дефект, прошедший с запасом 0,05 мм, у другого контролёра с другим шаблоном может не пройти.
Вердикт «брак» — что дальше
«Брак» не значит сразу «вырезать». Выпуклость обычно снимают шлифовкой, подрез заваривают тонким валиком, поверхностную пору выбирают и смотрят, нет ли под ней следующих. С плоскими дефектами иначе: трещину и несплавление удаляют до здорового металла и варят заново — причины и порядок ремонта на странице о непроваре и несплавлении. После каждого ремонта место проверяют тем же методом, а если требует документация — и объёмным. Общая таблица требований с выбором уровня под изделие — на странице об уровнях качества ISO 5817.
Частые вопросы
Какой уровень качества выбрать, если в чертеже он не указан?
Уровень задаёт конструктор, а не сварщик. Если в чертеже его нет — это повод спросить, а не выбрать самому. По умолчанию в машиностроении чаще всего применяют C; для несущих строительных конструкций уровень следует из класса исполнения по EN 1090-2 (EXC2 обычно C, EXC3 и EXC4 — B).
Уровень B — это «идеально»?
Нет, это самый строгий из трёх уровней ISO 5817, но и он допускает несплошности. «Идеального» уровня в норме нет вообще: она описывает не отсутствие дефектов, а границу, за которой шов считается негодным. Существует ещё уровень B+ по EN 1090-2 с дополнительными ужесточениями для EXC4.
Трещина маленькая — может, она допустима?
Нет. Трещины, несплавление и, начиная с уровня C, непровар не допускаются ни при каком размере. Это несплошности, которые растут под нагрузкой, поэтому норма не даёт для них предельного размера — только запрет. Такой участок вырубается и переваривается.
Калькулятор заменяет протокол контроля?
Нет. Он показывает предел по норме для конкретной толщины, чтобы не листать таблицы, но заключение по шву даёт аттестованный контролёр, а спор решает текст стандарта. Проверьте значение по ISO 5817 перед тем, как ссылаться на него в документе.
Какую ширину b вводить в калькулятор?
Зависит от дефекта. Для превышения выпуклости стыкового шва (502) — ширину лицевого валика, для выпуклости углового шва (503) — ширину его лицевой поверхности, для превышения проплава (504) — ширину корня с обратной стороны. Ширина корня вводится в отдельное поле — без неё предел 504 не считается. Если поле b оставить пустым, калькулятор считает от толщины t, и предел обычно занижается: при t = 10 мм выпуклость на уровне C выходит 2,5 мм, а при реальной ширине 16 мм — 3,4 мм.
Допускается ли непровар на уровне D?
Да, ограниченно: высота до 0,2·t, но не более 2 мм. На металле 8 мм это 1,6 мм, начиная с 10 мм предел стоит на 2 мм. На уровнях B и C непровар (402) не допускается независимо от размера.
Подходит ли калькулятор для алюминиевых швов?
Нет. В нём только значения ISO 5817, которая охватывает сталь, никель, титан и их сплавы. Алюминиевые швы оценивают по ISO 10042 — буквы уровней те же, числа другие.
Обновлено: