Límites de aceptación según ISO 5817
Si la imperfección que acabas de medir es admisible — en nivel de calidad B, C o D, para el espesor que tienes delante.
Respuesta corta
Tres niveles de calidad: B exigente, C intermedio, D moderado. Las fisuras y la falta de fusión no se admiten en ninguno; el resto de imperfecciones tiene un límite que depende del espesor. La calculadora de abajo da el límite para tu espesor y defecto.

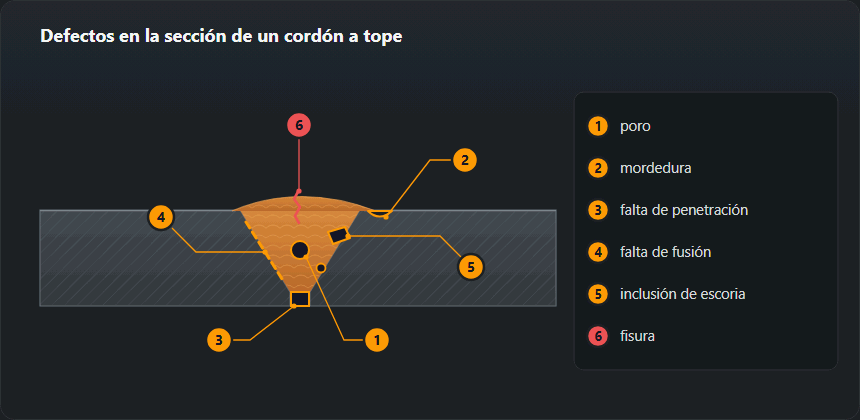
Los tres niveles
B es exigente, C intermedio y D moderado. El nivel no lo elige el soldador: viene del diseño y aparece en el plano o en el WPS. Los equipos a presión y las estructuras con carga dinámica piden normalmente B; las estructuras estáticas corrientes suelen admitir C.
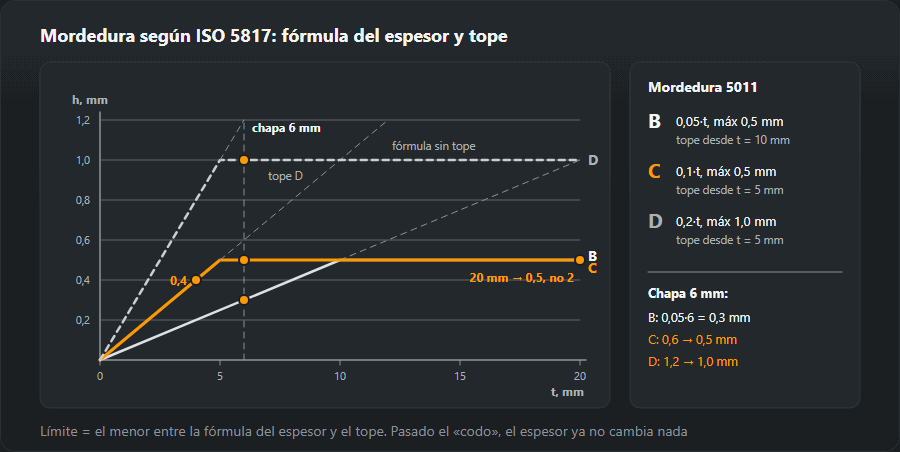
La mayoría de los límites son proporcionales al espesor con un tope absoluto. La mordedura en nivel C, por ejemplo, es 0,1·t pero nunca más de 0,5 mm: en chapa de 20 mm manda el tope, no la proporción.
| Nivel | Nombre | Dónde se aplica |
|---|---|---|
| B | Estricto | Estructuras portantes críticas, recipientes a presión, EXC3–EXC4 según EN 1090-2 |
| C | Intermedio | El grueso de la construcción mecánica y metálica, EXC2 |
| D | Moderado | Elementos sin carga y secundarios, barandillas, bastidores |
Lo que nunca se admite
Las fisuras y la falta de fusión se rechazan en todos los niveles, sin medición que discutir. Esa es la razón práctica de que la falta de fusión importe más que un cordón simplemente feo: un cordón feo puede pasar, uno fisurado no.
La calculadora cubre las imperfecciones que más aparecen en inspección visual. Cuando del resultado dependan dinero o seguridad, decide el texto de ISO 5817: tiene notas, excepciones y una lista de imperfecciones más larga de lo que ninguna calculadora debería fingir reproducir.
Cómo usar la calculadora paso a paso
- Nombre la imperfección antes de medirla. La mordedura en el borde del cordón y la concavidad de raíz por el reverso se parecen a simple vista, pero se calculan con fórmulas distintas. El número está en la tabla de designaciones ISO 6520-1.
- El nivel sale de la documentación. Plano, WPS o especificación del producto; en estructura metálica, la clase de ejecución EXC. El nivel nunca se elige según lo que ha dado la medición.
- Introduzca el espesor nominal t, el del plano, no el que marca el calibre después de amolar. De él se calculan casi todos los límites.
- Para 502 y 503 introduzca la anchura b; para 504, la anchura de la raíz en su propio campo. Sobreespesor a tope: anchura del cordón de acabado; convexidad en ángulo: anchura de la cara del cordón; penetración excesiva: anchura de la raíz.
- Introduzca el valor medido y lea el veredicto. El campo «Regla» muestra la fórmula y «Tope absoluto», el techo; si el valor admitido coincide con el tope, ha decidido el tope y no el espesor.
Límites de ISO 5817 nivel C para espesores habituales
Debajo, las mismas reglas que usa la calculadora, resueltas para varios espesores para no tener que teclearlas una a una junto al banco. En negrita, los valores en los que la fórmula daría más y manda el tope. Un guion significa que la imperfección no se admite en ese nivel. Solo figuran las imperfecciones que se calculan con el espesor t: el sobreespesor, la convexidad y la penetración dependen de la anchura b y se calculan en la calculadora.
| N.º | Imperfección | t = 4 | t = 5 | t = 6 | t = 8 | t = 10 | t = 12 | t = 20 | t = 30 |
|---|---|---|---|---|---|---|---|---|---|
| 402 | Falta de penetración en la raíz | — | — | — | — | — | — | — | — |
| 2011 | Poro aislado | 1,2 | 1,5 | 1,8 | 2,4 | 3 | 3,6 | 4 | 4 |
| 2017 | Poro superficial | 0,8 | 1 | 1,2 | 1,6 | 2 | 2 | 2 | 2 |
| 5011, 5012 | Mordedura continua | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 |
| 507 | Desalineación lineal | 0,6 | 0,75 | 0,9 | 1,2 | 1,5 | 1,8 | 3 | 4 |
| 511 | Llenado incompleto del chaflán | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1 | 1 | 1 |
| 515 | Concavidad en la raíz | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1 | 1 | 1 |
La tabla deja ver algo fácil de pasar por alto: en nivel C la mordedura toca su tope de 0,5 mm ya desde chapa de 5 mm, y el llenado incompleto y la concavidad de raíz se quedan en 1 mm desde 10 mm. En piezas gruesas la tolerancia para estas imperfecciones no crece con el espesor.
Los mismos espesores en nivel B
| N.º | Imperfección | t = 4 | t = 5 | t = 6 | t = 8 | t = 10 | t = 12 | t = 20 | t = 30 |
|---|---|---|---|---|---|---|---|---|---|
| 402 | Falta de penetración en la raíz | — | — | — | — | — | — | — | — |
| 2011 | Poro aislado | 0,8 | 1 | 1,2 | 1,6 | 2 | 2,4 | 3 | 3 |
| 2017 | Poro superficial | — | — | — | — | — | — | — | — |
| 5011, 5012 | Mordedura continua | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 |
| 507 | Desalineación lineal | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1,2 | 2 | 3 |
| 511 | Llenado incompleto del chaflán | — | — | — | — | — | — | — | — |
| 515 | Concavidad en la raíz | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 |
El nivel B no admite llenado incompleto del chaflán en absoluto y calcula la mordedura y la concavidad de raíz con la mitad del factor del nivel C (0,05·t en lugar de 0,1·t) y un tope de 0,5 mm. La desalineación en chapa de 20 mm es de 2 mm en B frente a 3 mm en C: al armar tubo y chapa gruesa, eso decide a menudo si la unión hay que deshacerla antes siquiera de soldar.
Ejemplos con números
Mordedura en chapa de 6 mm
Nivel C: la fórmula 0,1·6 da 0,6 mm, pero el tope es 0,5 mm y es el que manda. Una lectura de 0,4 mm es aceptable. El mismo cordón evaluado en nivel B (0,05·6 = 0,3 mm) se rechaza, y en D (0,2·6 = 1,2, tope 1,0 mm) pasa con margen. Qué hacer con una mordedura que no pasa se explica en la página de la mordedura en soldadura.

Sobreespesor con un cordón de 16 mm de ancho
El límite se calcula con la anchura del cordón: B 1 + 0,1·16 = 2,6 mm, C 1 + 0,15·16 = 3,4 mm, D 1 + 0,25·16 = 5,0 mm. Un sobreespesor de 3,0 mm pasa en C y no en B. Si se exige B, basta con amolar el cordón hasta 2,6 mm —no hay que resoldar nada—, pero sin bajar de la superficie de la chapa.
Desalineación en chapa de 30 mm
En nivel C la fórmula 0,15·30 da 4,5 mm y rige el tope de 4 mm; en B, 0,1·30 cae justo en el tope de 3 mm. La desalineación se mide en la unión punteada antes de soldar: con el acabado ya puesto solo se juzga de forma indirecta, y corregirla exige cortar.
Penetración excesiva con una raíz de 4 mm
B: 1 + 0,2·4 = 1,8 mm; C: 1 + 0,6·4 = 3,4 mm; D: 1 + 1,0·4 = 5 mm, justo el tope. Entre B y C hay aquí casi el doble: una raíz que en C pasa sin comentarios, para B a menudo necesita amolado por dentro o ajustar la corriente y la separación de raíz.
Con qué y cómo medir
ISO 17637 pide para la inspección visual al menos 350 lx (recomendados 500 lx), el ojo a no más de 600 mm de la superficie y un ángulo de observación de al menos 30°. Antes hay que quitar escoria y proyecciones: medir a través de la escoria es medir la escoria.
- Mordedura y concavidad de raíz: la aguja de profundidad de la galga de soldadura, puesta a cero sobre la chapa intacta junto al cordón.
- Sobreespesor y convexidad: galga apoyada en ambos bordes del metal base; la anchura b se mide con la misma galga en la misma sección.
- Desalineación: galga, o regla y galgas de espesores a los dos lados de la unión; cuenta el mayor escalón.
- Poro superficial: su mayor dimensión; los poros internos no se ven a ojo, hace falta RT o UT.
El resultado se anota con la ubicación y el instrumento; es cómodo hacerlo en el generador de informe de inspección visual, que usa los mismos límites que esta calculadora.
Errores habituales con la calculadora
- Dejar b vacío. La calculadora usa entonces el espesor t. Con t = 10 mm y un cordón de 16 mm, el sobreespesor en C sale 2,5 mm en vez de 3,4 mm, y se rechaza una soldadura sana.
- Espesor medido en lugar del nominal. Chapa amolada o corroída da un t menor y un límite más estricto del que pretende la norma.
- Confundir penetración con sobreespesor. 504 es el lado de la raíz y se calcula con la anchura de la raíz; 502 es la cara. Fórmulas y topes distintos.
- Tomar un poro aislado por toda la porosidad. La calculadora comprueba un poro. Los nidos, las alineaciones y el área total de poros son entradas aparte de la norma; véase poros en el cordón.
- Trabajar en el límite. Un valor igual al límite es aceptable, pero toda medición tiene incertidumbre. Lo que pasa por 0,05 mm puede no pasar con otro inspector y otra galga.
Veredicto «rechazable»: ¿y ahora qué?
«Rechazable» no significa automáticamente «cortar». El sobreespesor y la convexidad suelen amolarse, la mordedura se rellena con una pasada fina y un poro superficial se vacía con la amoladora comprobando que no haya más debajo. Con las imperfecciones planas es distinto: la fisura y la falta de fusión se eliminan hasta metal sano y se vuelve a soldar; causas y secuencia de reparación en la página de falta de fusión y penetración. Tras cada reparación la zona se reinspecciona con el mismo método, y con uno volumétrico si la documentación lo exige. La tabla completa de requisitos, con cómo elegir el nivel para un producto, está en niveles de calidad ISO 5817.
Preguntas frecuentes
¿Qué nivel de calidad se aplica si el plano no indica ninguno?
Entonces no está definido, y eso es una laguna de la documentación, no una decisión del soldador. En estructura metálica según EN 1090 el nivel sale de la clase de ejecución: EXC2 pide normalmente C y EXC3 pide B. No se adivina.
¿Por qué no se admiten fisuras en ningún nivel?
Porque una fisura crece bajo carga. Un poro es un hueco de tamaño fijo; una fisura es una entalla con una punta, y la tensión en esa punta no tiene prácticamente límite. Por eso no hay tamaño admisible para ella en ningún nivel.
El valor medido cae justo en el límite.
Entonces es aceptable: la norma escribe los límites de forma inclusiva. Pero la incertidumbre de la medida cuenta: si la lectura queda dentro de esa incertidumbre respecto al límite, se vuelve a medir en lugar de discutir.
¿Qué anchura b hay que introducir en la calculadora?
Depende de la imperfección. Para el sobreespesor excesivo de una soldadura a tope (502), la anchura del cordón de acabado; para la convexidad excesiva de un cordón en ángulo (503), la anchura de su cara; para la penetración excesiva (504), la anchura de la raíz por el reverso. La anchura de la raíz tiene su propio campo: sin ella el límite de 504 no se calcula. Si el campo b se deja vacío, la calculadora usa el espesor t y el límite suele quedar corto: con t = 10 mm el sobreespesor en nivel C sale 2,5 mm, y con un cordón real de 16 mm de ancho, 3,4 mm.
¿Se admite la falta de penetración en el nivel D?
Sí, de forma limitada: altura hasta 0,2·t, sin pasar de 2 mm. En chapa de 8 mm son 1,6 mm; a partir de 10 mm el límite se queda en 2 mm. En los niveles B y C la falta de penetración (402) no se admite, sea cual sea su tamaño.
¿Sirve esta calculadora para soldaduras de aluminio?
No. Solo contiene valores de ISO 5817, que abarca acero, níquel, titanio y sus aleaciones. El aluminio se evalúa según ISO 10042: mismas letras de nivel, otros números.
Actualizado: