Калькулятор допустимих дефектів за ISO 5817
Показує граничний розмір несуцільності для обраного рівня якості та товщини металу, а якщо ввести виміряне значення — одразу дає вердикт. Рівні B, C і D та найчастіші види дефектів.
Коротка відповідь
Три рівні якості: B суворий, C проміжний, D помірний. Тріщини й несплавлення не допускаються на жодному, в решти дефектів межа залежить від товщини. Калькулятор нижче дає межу для вашої товщини й дефекту.

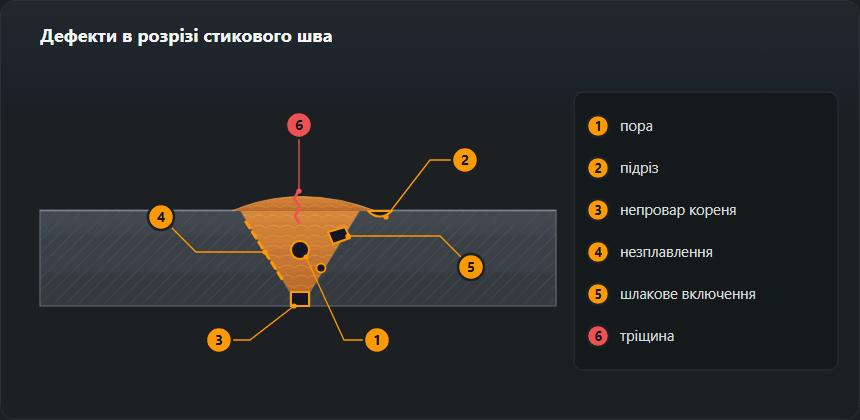
Три рівні якості
ISO 5817 не описує «добрий» і «поганий» шов. Вона задає три набори граничних значень, і який із них застосовується — вирішує конструкція, а не зварник.
| Рівень | Назва | Де застосовується |
|---|---|---|
| B | Високий | Відповідальні несучі конструкції, посудини тиску, EXC3–EXC4 за EN 1090-2 |
| C | Середній | Основна маса машинобудівних і будівельних конструкцій, EXC2 |
| D | Базовий | Ненавантажені й другорядні елементи, огорожі, каркаси |
Як читати межу
Більшість меж задано не абсолютним числом, а формулою від товщини або від
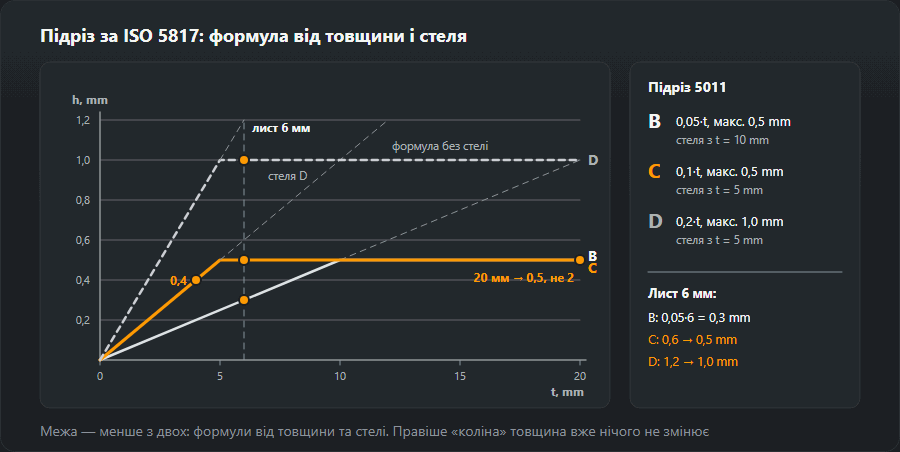
ширини шва, з абсолютною стелею згори. Наприклад, підріз на рівні C
обмежено як h ≤ 0,1·t, але не більше ніж 0,5 мм. На листі
4 мм це дає 0,4 мм, а на листі 20 мм — не 2 мм, а ті самі
0,5 мм, бо спрацьовує стеля.
Тріщини (100) та несплавлення (401) не допускаються на всіх трьох рівнях. Непровар (402) не допускається на рівнях B і C, а на D дозволений обмежено. Незаповнена обробка (511) не допускається на рівні B. Для цих випадків калькулятор так і пише — «не допускається», без числа.
Позначення дефектів
Номери в дужках — позначення за ISO 6520-1. Ними підписують дефекти в протоколах контролю, і за ними ж несуцільність шукається в таблицях ISO 5817: 502 — перевищення опуклості стикового шва, 503 — опуклість кутового, 504 — перевищення проплаву, 507 — лінійне зміщення кромок, 511 — незаповнена обробка, 515 — увігнутість кореня, 5011 і 5012 — підріз, 2011 і 2017 — пори.
Матеріал довідковий: він позбавляє гортання таблиць біля стенда, але остаточний висновок щодо шва дає контролер, а обов’язкову силу має текст стандарту.
Як користуватися калькулятором: покроково
- Спершу назвіть дефект, потім міряйте. Підріз біля краю валика й увігнутість кореня зі зворотного боку схожі на око, а обчислюються різними формулами. Номер перевіряють за таблицею позначень ISO 6520-1.
- Рівень беріть із документації. Креслення, WPS або специфікація виробу; у будівельних металоконструкціях — клас виконання EXC. Рівень не підбирають під результат виміру.
- Вводьте номінальну товщину t — з креслення, а не виміряну штангенциркулем після зачистки. Від неї обчислюється більшість меж.
- Для 502 і 503 введіть ширину b, для 504 — ширину кореня в окремому полі. Опуклість стикового шва — ширина лицьового валика, опуклість кутового — ширина його лиця, перевищення проплаву — ширина кореня.
- Введіть вимір і прочитайте вердикт. Поле «Правило» показує формулу, «Абсолютна межа» — стелю; якщо допуск збігся зі стелею, результат визначила стеля, а не товщина.
Допустимі дефекти на рівні C для типових товщин
Нижче ті самі правила, за якими рахує калькулятор, розписані для кількох товщин, — щоб біля стенда не вводити значення по одному. Жирним виділено числа, де формула дала б більше, а діє стеля. Прочерк означає, що на цьому рівні дефект не допускається. У таблиці лише дефекти, що обчислюються від товщини t: опуклість і проплав залежать від ширини b, їх рахує калькулятор.
| Номер | Невідповідність | t = 4 | t = 5 | t = 6 | t = 8 | t = 10 | t = 12 | t = 20 | t = 30 |
|---|---|---|---|---|---|---|---|---|---|
| 402 | Непровар кореня шва | — | — | — | — | — | — | — | — |
| 2011 | Одинична пора | 1,2 | 1,5 | 1,8 | 2,4 | 3 | 3,6 | 4 | 4 |
| 2017 | Поверхнева пора | 0,8 | 1 | 1,2 | 1,6 | 2 | 2 | 2 | 2 |
| 5011, 5012 | Суцільний підріз | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 |
| 507 | Лінійне зміщення кромок | 0,6 | 0,75 | 0,9 | 1,2 | 1,5 | 1,8 | 3 | 4 |
| 511 | Незаповнення обробки | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1 | 1 | 1 |
| 515 | Увігнутість кореня шва | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1 | 1 | 1 |
Таблиця показує те, що легко проґавити: підріз на рівні C впирається в 0,5 мм уже з металу 5 мм, а незаповнена обробка й увігнутість кореня — в 1 мм з 10 мм. На товстих деталях допуск на ці дефекти разом із товщиною не зростає.
Ті самі товщини на рівні B
| Номер | Невідповідність | t = 4 | t = 5 | t = 6 | t = 8 | t = 10 | t = 12 | t = 20 | t = 30 |
|---|---|---|---|---|---|---|---|---|---|
| 402 | Непровар кореня шва | — | — | — | — | — | — | — | — |
| 2011 | Одинична пора | 0,8 | 1 | 1,2 | 1,6 | 2 | 2,4 | 3 | 3 |
| 2017 | Поверхнева пора | — | — | — | — | — | — | — | — |
| 5011, 5012 | Суцільний підріз | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 |
| 507 | Лінійне зміщення кромок | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1,2 | 2 | 3 |
| 511 | Незаповнення обробки | — | — | — | — | — | — | — | — |
| 515 | Увігнутість кореня шва | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 |
Рівень B незаповнену обробку не допускає зовсім, а підріз і ввігнутість кореня рахує з половинним коефіцієнтом (0,05·t замість 0,1·t) і стелею 0,5 мм. Зміщення кромок на металі 20 мм — 2 мм на B проти 3 мм на C: під час складання труб і товстого листа це часто вирішує, чи доведеться розбирати стик ще до зварювання.
Приклади з цифрами
Підріз на листі 6 мм
Рівень C: формула 0,1·6 дає 0,6 мм, але стеля 0,5 мм — діє вона. Вимір 0,4 мм у нормі. Той самий шов на рівні B (0,05·6 = 0,3 мм) уже брак, а на D (0,2·6 = 1,2, стеля 1,0 мм) проходить із великим запасом. Що робити з підрізом, який не пройшов, — на сторінці про підріз шва.

Опуклість стикового шва при ширині 16 мм
Межа обчислюється від ширини валика: на B 1 + 0,1·16 = 2,6 мм, на C 1 + 0,15·16 = 3,4 мм, на D 1 + 0,25·16 = 5,0 мм. Опуклість 3,0 мм проходить за C і не проходить за B. Якщо вимагається B, досить зняти посилення шліфмашиною до 2,6 мм — переварювати нічого не треба, але йти нижче поверхні листа не можна.
Зміщення кромок на листі 30 мм
На рівні C формула 0,15·30 дає 4,5 мм, діє стеля 4 мм; на B 0,1·30 — рівно стеля 3 мм. Зміщення міряють на прихопленому стику до зварювання: після облицювального шару його оцінюють лише непрямо, а виправити можна тільки розрізанням.
Перевищення проплаву при ширині кореня 4 мм
B: 1 + 0,2·4 = 1,8 мм; C: 1 + 0,6·4 = 3,4 мм; D: 1 + 1,0·4 = 5 мм, тобто рівно стеля. Різниця між B і C тут майже дворазова: корінь, що на C проходить без зауважень, на B часто потребує зачистки зсередини або корекції струму й зазору в корені.
Чим і як міряти
ISO 17637 вимагає під час візуального контролю освітленості не менше 350 лк (рекомендовано 500 лк), ока не далі 600 мм від поверхні й кута спостереження не менше 30°. Поверхню очищують від шлаку та бризок: вимір через шлак міряє шлак.
- Підріз і ввігнутість кореня — глибиномір шаблона зварника, нуль виставлено на неушкодженій поверхні листа поруч зі швом.
- Опуклість — шаблон, спертий на обидві кромки металу; ширину b міряють тим самим інструментом у тому самому перерізі.
- Зміщення кромок — шаблон або лінійка й щуп з обох боків стику; береться найбільша різниця рівнів.
- Пора на поверхні — найбільший розмір; внутрішні пори оком не оцінити, потрібен РК або УЗК.
Результат записують у протокол разом із місцем дефекту й інструментом — зручно в генераторі протоколу візуального контролю, який бере ті самі межі, що й калькулятор.
Помилки під час роботи з калькулятором
- Порожнє поле b. Тоді калькулятор рахує від товщини t. При t = 10 мм і ширині валика 16 мм опуклість на C виходить 2,5 мм замість 3,4 мм — і придатний шов бракують.
- Виміряна товщина замість номінальної. Лист після зачистки чи з корозією дає менше t і жорсткішу межу, ніж передбачає норма.
- Проплав сплутано з опуклістю. 504 — це бік кореня, обчислюється від ширини кореня; 502 — лице шва. Формули й стелі різні.
- Одинична пора як уся пористість. Калькулятор перевіряє одну пору. Скупчення, ланцюжки й сумарна площа пор — окремі позиції норми, про них на сторінці про пори у шві.
- Робота на межі. Значення, що дорівнює межі, у нормі, але вимір має похибку. Дефект, який пройшов із запасом 0,05 мм, в іншого контролера з іншим шаблоном може не пройти.
Вердикт «брак» — що далі
«Брак» не означає одразу «вирізати». Опуклість зазвичай знімають шліфуванням, підріз заварюють тонким валиком, поверхневу пору вибирають і дивляться, чи немає під нею наступних. З площинними дефектами інакше: тріщину й несплавлення видаляють до здорового металу й варять заново — причини й порядок ремонту на сторінці про непровар і несплавлення. Після кожного ремонту місце перевіряють тим самим методом, а якщо вимагає документація — і об’ємним. Загальна таблиця вимог із вибором рівня під виріб — на сторінці про рівні якості ISO 5817.
Часті питання
Який рівень якості обрати, якщо в кресленні його не вказано?
Рівень задає конструктор, а не зварник. Якщо в кресленні його немає — це привід запитати, а не обрати самому. За замовчуванням у машинобудуванні найчастіше застосовують C; для несучих будівельних конструкцій рівень випливає з класу виконання за EN 1090-2 (EXC2 зазвичай C, EXC3 та EXC4 — B).
Рівень B — це «ідеально»?
Ні, це найсуворіший із трьох рівнів ISO 5817, але й він допускає несуцільності. «Ідеального» рівня в нормі немає взагалі: вона описує не відсутність дефектів, а межу, за якою шов вважається непридатним. Існує ще рівень B+ за EN 1090-2 з додатковими посиленнями для EXC4.
Тріщина маленька — може, вона допустима?
Ні. Тріщини, несплавлення і, починаючи з рівня C, непровар не допускаються за жодного розміру. Це несуцільності, які ростуть під навантаженням, тому норма не дає для них граничного розміру — тільки заборону. Така ділянка вирубується й переварюється.
Чи замінює калькулятор протокол контролю?
Ні. Він показує межу за нормою для конкретної товщини, щоб не гортати таблиці, але висновок щодо шва дає атестований контролер, а суперечку вирішує текст стандарту. Перевірте значення за ISO 5817, перш ніж посилатися на нього в документі.
Яку ширину b вводити в калькулятор?
Залежить від дефекту. Для перевищення опуклості стикового шва (502) — ширину лицьового валика, для опуклості кутового шва (503) — ширину його лицьової поверхні, для перевищення проплаву (504) — ширину кореня зі зворотного боку. Ширина кореня вводиться в окреме поле — без неї межа 504 не обчислюється. Якщо поле b залишити порожнім, калькулятор рахує від товщини t, і межа зазвичай занижується: при t = 10 мм опуклість на рівні C виходить 2,5 мм, а при реальній ширині 16 мм — 3,4 мм.
Чи допускається непровар на рівні D?
Так, обмежено: висота до 0,2·t, але не більше 2 мм. На металі 8 мм це 1,6 мм, починаючи з 10 мм межа стоїть на 2 мм. На рівнях B і C непровар (402) не допускається незалежно від розміру.
Чи підходить калькулятор для алюмінієвих швів?
Ні. У ньому лише значення ISO 5817, яка охоплює сталь, нікель, титан та їхні сплави. Алюмінієві шви оцінюють за ISO 10042 — літери рівнів ті самі, числа інші.
Оновлено: