Номери дефектів зварного шва за ISO 6520-1
401, 5011, 2011 — у протоколі візуального, радіографічного й ультразвукового контролю невідповідність записують номером, а не назвою. Нижче повна таблиця за шістьма групами, з назвою при кожному номері й посиланням на статтю там, де дефект розібрано докладно.
Коротка відповідь
Номери, які найчастіше потрапляють до протоколу:
- 100 — тріщина, 104 — тріщина в кратері
- 2011 — одинична пора, 2012 — рівномірна пористість
- 3041 — вольфрамове включення (типове для TIG)
- 401 — несплавлення, 402 — непровар
- 5011 — суцільний підріз
- 507 — лінійне зміщення кромок
- 510 — пропалення
- 602 — бризки металу
Як читати номер
Перша цифра — група невідповідностей: 1 — тріщини, 2 — порожнини й пори, 3 — тверді включення, 4 — несплавлення й непровар, 5 — порушення форми й розмірів, 6 — інші. Наступні цифри уточнюють вид, а остання — місце або форму.
На прикладі 5011: 5 — група форми,
501 — підріз, 5011 — суцільний підріз. Так само
1013 — це поздовжня тріщина (101), розташована в зоні термічного
впливу. Що довший номер, то точніше він описує, що й де побачив контролер.

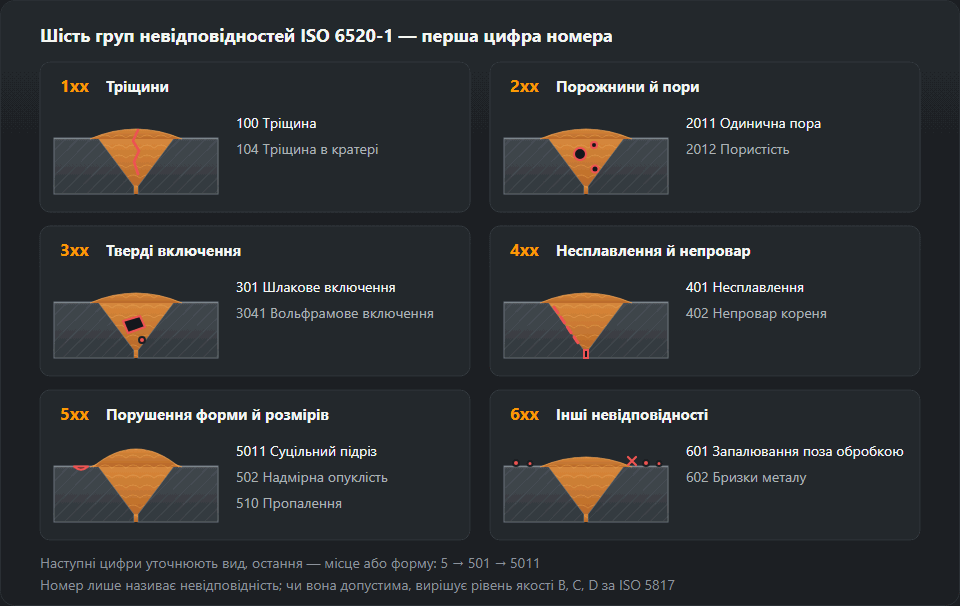
Таблиця номерів
1 — Тріщини
| Номер | Назва невідповідності | Де докладніше |
|---|---|---|
| 100 | Тріщина | Тріщини у шві |
| 101 | Поздовжня тріщина | Тріщини у шві |
| 1011 | Поздовжня тріщина в металі шва | — |
| 1012 | Поздовжня тріщина по лінії сплавлення | — |
| 1013 | Поздовжня тріщина в ЗТВ | — |
| 1014 | Поздовжня тріщина в основному металі | — |
| 102 | Поперечна тріщина | Тріщини у шві |
| 103 | Радіальні тріщини | — |
| 104 | Тріщина в кратері | Тріщини у шві |
| 105 | Група розрізнених тріщин | — |
| 106 | Розгалужена тріщина | — |
2 — Порожнини й пори
| Номер | Назва невідповідності | Де докладніше |
|---|---|---|
| 200 | Порожнина | — |
| 201 | Газова порожнина | Пори у зварному шві |
| 2011 | Одинична пора | Пори у зварному шві |
| 2012 | Рівномірно розподілена пористість | Пори у зварному шві |
| 2013 | Скупчення пор (гніздо) | Пори у зварному шві |
| 2014 | Ланцюжок пор | — |
| 2015 | Видовжена порожнина | — |
| 2016 | Свищ (червоточина) | Пори у зварному шві |
| 2017 | Поверхнева пора | — |
| 202 | Усадкова раковина | — |
| 2024 | Усадкова раковина в кратері | — |
3 — Тверді включення
| Номер | Назва невідповідності | Де докладніше |
|---|---|---|
| 300 | Тверде включення | — |
| 301 | Шлакове включення | — |
| 3011 | Лінійне шлакове включення | — |
| 3012 | Поодиноке шлакове включення | — |
| 3013 | Скупчення шлакових включень | — |
| 302 | Флюсове включення | — |
| 303 | Оксидне включення | — |
| 304 | Металеве включення | — |
| 3041 | Вольфрамове включення | — |
| 3042 | Мідне включення | — |
4 — Несплавлення й непровар
| Номер | Назва невідповідності | Де докладніше |
|---|---|---|
| 401 | Несплавлення | Несплавлення у шві |
| 4011 | Несплавлення по кромці обробки | Несплавлення у шві |
| 4012 | Міжваликове несплавлення | Несплавлення у шві |
| 4013 | Несплавлення в корені | Несплавлення у шві |
| 402 | Непровар кореня шва | Непровар кореня шва |
5 — Порушення форми й розмірів
| Номер | Назва невідповідності | Де докладніше |
|---|---|---|
| 500 | Порушення форми шва | — |
| 501 | Підріз | — |
| 5011 | Суцільний підріз | Підріз шва |
| 5012 | Переривчастий підріз | Підріз шва |
| 5014 | Міжваликовий підріз | Підріз шва |
| 502 | Надмірна опуклість стикового шва | — |
| 503 | Надмірна опуклість кутового шва | — |
| 504 | Надмірний проплав кореня | — |
| 505 | Неправильний кут переходу шва | — |
| 506 | Напливання на основний метал | — |
| 507 | Лінійне зміщення кромок | — |
| 508 | Кутове зміщення кромок | — |
| 509 | Натік металу шва | — |
| 510 | Пропалення | — |
| 511 | Незаповнення обробки | — |
| 512 | Надмірна асиметрія кутового шва | — |
| 513 | Нерівномірна ширина шва | — |
| 514 | Нерівна поверхня шва | — |
| 515 | Увігнутість кореня шва | — |
| 516 | Пористість у корені шва | — |
| 517 | Погане поновлення шва | — |
| 520 | Надмірне деформування | — |
| 521 | Неправильні розміри шва | — |
| 5211 | Надмірна товщина шва | — |
| 5213 | Недостатня товщина шва | — |
6 — Інші невідповідності
| Номер | Назва невідповідності | Де докладніше |
|---|---|---|
| 600 | Інша невідповідність | — |
| 601 | Запалювання дуги поза обробкою | — |
| 602 | Бризки металу | — |
| 603 | Задир поверхні | — |
| 604 | Слід від шліфування | — |
| 605 | Слід від вирубування | — |
| 606 | Надмірне зачищення | — |
| 610 | Кольори мінливості (оксидна плівка) | — |
| 615 | Залишки шлаку | — |
| 617 | Зміщення протилежних валиків | — |
| 618 | Дефектне прихоплення | — |
В ISO 6520-1 близько двохсот позицій, зокрема ті, що на практиці не трапляються ніколи. У таблиці — невідповідності, які потрапляють до протоколів VT, RT і UT. Номер не зі списку читається із самої структури: перша цифра завжди вказує групу.
Номер не каже, що шов у брак
Це головне непорозуміння довкола цієї норми. ISO 6520-1 лише називає й нумерує — це словник, а не критерій. Оцінку робить ISO 5817, яка для сталі ділить вимоги на три рівні якості: B (найсуворіший), C і D. Для алюмінієвих швів ту саму роль виконує ISO 10042.
Тому той самий запис «5011, глибина 0,4 мм» буває водночас допустимим і недопустимим: на рівні D підріз такої глибини при листі 6 мм пройде, на рівні B — ні. Рівень якості береться з проєктної документації, а не з розсуду контролера. Межі для конкретної товщини й рівня рахує калькулятор допустимих дефектів ISO 5817.
Окрема історія — площинні дефекти: несплавлення (401) і тріщини (100). У них нульовий допуск на рівнях B і C не тому, що вони великі, а тому, що працюють як надріз: концентрують напруження й ростуть при змінному навантаженні. Пора того самого розміру значно менш небезпечна, ніж несплавлення.
Як ці дефекти виглядають, звідки беруться і як їх уникнути — каталог дефектів швів.
Як номер записують у протокол
Одного номера замало, щоб інша людина знайшла дефект і оцінила його так само. Повний запис у протоколі візуального чи радіографічного контролю зазвичай складається з чотирьох частин:
- номер за ISO 6520-1 — настільки детальний, наскільки дозволяє метод;
- розмір — глибина, висота, діаметр або довжина в міліметрах;
- місце — відстань від маркера початку шва, бік (лице, корінь), на трубі — положення за годинниковою схемою;
- оцінка за рівнем із документації — придатний чи брак.
Приклад: «5011; 0,3 мм; 120–180 мм від маркера A, лицьовий бік; рівень C — придатний». Такий запис можна перевірити після ремонту, порівняти з наступним контролем і захистити під час приймання. Запис «підріз, дрібний» — ні. Готову форму протоколу з номерами й підставленими межами дає генератор протоколу візуального контролю ISO 17637.
Три чи чотири цифри — який номер ставити
Чотиризначний номер точніший, але тільки якщо метод дозволяє підтвердити те, про що каже остання цифра. Контролер, який бачить на знімку поздовжню тріщину, але не може вирішити, чи лежить вона в металі шва (1011), чи по лінії сплавлення (1012), пише 101 — а не вгадує. Під час візуального контролю, навпаки, різниця між внутрішньою порою (2011) і поверхневою (2017) очевидна: якщо пору видно оком, це 2017.
Тризначний номер із нулями в кінці (100, 200, 500) позначає цілу групу. У протоколі його ставлять рідко — переважно коли результат потребує подальшого контролю, а вид несуцільності ще не встановлено.
Яка група — яким методом
Перша цифра номера підказує й те, яким методом дефект зазвичай знаходять:
- групи 5 і 6 (форма, бризки, запалювання дуги) — візуальний контроль і шаблон зварника, без апаратури;
- групи 2 і 3 (пори, включення) — усередині шва найкраще видно на радіографічному знімку, бо мають об’єм;
- групи 1 і 4 (тріщини, несплавлення, непровари) — площинні дефекти; радіографія виявляє їх лише за вдалої орієнтації, надійніше ультразвук, а на поверхні — капілярний або магнітопорошковий контроль.
Тому «дефектів не виявлено» після самого візуального контролю нічого не каже про групу 4. Як несплавлення й непровар виглядають на знімку та в УЗК, розібрано на сторінці про непровар і несплавлення.
Номери, які найчастіше плутають
- 5011 і 515. Підріз лежить біля краю лицьового валика, в основному металі; увігнутість кореня — зі зворотного боку, посередині кореня. Межі на рівні C при металі 8 мм: 0,5 проти 0,8 мм.
- 502 і 504. Перевищення опуклості стосується лиця шва, перевищення проплаву — кореня. Обидва рахують від ширини, але з різними коефіцієнтами.
- 511 і 5014. Незаповнена обробка — брак металу по всій ширині лиця нижче поверхні листа; міжваликовий підріз — канавка між сусідніми валиками облицювання.
- 507 і 508. Лінійне зміщення — сходинка: кромки паралельні, але на різній висоті; кутове — кромки під кутом одна до одної. Перше міряють у міліметрах, друге в градусах.
- 104 і 2024. У кратері може бути тріщина (104) або усадкова раковина (2024). Перша не допускається, як будь-яка тріщина, другу оцінюють як порожнину.
- 3011 і 4012. Лінійне шлакове включення й міжваликове несплавлення дають на знімку схожу темну лінію. Вирішує ультразвук або шліф, а ставка висока: несплавлення не допускається на жодному рівні.
- 601 і 602. Випадкове запалювання дуги — слід дуги на основному металі, часто із загартованим шаром під ним; бризки — приварені краплі. З першого може початися тріщина, другі зазвичай заважають лише покриттю.
Приклад: від протоколу до оцінки
Лист 8 мм, рівень C, у протоколі ВК чотири записи: 5011 — 0,3 мм; 507 — 1,2 мм; 515 — 0,5 мм; 602. По черзі:
- 5011: межа 0,1·8 = 0,8, але стеля 0,5 мм — 0,3 у нормі;
- 507: межа 0,15·8 = 1,2 мм — результат рівно на межі, тобто придатний, хоч і без запасу;
- 515: межа 0,1·8 = 0,8 мм — 0,5 у нормі;
- 602: розміру для бризок ISO 5817 не дає, про їх видалення вирішує призначення виробу — наприклад, вимоги антикорозійного покриття.
Той самий шов на рівні B бракується двічі: за зміщенням (межа 0,1·8 = 0,8 мм) і за ввігнутістю кореня (0,05·8 = 0,4 мм). Підріз 0,3 мм на B ще проходить (межа 0,4 мм). Такі перерахунки робить калькулятор допустимих дефектів, а повну таблицю меж і вибір рівня під виріб — сторінка про рівні якості ISO 5817.
Часті питання
Що означає 401 у протоколі контролю?
Несплавлення: метал шва прилягає до кромки обробки або до попереднього валика, але не з’єднався з ним. Уточнення кажуть, де саме: 4011 — по кромці обробки, 4012 — між валиками, 4013 — у корені.
Чим 401 відрізняється від 402?
401 — несплавлення: поверхні стикаються, але не сплавлені. 402 — непровар: корінь не проплавлено на потрібну глибину, там просто немає металу. Обидва площинні, обидва погано видно на знімку й обидва зазвичай мають нульовий допуск на рівні якості B.
Чи каже номер ISO 6520-1, що шов у брак?
Ні. ISO 6520-1 лише називає й нумерує невідповідність, але не оцінює її. Чи допустима вона, вирішує рівень якості B, C або D за ISO 5817, а для алюмінієвих швів — ISO 10042. Той самий підріз 5011 буває допустимим на рівні D і недопустимим на B.
Що означає дефект 2011?
Одинична пора — сферична газова порожнина всередині шва. Пору, що вийшла на поверхню, записують як 2017. У калькуляторі цього сайту це дві окремі позиції: пора 2011 на рівні C — 0,3·t, не більше 4 мм (при металі 8 мм — 2,4 мм), поверхнева пора 2017 — 0,2·t, не більше 2 мм (1,6 мм), а на рівні B вона не допускається. Скупчення (2013) і ланцюжки пор (2014) оцінюють окремо.
Чим відрізняються 5011 і 5012?
Обидва — підріз (501). 5011 — безперервний, іде вздовж краю валика без розривів; 5012 — переривчастий, короткі ділянки з неушкодженим краєм між ними. ISO 5817 оцінює глибину обох однією формулою, наприклад на рівні C 0,1·t, не більше 0,5 мм.
Чим ISO 6520-1 відрізняється від ISO 6520-2?
Частина 1 класифікує несуцільності швів, виконаних зварюванням плавленням: дуговим, газовим, променевим — усе, що описує ця таблиця. Частина 2 стосується зварювання тиском, наприклад точкового й стикового контактного, і має свої номери. Номер з однієї частини в іншу не переносять.
Оновлено: