Numéros des défauts de soudure selon l’ISO 6520-1
401, 5011, 2011 — sur un rapport de contrôle visuel, radiographique ou par ultrasons, une imperfection se note par un numéro plutôt que par son nom. Le tableau complet est ci-dessous, en six groupes, avec la désignation derrière chaque numéro et un lien vers l’article là où le défaut est traité en détail.
Réponse courte
Les numéros qui reviennent le plus souvent dans un rapport :
- 100 — fissure, 104 — fissure de cratère
- 2011 — soufflure isolée, 2012 — porosité uniformément répartie
- 3041 — inclusion de tungstène (le défaut classique du TIG)
- 401 — manque de fusion, 402 — manque de pénétration
- 5011 — caniveau continu
- 507 — désalignement linéaire
- 510 — perçage
- 602 — projections
Comment lire le numéro
Le premier chiffre est le groupe : 1 fissures, 2 cavités et soufflures, 3 inclusions solides, 4 manque de fusion et de pénétration, 5 forme et dimensions imparfaites, 6 divers. Les chiffres suivants précisent le type, et le dernier donne la position ou la forme.
Prenons 5011 : 5 le groupe de la forme, 501
caniveau, 5011 caniveau continu. De même,
1013 est une fissure longitudinale (101) située dans la zone
affectée thermiquement. Plus le numéro est long, plus il dit précisément ce que l’opérateur
a vu et où.

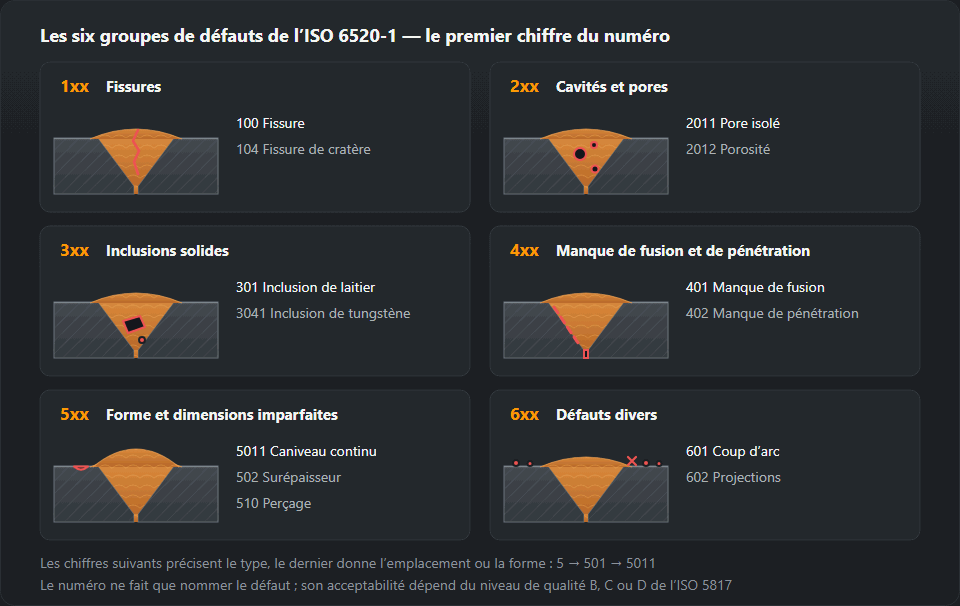
Le tableau
1 — Fissures
| N° | Défaut | Où il est traité |
|---|---|---|
| 100 | Fissure | Fissures de soudure |
| 101 | Fissure longitudinale | Fissures de soudure |
| 1011 | Fissure longitudinale dans le métal fondu | — |
| 1012 | Fissure longitudinale à la ligne de fusion | — |
| 1013 | Fissure longitudinale dans la ZAT | — |
| 1014 | Fissure longitudinale dans le métal de base | — |
| 102 | Fissure transversale | Fissures de soudure |
| 103 | Fissures rayonnantes | — |
| 104 | Fissure de cratère | Fissures de soudure |
| 105 | Groupe de fissures discontinues | — |
| 106 | Fissure ramifiée | — |
2 — Cavités et porosités
| N° | Défaut | Où il est traité |
|---|---|---|
| 200 | Cavité | — |
| 201 | Soufflure | Soufflures dans les soudures |
| 2011 | Soufflure isolée | Soufflures dans les soudures |
| 2012 | Porosité uniformément répartie | Soufflures dans les soudures |
| 2013 | Porosité en nid (localisée) | Soufflures dans les soudures |
| 2014 | Porosité alignée | — |
| 2015 | Soufflure allongée | — |
| 2016 | Soufflure vermiculaire | Soufflures dans les soudures |
| 2017 | Soufflure débouchante | — |
| 202 | Retassure | — |
| 2024 | Retassure de cratère | — |
3 — Inclusions solides
| N° | Défaut | Où il est traité |
|---|---|---|
| 300 | Inclusion solide | — |
| 301 | Inclusion de laitier | — |
| 3011 | Inclusion de laitier alignée | — |
| 3012 | Inclusion de laitier isolée | — |
| 3013 | Inclusions de laitier en groupe | — |
| 302 | Inclusion de flux | — |
| 303 | Inclusion d’oxyde | — |
| 304 | Inclusion métallique | — |
| 3041 | Inclusion de tungstène | — |
| 3042 | Inclusion de cuivre | — |
4 — Manque de fusion et de pénétration
| N° | Défaut | Où il est traité |
|---|---|---|
| 401 | Manque de fusion | Manque de fusion |
| 4011 | Manque de fusion sur le flanc | Manque de fusion |
| 4012 | Manque de fusion entre passes | Manque de fusion |
| 4013 | Manque de fusion à la racine | Manque de fusion |
| 402 | Pénétration incomplète (manque de pénétration à la racine) | Manque de pénétration |
5 — Défauts de forme et de dimensions
| N° | Défaut | Où il est traité |
|---|---|---|
| 500 | Défaut de forme | — |
| 501 | Caniveau | — |
| 5011 | Caniveau continu | Caniveau |
| 5012 | Caniveau discontinu | Caniveau |
| 5014 | Caniveau entre passes | Caniveau |
| 502 | Surépaisseur (soudure bout à bout) | — |
| 503 | Convexité excessive (soudure d’angle) | — |
| 504 | Excès de pénétration | — |
| 505 | Angle de raccordement incorrect | — |
| 506 | Débordement | — |
| 507 | Désalignement linéaire | — |
| 508 | Désalignement angulaire | — |
| 509 | Affaissement | — |
| 510 | Perçage | — |
| 511 | Remplissage insuffisant du chanfrein | — |
| 512 | Asymétrie excessive de la soudure d’angle | — |
| 513 | Largeur de soudure irrégulière | — |
| 514 | Surface irrégulière | — |
| 515 | Retassure à la racine | — |
| 516 | Porosité à la racine | — |
| 517 | Mauvaise reprise | — |
| 520 | Déformation excessive | — |
| 521 | Dimensions de soudure incorrectes | — |
| 5211 | Gorge excessive | — |
| 5213 | Gorge insuffisante | — |
6 — Défauts divers
| N° | Défaut | Où il est traité |
|---|---|---|
| 600 | Défaut divers | — |
| 601 | Coup d’arc | — |
| 602 | Projections | — |
| 603 | Surface arrachée | — |
| 604 | Trace de meulage | — |
| 605 | Trace de burinage | — |
| 606 | Meulage excessif (amincissement) | — |
| 610 | Coloration de revenu (film d’oxyde visible) | — |
| 615 | Laitier résiduel | — |
| 617 | Décalage des passes opposées | — |
| 618 | Pointage défectueux | — |
La NF EN ISO 6520-1 compte environ deux cents entrées, dont certaines qui n’apparaissent jamais en pratique. Le tableau liste les imperfections qui reviennent dans les rapports de contrôle visuel, radiographique et par ultrasons. Un numéro hors de la liste se lit quand même d’après sa structure : le premier chiffre donne toujours le groupe.
Le numéro ne dit pas que la soudure est refusée
C’est le malentendu le plus fréquent autour de la norme. L’ISO 6520-1 ne fait que nommer et numéroter — c’est un dictionnaire, pas un critère. Le jugement vient de l’ISO 5817, qui pour l’acier répartit les exigences en trois niveaux de qualité : B (le plus sévère), C et D. Pour les soudures d’aluminium, l’ISO 10042 joue le même rôle.
Ainsi, la même entrée « 5011, profondeur 0,4 mm » peut être à la fois acceptable et inacceptable : au niveau D, un caniveau de cette profondeur sur tôle de 6 mm passe, au niveau B il ne passe pas. Le niveau de qualité vient de la documentation de fabrication, pas de l’appréciation du contrôleur. Les limites pour une épaisseur et un niveau donnés se calculent avec le calculateur des limites d’acceptation ISO 5817.
Les défauts plans sont un cas à part — le manque de fusion (401) et les fissures (100). Ils ne sont admis à aucun niveau de qualité, non pas parce qu’ils sont grands, mais parce qu’ils agissent comme une entaille : ils concentrent les contraintes et progressent sous charge variable. Une soufflure de même taille est bien moins dangereuse qu’un manque de fusion.
À quoi ressemblent ces défauts, d’où ils viennent et comment les éviter — le catalogue des défauts de soudure.
Comment le numéro s’écrit dans un rapport de contrôle
Un numéro seul ne suffit pas pour qu’une autre personne retrouve l’imperfection et la juge de la même façon. Une entrée complète dans un rapport visuel ou radiographique comporte en général quatre éléments :
- le numéro ISO 6520-1 — aussi détaillé que la méthode le permet ;
- la dimension — profondeur, hauteur, diamètre ou longueur en millimètres ;
- la position — distance depuis le repère de référence de la soudure, le côté (finition ou racine) et, sur tube, la position horaire ;
- le verdict par rapport au niveau fixé dans les documents — acceptable ou refusé.
Exemple : « 5011 ; 0,3 mm ; à 120–180 mm du repère A, côté finition ; niveau C — acceptable ». Une entrée comme celle-là peut être vérifiée après réparation, comparée au contrôle suivant et défendue à la réception. « Caniveau, léger » ne le peut pas. Une trame de rapport toute prête, avec les numéros et les limites remplis, s’obtient avec le générateur de rapport de contrôle visuel ISO 17637.
Trois chiffres ou quatre — quel numéro employer
Un numéro à quatre chiffres est plus précis, mais seulement si la méthode peut confirmer ce que dit le dernier chiffre. Un interprète qui voit une fissure longitudinale sur un film mais ne peut dire si elle se trouve dans le métal fondu (1011) ou sur la ligne de fusion (1012) écrit 101 plutôt que de deviner. En contrôle visuel, en revanche, la différence entre une soufflure interne (2011) et une soufflure débouchante (2017) est évidente : si on la voit, c’est 2017.
Un numéro à trois chiffres terminé par des zéros (100, 200, 500) désigne un groupe entier. On l’emploie rarement dans un rapport — surtout quand le résultat appelle des essais complémentaires et que le type d’imperfection n’est pas encore établi.
Quel groupe, quelle méthode de contrôle
Le premier chiffre indique aussi comment l’imperfection se trouve d’ordinaire :
- groupes 5 et 6 (forme, projections, coups d’arc) — contrôle visuel et jauge de soudure, sans appareillage ;
- groupes 2 et 3 (soufflures, inclusions) — à l’intérieur de la soudure, elles se voient le mieux sur un film radiographique, car elles ont du volume ;
- groupes 1 et 4 (fissures, manque de fusion, manque de pénétration) — imperfections planes ; la radiographie ne les détecte que si elles sont favorablement orientées, le contrôle par ultrasons est plus fiable, et en surface le ressuage ou la magnétoscopie.
C’est pourquoi « aucune indication » après un simple contrôle visuel ne dit rien du groupe 4. L’aspect du manque de fusion et du manque de pénétration sur film et aux ultrasons est traité à la page manque de fusion et de pénétration.
Les numéros les plus souvent confondus
- 5011 ou 515. Le caniveau se situe au raccordement de la passe de finition, dans le métal de base ; la retassure à la racine est à l’envers, au milieu de la racine. Limites du niveau C sur tôle de 8 mm : 0,5 contre 0,8 mm.
- 502 ou 504. La surépaisseur est sur la finition, l’excès de pénétration sur la racine. Les deux se calculent à partir d’une largeur, mais avec des coefficients différents.
- 511 ou 5014. Un chanfrein insuffisamment rempli, c’est du métal qui manque sur toute la largeur de la finition sous la surface de la tôle ; le caniveau entre passes est une rainure entre des passes de finition voisines.
- 507 ou 508. Le désalignement linéaire est un décrochement — bords parallèles mais à des hauteurs différentes ; le désalignement angulaire signifie que les tôles se rejoignent en formant un angle. Le premier se mesure en millimètres, le second en degrés.
- 104 ou 2024. Un cratère peut contenir une fissure (104) ou une retassure (2024). La première est refusée comme toute fissure ; la seconde est évaluée comme une cavité.
- 3011 ou 4012. Le laitier linéaire et le manque de fusion entre passes donnent une ligne sombre semblable sur le film. Les ultrasons ou une coupe macrographique tranchent — et l’enjeu est de taille, car le manque de fusion n’est admis à aucun niveau.
- 601 ou 602. Un coup d’arc est un amorçage d’arc sur le métal de base, souvent avec une couche durcie en dessous ; les projections sont des gouttelettes collées. Le premier peut amorcer une fissure, le second ne gêne généralement que le revêtement.
Exemple chiffré : du rapport au verdict
Tôle de 8 mm, niveau C, quatre entrées sur le rapport de contrôle visuel : 5011 — 0,3 mm ; 507 — 1,2 mm ; 515 — 0,5 mm ; 602. À tour de rôle :
- 5011 : 0,1·8 = 0,8, mais le plafond est de 0,5 mm — 0,3 est acceptable ;
- 507 : 0,15·8 = 1,2 mm — la valeur lue est exactement sur la limite, elle est donc acceptable, mais sans aucune marge ;
- 515 : 0,1·8 = 0,8 mm — 0,5 est acceptable ;
- 602 : l’ISO 5817 ne donne aucune dimension pour les projections ; la nécessité de les enlever dépend de l’application — par exemple des exigences du revêtement anticorrosion.
La même soudure évaluée au niveau B est refusée deux fois : pour le désalignement (limite 0,1·8 = 0,8 mm) et pour la retassure à la racine (0,05·8 = 0,4 mm). Le caniveau de 0,3 mm passe encore au niveau B (limite 0,4 mm). Le calculateur des limites d’acceptation fait ces calculs, et le tableau complet des limites avec la façon de choisir un niveau se trouve à la page niveaux de qualité ISO 5817.
Questions fréquentes
Que signifie 401 sur un rapport de contrôle ?
Manque de fusion : le métal fondu repose contre la face du chanfrein ou contre la passe précédente sans s’y être fondu. Les codes plus longs précisent où : 4011 sur le flanc, 4012 entre passes, 4013 à la racine.
Quelle est la différence entre 401 et 402 ?
401 est un manque de fusion — les surfaces se touchent mais ne sont pas liées. 402 est un manque de pénétration — la racine n’a jamais été fondue sur la profondeur exigée, il manque donc simplement du métal à cet endroit. Les deux sont planes, les deux sont difficiles à repérer sur un film radiographique, et aucune n’est tolérée au niveau B : 401 n’est admis à aucun niveau, 402 seulement comme imperfection courte au niveau D.
Un numéro ISO 6520-1 signifie-t-il que la soudure est refusée ?
Non. L’ISO 6520-1 ne fait que nommer et numéroter l’imperfection ; elle ne la juge pas. L’acceptabilité est décidée par le niveau de qualité B, C ou D de l’ISO 5817, et pour les soudures d’aluminium par l’ISO 10042. Le même caniveau 5011 peut être acceptable au niveau D et refusé au niveau B.
Que signifie l’imperfection de soudure 2011 ?
Une soufflure isolée — une cavité gazeuse à peu près sphérique à l’intérieur de la soudure. Une soufflure débouchant en surface se note 2017. Dans le calculateur de ce site, ce sont deux entrées distinctes : la soufflure 2011 au niveau C est limitée à 0,3·t, max. 4 mm (2,4 mm sur tôle de 8 mm), la soufflure débouchante 2017 à 0,2·t, max. 2 mm (1,6 mm), et au niveau B elle n’est pas admise. Les porosités groupées (2013) et alignées (2014) s’évaluent séparément.
Quelle différence entre 5011 et 5012 ?
Les deux sont des caniveaux (501). 5011 est continu — il court le long du raccordement sans interruption ; 5012 est discontinu — de courtes longueurs avec un raccordement sain entre elles. L’ISO 5817 évalue la profondeur des deux avec la même formule, par exemple 0,1·t, max. 0,5 mm au niveau C.
En quoi l’ISO 6520-1 diffère-t-elle de l’ISO 6520-2 ?
La partie 1 classe les imperfections des soudures par fusion — arc, gaz, faisceau, tout ce que couvre ce tableau. La partie 2 traite du soudage par pression, comme le soudage par points par résistance et le soudage par étincelage, et a ses propres numéros. Un numéro d’une partie ne se transpose jamais dans l’autre.
Mis à jour :