Fissuration à chaud et à froid : reconnaître les fissures de soudure
Le seul groupe de défauts rejeté partout, sans limite de taille. Trois mécanismes différents, trois remèdes différents — et pour les distinguer, il faut d’abord savoir où et quand la fissure est apparue.

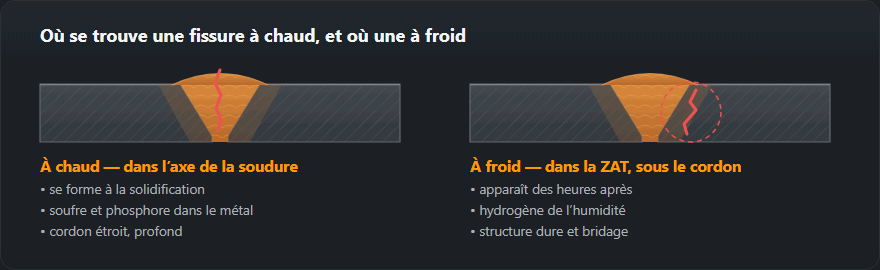
Fissuration à chaud — pendant la solidification
Où : dans l’axe de la soudure, ou dans le cratère à la fin d’une passe. Visible immédiatement, parfois pendant le soudage même.
Pourquoi : quand la soudure se fige, le dernier liquide à se solidifier se concentre en composés à bas point de fusion — le sulfure de fer avant tout — et forme un film entre les grains en croissance. La soudure se contracte en même temps, et le film n’a aucune résistance pour s’y opposer.
Ce qui aggrave : le soufre et le phosphore dans le métal de base ; un cordon profond et étroit, où les grains poussent vers l’intérieur depuis les deux côtés et se rejoignent dans un plan au milieu ; un fort bridage ; et l’arrêt de l’arc sans remplir le cratère.
Remèdes : un cordon plus large et moins profond — rapport profondeur/largeur autour de 1:1 plutôt que 2:1 ; produits d’apport à faible teneur en soufre ; remplir chaque cratère ; sur inox austénitique, un métal d’apport qui laisse quelques pour cent de ferrite dans le dépôt, ce qui est précisément la raison pour laquelle on utilise du 308L sur du 304 plutôt qu’une composition identique.
| Facteur | Pourquoi c’est important | Que faire |
|---|---|---|
| Soufre et phosphore dans le métal | Ils forment entre les grains des films à bas point de fusion | Vérifiez le certificat matière, utilisez un métal d’apport pauvre en S et P |
| Un cordon étroit et profond | Les grains croissent l’un vers l’autre et l’axe du cordon reste faible | Élargissez et aplatissez le cordon, modifiez le chanfrein |
| Énergie de soudage élevée | Un bain plus grand et un retrait plus fort | Baissez le courant ou avancez plus vite, voir le calculateur d’énergie de soudage |
| Bridage rigide | Le retrait n’a nulle part où aller et les contraintes s’accumulent | Changez l’ordre de soudage, libérez un côté |
| Un cratère non rempli | La retassure amorce la fissure | Remplissez le cratère, coupez le courant en pente descendante |
Fissuration à froid — des heures après le soudage
Où : dans la zone affectée thermiquement, en général juste sous le raccordement de la soudure, parallèle à la ligne de fusion. Souvent invisible en surface.
Pourquoi : trois facteurs doivent coïncider. Une structure martensitique dure dans la zone affectée thermiquement, due à un refroidissement trop rapide. De l’hydrogène dissous, venant de l’humidité du produit d’apport ou de la tôle. Et une contrainte de traction, due au bridage et au retrait. Supprimez l’un des trois et la fissure ne se forme pas.
Remèdes, dans l’ordre où on les applique en général : le préchauffage, qui agit sur les deux premiers facteurs à la fois — voir le calculateur de préchauffage ; des produits d’apport à faible teneur en hydrogène, correctement étuvés et gardés en étuve portative ; un apport de chaleur plus élevé, dans les limites du DMOS (WPS) ; et une séquence de soudage qui laisse le joint se contracter au lieu de lui imposer un bridage.
La sensibilité de l’acier à ce phénomène découle de sa composition — passez-la dans le calculateur de carbone équivalent avant de décider que le préchauffage est inutile.
| Condition | Comment l’éliminer |
|---|---|
| Hydrogène | Étuvez les électrodes, stockez-les au sec, nettoyez l’humidité, l’huile et la rouille sur les bords, utilisez des électrodes marquées H5 |
| Une structure durcie | Préchauffez et maîtrisez la température entre passes — le calcul se trouve dans le calculateur de CE |
| Contraintes | L’ordre de soudage, le détensionnement après soudage, la suppression du bridage rigide |
Arrachement lamellaire — dans le métal de base
Où : dans la tôle plutôt que dans la soudure, en escalier et parallèle à la surface, sous un assemblage qui sollicite la tôle dans son épaisseur.
Pourquoi : la tôle laminée contient des inclusions non métalliques aplaties situées dans le plan de laminage. Sollicitée dans l’épaisseur — le sens travers court — la tôle est simplement moins ductile à cet endroit, et les inclusions se rejoignent.
Remèdes : c’est plus un problème de conception qu’un problème de soudage. Reconcevez l’assemblage pour que la charge ne passe pas dans l’épaisseur de la tôle ; spécifiez une tôle à propriétés garanties dans l’épaisseur (la qualité Z de l’EN 10164) ; beurrez la surface avec une couche de faible résistance avant de souder l’assemblage ; et réduisez le bridage.
Réparer une fissure
Trouvez d’abord les deux extrémités — par ressuage ou magnétoscopie, car une fissure est toujours plus longue que la partie visible. Percez des trous d’arrêt au-delà de chaque extrémité si la saignée ne peut pas se faire en une fois. Gougez ou meulez toute la fissure, recontrôlez la saignée pour confirmer qu’elle a disparu, puis ressoudez selon une procédure de réparation qualifiée, en général avec un préchauffage d’un cran au-dessus de l’original.
Où est la fissure et ce que cela signifie
| Où se trouve la fissure | Le plus probable |
|---|---|
| Le long de l’axe de la soudure | À chaud, de solidification |
| Dans le cratère, en étoile | À chaud, de retrait |
| Dans la zone affectée thermiquement, sous le cordon | À froid, due à l’hydrogène |
| À travers la ligne de fusion | À froid ou due à un manque de fusion |
| Elle est apparue des heures plus tard | À froid, cela ne fait aucun doute |
Numéros de fissures dans un rapport : de 100 à 106
Dans l’ISO 6520-1, les fissures forment le groupe 100, et le numéro dit comment la fissure se développe et où elle se trouve. C’est suffisant pour une première hypothèse sur la cause :
- 1011 — longitudinale, dans le métal fondu. Le long de l’axe de la soudure : l’image typique d’une fissure à chaud dans un cordon étroit et profond.
- 1012 et 1013 — longitudinales, sur la ligne de fusion et dans la ZAT. Sous le raccordement, parallèles à la soudure : l’endroit typique d’une fissure à froid.
- 1014 — longitudinale, dans le métal de base. En dehors de la soudure ; dans les assemblages qui sollicitent la tôle dans son épaisseur, elle indique un arrachement lamellaire.
- 102 — transversale. En travers de la soudure ; dans un métal fondu à haute résistance, un signe courant d’hydrogène.
- 104 — fissure de cratère. Une étoile ou une courte ligne dans un cratère non rempli en fin de passe.
- 105 et 106 — groupe de fissures isolées et fissure ramifiée. Un réseau ou un arbre ; toujours une raison de regarder le matériau.
Notez le numéro aussi précisément que la méthode le permet — la liste complète figure dans le tableau des numéros d’imperfections de l’ISO 6520-1.
L’acier est-il sensible à la fissuration à froid ? Un exemple chiffré
La sensibilité à la fissuration à froid se juge avant le soudage, d’après la composition de l’acier. Le calculateur du site détermine le carbone équivalent CE(IIW) = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 et classe l’acier en dessous de 0,40 comme facilement soudable, 0,40–0,60 comme demandant des précautions et au-dessus de 0,60 comme difficile. Il estime le préchauffage par la méthode B de l’EN 1011-2 — à partir de l’équivalent CET, de l’épaisseur, de la teneur en hydrogène et de l’énergie de soudage.
Composition d’exemple : C 0,18 ; Mn 1,40 ; Cr 0,05 ; Mo 0,02 ; V 0,01 ; Ni 0,05 ; Cu 0,10 %. Cela donne CE = 0,439 — la tranche du milieu — et CET = 0,331. Avec une énergie de soudage de 1,0 kJ/mm et un produit d’apport à 5 ml/100 g d’hydrogène (électrodes basiques étuvées), le calculateur donne un préchauffage d’environ 80 °C à 20 mm d’épaisseur et de 110 °C à 30 mm. Les mêmes 30 mm avec un produit à 10 ml/100 g demandent environ 140 °C, et avec une électrode rutile (environ 15 ml/100 g) environ 160 °C. La leçon : passer de 5 à 10 ml/100 g d’hydrogène relève le préchauffage autant que 10 mm d’épaisseur en plus — des électrodes basiques sèches ne sont pas une formalité. Vérifiez votre propre acier dans le calculateur de carbone équivalent et la température dans le calculateur de préchauffage.
Quand contrôler les fissures
Une fissure à froid peut apparaître des heures après le soudage, parfois un jour ou plus. Contrôler juste après la dernière passe prouve donc peu de chose : « aucune indication » une heure après le soudage n’est pas une réception. Pour les joints critiques en aciers à carbone équivalent élevé, le CND final est programmé au plus tôt 24–48 heures après le soudage ; le délai d’attente réel vient de la norme de produit ou du plan de contrôle. Les méthodes de surface — ressuage et magnétoscopie — trouvent les fissures débouchantes ; les fissures sous le raccordement, dans la ZAT, sont trouvées de façon plus fiable par ultrasons que par radiographie, parce qu’elles sont planaires.
Erreurs qui finissent en fissure
- Préchauffage ponctuel. Un chalumeau dirigé sur un seul point ne chauffe que la surface au droit du chanfrein. Contrôlez la température avec un crayon thermosensible ou un thermomètre des deux côtés du joint, pas au toucher.
- Couper l’arc sans remplir le cratère. Le plus sûr chemin vers une fissure 104 — remplissez le cratère ou terminez sur une languette de fin.
- Un cordon étroit et profond à tout prix. Un fort courant à faible vitesse d’avance dans un chanfrein étroit donne un cordon plus profond que large, et une fissure à chaud au milieu.
- Meuler une fissure « propre » sans contrôler. Une fissure est toujours plus longue qu’elle n’en a l’air ; après la saignée, contrôlez par ressuage ou magnétoscopie avant de déposer une nouvelle passe.
- Laisser les électrodes basiques hors de l’étuve portative. L’exemple ci-dessus montre ce que coûte l’hydrogène en plus en préchauffage — ou, si le préchauffage n’est pas relevé, en fissures.
Pourquoi une fissure n’est admise à aucun niveau, et comment cela apparaît dans le tableau des exigences, est expliqué sur la page des niveaux de qualité de l’ISO 5817.
Questions fréquentes
La soudure était bonne hier et s’est fissurée dans la nuit. Comment ?
C’est la signature de la fissuration à froid par l’hydrogène. Elle demande du temps : l’hydrogène doit diffuser jusqu’au point de contrainte maximale avant que la fissure s’amorce, ce qui prend en général des heures et peut aller jusqu’à 48. C’est la raison pour laquelle les joints critiques sont contrôlés un jour ou deux après le soudage, pas tout de suite.
Peut-on souder par-dessus une fissure ?
Non. Il faut la gouger ou la meuler complètement, au-delà des deux extrémités, et contrôler la saignée par ressuage ou magnétoscopie avant de ressouder. Une fissure recouverte est toujours là, simplement cachée, et elle continuera à progresser.
Le préchauffage empêche-t-il toujours la fissuration ?
Il empêche la fissuration à froid, et c’est son rôle : il ralentit le refroidissement et laisse l’hydrogène s’échapper. Il ne fait rien contre la fissuration à chaud — celle-là est due à la composition et à la forme du cordon, et le préchauffage peut même l’aggraver légèrement en élargissant le bain.
Une petite fissure est-elle acceptable au niveau D ?
Non. Les fissures (groupe 100 de l’ISO 6520-1) ne sont admises à aucun des trois niveaux de l’ISO 5817 — B, C ou D — quelle que soit leur longueur. Une fissure découverte au contrôle est enlevée complètement et le joint ressoudé.
Comment distinguer une fissure à chaud d’une fissure à froid ?
Par l’endroit et par le moment. Une fissure à chaud suit l’axe de la soudure ou se trouve dans le cratère et est visible tout de suite ; sa surface de rupture est souvent sombre et oxydée. Une fissure à froid se trouve dans la zone affectée thermiquement, en général sous le raccordement et parallèle à la ligne de fusion, et peut apparaître plusieurs heures plus tard ; sa surface de rupture est brillante et non oxydée.
Mis à jour :