Faut-il préchauffer, et à quelle température ?
Préchauffer ou non, et à quelle température — par la méthode B de la norme NF EN 1011-2, celle qui tient réellement compte de l’hydrogène et de l’apport de chaleur au lieu de lire une valeur unique dans un tableau.

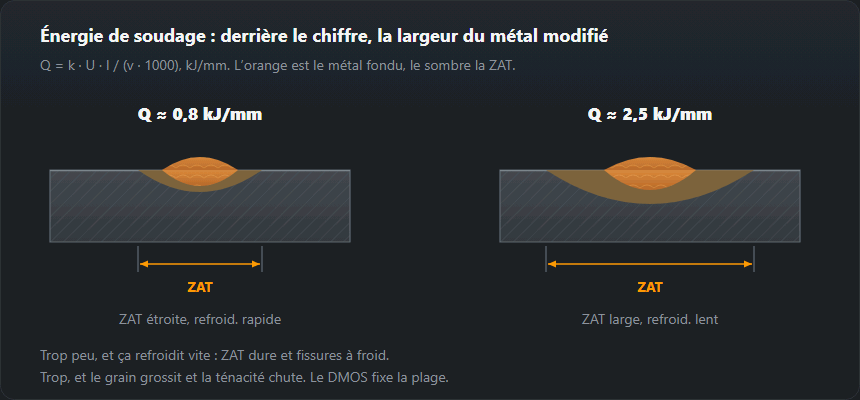
Ce qui entre dans le calcul
Quatre données, et les quatre comptent. CET — le carbone équivalent du certificat de réception, calculé avec le calculateur de carbone équivalent. Épaisseur de la tôle — l’épaisseur de la tôle soudée, pas la somme : dans la méthode B la formule tient elle-même compte de l’évacuation de la chaleur, et l’addition des épaisseurs qui se rejoignent au joint relève de la méthode A avec le carbone équivalent CE. Avec des tôles d’épaisseurs différentes, calculez pour la plus épaisse — le résultat sort plus haut, du côté de la sécurité. Hydrogène — d’après la fiche technique du produit d’apport : une électrode basique étuvée donne environ 5 ml/100 g, une électrode rutile ordinaire environ 15. Apport de chaleur — plus d’énergie signifie un refroidissement plus lent et moins de préchauffage.
Pourquoi ça marche
La fissuration à froid demande trois conditions réunies : une microstructure dure et sensible, de l’hydrogène dissous et une contrainte de traction. Le préchauffage s’attaque aux deux premières. Il ralentit le refroidissement entre 800 et 500 °C, si bien que la zone affectée thermiquement sort plus douce, et il garde le joint chaud assez longtemps pour que l’hydrogène diffuse vers l’extérieur au lieu de s’accumuler à la ligne de fusion.
Notez le domaine de validité de la formule : CET de 0,20 à 0,50 %, épaisseur de 10 à 90 mm, hydrogène de 1 à 20 ml/100 g, apport de chaleur de 0,5 à 4,0 kJ/mm. En dehors, le calculateur vous avertit, et la réponse relève d’un métallurgiste plutôt que d’une formule.
L’échelle d’hydrogène HD
| Désignation | HD, ml/100 g | Produit d’apport typique |
|---|---|---|
| E — très faible | < 3 | Électrodes basiques après étuvage, emballage sous vide |
| D — faible | 3–5 | Électrodes basiques, fil plein sous mélange gazeux |
| C — moyen | 5–10 | Fil fourré, électrodes basiques après stockage |
| B — élevé | 10–15 | Électrodes rutiles |
| A — très élevé | > 15 | Électrodes humides, cellulosiques |
L’échelle vient de l’EN 1011-2. La valeur HD figure sur le certificat du produit d’apport ; à défaut, partez d’un niveau plus défavorable.
Température de préchauffage du S235, S355 et S460 selon l’épaisseur — tableau
Résultats de la même formule pour les nuances courantes de la liste du calculateur, à deux teneurs en hydrogène : HD 12 (électrodes rutiles) et HD 4 (électrodes basiques étuvées, fil plein).
| d, mm | S235JR CET 0,25 · HD 12, °C | S355J2 CET 0,34 · HD 4, °C | S355J2 CET 0,34 · HD 12, °C | S460N CET 0,42 · HD 4, °C | S460N CET 0,42 · HD 12, °C |
|---|---|---|---|---|---|
| 10 | — | 35 | 85 | 100 | 145 |
| 15 | 35 | 55 | 105 | 120 | 165 |
| 20 | 50 | 75 | 120 | 135 | 185 |
| 30 | 80 | 100 | 150 | 165 | 210 |
| 40 | 100 | 120 | 170 | 185 | 230 |
| 60 | 120 | 140 | 190 | 205 | 250 |
| 80 | 125 | 150 | 195 | 210 | 255 |
Énergie de soudage 1,5 kJ/mm (valeur par défaut du calculateur), résultat arrondi au 5 °C supérieur comme dans le calculateur. « — » signifie que la formule ne demande aucun préchauffage. Les valeurs de CET par nuance sont les points de départ du calculateur ; pour un document, prenez le CET du certificat de coulée.
Comment lire le tableau
Trouvez la ligne de votre épaisseur et la colonne de votre nuance avec la bonne teneur en hydrogène. Le S235 en HD 12 demande un préchauffage à partir d’une douzaine de millimètres seulement, et en HD 4 la formule ne l’exige qu’à partir de 27 mm environ. Le S355 avec une électrode rutile à 20 mm est déjà à 120 °C, avec un produit à faible teneur en hydrogène à 75 °C. Entre les colonnes HD 4 et HD 12 du même acier il y a toujours environ 47 °C — c’est ce que coûte une électrode humide.
Exemples détaillés, pas à pas
Exemple 1 : S355J2, 20 mm, électrode rutile (HD 12), 1,5 kJ/mm
Ce sont les valeurs par défaut du calculateur. Les termes de la formule :
697 · 0.34 = 237.0 ; 160 · tanh(20/35) = 82.6 ;
62 · 120.35 = 147.9 ;
(53 · 0.34 − 32) · 1.5 = −21.0 ; moins 328. Somme : 118,6 °C, que
le calculateur arrondit à 120 °C. Température entre passes : de 120 à
250 °C.
Exemple 2 : la même tôle avec un produit à faible teneur en hydrogène (HD 4)
Seul le terme d’hydrogène change : 62 · 40.35 = 100.7
au lieu de 147,9. Résultat : 71,4 °C, soit 75 °C. Une électrode basique
étuvée ou un fil plein économise ici 45 °C de préchauffage sur toute la soudure —
et du temps de chalumeau sur toute la journée.
Exemple 3 : S460N, 40 mm, HD 4, 1,2 kJ/mm
CET 0,42 : 292.7 + 130.5 + 100.7 − 11.7 − 328 ≈ 184.2, soit
185 °C. Avec une électrode rutile (HD 12) on arriverait à 235 °C —
près de la limite haute de température entre passes, si bien que la fenêtre entre
minimum et maximum se rétrécit. Dans ce genre de cas, un produit à faible teneur en
hydrogène est pratiquement le seul choix raisonnable.
Ce qui pèse le plus dans la formule
- CET. Chaque 0,01 de CET représente environ +7,8 °C à 1,5 kJ/mm. Un écart de 0,03 entre le certificat et la valeur « typique » de la nuance fait déjà plus de 20 °C.
- Épaisseur d. Le terme
160 · tanh(d/35)monte vite jusqu’à 40 mm environ, puis se stabilise : 10 mm donne 44,5, 20 mm 82,6, 30 mm 111,2, 60 mm 149,9, 90 mm 158,1. Une tôle de 60 mm n’a pas besoin de deux fois plus qu’une de 30 mm. - Hydrogène HD. De HD 2 (79,0) à HD 18 (170,5), le terme augmente de plus de 90 °C — le plus gros levier que l’atelier contrôle lui-même.
- Apport de chaleur Q. Le facteur
53·CET − 32est négatif pour les nuances de la liste : avec CET 0,34, chaque kJ/mm de plus abaisse le préchauffage d’environ 14 °C. Un refroidissement plus lent aide, mais moins qu’un produit d’apport sec. L’apport de chaleur se calcule avec le calculateur d’apport de chaleur.
CET d’après le certificat de réception : exemple chiffré
Le certificat de réception 3.1 donne la composition chimique. Par exemple :
C 0,16, Mn 1,40, Mo 0,02, Cr 0,05, Cu 0,10, Ni 0,05.
Alors CET = 0.16 + (1.40 + 0.02)/10 + (0.05 + 0.10)/20 + 0.05/40 ≈ 0.311.
Ce CET dans le calculateur (« Saisir le CET manuellement ») donne environ 100 °C à
20 mm, HD 12 et 1,5 kJ/mm, au lieu de 120 °C avec le 0,34 typique. Tous les
carbones équivalents d’un coup sortent du
calculateur de carbone équivalent.
Préchauffer en pratique : l’ordre des opérations
- Calculez la température pour la partie la plus épaisse du joint et pour le produit d’apport que vous utiliserez réellement.
- Chauffez large et uniformément, des deux côtés du joint, jusqu’à ce que la chaleur ait traversé l’épaisseur — pas seulement la surface sous le chalumeau.
- Mesurez le métal avec un crayon thermosensible ou un thermomètre de contact juste avant d’amorcer l’arc.
- Tenez la fenêtre entre passes : pas en dessous du minimum calculé, pas au-dessus du maximum du DMOS (WPS) (le calculateur donne 250 °C pour les aciers de construction ordinaires).
- Ne laissez pas une soudure épaisse à moitié faite. Si vous devez l’interrompre, ramenez-la à la température de préchauffage avant de continuer.
Erreurs fréquentes dans le calcul du préchauffage
- CE (IIW) saisi à la place du CET. Le CE est en général plus élevé, le résultat sort donc trop haut ; la formule de la norme NF EN 1011-2 demande le CET.
- Apport de chaleur en kJ/cm au lieu de kJ/mm. Saisir 15 au lieu de 1,5 donne « inutile » — le calculateur avertit alors que l’apport de chaleur est hors du domaine de la formule.
- L’hydrogène de la boîte, pas celui de la pratique. Une électrode basique laissée un jour à l’atelier n’est plus à HD 4.
- Ne chauffer que la surface. Le thermomètre lit 120 °C dessus pendant que la zone de racine reste froide.
- Le résultat au lieu du DMOS. Le calcul explique la valeur du mode opératoire ; il ne remplace pas un mode opératoire qualifié. La vitesse à laquelle la soudure refroidit après le préchauffage est donnée par le calculateur du temps de refroidissement t8/5.
Questions fréquentes
Puis-je me passer de préchauffage si la tôle est mince ?
Souvent oui, et le calcul le dit — l’épaisseur de la tôle est l’une de ses quatre données. Mais une tôle mince à carbone équivalent élevé avec des électrodes humides fissure quand même. Le préchauffage se décide sur la combinaison, jamais sur l’épaisseur seule.
Comment tenir la température entre passes ?
Mesurez-la avec un thermomètre de contact ou un crayon thermosensible à 25 mm du joint, juste avant d’amorcer la passe suivante. Si elle est retombée sous la valeur de préchauffage, réchauffez : l’exigence s’applique à chaque passe, pas seulement à la première.
Du S355 de 20 mm demande-t-il un préchauffage ?
Par la formule de la norme NF EN 1011-2 avec CET 0,34 et 1,5 kJ/mm, oui : 120 °C avec une électrode rutile (HD 12) et 75 °C avec un produit d’apport à faible teneur en hydrogène (HD 4). Avec le CET calculé d’après le certificat, le résultat peut sortir nettement plus bas ou plus haut.
À partir de quelle épaisseur le S235 demande-t-il un préchauffage ?
Avec CET 0,25 et 1,5 kJ/mm, la formule exige un préchauffage dès 13 mm environ en HD 12 (15 mm — 35 °C, 20 mm — 50 °C), et seulement à partir de 27 mm environ en HD 4. Un métal en dessous de +5 °C est réchauffé et des bords de joint humides sont séchés dans tous les cas.
Un apport de chaleur plus élevé peut-il réduire le préchauffage ?
Un peu. Avec CET 0,34, chaque kJ/mm de plus abaisse le résultat d’environ 14 °C : à 20 mm et en HD 12, la formule donne environ 126 °C à 1,0 kJ/mm et environ 112 °C à 2,0 kJ/mm. Passer de HD 12 à HD 4 fait plus de trois fois mieux.
Mis à jour :