Calculer l’apport de chaleur au soudage
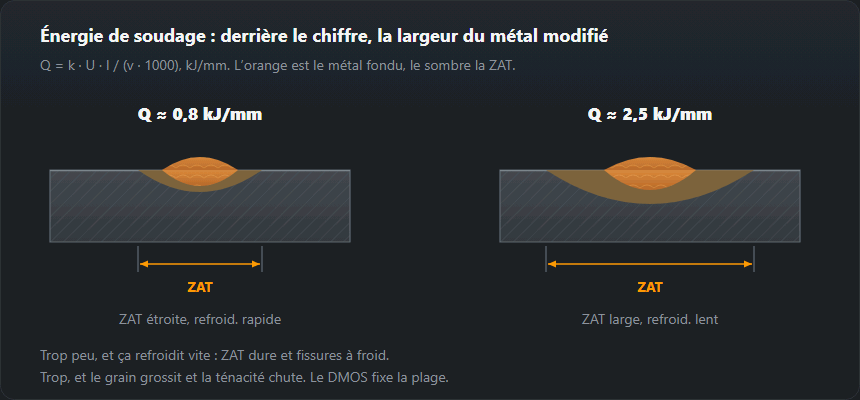
L’apport de chaleur relie vos réglages à la métallurgie : vitesse de refroidissement, structure de la soudure et nécessité d’un préchauffage en découlent. Les DMOS le limitent des deux côtés.

La formule
Q = k · (U · I · 60) / (v · 1000), où U est la tension d’arc en
volts, I le courant en ampères, v la vitesse d’avance en mm/min et k le
rendement thermique du procédé.
Les valeurs de rendement sont celles de l’ISO/TR 18491 et de la norme NF EN 1011-1. Sans le coefficient, le résultat s’appelle énergie d’arc et non apport de chaleur — dans la documentation les deux ne sont pas interchangeables, et citer l’une là où l’autre est exigée est une façon courante d’échouer à un audit.
Calculer l’apport de chaleur : exemples chiffrés
Chaque exemple ci-dessous utilise les valeurs que vous saisiriez dans le calculateur ci-dessus, et les résultats sont exactement ceux qu’il affiche : énergie d’arc et apport de chaleur en kJ/mm, arrondis à deux décimales. Le calculateur n’affiche pas de kJ/cm — multipliez la valeur en kJ/mm par 10.
| Exemple | k | I, A | U, V | v, mm/min | E, kJ/mm | Q, kJ/mm | Q, kJ/cm |
|---|---|---|---|---|---|---|---|
| Valeur par défaut du calculateur, électrode enrobée 111 | 0,8 | 150 | 24 | 150 | 1,44 | 1,15 | 11,5 |
| MAG 135 | 0,8 | 220 | 24 | 300 | 1,06 | 0,84 | 8,4 |
| Électrode enrobée 111, électrode de 3,2 mm | 0,8 | 125 | 25 | 150 | 1,25 | 1,00 | 10,0 |
| TIG 141, tôle de 2 mm | 0,6 | 90 | 11 | 60 | 0,99 | 0,59 | 5,9 |
| Arc sous flux 121 | 1,0 | 500 | 30 | 500 | 1,80 | 1,80 | 18,0 |

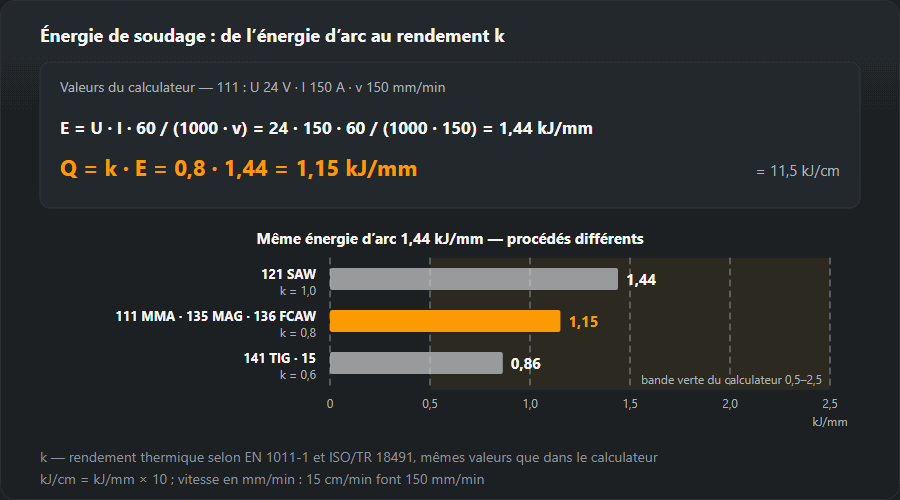
Exemple 1 : la valeur par défaut du calculateur (électrode enrobée 111)
150 A, 24 V, 150 mm/min, procédé à l’électrode enrobée avec k = 0,8.
Première étape, l’énergie d’arc : E = 24 · 150 · 60 / (150 · 1000) = 1.44 kJ/mm.
Deuxième étape, l’apport de chaleur : Q = 0.8 · 1.44 = 1.15 kJ/mm, soit
11,5 kJ/cm. Le résultat se situe dans la zone verte de 0,5 à 2,5 kJ/mm.
Saisissez une longueur de soudure de 1 m et le calculateur ajoute le temps d’arc :
1 000 mm à 150 mm/min font 6,7 min.
Exemple 2 : MAG 135 à 220 A, 24 V, 30 cm/min
La vitesse est donnée en cm/min, le calculateur attend des mm/min : 30 cm/min =
300 mm/min. Énergie d’arc E = 24 · 220 · 60 / (300 · 1000) = 1.06 kJ/mm
(1,056 sans arrondi). Le MAG a k = 0,8 dans le tableau de cette page, donc
Q = 0.8 · 1.056 = 0.84 kJ/mm = 8,4 kJ/cm. Attention au petit piège :
le calculateur multiplie l’énergie d’arc non arrondie. Si vous multipliez à la main
la valeur affichée de 1,06, vous obtenez 0,848 et l’arrondissez à 0,85 — une
différence sans conséquence, mais un contrôleur qui compare votre fiche au
calculateur vous posera la question.
Exemple 3 : électrode enrobée 111 de 3,2 mm, 15 cm/min
Le tableau des courants
par électrode donne 90 à 140 A pour 3,2 mm ; prenez 125 A. Beaucoup
de postes à l’électrode n’affichent pas la tension ; pour une estimation rapide,
utilisez la règle de la FAQ ci-dessous : U ≈ 20 + 0.04 · 125 = 25 V.
Vitesse d’avance 15 cm/min = 150 mm/min. Énergie d’arc
E = 25 · 125 · 60 / (150 · 1000) = 1.25 kJ/mm, apport de chaleur
Q = 0.8 · 1.25 = 1.00 kJ/mm = 10,0 kJ/cm. Pour un document, les 25 V
doivent être remplacés par une valeur mesurée — voir la section sur la mesure
plus bas.
Exemple 4 : TIG 141 sur tôle de 2 mm
Le tableau des réglages
donne 50 à 90 A pour 1,5 à 2,0 mm ; prenez 90 A. La tension d’un arc TIG
ne se règle pas sur le poste, elle découle de la longueur d’arc, il faut donc la
mesurer — supposons que le voltmètre indique 11 V. À 60 mm/min (1 mm/s),
l’énergie d’arc est E = 11 · 90 · 60 / (60 · 1000) = 0.99 kJ/mm. Avec
k = 0,6 : Q = 0.6 · 0.99 = 0.59 kJ/mm = 5,9 kJ/cm, la plage
« tôle mince ». Si vous laissez le sélecteur sur MIG/MAG par erreur, les mêmes
réglages donnent 0,79 kJ/mm — un tiers de plus sur le papier pour exactement la
même soudure.
Exemple 5 : arc sous flux 121
Prenons une passe au fil unique à 500 A, 30 V et 500 mm/min. Énergie d’arc
E = 30 · 500 · 60 / (500 · 1000) = 1.80 kJ/mm. L’arc sous flux a
k = 1,0 : l’apport de chaleur est donc égal à l’énergie d’arc, 1,80 kJ/mm =
18,0 kJ/cm. C’est le seul procédé où confondre les deux valeurs ne porte pas à
conséquence — et le seul.
Unités : mm/s, cm/min, mm/min, kJ/mm et kJ/cm
- Vitesse : mm/min = cm/min × 10 = mm/s × 60. Donc 30 cm/min = 300 mm/min = 5 mm/s.
- Énergie par longueur : kJ/cm = kJ/mm × 10, J/mm = kJ/mm × 1 000. L’exemple par défaut donne 1,15 kJ/mm = 11,5 kJ/cm = 1 150 J/mm (la valeur non arrondie est 1 152 J/mm).
- La formule dans d’autres unités :
Q = k · U · I · 60 / vavec v en mm/min donne des J/mm (exemple MAG : 844,8 J/mm). Avec v en mm/s,Q = k · U · I / (v · 1000)donne des kJ/mm. Et la formule du calculateur avec v en cm/min renvoie directement des kJ/cm : 0,8 · 24 · 220 · 60 / (30 · 1000) = 8,4.
Mesurer la vitesse d’avance : longueur de soudure divisée par le temps d’arc
v = L / t, où L est la longueur de soudure réellement réalisée et t le
temps pendant lequel l’arc a brûlé sur cette longueur. La méthode la plus simple :
repérez 200 mm et chronométrez. 200 mm en 40 s font 5 mm/s, soit
300 mm/min — l’exemple MAG. Pour un cordon entier, mesurez sa longueur finie et
divisez par le temps d’arc seul : les pauses pour changer d’électrode ou piquer le
laitier ne comptent pas. Si le poste ou un moniteur de soudage enregistre le temps
d’arc, utilisez-le : c’est plus fiable qu’un chronomètre lancé par un aide.
À quoi sert cette valeur
À trois endroits, principalement. Dans le calcul du préchauffage selon la norme NF EN 1011-2, où un apport de chaleur plus élevé abaisse le préchauffage requis. Dans un DMOS (WPS), où la plage qualifiée d’apport de chaleur est l’une des variables essentielles. Et dans toute discussion sur la ténacité : pour les aciers de construction à grain fin, la limite supérieure existe parce que la zone affectée thermiquement (ZAT) perd de l’énergie de résilience bien avant le métal fondu.
Rendement thermique k
| Procédé | ISO 4063 | k |
|---|---|---|
| Soudage à l’arc sous flux avec fil plein SAW | 121 | 1,0 |
| Soudage manuel à l’arc avec électrode enrobée MMA · SMAW | 111 | 0,8 |
| Soudage MAG avec fil plein sous gaz actif MAG · GMAW | 135 | 0,8 |
| Soudage MAG avec fil fourré à flux FCAW | 136 | 0,8 |
| Soudage TIG avec métal d’apport plein TIG · GTAW | 141 | 0,6 |
| Soudage à l’arc plasma | 15 | 0,6 |
Ce que signifie la valeur
| Q, kJ/mm | Signification |
|---|---|
| < 0,5 | Refroidissement rapide ; risque de structures dures et de fissures à froid dans la ZAT |
| 0,5–1,0 | Matériau mince, passes de racine, inox |
| 1,0–2,5 | Le domaine de travail de la plupart des procédés manuels sur acier |
| > 2,5 | Gros grain dans la ZAT, perte de ténacité, déformation |
Mesurer le courant et la tension réels
Le courant se mesure avec une pince ampèremétrique pour courant continu (à effet Hall) autour du câble de soudage ; une pince ordinaire pour courant alternatif ne lit pas le courant continu. Lisez-le en soudage stable, pas à l’amorçage. La valeur du panneau du poste peut être la consigne et non ce qui passe réellement.
La tension se mesure au plus près de l’arc : entre le porte-électrode ou le raccord de la torche et la pièce, à côté du joint. L’afficheur du poste mesure à ses propres bornes, il inclut donc la chute dans les deux câbles. Le calculateur de chute de tension donne 4,40 V pour 220 A dans 20 m de cuivre de 35 mm². Avec 24 V à l’arc, les bornes se trouvent alors à environ 28,4 V, et saisir cette valeur transforme l’exemple MAG en 1,00 kJ/mm au lieu de 0,84 — presque un cinquième de trop.
Modes pulsés et à forme d’onde pilotée
En MIG/MAG pulsé et dans les modes similaires, le courant et la tension varient
plusieurs fois par seconde. Un appareil de mesure indique des moyennes — ou des valeurs
efficaces, selon l’instrument — et le produit de deux moyennes n’est pas la puissance
moyenne : les pics de courant et de tension coïncident, si bien que U moyenne × I moyen
sous-estime en général la puissance réelle, alors que les valeurs efficaces peuvent la
surestimer. L’ISO/TR 18491 calcule donc l’énergie d’arc à partir de la puissance
instantanée ou de l’énergie instantanée, mesurée par un instrument à échantillonnage
rapide ou par le compteur d’énergie dont certains postes sont équipés. Ensuite
E = énergie / longueur de soudure : 211,2 kJ sur un cordon de 200 mm donnent
1,056 kJ/mm, et Q = k · E comme précédemment.
Cordons avec balayage et cordons filés
Le balayage ne change ni le courant ni la tension, il ralentit l’avance le long du joint — et la vitesse est au dénominateur. Reprenez l’exemple MAG et balayez de façon que le joint avance à 150 mm/min au lieu de 300 : énergie d’arc 2,11 kJ/mm, apport de chaleur 1,69 kJ/mm (16,9 kJ/cm), le double du cordon filé. La vitesse qui entre dans la formule est toujours l’avance suivant l’axe de la soudure, jamais le trajet en zigzag de la torche. Quand l’apport de chaleur est limité, on remplit le joint avec davantage de cordons filés étroits plutôt qu’avec quelques larges balayages ; chaque passe a alors son propre apport de chaleur, et chacun doit rester dans la plage.
Apport de chaleur dans le DMOS (WPS), t8/5, ténacité et dureté
DMOS. Le DMOS indique une plage d’apport de chaleur, fixée lors de la qualification du mode opératoire et consignée dans la QMOS. Les limites appartiennent à ce mode opératoire : elles ne sont pas recopiées d’un tableau, et sur chantier on reste dedans passe par passe.
Temps de refroidissement t8/5. La norme NF EN 1011-2 convertit l’apport de chaleur, l’épaisseur de la tôle et le préchauffage en temps de refroidissement de 800 à 500 °C, et c’est lui qui décide de la structure de la ZAT. Entrez les deux valeurs MAG dans le calculateur de t8/5 (soudure bout à bout, 20 °C) : sur tôle de 10 mm, 0,84 kJ/mm donne 7,2 s et le balayage à 1,69 kJ/mm donne 29,2 s — en dehors de la plage de 5 à 25 s que le calculateur repère pour les aciers non alliés et faiblement alliés. Sur tôle de 20 mm, les mêmes valeurs donnent 4,0 et 8,0 s : ici c’est le cordon filé qui refroidit trop vite, et la réponse est le préchauffage, pas plus de courant.
Ténacité et dureté. Un t8/5 trop court donne une ZAT dure et un risque de fissuration à froid ; trop long, il donne un grain grossier et une énergie de résilience plus faible dans la ZAT. Les essais de qualification mesurent la dureté de la ZAT en HV ; pour la comparer à une spécification donnée en HB ou HRC, utilisez le convertisseur de dureté.
Si un DMOS ou un catalogue donne l’apport de chaleur en kJ/in et la vitesse d’avance en pouces par minute, passez-les d’abord dans le convertisseur d’unités de soudage, puis seulement comparez avec un résultat en kJ/mm.
Erreurs fréquentes
- Oublier k — ou l’appliquer deux fois. Une énergie d’arc donnée comme apport de chaleur fait passer l’exemple MAG à 1,06 au lieu de 0,84 kJ/mm, soit un quart de trop. Multiplier de nouveau par 0,8 une valeur qui contient déjà k donne 0,68 au lieu de 0,84. Notez toujours laquelle des deux valeurs vous donnez.
- kJ/cm et kJ/mm. Le facteur est 10 : 8,4 kJ/cm font 0,84 kJ/mm. Une limite recopiée sans son unité est une limite qui sera mal lue.
- Trajet de la torche au lieu de l’avance du joint. Chronométrer le zigzag d’un balayage surestime la vitesse et sous-estime l’apport de chaleur.
- Tension lue sur le poste avec un câble long. L’afficheur inclut la chute dans les câbles — dans l’exemple ci-dessus, presque un cinquième de l’apport de chaleur qui n’a jamais atteint le joint.
- Vitesse estimée à l’œil. Une vitesse devinée fait bouger le résultat plus que toute autre donnée ; mesurez la longueur et le temps d’arc.
Questions fréquentes
Pourquoi l’apport de chaleur compte-t-il ?
Il règle la vitesse de refroidissement de la soudure. Trop peu d’énergie donne un refroidissement rapide, une structure dure et un risque de fissuration ; trop d’énergie donne un grain grossier et une mauvaise résilience. C’est pourquoi le DMOS le limite des deux côtés, et pas seulement vers le haut.
Comment mesurer la vitesse d’avance ?
Au chronomètre. Chronométrez une longueur de soudure connue — 200 mm est pratique — et divisez. Une vitesse estimée à l’œil se trompe souvent de plusieurs dizaines de pour cent, ce qui fait bouger le résultat plus que n’importe quelle autre donnée.
Quelle tension saisir si le poste ne l’affiche pas ?
En soudage à l’électrode enrobée, vous pouvez l’estimer par U ≈ 20 + 0.04 · I. C’est une approximation : si la valeur va dans un document, la tension se mesure, elle ne s’estime pas.
Quelle différence entre l’énergie d’arc et l’apport de chaleur ?
L’énergie d’arc est la grandeur électrique : E = U · I · 60 / (v · 1000) en kJ/mm. L’apport de chaleur est la part qui entre dans la pièce : Q = k · E, avec k = 0,8 pour l’électrode enrobée, le MIG/MAG et le fil fourré, 0,6 pour le TIG et le plasma, 1,0 pour l’arc sous flux. Pour l’exemple MAG de cette page (220 A, 24 V, 300 mm/min), cela donne 1,06 contre 0,84 kJ/mm. Seul l’arc sous flux donne deux valeurs identiques.
Comment convertir des kJ/cm en kJ/mm ?
Divisez par 10 : 11,5 kJ/cm = 1,15 kJ/mm. Dans l’autre sens, multipliez par 10. Les J/mm valent kJ/mm × 1 000, donc 1,15 kJ/mm = 1 150 J/mm. Le calculateur n’affiche que des kJ/mm.
Quel apport de chaleur est admis pour le S355 ou les aciers à grain fin ?
Il n’y a pas de valeur unique. La plage est fixée par le DMOS (WPS), établie lors de la qualification du mode opératoire, et la norme NF EN 1011-2 la déduit du temps de refroidissement t8/5 pour l’épaisseur, le joint et le préchauffage donnés. Contrôlez votre valeur avec le calculateur de t8/5 : pour les aciers non alliés et faiblement alliés, il repère la plage de 5 à 25 s ; pour les aciers à haute limite d’élasticité trempés et revenus, l’aciériste donne une fenêtre plus étroite.
Comment calculer l’apport de chaleur pour des cordons avec balayage ?
Avec la même formule, mais la vitesse est l’avance le long du joint, pas le trajet de la torche. Le balayage divise facilement cette avance par deux : en MAG à 220 A et 24 V, on obtient 0,84 kJ/mm en cordon filé à 300 mm/min et 1,69 kJ/mm en balayage avançant à 150 mm/min.
Mis à jour :