Temps de refroidissement t8/5 : le calculer
Le temps que met le joint pour passer de 800 à 500 °C détermine la structure qui se forme dans la zone affectée thermiquement. C’est le paramètre que le mode opératoire de soudage cache derrière sa plage d’énergie de soudage et sa température de préchauffage.

Les formules de la NF EN 1011-2
La norme en donne deux, parce que la chaleur s’évacue de deux façons différentes.
Tridimensionnelle — matériau épais, la chaleur s’échappe dans
toutes les directions :
t8/5 = (6700 − 5·T₀) · Q · (1/(500−T₀) − 1/(800−T₀)) · F3
Bidimensionnelle — tôle mince, la chaleur se propage seulement
dans le plan :
t8/5 = (4300 − 4.3·T₀) · 10⁵ · Q²/d² · (1/(500−T₀)² − 1/(800−T₀)²) · F2
C’est l’épaisseur de transition qui tranche — l’épaisseur à laquelle les deux formules donnent le même résultat. Le calculateur la détermine et l’affiche à côté du résultat : en dessous, c’est la formule 2D qui s’applique, au-dessus la 3D. En flux tridimensionnel, l’épaisseur disparaît complètement du résultat — ajouter de la matière ne change rien.
Le facteur de forme
Un joint évacue la chaleur d’autant mieux que le nombre de parois qui se rejoignent au même endroit est grand. La norme traduit cela par les coefficients du tableau D.1.
| Type d’assemblage | F2 | F3 |
|---|---|---|
| Cordon déposé sur tôle | 1,0 | 1,0 |
| Soudure bout à bout | 0,9 | 0,9 |
| Soudure d’angle, assemblage d’angle | 0,9 | 0,67 |
| Soudure d’angle, assemblage en T | 0,45–0,67 | 0,67 |
Pour un assemblage en T, la norme donne F2 sous forme de plage, 0,45–0,67. Le calculateur retient la valeur haute : elle donne un t8/5 plus long, donc l’estimation la moins prudente — et c’est celle qu’il vaut la peine de vérifier.
Pour l’assemblage en T, la norme donne F2 sous forme de plage. Le calculateur retient la valeur haute : elle conduit à un temps de refroidissement plus long, donc à l’estimation la moins prudente — et c’est celle qu’il vaut mieux vérifier par une mesure, plutôt que la valeur sécuritaire.
Ce qu’on considère comme un bon temps
| t8/5, s | Ce que cela signifie |
|---|---|
| < 5 | Structure trempée dans la ZAT, dureté supérieure à 380 HV, risque de fissures à froid |
| 5–25 | Le domaine de travail des aciers de construction non alliés et faiblement alliés |
| > 25 | Gros grains, perte de ténacité et, sur forte épaisseur, déformation en plus |
Pour les aciers à haute limite d’élasticité trempés et revenus — S690, S890 — le fabricant indique sa propre plage, en général autour de 6 à 15 s, et il est plus facile d’en sortir qu’avec un S355. C’est alors la fiche technique du matériau qui fait foi, et non un tableau général. Il en va de même pour les aciers inoxydables : ce qui compte n’est pas la trempe, mais le temps passé dans la plage de précipitation des carbures.
À quoi cela sert
- Choisir le préchauffage. Si la température de préchauffage ressort élevée et que vous n’avez rien pour chauffer, le t8/5 montre ce qu’il faut compenser par l’énergie de soudage.
- Qualifier un mode opératoire. La QMOS consigne l’énergie de soudage réellement utilisée ; la convertir en t8/5 indique si la ténacité et la dureté ont une chance d’être au rendez-vous.
- Chercher l’origine de fissures. Une fissure à froid en ZAT vient presque toujours d’un temps de refroidissement trop court combiné à l’hydrogène. Vérifiez les deux, pas seulement la marque d’électrode.
Tableau du t8/5 selon l’énergie de soudage et l’épaisseur de tôle
Temps de refroidissement d’une soudure bout à bout sans préchauffage (20 °C), calculé avec les mêmes formules que le calculateur — y compris le choix entre la formule 2D et la formule 3D selon l’épaisseur de transition.
| Q, kJ/mm | d = 6 mm | d = 10 mm | d = 15 mm | d = 20 mm | d = 30 mm |
|---|---|---|---|---|---|
| 0,8 | 18,2 | 6,5 | 3,83D | 3,83D | 3,83D |
| 1,0 | 28,4 | 10,2 | 4,83D | 4,83D | 4,83D |
| 1,2 | 40,9 | 14,7 | 6,5 | 5,73D | 5,73D |
| 1,5 | 63,9 | 23,0 | 10,2 | 7,13D | 7,13D |
| 2,0 | 113,6 | 40,9 | 18,2 | 10,2 | 9,53D |
| 2,5 | 177,6 | 63,9 | 28,4 | 16,0 | 11,93D |
t8/5 en secondes pour une soudure bout à bout (F = 0,9) à une température initiale de 20 °C. La mention 3D signifie que l’épaisseur dépasse la valeur de transition et que la formule tridimensionnelle s’applique ; sans mention, c’est la bidimensionnelle. Fenêtre de 5–25 s comme dans le calculateur.
Ce que montre le tableau
Sur tôle mince, le temps croît comme le carré de l’énergie de soudage : 6 mm à 0,8 kJ/mm donnent 18,2 s, à 1,5 kJ/mm déjà 63,9 s — bien au-delà de la fenêtre de 5 à 25 s, avec un risque de grain grossier. Sur tôle épaisse (repère 3D), l’épaisseur n’a plus d’importance : 20 et 30 mm à 1,2 kJ/mm donnent le même temps, 5,7 s, car la chaleur s’échappe désormais dans toutes les directions. Le temps n’y augmente alors qu’en proportion de l’énergie de soudage et il est difficile de l’allonger sans préchauffage.
Exemples de calcul
Exemple 1 : tôle de 10 mm, 1,2 kJ/mm, sans préchauffage
Ce sont les valeurs par défaut du calculateur (soudure bout à bout,
F = 0,9). L’épaisseur de transition ressort à 16,1 mm ; à 10 mm,
c’est donc la formule 2D qui s’applique : t8/5 ≈ 14,7 s, soit une
vitesse de refroidissement moyenne de
300 / 14.7 ≈ 20.4 K/s. Le résultat se situe au milieu de la
fenêtre de travail.
Exemple 2 : la même tôle préchauffée à 100 et à 150 °C
À T₀ = 100 °C, le temps monte à 21,1 s, à 150 °C à 27,5 s, ce qui dépasse déjà la limite supérieure de 25 s. Sur tôle mince, on préchauffe facilement trop : pour 10 mm avec cette énergie de soudage, 150 °C, c’est trop, sauf si l’hydrogène l’exige.
Exemple 3 : S355 de 20 mm préchauffé à 120 °C
Sans préchauffage, 20 mm à 1,2 kJ/mm donnent 5,7 s (formule 3D) — juste à la limite basse. Un préchauffage à 120 °C, que le calculateur de préchauffage détermine pour un S355 avec une électrode rutile, l’amène à 7,6 s, et en montant l’énergie de soudage à 1,5 kJ/mm on atteint 9,6 s. Les deux leviers réunis placent le joint bien à l’intérieur de la fenêtre.
Exemple 4 : les mêmes 10 mm dans différents assemblages
À 1,2 kJ/mm et 20 °C : cordon déposé sur tôle (F = 1,0) — 16,4 s, soudure bout à bout (0,9) — 14,7 s, soudure d’angle en assemblage en T (0,67) — 11,0 s. Trois tôles évacuent la chaleur plus vite que deux : un assemblage en T refroidit donc un quart plus vite qu’un bout à bout dans la même tôle.
Quelle énergie de soudage choisir pour un t8/5 visé
Les formules peuvent être retournées. En flux de chaleur 3D, à 20 °C et avec
F = 0,9, le temps est proportionnel à l’énergie de soudage :
t8/5 ≈ 4.76 · Q. Pour obtenir 10 s sur tôle épaisse, il faut environ
2,1 kJ/mm — beaucoup pour une seule passe, c’est pourquoi, sur les fortes épaisseurs, on ralentit plutôt
le refroidissement par un préchauffage. En flux 2D, le temps croît comme le
carré de Q : pour 10 mm, t8/5 ≈ 10.2 · Q², donc 10 s demandent
environ 1,0 kJ/mm et 25 s environ 1,56 kJ/mm. L’énergie de soudage à
partir de vos paramètres se calcule avec le
calculateur d’énergie de soudage.
Formule 2D ou 3D : de quoi dépend l’épaisseur de transition
L’épaisseur de transition augmente avec l’énergie de soudage et avec la température de départ. Pour une soudure bout à bout sans préchauffage, elle est de 13,1 mm à 0,8 kJ/mm, 16,1 mm à 1,2, 18,0 mm à 1,5 et 23,2 mm à 2,5 kJ/mm. Une même tôle de 20 mm peut donc être « épaisse » pour une passe de racine et « mince » pour une large passe de remplissage — le calculateur choisit la formule à votre place et indique laquelle il a utilisée.
Erreurs courantes dans le calcul du t8/5
- Énergie de l’arc au lieu de l’énergie de soudage. La formule
prend Q avec le rendement thermique du procédé, et non le simple
U·I·60/(v·1000). - Unités. Q s’exprime en kJ/mm ; entrer des kJ/cm (dix fois plus) donne des temps absurdement longs.
- T₀ de la première passe appliqué à toute la soudure. Pour les passes suivantes, la température de départ est la température entre passes, en général plus élevée que le préchauffage.
- Mauvais type d’assemblage. Un assemblage en T calculé comme un bout à bout surestime le temps d’environ un tiers (exemple 4) — l’évaluation est alors trop optimiste.
- Une seule fenêtre pour tous les aciers. La plage de 5 à 25 s vaut pour les aciers non alliés et faiblement alliés ; les aciers trempés et revenus ont une plage plus étroite, donnée par la fiche technique du matériau.
Questions fréquentes
Pourquoi précisément de 800 à 500 °C ?
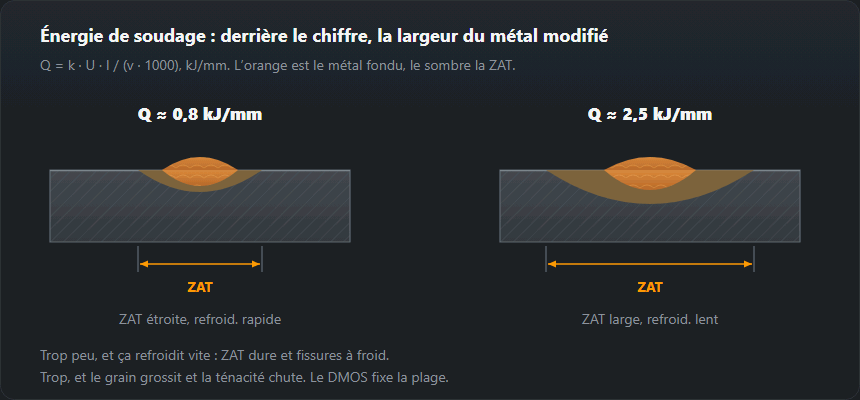
Dans cette plage, l’austénite se transforme en la structure avec laquelle le joint devra vivre. Refroidissement rapide : on obtient de la martensite, dure et sujette à la fissuration à froid. Refroidissement lent : le grain grossit et la ténacité chute. Sous 500 °C la transformation est terminée, au-dessus de 800 °C elle n’a pas commencé : c’est donc cet intervalle qu’il faut mesurer.
D’où vient l’énergie de soudage utilisée dans la formule ?
Du calculateur d’énergie de soudage : courant, tension et vitesse d’avance donnent Q = k · U · I · 60 / (v · 1000). Entrez la valeur qui intègre déjà le rendement thermique, et non l’énergie de l’arc.
Que faire si le temps est trop court ?
Deux leviers : le préchauffage et l’énergie de soudage. Le préchauffage est le plus efficace, car il intervient deux fois dans la formule — dans le facteur placé devant et dans les écarts de température eux-mêmes. Augmenter le courant fonctionne aussi, mais on atteint vite la limite supérieure fixée dans le mode opératoire.
Quel t8/5 convient pour un S355 ?
Pour les aciers de construction non alliés et faiblement alliés, S355 compris, la plage de travail est de 5 à 25 s. Sous 5 s, on risque une structure trempée et une fissuration à froid ; au-delà de 25 s, un grain grossier et une ténacité réduite. Les aciers trempés et revenus (S690, S890) ont une fenêtre plus étroite, indiquée dans la fiche technique du fabricant.
Une tôle plus épaisse refroidit-elle plus vite ?
Seulement jusqu’à l’épaisseur de transition. En dessous (formule 2D), le temps varie comme le carré de l’épaisseur : à 1,2 kJ/mm, 10 mm donnent 14,7 s et 15 mm donnent 6,5 s. Au-dessus (formule 3D), l’épaisseur ne compte plus : 20 et 30 mm donnent le même temps, 5,7 s.
De combien le préchauffage allonge-t-il le t8/5 ?
De façon notable. Tôle de 10 mm à 1,2 kJ/mm : 14,7 s sans préchauffage, 21,1 s à 100 °C, 27,5 s à 150 °C. Tôle de 20 mm : 5,7 s sans préchauffage et 7,6 s à 120 °C.
Mis à jour :