Calculator pentru timpul de răcire t8/5
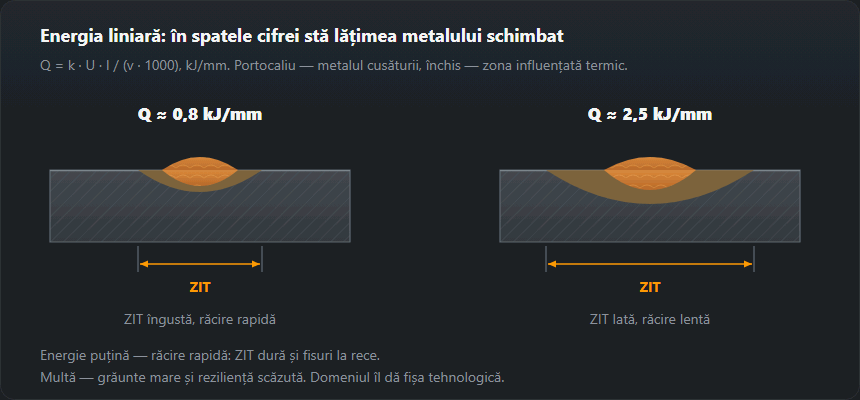
Timpul în care îmbinarea trece de la 800 la 500 °C hotărăște ce structură rezultă în zona influențată termic. Este chiar parametrul pe care fișa tehnologică îl ascunde în spatele intervalului de energie liniară și al temperaturii de preîncălzire.

Formulele din EN 1011-2
Norma dă două formule, pentru că evacuarea căldurii are două regimuri.
Tridimensional — metal gros, căldura pleacă în toate
direcțiile:
t8/5 = (6700 − 5·T₀) · Q · (1/(500−T₀) − 1/(800−T₀)) · F3
Bidimensional — tablă subțire, căldura se răspândește doar
în plan:
t8/5 = (4300 − 4,3·T₀) · 10⁵ · Q²/d² · (1/(500−T₀)² − 1/(800−T₀)²) · F2
Care formulă se aplică hotărăște grosimea de tranziție — aceea la care ambele dau același rezultat. Calculatorul o determină singur și o arată lângă răspuns: sub ea lucrează formula 2D, peste ea cea 3D. La evacuarea tridimensională grosimea dispare din rezultat: nu mai are rost să adaugi metal.
Factorul de formă
O îmbinare evacuează căldura cu atât mai greu, cu cât se întâlnesc mai mulți pereți în același loc. Norma prinde asta în coeficienții din tabelul D.1.
| Tipul îmbinării | F2 | F3 |
|---|---|---|
| Trecere pe placă | 1,0 | 1,0 |
| Cusătură cap la cap | 0,9 | 0,9 |
| Cusătură în colț, îmbinare de colț | 0,9 | 0,67 |
| Cusătură în colț, îmbinare în T | 0,45–0,67 | 0,67 |
Pentru îmbinarea în T norma dă F2 ca interval 0,45–0,67. Calculatorul folosește valoarea de sus: ea dă un t8/5 mai lung, deci o estimare mai puțin prudentă — tocmai pe aceea merită s-o verifici.
Pentru îmbinarea în T norma dă F2 ca interval. Calculatorul ia valoarea de sus: ea dă un timp de răcire mai lung, adică o evaluare mai puțin prudentă — și tocmai aceasta trebuie verificată prin măsurare, nu cea sigură.
Ce timp e bun
| t8/5, s | Ce înseamnă |
|---|---|
| < 5 | Structură călită în ZIT, duritate peste 380 HV, risc de fisuri la rece |
| 5–25 | Domeniul de lucru pentru oțeluri de construcții nealiate și slab aliate |
| > 25 | Grăunte grosolan, scăderea rezilienței, iar la grosimi mari și deformații |
Pentru oțelurile îmbunătățite de înaltă rezistență — S690, S890 — producătorul dă propriul interval, de regulă în jur de 6–15 s, și se iese din el mai ușor decât la S355. Acolo contează fișa materialului, nu tabelul general. La fel și la inoxidabile: acolo nu se socotește călirea, ci timpul petrecut în intervalul de precipitare a carburilor.
Unde folosește
- La alegerea preîncălzirii. Dacă temperatura de preîncălzire a ieșit mare și nu ai cu ce încălzi, t8/5 arată cât trebuie recuperat din energia liniară.
- La calificarea procedurii. În raportul WPQR se trece energia liniară reală; conversia în t8/5 spune dacă reziliența și duritatea au șanse să iasă.
- La analiza fisurilor. O fisură la rece în ZIT este aproape întotdeauna un timp de răcire prea scurt împreună cu hidrogenul. Se verifică amândouă, nu doar marca electrodului.
Tabel t8/5 după energia liniară și grosimea tablei
Timpul de răcire pentru o cusătură cap la cap fără preîncălzire (20 °C), calculat cu aceleași formule ca și calculatorul — inclusiv alegerea între formula 2D și 3D după grosimea de tranziție.
| Q, kJ/mm | d = 6 mm | d = 10 mm | d = 15 mm | d = 20 mm | d = 30 mm |
|---|---|---|---|---|---|
| 0,8 | 18,2 | 6,5 | 3,83D | 3,83D | 3,83D |
| 1,0 | 28,4 | 10,2 | 4,83D | 4,83D | 4,83D |
| 1,2 | 40,9 | 14,7 | 6,5 | 5,73D | 5,73D |
| 1,5 | 63,9 | 23,0 | 10,2 | 7,13D | 7,13D |
| 2,0 | 113,6 | 40,9 | 18,2 | 10,2 | 9,53D |
| 2,5 | 177,6 | 63,9 | 28,4 | 16,0 | 11,93D |
Timpul t8/5 în secunde pentru cusătura cap la cap (F = 0,9) la temperatura inițială de 20 °C. Marcajul 3D — grosime peste cea de tranziție, calculează formula tridimensională; fără marcaj — cea bidimensională. Fereastra 5–25 s ca în calculator.
Ce se vede în tabel
La tabla subțire timpul crește cu pătratul energiei: 6 mm la 0,8 kJ/mm înseamnă 18,2 s, la 1,5 kJ/mm deja 63,9 s — mult în afara ferestrei de 5–25 s, cu risc de grăunte grosolan. La tabla groasă (marcajul 3D) grosimea nu mai contează: 20 și 30 mm la 1,2 kJ/mm dau aceleași 5,7 s, pentru că acum căldura pleacă în toate direcțiile. Acolo timpul crește doar proporțional cu energia și e greu de lungit fără preîncălzire.
Exemple de calcul
Exemplul 1: tablă de 10 mm, 1,2 kJ/mm, fără preîncălzire
Sunt valorile implicite ale calculatorului (cap la cap, F = 0,9).
Grosimea de tranziție iese 16,1 mm, deci la 10 mm lucrează formula 2D:
t8/5 ≈ 14,7 s, viteză medie de răcire
300 / 14,7 ≈ 20,4 K/s. Rezultatul e la mijlocul ferestrei de
lucru.
Exemplul 2: aceeași tablă preîncălzită la 100 și 150 °C
La T₀ = 100 °C timpul urcă la 21,1 s, la 150 °C — la 27,5 s și trece deja de limita superioară de 25 s. La tabla subțire e ușor să exagerezi cu preîncălzirea: pentru 10 mm la această energie, 150 °C e prea mult dacă hidrogenul nu o cere.
Exemplul 3: S355 de 20 mm preîncălzit la 120 °C
Fără preîncălzire, 20 mm la 1,2 kJ/mm dau 5,7 s (formula 3D) — chiar la limita inferioară. Preîncălzirea la 120 °C, pe care calculatorul de preîncălzire o dă pentru S355 cu electrod rutilic, lungește timpul la 7,6 s, iar ridicarea energiei la 1,5 kJ/mm — la 9,6 s. Ambele pârghii împreună mută îmbinarea bine în interiorul ferestrei.
Exemplul 4: aceiași 10 mm în îmbinări diferite
La 1,2 kJ/mm și 20 °C: rând pe placă (F = 1,0) — 16,4 s, cap la cap (0,9) — 14,7 s, cusătură de colț în îmbinare în T (0,67) — 11,0 s. Trei table iau căldura mai repede decât două, așa că îmbinarea în T se răcește cu un sfert mai repede decât cea cap la cap din aceeași tablă.
Ce energie liniară alegi pentru un t8/5 dorit
Formulele se pot inversa. La flux 3D, 20 °C și F = 0,9 timpul e
proporțional cu energia: t8/5 ≈ 4,76 · Q. Pentru 10 s la tabla
groasă sunt necesari circa 2,1 kJ/mm — mult pentru o trecere, de aceea la
piesele groase timpul se lungește mai degrabă prin preîncălzire. La flux 2D
timpul crește cu Q²: pentru 10 mm t8/5 ≈ 10,2 · Q², deci 10 s
cer circa 1,0 kJ/mm, iar 25 s circa 1,56 kJ/mm. Energia din parametrii de
sudare o calculează
calculatorul de energie liniară.
Formula 2D sau 3D: de ce depinde grosimea de tranziție
Grosimea de tranziție crește cu energia și cu temperatura inițială. Pentru o cusătură cap la cap fără preîncălzire este 13,1 mm la 0,8 kJ/mm, 16,1 mm la 1,2, 18,0 mm la 1,5 și 23,2 mm la 2,5 kJ/mm. Aceeași tablă de 20 mm poate fi „groasă” pentru trecerea de rădăcină și „subțire” pentru o trecere de umplere lată — calculatorul alege formula în locul tău și arată pe care a folosit-o.
Greșeli tipice la calculul t8/5
- Energia arcului în loc de energia liniară. În formulă intră
Q cu randamentul termic al procedeului, nu simplul
U·I·60/(v·1000). - Unitățile. Q în kJ/mm; introdus în kJ/cm (de zece ori mai mult) dă timpi absurd de lungi.
- T₀ al primei treceri pentru toată cusătura. La trecerile următoare temperatura inițială e cea dintre treceri, de obicei mai mare decât preîncălzirea.
- Tip de îmbinare greșit. O îmbinare în T socotită cap la cap umflă timpul cu circa o treime (exemplul 4) — evaluarea iese prea optimistă.
- O singură fereastră pentru toate oțelurile. 5–25 s e pentru oțelurile nealiate și slab aliate; cele călite și revenite au un domeniu mai îngust, din fișa materialului.
Întrebări frecvente
De ce tocmai de la 800 la 500 de grade?
În acest interval austenita se transformă în structura cu care îmbinarea va trăi mai departe. Repede — iese martensită: dură și predispusă la fisuri la rece. Lent — crește grăuntele și scade reziliența. Sub 500 °C transformarea s-a încheiat deja, peste 800 °C încă nu a început, așa că se măsoară exact acest segment.
De unde iau energia liniară pentru formulă?
Din calculatorul de energie liniară: curentul, tensiunea și viteza dau Q = k · U · I · 60 / (v · 1000). Aici se introduce valoarea care include deja randamentul termic, nu energia arcului.
Ce fac dacă timpul iese prea scurt?
Două pârghii: preîncălzirea și energia liniară. Preîncălzirea lucrează mai tare, fiindcă intră în formulă de două ori — ca factor în față și în interiorul diferențelor de temperatură. Se poate crește și curentul, dar acolo dai repede de limita de sus din fișa tehnologică.
Ce t8/5 este corect pentru oțelul S355?
Pentru oțelurile de construcții nealiate și slab aliate, inclusiv S355, domeniul de lucru este 5–25 s. Sub 5 s apare riscul de structură călită și fisuri la rece, peste 25 s — grăunte grosolan și tenacitate mai mică. Oțelurile călite și revenite (S690, S890) au o fereastră mai îngustă, din fișa producătorului.
O tablă mai groasă se răcește mai repede?
Doar până la grosimea de tranziție. Sub ea (formula 2D) timpul scade cu pătratul grosimii: la 1,2 kJ/mm, 10 mm dau 14,7 s, 15 mm — 6,5 s. Peste ea (formula 3D) grosimea nu mai contează: 20 și 30 mm dau aceleași 5,7 s.
Cât lungește preîncălzirea timpul t8/5?
Vizibil. Tablă de 10 mm la 1,2 kJ/mm: 14,7 s fără preîncălzire, 21,1 s la 100 °C, 27,5 s la 150 °C. Tablă de 20 mm: 5,7 s fără și 7,6 s la 120 °C.
Actualizat: