Cum deosebești fisurile la cald de cele la rece
Una dintre puținele grupe de defecte respinse la orice nivel de calitate, fără limită de dimensiune, ca și lipsa de topire (401). Trei mecanisme diferite, trei remedii diferite — iar deosebirea lor începe cu unde și când a apărut fisura.
Răspuns scurt
Fisurile la cald apar la solidificare, în axa cordonului, iar cele la rece după răcire sub circa 200 °C, adesea abia după ore sau o zi; acestea cer simultan hidrogen, structură de călire și tensiuni de întindere, deci e de ajuns să elimini una dintre ele. Fisura este inadmisibilă la orice nivel de calitate ISO 5817 (B, C și D) și nu are dimensiune limită. Reparația: găsești capetele, le găurești, scoți porțiunea defectă cu rezerva de 15–20 mm și resudezi cu electrozi cu hidrogen scăzut. Controlul îmbinărilor importante se face după 24–48 de ore. Cum le recunoști după loc — mai jos.

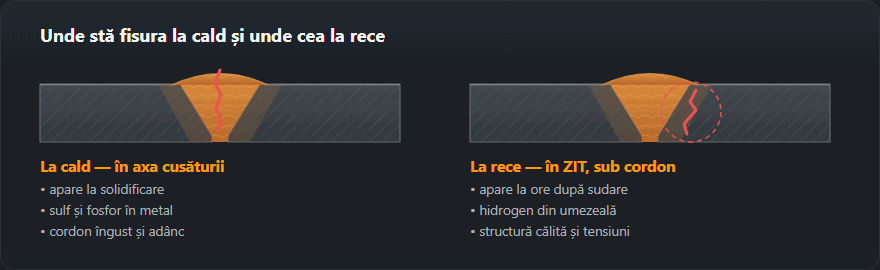
Fisurarea la cald: în timpul solidificării
Unde: în axa cusăturii, sau în craterul de la capătul unei treceri. Se vede imediat, uneori chiar în timpul sudării.
De ce: pe măsură ce cusătura se solidifică, ultimul lichid rămas concentrează compuși cu punct de topire scăzut — sulfura de fier în primul rând — într-o peliculă între grăunții care cresc. Cusătura se contractă în același timp, iar pelicula aceea nu are rezistență să se opună.
Ce o agravează: sulful și fosforul din metalul de bază; o cusătură îngustă și adâncă, unde grăunții cresc din ambele părți și se întâlnesc într-un plan central; rigidizarea mare; și oprirea arcului fără umplerea craterului.
Remedii: o cusătură mai lată și mai puțin adâncă — raport adâncime/lățime în jur de 1:1 în loc de 2:1; materiale cu sulf scăzut; umplerea tuturor craterelor; iar la inoxul austenitic, un adaos care lasă câteva procente de ferită în depunere, motiv pentru care se folosește 308L pe 304 și nu o compoziție identică.
| Factor | De ce contează | Ce se face |
|---|---|---|
| Sulful și fosforul din metal | Formează pelicule ușor fuzibile | Verifică certificatul, ia material de adaos cu S și P mici |
| Cordon îngust și adânc | Cristalele cresc unul spre altul, axa cusăturii rămâne slabă | Fă cusătura mai lată și mai plată, schimbă rostul |
| Energie liniară mare | Baie mai mare și contracție mai puternică | Scade curentul sau grăbește înaintarea, vezi calculul energiei liniare |
| Fixare rigidă | Contracția n-are unde să se ducă, cresc tensiunile | Schimbă ordinea cusăturilor, eliberează o parte |
| Crater neumplut | Retasura dă startul fisurii | Umple craterul, activează scăderea curentului |
Fisurarea la rece: la ore după sudare
Unde: în zona influențată termic, de regulă chiar sub piciorul cusăturii și paralel cu linia de topire. Adesea invizibilă la suprafață.
De ce: trebuie să coincidă trei factori. O structură martensitică dură în zona influențată, din răcire prea rapidă. Hidrogen dizolvat, din umezeala materialului de adaos sau de pe tablă. Și tensiune de întindere, din rigidizare și contracție. Elimină oricare dintre cei trei și fisura nu apare.
Remedii, în ordinea în care se aplică: preîncălzirea, care atacă primii doi factori deodată — vezi calculatorul de preîncălzire; materiale cu hidrogen scăzut, bine uscate și ținute în termos; energie liniară mai mare, în limitele permise de WPS; și o ordine de sudare care lasă îmbinarea să se contracte în loc să o rigidizeze.
Dacă oțelul este predispus sau nu iese din compoziție: treci-o prin calculatorul de echivalent de carbon înainte de a decide că preîncălzirea nu este necesară. Cum se leagă CE și CET de grupele de oțeluri și de preîncălzire explică articolul despre sudabilitatea oțelurilor.
| Condiție | Cum se înlătură |
|---|---|
| Hidrogenul | Uscarea electrozilor, depozitare uscată, curățarea marginilor de umezeală, ulei și rugină, electrozi marcați H5 |
| Structură de călire | Preîncălzire și controlul temperaturii între treceri — calculul în calculatorul CE |
| Tensiuni | Ordinea cusăturilor, detensionarea după sudare, renunțarea la fixarea rigidă |
Destrămarea lamelară: în metalul de bază
Unde: în tablă și nu în cusătură, în trepte și paralel cu suprafața, sub o îmbinare care încarcă tabla pe direcția grosimii.
De ce: tabla laminată conține incluziuni nemetalice turtite în planul de laminare. Încărcată prin grosime — direcția transversală scurtă — tabla are pur și simplu mai puțină ductilitate acolo, iar incluziunile se înlănțuiesc.
Remedii: aceasta este mai degrabă o problemă de proiectare decât de sudare. Reproiectarea îmbinării astfel încât sarcina să nu treacă prin grosimea tablei; tablă cu proprietăți garantate pe direcția grosimii (calitatea Z din EN 10164); încărcarea suprafeței cu un strat de rezistență mai mică înainte de a suda îmbinarea; și reducerea rigidizării.
Repararea unei fisuri
Întâi găsește ambele capete — lichide penetrante sau pulberi magnetice, pentru că o fisură este întotdeauna mai lungă decât partea vizibilă. Dă găuri de oprire dincolo de fiecare capăt dacă excavația nu se poate face dintr-o dată. Crăițuiește sau polizează fisura complet, reverifică excavația ca să confirmi că a dispărut, și resudează după o procedură de reparație aprobată, de obicei cu o treaptă de preîncălzire peste cea inițială.
Unde e fisura și ce înseamnă
| Unde e fisura | Cel mai probabil |
|---|---|
| Pe axa cusăturii, longitudinal | La cald, de cristalizare |
| În crater, în stea | La cald, din contracție |
| În zona influențată termic, sub cordon | La rece, de hidrogen |
| Pe linia de topire, transversal | La rece sau din lipsă de topire |
| A apărut după câteva ore | La rece, fără dubiu |
Numerele fisurilor în raport: de la 100 la 106
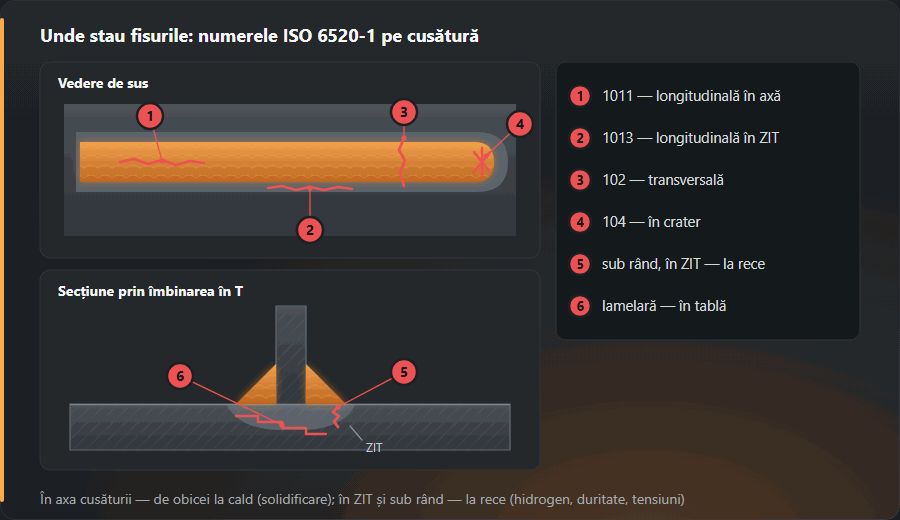
În ISO 6520-1 fisurile formează grupa 100, iar numărul spune cum merge fisura și unde se află. Ajunge pentru o primă ipoteză despre cauză:
- 1011 — longitudinală în metalul depus. Pe axa cusăturii: imaginea tipică a unei fisuri la cald într-un rând îngust și adânc.
- 1012 și 1013 — longitudinale pe linia de topire și în ZIT. Sub margine, paralel cu cusătura: locul tipic al fisurii la rece.
- 1014 — longitudinală în metalul de bază. În afara cusăturii; la îmbinări care încarcă tabla pe grosime, trimite la destrămare lamelară.
- 102 — transversală. De-a curmezișul cusăturii; în metal depus de rezistență mare, un semn frecvent de hidrogen.
- 104 — fisură de crater. O stea sau o liniuță într-un crater neumplut la capătul rândului.
- 105 și 106 — grup de fisuri disparate și fisură ramificată. O rețea sau un copac; mereu un motiv să verifici materialul.
Numărul se trece atât de detaliat cât permite metoda — lista completă e în tabelul numerelor de imperfecțiuni ISO 6520-1.

E oțelul predispus la fisurare la rece? Un exemplu cu cifre
Predispoziția la fisurare la rece se judecă înainte de sudare, după compoziția oțelului. Calculatorul site-ului calculează carbonul echivalent CE(IIW) = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 și încadrează oțelul sub 0,40 ca ușor sudabil, între 0,40 și 0,60 ca pretențios și peste 0,60 ca dificil. Preîncălzirea o estimează prin metoda B din EN 1011-2 — din CET, grosime, hidrogen și energia liniară.
Compoziție de exemplu: C 0,18; Mn 1,40; Cr 0,05; Mo 0,02; V 0,01; Ni 0,05; Cu 0,10 %. Rezultă CE = 0,439 — zona de mijloc — și CET = 0,331. La o energie liniară de 1,0 kJ/mm și un consumabil cu 5 ml/100 g hidrogen (electrozi bazici uscați), calculatorul dă o preîncălzire de circa 80 °C la 20 mm grosime și 110 °C la 30 mm. Aceiași 30 mm cu un consumabil de 10 ml/100 g cer deja circa 140 °C, iar cu electrod rutilic (circa 15 ml/100 g) circa 160 °C. Lecția: trecerea de la 5 la 10 ml/100 g hidrogen urcă preîncălzirea cât încă 10 mm de grosime — electrozii bazici uscați nu sunt o formalitate. Verifică-ți oțelul în calculatorul de carbon echivalent, iar temperatura în calculatorul de preîncălzire.
Când cauți fisuri
O fisură la rece poate apărea la ore după sudare, uneori a doua zi sau mai târziu. Examinarea imediat după ultimul rând dovedește puțin: „fără indicații” la o oră după sudare nu e recepție. La îmbinările critice din oțeluri cu carbon echivalent mare, examinările nedistructive finale se programează nu mai devreme de 24–48 de ore după sudare; timpul real de așteptare îl stabilește norma de produs sau planul de inspecție. Metodele de suprafață — lichide penetrante și pulberi magnetice — găsesc fisurile deschise la suprafață; fisurile de sub margine, din ZIT, le găsesc mai sigur ultrasunetele decât radiografia, pentru că sunt plane.
Greșeli care se termină cu o fisură
- Preîncălzire punctuală. Un arzător îndreptat într-un loc încălzește doar suprafața de lângă rost. Temperatura se verifică cu creioane termice sau termometru pe ambele părți ale îmbinării, nu după ochi.
- Ruperea arcului fără umplerea craterului. Drumul cel mai scurt spre fisura 104 — umpli craterul sau ieși pe o plăcuță de capăt.
- Un rând îngust și adânc cu orice preț. Curent mare la viteză mică într-un rost îngust dă un rând mai adânc decât lat și o fisură la cald pe axă.
- Fisura polizată „până nu se mai vede” fără verificare. O fisură e mereu mai lungă decât pare; după scobire se verifică cu lichide penetrante sau pulberi magnetice înainte de rândul nou.
- Electrozi bazici ținuți în afara cuptorului. Exemplul de mai sus arată cât costă hidrogenul în plus în preîncălzire — sau, dacă preîncălzirea nu crește, în fisuri.
De ce o fisură nu se admite la niciun nivel și cum apare asta în tabelul cerințelor găsești pe pagina despre nivelurile de calitate ISO 5817.
Cum repari o fisură găsită — de la capete, prin excavare și preîncălzire, până la controlul final — pas cu pas în articolul sudura de reparație.
Norme și referințe
Ediția standardului, punctul sau tabelul și ce preia din ele această pagină. Numerele au fost verificate în cuprinsurile publicate de editorii standardelor; textele complete sunt vândute de organismele de standardizare.
- EN ISO 5817:2023, tab. 1, poz. 1.1 — fisurile (100) — nepermise la niciun nivel
- EN ISO 6520-1:2007, pct. 3 — numerele imperfecțiunilor și grupele lor
- EN 1011-2:2001, anexa C — preîncălzirea împotriva fisurării la hidrogen, metoda B cu CET
Întrebări frecvente
Cusătura era bună ieri și a fisurat peste noapte. Cum?
Aceasta este semnătura fisurării la rece cu hidrogen. Are nevoie de timp: hidrogenul trebuie să difuzeze până la punctul de tensiune maximă înainte ca fisura să pornească, iar asta durează ore și poate ajunge la 48. De aceea îmbinările critice se controlează la o zi sau două, nu imediat.
Se poate suda peste o fisură?
Nu. Trebuie crăițuită sau polizată complet, dincolo de ambele capete, iar excavația verificată cu lichide penetrante sau pulberi magnetice înainte de resudare. O fisură acoperită este tot acolo, acum ascunsă, și va continua să crească.
Preîncălzirea previne întotdeauna fisurarea?
Previne fisurarea la rece, pentru asta există: încetinește răcirea și lasă hidrogenul să iasă. Nu face nimic pentru fisurarea la cald — aceea este produsă de compoziție și de forma cusăturii, iar preîncălzirea o poate chiar înrăutăți puțin prin lărgirea băii.
Se admite o fisură mică la nivelul D?
Nu. Fisurile (grupa 100 din ISO 6520-1) nu se admit la niciunul dintre cele trei niveluri ale ISO 5817 — B, C și D —, oricât de scurte ar fi. O fisură găsită la examinare se îndepărtează complet și se sudează din nou.
Cum deosebesc o fisură la cald de una la rece?
După loc și moment. Fisura la cald merge pe axa cusăturii sau stă în crater și se vede imediat; ruptura e adesea închisă la culoare, oxidată. Fisura la rece stă în zona influențată termic, de obicei sub marginea cusăturii, paralel cu linia de topire, și poate apărea după multe ore; ruptura e lucioasă, neoxidată.
Actualizat: