De ce apar porii în sudură și cum afli cauza
Gaz care era dizolvat în baia topită și nu a apucat să iasă înainte ca metalul să se solidifice. Cel mai frecvent defect care există, și acela a cărui cauză se citește de obicei din felul în care sunt așezate găurile.

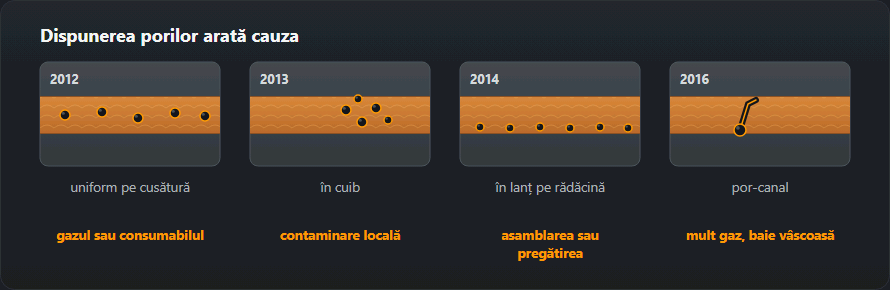
Citește întâi dispunerea
Împrăștiați uniform pe toată cusătura. Protecția este insuficientă peste tot: debit mic, furtun cu scăpări, duză înfundată cu stropi sau curent de aer prin atelier. Este de departe cazul cel mai frecvent.
În cuiburi. Ceva local pe suprafață — o zonă de vopsea, ulei, grund sau rugină care nu a fost îndepărtată. Cuiburile urmează contaminarea, deci apar acolo unde era ea.
În lanț de-a lungul rădăcinii. Rostul trage aer de pe partea cealaltă, sau suportul este murdar. La țeavă asta înseamnă de obicei că purjarea a eșuat.
Pori-canal — pori lungi, tubulari. Gaz care scapă printr-un metal aflat deja în solidificare, de regulă pentru că baia este prea rece sau îngheață prea repede. Vine adesea însoțit de umezeală în material.
Cele cinci surse
Gazul de protecție. Debit, scăpări, duză înfundată, vânt. Pragul vântului este mic: circa 2 m/s smulg perdeaua, iar asta este un curent ușor printr-o ușă deschisă.
Umezeala. În electrozii bazici mai ales, dar și în sârma tubulară și pe o tablă rece cu condens. Bazicii cer uscare la 300–350 °C și apoi termos.
Contaminarea suprafeței. Vopsea, grund, ulei, emulsie, rugină și — cel mai rău — zincul. Zincul fierbe la 907 °C, mult sub temperatura băii, deci se gazeifică direct în cusătură. Polizează stratul pe cel puțin 25 mm de fiecare parte a rostului.
Lungimea arcului. Un arc lung trage aer pe lângă protecție, și la MMA și la MIG. De aceea porii dispar adesea de îndată ce unui începător i se spune pur și simplu să sudeze mai aproape.
Azotul din aer. Produsul final al tuturor eșecurilor de mai sus: azotul este mult mai solubil în oțelul topit decât în cel solid, deci iese din soluție când cusătura se solidifică și nu are pe unde pleca.
Cum se lucrează
În ordinea costului. Uită-te la suprafața rostului și curăț-o serios. Uită-te la duză și la furtunul de gaz. Pune un debitmetru pe pistolet în loc să te încrezi în reductor. Pune un paravan. Și abia apoi începe să schimbi reglaje — iar dacă materialele au stat deschise într-o magazie umedă, ocupă-te de asta înainte de orice.
La aluminiu regulile sunt și mai stricte, pentru că hidrogenul se dizolvă ușor în aluminiul topit și aproape deloc în cel solid: vezi sudarea aluminiului.
Dispunerea porilor și ce spune ea
| Cum arată | Ce înseamnă | Ce se verifică întâi |
|---|---|---|
| Uniform pe toată lungimea cusăturii | O sursă constantă: gazul sau consumabilul | Debitul de gaz, compoziția amestecului, umezeala electrozilor |
| În ciorchini, în locuri izolate | Contaminare locală | Curățarea marginilor, resturi de vopsea și grund |
| În lanț de-a lungul rădăcinii | Problema e la asamblare sau la pregătire | Rostul, fața rădăcinii, rugina în rost |
| Izolate și mari, la începutul cusăturii | Lipsește pre-suflarea cu gaz | Pre-flow 0,5–2 s, suflă furtunul după schimbarea buteliei |
| La capătul cusăturii, în crater | Lipsește post-suflarea | Post-flow ≈ 1 s pentru fiecare 10 A |
| Canale alungite care ies la suprafață | Mult gaz, baie vâscoasă | Încetinește, crește energia liniară, usucă materialul |
Tipuri de pori și numărul lor în raport
În raportul de examinare porii nu sunt „pori”, ci numere concrete din ISO 6520-1, și fiecare indică o cauză:
- 2011 — por izolat. Sferic, în interiorul cusăturii. Un por singur poate fi întâmplător, de exemplu un strop căzut dintr-o duză murdară.
- 2012 — porozitate uniformă. Pori pe toată lungimea: o sursă de gaz constantă, de cele mai multe ori protecția.
- 2013 — cuib de pori. O aglomerare într-un loc: murdărie locală sau locul unde s-a amorsat și s-a rupt arcul.
- 2014 — pori în șir. Pori în linie de-a lungul axei, adesea la rădăcină sau la granița dintre rânduri.
- 2016 — por vermicular. Un „vierme” alungit — gaz care iese prin metalul care se solidifică, tipic la baie rece sau umezeală.
- 2017 — por de suprafață. Deschis în afară; tipic la zincare, vopsea și curent puternic.
Lista completă, cu celelalte goluri, e în tabelul numerelor de imperfecțiuni ISO 6520-1.
Cât de mulți pori admite ISO 5817
Porii au cele mai largi limite dintre toate imperfecțiunile — dar au limite. Pentru porul izolat calculatorul site-ului scoate diametrul admis din grosimea t, cu plafon:
- nivelul B: 0,2·t, cel mult 3 mm;
- nivelul C: 0,3·t, cel mult 4 mm;
- nivelul D: 0,4·t, cel mult 5 mm.
La tablă de 6 mm rezultă 1,2, 1,8 și 2,4 mm, la 10 mm — 2,0, 3,0 și 4,0 mm, iar de la 20 mm limitele rămân la plafoanele de 3, 4 și 5 mm. Pe lângă porul izolat, norma evaluează separat cuiburile, porii în șir și aria totală a porilor pe proiecția cusăturii — o cusătură fără niciun por „prea mare” poate fi respinsă pentru că sunt prea mulți. Valoarea pentru grosimea ta o dă calculatorul limitelor ISO 5817.
Cele trei limite privesc porul din interiorul cusăturii (2011). Porul de suprafață (2017) are în ISO 5817 un rând separat, mai sever: la nivelul B nu se admite, la C — 0,2·t, cel mult 2 mm, și numai la grosimi peste 3 mm, la D — 0,3·t, cel mult 3 mm. La tablă de 10 mm asta înseamnă respingere, 2,0 și 3,0 mm. Tocmai acest rând se aplică la controlul vizual: cu ochiul se văd doar porii deschiși.
Debitul de gaz: valori de pornire
Protecția gazoasă e cea mai frecventă sursă de pori la MIG/MAG și TIG. Acestea sunt intervalele de la care se pornește:
| Procedeu | Gaz | Debit, l/min |
|---|---|---|
| MAG, oțel | CO₂ sau Ar+18 % CO₂ | 10–16 |
| MIG/MAG, inox | Ar+2 % CO₂ (M12), Ar+He (I3) | 12–16 |
| MIG, aluminiu | Ar, Ar+He | 14–20 |
| TIG, oțel și inox | Ar 99,99 | 6–10 |
| TIG, aluminiu (AC) | Ar 99,99 | 8–12 |
| Protecția rădăcinii în țeavă | Ar, N₂+H₂ | 4–8 |
Valori pentru duza de 12–16 mm, fără curent de aer. În curent nu mări debitul, ci paravanează postul: un jet prea puternic devine turbulent și trage singur aer.
Trei observații practice. Debitul se măsoară cu un debitmetru cu tub ținut la duză, nu se citește pe reductor: reductorul arată ce iese din butelie, nu ce ajunge la baie. Capătul de sus al intervalului nu e „mai sigur” — prea mult gaz devine turbulent și trage aer. Afară, mai mult gaz nu înlocuiește un paravan. Consumul și durata buteliei pe schimb le calculează calculatorul de consum de gaz.
Unde sunt porii — și ce înseamnă
- Doar afară sau lângă o poartă deschisă. Curentul suflă protecția. Un paravan ajută, mai mult gaz nu.
- De la schimbarea buteliei. Alt amestec decât înainte, umezeală în robinet sau un racord nou neetanș.
- Doar la anumite table. Grund, ulei de tăiere, zincare sau țunder — e materialul, nu reglajul.
- În șir la rădăcină. Lipsă de protecție pe spate sau aer tras prin rost; la țeavă — o protecție a rădăcinii ratată.
Greșeli frecvente în lupta cu porii
- Primul gest: dai drumul la mai mult gaz. Întâi duza, furtunul și curentul — ele explică cele mai multe cazuri.
- Sudezi peste pori. Rândul nou îi acoperă, dar nu îi elimină; pe film rămân, iar gazul din ei poate strica rândul următor.
- Scoți un por de suprafață și te oprești. Sub un 2017 de obicei mai sunt. După polizare verifică fundul, ideal cu lichide penetrante.
- Schimbi mai multe lucruri deodată. Dacă schimbi odată butelia, duza și sârma și porii dispar, nu știi de ce — și revin.
- Iei porii drept estetică. Porii înșiși pot fi admiși, dar sursa lor — umezeala din electrodul bazic — înseamnă și hidrogen, care la oțelurile cu rezistență mai mare produce fisuri la rece.
Cum repari o cusătură poroasă
- Marchează lungimea poroasă — vizual și, la îndoială, cu lichide penetrante.
- Polizează sau crăițuiește până la metal sănătos, puțin dincolo de capetele vizibile.
- Curăță, degresează și usucă șanțul.
- Înlătură întâi cauza — altfel reparația iese poroasă din același motiv.
- Sudează din nou cu parametrii din WPS și reexaminează cu aceeași metodă.
Întrebări frecvente
Dacă măresc debitul de gaz dispar porii?
Aproape niciodată, și de multe ori înrăutățește lucrurile. Peste circa 20 l/min jetul devine turbulent și începe să tragă aer. Dacă 12–16 l/min nu ajung, problema este un curent de aer, o scăpare, o duză înfundată sau suprafața — nu debitmetrul.
De ce am pori doar la începutul cusăturii?
Pentru că încă nu era gaz în furtun, sau nu este reglat pregazul. Purjează linia înainte de prima cusătură a zilei și verifică timpul de pregaz. Imaginea inversă — pori doar la final — este un postgaz prea scurt, care lasă craterul să se răcească în aer.
Pot rămâne porii în cusătură?
În anumite limite, da: porii rotunzi sunt cel mai puțin dăunător defect care există, iar ISO 5817 limitează la fiecare nivel de calitate atât mărimea porului izolat, cât și procentul din aria proiectată. Limita porului izolat pentru grosimea ta o calculează calculatorul de acceptare.
Câți pori admite ISO 5817?
Pentru un por izolat din interiorul cusăturii (2011) calculatorul site-ului admite un diametru de până la 0,2·t la nivelul B (cel mult 3 mm), 0,3·t la C (cel mult 4 mm) și 0,4·t la D (cel mult 5 mm). La tablă de 10 mm înseamnă 2,0, 3,0 și 4,0 mm. Porul de suprafață (2017) e judecat mai sever: la B nu se admite, la C — 0,2·t, cel mult 2 mm, la D — 0,3·t, cel mult 3 mm. Cuiburile, porii în șir și aria totală a porilor sunt poziții separate în normă.
Care e diferența dintre porul 2011 și 2017?
2011 e un por în interiorul cusăturii — se vede pe film radiografic sau după polizare. 2017 e un por de suprafață, deschis în afară și vizibil cu ochiul liber. Un por de suprafață arată de obicei că dedesubt mai sunt, așa că după ce îl scoți verifici ce e mai adânc.
Porii fac să pice proba de sudor?
Doar dacă depășesc limitele nivelului folosit la probă. La evaluarea vizuală a unei probe ISO 9606-1 acesta e de regulă nivelul B, cel mai sever: la tablă de 10 mm un por izolat de peste 2 mm o face să pice. O probă plină de pori în limită poate pica totuși la radiografie din cauza ariei totale a porilor.
Actualizat: