Ce înseamnă 401, 5011 și 2011: tabelul ISO 6520-1
401, 5011, 2011 — în raportul de control vizual, radiografic sau cu ultrasunete imperfecțiunea se notează prin număr, nu prin denumire. Mai jos, tabelul complet pe șase grupe, cu denumirea fiecărui număr și trimitere la articol acolo unde defectul este tratat pe larg.
Răspuns scurt
Numerele care ajung cel mai des în raport:
- 100 — fisură, 104 — fisură în crater
- 2011 — por izolat, 2012 — porozitate uniform distribuită
- 3041 — incluziune de wolfram (defectul tipic la TIG)
- 401 — lipsă de topire, 402 — lipsă de pătrundere
- 5011 — crestătură continuă
- 507 — denivelare liniară a marginilor
- 510 — străpungere
- 602 — stropi de metal
Cum se citește numărul
Prima cifră dă grupa: 1 fisuri, 2 cavități și pori, 3 incluziuni solide, 4 lipsă de topire și de pătrundere, 5 formă și dimensiuni incorecte, 6 alte imperfecțiuni. Cifrele următoare restrâng tipul, iar ultima arată poziția sau forma.
La 5011: 5 grupa formei, 501
crestătură marginală, 5011 crestătură continuă. La fel,
1013 este o fisură longitudinală (101) aflată în zona influențată
termic. Cu cât numărul este mai lung, cu atât spune mai exact ce a văzut
controlorul și unde.

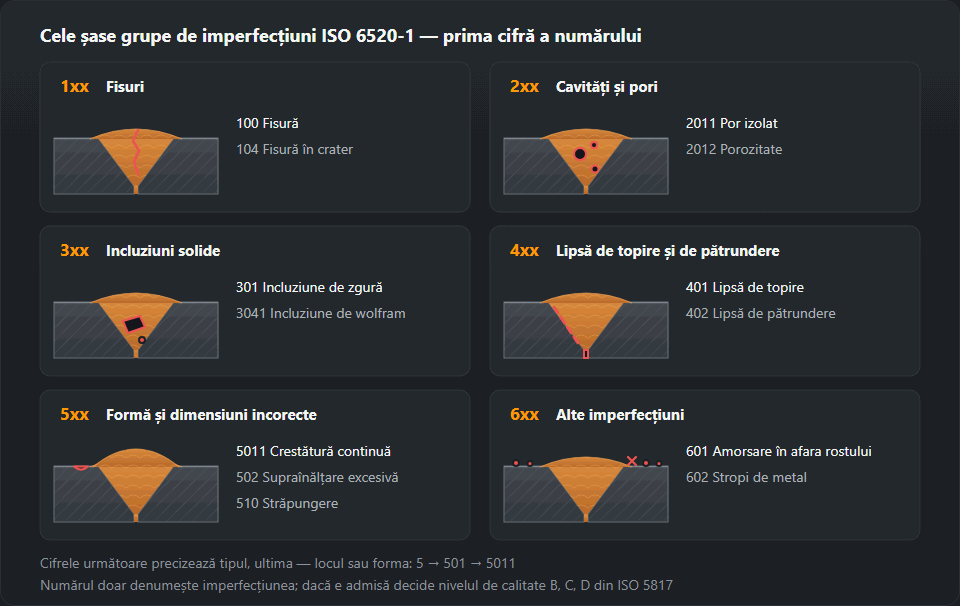
Tabelul
1 — Fisuri
| Nr. | Denumirea imperfecțiunii | Unde este descrisă |
|---|---|---|
| 100 | Fisură | Fisuri în cusătură |
| 101 | Fisură longitudinală | Fisuri în cusătură |
| 1011 | Fisură longitudinală în metalul depus | — |
| 1012 | Fisură longitudinală pe linia de topire | — |
| 1013 | Fisură longitudinală în ZIT | — |
| 1014 | Fisură longitudinală în metalul de bază | — |
| 102 | Fisură transversală | Fisuri în cusătură |
| 103 | Fisuri radiale | — |
| 104 | Fisură în crater | Fisuri în cusătură |
| 105 | Grup de fisuri izolate | — |
| 106 | Fisură ramificată | — |
2 — Cavități și pori
| Nr. | Denumirea imperfecțiunii | Unde este descrisă |
|---|---|---|
| 200 | Cavitate | — |
| 201 | Suflură (cavitate gazoasă) | Pori în cusătură |
| 2011 | Por izolat | Pori în cusătură |
| 2012 | Porozitate uniform distribuită | Pori în cusătură |
| 2013 | Porozitate grupată (cuib) | Pori în cusătură |
| 2014 | Porozitate liniară (șir de pori) | — |
| 2015 | Cavitate alungită | — |
| 2016 | Suflură vermiculară | Pori în cusătură |
| 2017 | Por de suprafață | — |
| 202 | Retasură | — |
| 2024 | Retasură de crater | — |
3 — Incluziuni solide
| Nr. | Denumirea imperfecțiunii | Unde este descrisă |
|---|---|---|
| 300 | Incluziune solidă | — |
| 301 | Incluziune de zgură | — |
| 3011 | Incluziune de zgură liniară | — |
| 3012 | Incluziune de zgură izolată | — |
| 3013 | Incluziuni de zgură grupate | — |
| 302 | Incluziune de flux | — |
| 303 | Incluziune de oxid | — |
| 304 | Incluziune metalică | — |
| 3041 | Incluziune de wolfram | — |
| 3042 | Incluziune de cupru | — |
4 — Lipsă de topire și de pătrundere
| Nr. | Denumirea imperfecțiunii | Unde este descrisă |
|---|---|---|
| 401 | Lipsă de topire | Lipsa de topire |
| 4011 | Lipsă de topire pe flancul rostului | Lipsa de topire |
| 4012 | Lipsă de topire între straturi | Lipsa de topire |
| 4013 | Lipsă de topire la rădăcină | Lipsa de topire |
| 402 | Lipsă de pătrundere la rădăcină | Lipsa de pătrundere |
5 — Formă și dimensiuni incorecte
| Nr. | Denumirea imperfecțiunii | Unde este descrisă |
|---|---|---|
| 500 | Formă incorectă | — |
| 501 | Crestătură marginală | — |
| 5011 | Crestătură continuă | Crestătură marginală |
| 5012 | Crestătură intermitentă | Crestătură marginală |
| 5014 | Crestătură între straturi | Crestătură marginală |
| 502 | Supraînălțare excesivă la sudura cap la cap | — |
| 503 | Convexitate excesivă la sudura de colț | — |
| 504 | Pătrundere excesivă la rădăcină | — |
| 505 | Unghi de racordare incorect | — |
| 506 | Suprapunere pe metalul de bază | — |
| 507 | Denivelare liniară a marginilor | — |
| 508 | Denivelare unghiulară a marginilor | — |
| 509 | Scurgere de metal | — |
| 510 | Străpungere | — |
| 511 | Rost incomplet umplut | — |
| 512 | Asimetrie excesivă a sudurii de colț | — |
| 513 | Lățime neuniformă a cusăturii | — |
| 514 | Suprafață neregulată | — |
| 515 | Concavitate la rădăcină | — |
| 516 | Porozitate la rădăcină | — |
| 517 | Reamorsare defectuoasă | — |
| 520 | Deformare excesivă | — |
| 521 | Dimensiuni incorecte ale sudurii | — |
| 5211 | Grosime excesivă a sudurii | — |
| 5213 | Grosime insuficientă a sudurii | — |
6 — Alte imperfecțiuni
| Nr. | Denumirea imperfecțiunii | Unde este descrisă |
|---|---|---|
| 600 | Altă imperfecțiune | — |
| 601 | Amorsare a arcului în afara rostului | — |
| 602 | Stropi de metal | — |
| 603 | Ruptură de suprafață | — |
| 604 | Urmă de polizare | — |
| 605 | Urmă de dăltuire | — |
| 606 | Polizare excesivă | — |
| 610 | Culori de revenire (peliculă de oxid) | — |
| 615 | Resturi de zgură | — |
| 617 | Decalaj între straturile opuse | — |
| 618 | Punct de prindere defectuos | — |
ISO 6520-1 cuprinde în jur de două sute de poziții, unele care în practică nu apar niciodată. În tabel sunt imperfecțiunile care ajung în rapoartele VT, RT și UT. Un număr din afara listei se citește tot din structură: prima cifră dă întotdeauna grupa.
Numărul nu spune că sudura se respinge
Aceasta este cea mai frecventă confuzie legată de standard. ISO 6520-1 doar denumește și numerotează — este un dicționar, nu un criteriu. Evaluarea o face ISO 5817, care pentru oțel împarte cerințele pe trei niveluri de calitate: B (cel mai sever), C și D. La sudurile de aluminiu același rol îl are ISO 10042.
De aceea aceeași însemnare „5011, adâncime 0,4 mm” poate fi în același timp admisibilă și inadmisibilă: la nivelul D o crestătură de această adâncime pe tablă de 6 mm trece, la nivelul B nu. Nivelul de calitate rezultă din documentația de execuție, nu din aprecierea controlorului. Limitele pentru o grosime și un nivel anume le calculează calculatorul de imperfecțiuni admisibile ISO 5817.
Un caz aparte sunt imperfecțiunile plane: lipsa de topire (401) și fisurile (100). Toleranța lor este zero nu pentru că ar fi mari, ci pentru că lucrează ca o crestătură: concentrează tensiunea și cresc sub solicitare variabilă. Un por de aceeași mărime este mult mai puțin periculos decât o lipsă de topire.
Cum arată aceste defecte, de unde vin și cum se evită — catalogul defectelor de sudură.
Cum se trece numărul în raport
Numărul singur nu ajunge ca altcineva să găsească imperfecțiunea și s-o evalueze la fel. O înregistrare completă într-un raport de examinare vizuală sau radiografică are de obicei patru părți:
- numărul ISO 6520-1 — atât de detaliat cât permite metoda;
- dimensiunea — adâncime, înălțime, diametru sau lungime în milimetri;
- poziția — distanța de la reperul de început al cusăturii, partea (față sau rădăcină), la țeavă — poziția orară;
- verdictul față de nivelul din documentație — conform sau neconform.
Exemplu: „5011; 0,3 mm; 120–180 mm de la reperul A, față; nivel C — conform”. O asemenea înregistrare se poate verifica după reparație, compara cu examinarea următoare și susține la recepție. „Crestătură, mică” — nu. Un format de raport gata făcut, cu numere și limite completate, oferă generatorul de raport de examinare vizuală ISO 17637.
Trei cifre sau patru — ce număr folosești
Numărul din patru cifre e mai precis, dar numai dacă metoda poate confirma ce spune ultima cifră. Cine vede pe film o fisură longitudinală, dar nu poate spune dacă e în metalul depus (1011) sau pe linia de topire (1012), scrie 101 — nu ghicește. La examinarea vizuală, dimpotrivă, diferența dintre porul interior (2011) și cel de suprafață (2017) e evidentă: dacă se vede, e 2017.
Un număr din trei cifre terminat în zerouri (100, 200, 500) desemnează o grupă întreagă. În raport apare rar — mai ales când rezultatul cere examinări suplimentare și tipul imperfecțiunii nu e încă stabilit.
Ce grupă, cu ce metodă
Prima cifră arată și cum se găsește de obicei imperfecțiunea:
- grupele 5 și 6 (formă, stropi, amorsări) — examinare vizuală și calibru de sudură, fără aparatură;
- grupele 2 și 3 (pori, incluziuni) — în interiorul cusăturii se văd cel mai bine pe film radiografic, pentru că au volum;
- grupele 1 și 4 (fisuri, lipsă de topire, lipsă de pătrundere) — imperfecțiuni plane; radiografia le prinde doar dacă sunt orientate favorabil, ultrasunetele sunt mai sigure, iar la suprafață — lichide penetrante sau pulberi magnetice.
De aceea „fără indicații” după examinarea vizuală singură nu spune nimic despre grupa 4. Cum arată lipsa de topire și de pătrundere pe film și la UT găsești pe pagina despre lipsa de topire și de pătrundere.
Numere confundate des
- 5011 și 515. Crestătura e la marginea feței, în metalul de bază; concavitatea la rădăcină — pe verso, la mijlocul rădăcinii. Limite la nivelul C, tablă de 8 mm: 0,5 față de 0,8 mm.
- 502 și 504. Supraînălțarea ține de față, pătrunderea excesivă de rădăcină. Ambele se calculează dintr-o lățime, dar cu factori diferiți.
- 511 și 5014. Rostul incomplet umplut înseamnă metal lipsă pe toată lățimea feței, sub suprafața tablei; crestătura între straturi e un șanț între rânduri vecine ale feței.
- 507 și 508. Denivelarea liniară e o treaptă — margini paralele la înălțimi diferite; cea unghiulară — table care se întâlnesc în unghi. Prima se măsoară în milimetri, a doua în grade.
- 104 și 2024. În crater poate fi o fisură (104) sau o retasură (2024). Fisura se respinge ca orice fisură, retasura se evaluează ca o cavitate.
- 3011 și 4012. Zgura în șir și lipsa de topire între straturi dau pe film o linie întunecată asemănătoare. Decid ultrasunetele sau o macroprobă — și miza e mare, pentru că lipsa de topire nu se admite la niciun nivel.
- 601 și 602. Amorsarea accidentală a arcului lasă o urmă pe metalul de bază, adesea cu un strat călit dedesubt; stropii sunt picături lipite. Din amorsare poate porni o fisură, stropii încurcă de obicei doar vopseaua.
Exemplu: de la raport la verdict
Tablă de 8 mm, nivel C, patru înregistrări în raportul VT: 5011 — 0,3 mm; 507 — 1,2 mm; 515 — 0,5 mm; 602. Pe rând:
- 5011: 0,1·8 = 0,8, dar plafonul e 0,5 mm — 0,3 e conform;
- 507: 0,15·8 = 1,2 mm — citirea e exact pe limită, deci conformă, dar fără rezervă;
- 515: 0,1·8 = 0,8 mm — 0,5 e conform;
- 602: ISO 5817 nu dă o dimensiune pentru stropi; dacă trebuie îndepărtați depinde de utilizare — de exemplu de cerințele protecției anticorozive.
Aceeași sudură la nivelul B pică de două ori: la denivelare (limita 0,1·8 = 0,8 mm) și la concavitatea rădăcinii (0,05·8 = 0,4 mm). Crestătura de 0,3 mm încă trece la B (limita 0,4 mm). Asemenea calcule face calculatorul limitelor de acceptare, iar tabelul complet și alegerea nivelului sunt pe pagina despre nivelurile de calitate ISO 5817.
Întrebări frecvente
Ce înseamnă 401 în raportul de control?
Lipsă de topire: metalul depus se sprijină pe flancul rostului sau pe stratul anterior fără să se fi topit împreună cu el. Codurile mai lungi spun unde: 4011 pe flanc, 4012 între straturi, 4013 la rădăcină.
Prin ce diferă 401 de 402?
401 este lipsă de topire — suprafețele se ating, dar nu sunt unite. 402 este lipsă de pătrundere — rădăcina nu a fost topită pe adâncimea cerută, iar acolo pur și simplu lipsește metal. Ambele sunt imperfecțiuni plane, ambele se văd greu pe radiografie și ambele au de regulă toleranță zero la nivelul de calitate B.
Numărul din ISO 6520-1 înseamnă că sudura se respinge?
Nu. ISO 6520-1 doar denumește și numerotează imperfecțiunea, fără să o evalueze. Dacă este admisibilă decide nivelul de calitate B, C sau D conform ISO 5817, iar la sudurile de aluminiu ISO 10042. Aceeași crestătură 5011 poate fi admisibilă la nivelul D și inadmisibilă la B.
Ce înseamnă imperfecțiunea 2011?
Un por izolat — o cavitate de gaz aproximativ sferică în interiorul cusăturii. Porul care iese la suprafață se notează 2017. În calculatorul acestui site sunt două poziții separate: porul 2011 la nivelul C — 0,3·t, cel mult 4 mm (2,4 mm la tablă de 8 mm), porul de suprafață 2017 la nivelul C — 0,2·t, cel mult 2 mm (1,6 mm), iar la nivelul B porul de suprafață nu se admite deloc. Cuiburile de pori (2013) și porii în șir (2014) se evaluează separat.
Care e diferența dintre 5011 și 5012?
Ambele sunt crestături marginale (501). 5011 e continuă — merge de-a lungul marginii fără întrerupere; 5012 e intermitentă — porțiuni scurte cu margine sănătoasă între ele. ISO 5817 evaluează adâncimea ambelor cu aceeași formulă, de exemplu 0,1·t, cel mult 0,5 mm la nivelul C.
Prin ce diferă ISO 6520-1 de ISO 6520-2?
Partea 1 clasifică imperfecțiunile sudurilor prin topire — cu arc, cu gaz, cu fascicul, tot ce cuprinde acest tabel. Partea 2 se ocupă de sudarea prin presiune, de exemplu în puncte sau cap la cap prin topire intermediară, și are numerotare proprie. Un număr dintr-o parte nu trece în cealaltă.
Actualizat: