ISO 10042: nivelurile de calitate la sudurile din aluminiu și prin ce diferă de ISO 5817
Aceleași litere B, C și D, aceleași numere de imperfecțiuni — și alte cifre. ISO 10042 este corespondentul ISO 5817 pentru îmbinările din aluminiu sudate cu arc, iar diferențele nu sunt de formă: pe unele rânduri norma pentru aluminiu e mai îngăduitoare decât cea pentru oțel, pe altele mai severă. Mai jos, comparația rând cu rând, cu cifre doar acolo unde două surse deschise coincid.
Răspuns scurt
ISO 5817 evaluează sudurile din oțel, nichel și titan, ISO 10042 — din aluminiu și aliajele lui (grosime peste 0,5 mm, MIG, WIG și plasmă). Ambele au trei niveluri: B — sever, C — intermediar, D — permisiv. Diferențele principale: porul de suprafață la oțel nu se admite la nivelul B, la aluminiu se admite până la 1 mm (la peste 3 mm grosime); crestătura continuă la B e invers — oțelul o admite, aluminiul nu; plafonul supraînălțării e mai mare la aluminiu (6/8/10 mm față de 5/7/10 mm). Normele nu se înlocuiesc una pe alta: sudura din aluminiu se evaluează după ISO 10042.

Ce acoperă ISO 10042
Titlul complet este „Sudare — Îmbinări sudate cu arc electric din aluminiu și aliajele sale — Niveluri de calitate pentru imperfecțiuni”. În vigoare este ediția a treia, din 2018 (în România SR EN ISO 10042). Domeniul de aplicare după preambul și capitolul 1:
- material — aluminiu și aliaje de aluminiu cu grosimea peste 0,5 mm;
- procedee — sudare MIG, WIG și cu plasmă;
- suduri — cap la cap, de colț și racorduri, manuale, mecanizate și automate, în toate pozițiile;
- în afara domeniului — metalurgia (mărimea grăuntelui, duritatea) și aptitudinea de utilizare: nivelul descrie calitatea execuției, nu dacă structura rezistă.
Ca în ISO 5817, nivelul B înseamnă cerințele cele mai mari, iar norma nu alege nivelul produsului — o fac standardul de aplicare, proiectantul sau contractul. Introducerea recomandă stabilirea nivelului înainte de începerea producției, cel mai bine încă din faza de ofertare sau comandă. În același produs, îmbinări diferite pot avea niveluri diferite.
De ce aluminiul are normă proprie
O sudură din aluminiu se strică altfel decât una din oțel, așa că și imperfecțiunile „normale” sunt altele. Trei diferențe fizice explică mare parte din tabel:
- Hidrogenul și porii. Aluminiul topit dizolvă hidrogen din umezeală și murdărie și îl eliberează sub formă de pori la solidificare. Porozitatea e tipică pentru aluminiu chiar și cu o tehnologie corectă — de aceea norma nu interzice porii atât de categoric ca ISO 5817, ci le limitează mărimea și ponderea de suprafață.
- Oxidul și conductivitatea. Pelicula de Al₂O₃ se topește la o temperatură mult mai mare decât metalul de sub ea, iar căldura fuge repede din baie. De aici înclinația spre lipsă de topire la începutul cordonului și spre supraînălțare mare. Plafoanele de supraînălțare din ISO 10042 sunt mai mari decât la oțel.
- Sensibilitatea la crestătură. Aluminiul are rezistență la oboseală mai mică și o crestătură ascuțită îi dăunează mai mult, deci crestătura continuă nu se admite la nivelul B.
Pregătirea, gazul și sârma — în articolul sudarea aluminiului.
ISO 10042 și ISO 5817 într-un singur tabel
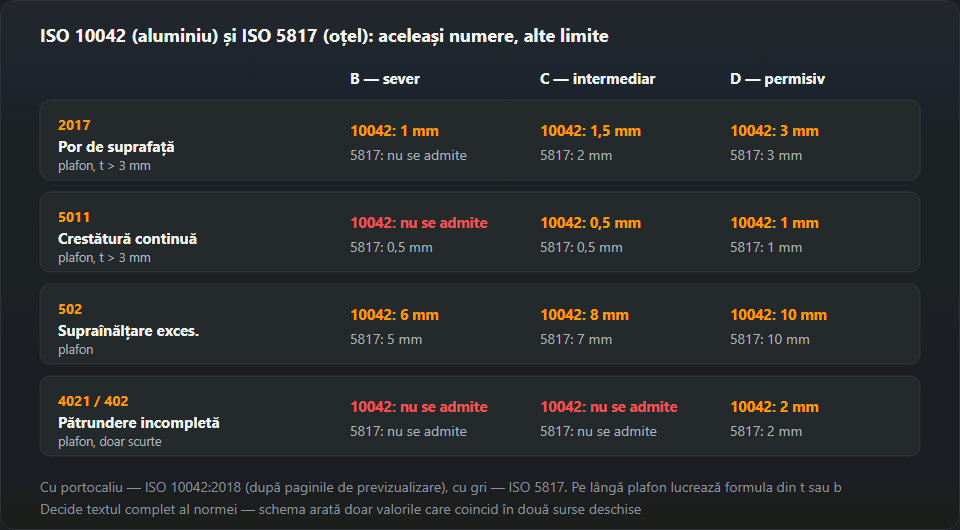
Fiecare celulă are două valori: sus ISO 10042, jos ISO 5817. Pentru aluminiu dăm plafoanele care coincid în două surse deschise (paginile de previzualizare ale ISO 10042:2018 și un articol al Institutului de Sudură din Gliwice despre această normă); coeficienții de grosime ai formulelor sunt doar în textul complet, deci aici lipsesc. Partea de oțel este exact tabelul nostru ISO 5817.
| Nr. | Imperfecțiunea | B | C | D |
|---|---|---|---|---|
| 2017 | Por de suprafață (plafon la t > 3 mm) | ISO 10042: max 1 mm ISO 5817: nu se admite | ISO 10042: max 1,5 mm ISO 5817: 0,2·t max 2 mm (t > 3 mm) | ISO 10042: max 3 mm ISO 5817: 0,3·t max 3 mm |
| 5011 | Crestătură continuă (plafon la t > 3 mm) | ISO 10042: nu se admite ISO 5817: 0,05·t max 0,5 mm | ISO 10042: max 0,5 mm ISO 5817: 0,1·t max 0,5 mm | ISO 10042: max 1 mm ISO 5817: 0,2·t max 1 mm |
| 502 | Supraînălțare excesivă la sudura cap la cap (plafon) | ISO 10042: max 6 mm ISO 5817: 1 + 0,1·b max 5 mm | ISO 10042: max 8 mm ISO 5817: 1 + 0,15·b max 7 mm | ISO 10042: max 10 mm ISO 5817: 1 + 0,25·b max 10 mm |
| 402 | Lipsă de pătrundere la rădăcină (doar scurte, plafon) | ISO 10042: nu se admite ISO 5817: nu se admite | ISO 10042: nu se admite ISO 5817: nu se admite | ISO 10042: max 2 mm ISO 5817: 0,2·t max 2 mm |
Cum se citește: plafonul este limita de sus indiferent de grosime. Limita reală este cea mai mică dintre două valori — formula în funcție de grosime (sau de lățimea cordonului) și plafonul. La tablă subțire decide formula, la tablă groasă — plafonul. Simbolurile t, s, a și b înseamnă același lucru ca în ISO 5817: grosimea materialului, grosimea nominală a sudurii cap la cap, grosimea sudurii de colț și lățimea cordonului.
Diferențele pe rând
2017 — por de suprafață
Cea mai mare diferență și întrebarea cea mai frecventă a controlorilor veniți de la oțel. În ISO 5817 porul de suprafață nu se admite la B, iar la C doar peste 3 mm grosime. ISO 10042 îl admite la orice nivel, cu plafoane de 1 mm (B), 1,5 mm (C) și 3 mm (D) pentru grosimi peste 3 mm.
Exemplu pentru tablă de 3 mm (intervalul 0,5–3 mm din ISO 10042): cel mai mare por admis este 0,3 mm la B, 0,6 mm la C și 0,9 mm la D. Aceeași grosime la oțel după ISO 5817: nu se admite la B și C (C cere peste 3 mm), iar la D — 0,3·t, adică 0,9 mm. La 3 mm cele două norme coincid la D și se despart la B și C.
Porozitatea ca grup de pori este evaluată în ISO 10042 prin procent de suprafață — separat pentru suprafața proiectată (radiografie) și pentru secțiune, cu imagini de referință în anexa A. Procentele sunt în textul complet; în surse deschise le-am găsit doar într-una, deci nu le dăm.
5011 — crestătură continuă
Aici sensul se inversează. ISO 5817 admite la B o crestătură de până la 0,05·t, maxim 0,5 mm. ISO 10042 nu admite deloc crestătura continuă la B; la C și D plafoanele sunt ca la oțel — 0,5 mm și 1 mm peste 3 mm grosime. Crestătura intermitentă (5012) e tratată separat: cere trecere lină și nu este considerată imperfecțiune sistematică.
502 — supraînălțare excesivă
Plafoanele ISO 10042: 6 mm (B), 8 mm (C) și 10 mm (D). În ISO 5817: 5, 7 și 10 mm, cu formula 1 mm + 0,10·b, 0,15·b și 0,25·b. Aluminiul are deci un milimetru în plus la B și C. Ambele norme cer trecere lină spre metalul de bază: un cordon înalt, „răsfrânt”, cu unghi ascuțit la picior, e mai rău decât unul mai jos și întins.
402 — pătrundere incompletă a rădăcinii
Nu se admite la B și C în niciuna dintre norme. La D se admit doar imperfecțiuni scurte, cu plafon de 2 mm; ISO 10042 adaugă că nu pot fi sistematice. Pe acest rând normele coincid.
2025 — retasură de crater final și fisuri
Retasura de crater final (2025, adâncitura de la capătul cordonului) este admisă în ISO 10042 până la 3 mm la D și 1,5 mm la C, iar la B deloc. Fisurile (100) nu se admit la niciun nivel în niciuna dintre norme — la fel ca lipsa de topire în ISO 5817. Fisura de crater ISO 10042 o acceptă doar la D și în dimensiuni limitate.
Cum se controlează sudurile din aluminiu după ISO 10042
Norma se aplică direct controlului vizual, iar orice evaluare începe acolo. Ordinea e aceeași ca la oțel în raportul de control vizual:
- Fixați nivelul și ediția. „ISO 10042 nivel C” fără an nu ajunge: ediția 2018 a schimbat câteva rânduri față de 2005.
- Măsurați grosimea t și lățimea b. Ele decid dacă lucrează formula sau plafonul și, la pori și crestături, ce interval de grosime se aplică.
- Evaluați fiecare tip de imperfecțiune separat. Așa cere capitolul 5; imperfecțiunile diferite în aceeași secțiune cer atenție specială (imperfecțiuni multiple).
- Unificați vecinele. Două imperfecțiuni mai apropiate decât dimensiunea mare a celei mai mici se socotesc una singură.
- Verificați dacă e sistematică. Imperfecțiunile sistematice — repetate pe toată lungimea cordonului — se admit doar la nivelul D.
- Alegeți CND prin ISO 17635. Ea leagă nivelul de calitate de nivelul de acceptare RT, UT sau PT.
„Imperfecțiune scurtă” înseamnă același lucru ca în ISO 5817: la cordoane de 100 mm și mai lungi — în total cel mult 25 mm pe orice 100 mm, la cele mai scurte — cel mult 25 % din lungime.
Edițiile 2005 și 2018 — ce s-a schimbat
Potrivit preambulului, ediția 2018 este o revizie minoră a celei din 2005. Esențialul: porozitatea de suprafață poartă acum numărul 2018 (înainte 2012, porozitate uniformă); s-au schimbat limitele pentru lipsa de topire la B și C, pătrunderea incompletă la C și revărsarea la D; s-au adăugat desene. Au intrat trei imperfecțiuni cu valori preluate din ISO 5817: reluare defectuoasă, amorsare accidentală a arcului și stropi. Înainte ISO 10042 nu evalua stropii deloc, lucru remarcat de autorii Institutului de Sudură la analiza ediției 2005.
ISO 5817 — întrebări frecvente, pe scurt
Cine ajunge la ISO 10042 cunoaște de obicei ISO 5817. Întrebările care revin:
- B e mai sever decât D? Da, în ambele norme B e nivelul cel mai exigent, D cel mai permisiv. Tabelul complet pentru oțel e la niveluri de calitate ISO 5817, iar o imperfecțiune anume se calculează în calculatorul limitelor de acceptare — pentru oțel, nu pentru aluminiu.
- Ce e SR EN ISO 5817? Aceeași normă în ediție română. Cifrele sunt cele din ediția de origine; diferă coperta și preambulul — comparați anul.
- De unde vin numerele? Din ISO 6520-1. Ambele norme folosesc aceeași numerotare, deci „502” într-un raport pentru aluminiu și unul pentru oțel e aceeași imperfecțiune. Lista completă: numerele imperfecțiunilor ISO 6520.
- Un nivel se aplică de la sine? Nu. Îl cere standardul de produs, desenul sau contractul; la structuri din oțel o face EN 1090-2 prin clasele de execuție. Corespondentul pentru aluminiu este EN 1090-3 — corespondența claselor cu nivelurile se citește în ea.
Greșeli tipice
- ISO 5817 într-un raport pentru aluminiu. Se întâmplă când atelierul are un singur model de raport. Rezultat: suduri bune respinse (por la B) și suduri proaste acceptate (crestătură la B).
- Calculator de oțel pentru aluminiu. Formulele și plafoanele diferă; iese o cifră, dar nu cea din normă.
- Comandă fără nivel. Negocierea nivelului după sudare se termină în dispută. Norma recomandă stabilirea lui înainte de producție.
- Confuzia între nivel de calitate și nivel de acceptare. „Nivelul 2 după ISO 10675” e un criteriu pentru radiografie, nu nivelul de calitate al sudurii.
- Porozitate judecată după un por. Porul izolat și porozitatea de suprafață sunt două rânduri diferite cu criterii diferite.
Sursele valorilor pentru aluminiu: paginile de previzualizare ale ISO 10042:2018 (standards.iteh.ai, tabelul 1) și S. Sikora, K. Staniszewski, „Zagadnienia wizualnej oceny jakości złączy spawanych z aluminium i jego stopów według obowiązujących norm”, Biuletyn Instytutu Spawalnictwa nr. 3/2010. În caz de dispută decide textul complet al ediției indicate în documentație.
Întrebări frecvente
Care este diferența dintre ISO 10042 și ISO 5817?
Materialul și limitele. ISO 5817 se aplică oțelului, nichelului, titanului și aliajelor lor; ISO 10042 — îmbinărilor sudate cu arc din aluminiu și aliajele lui. Au în comun nivelurile B, C și D și numerotarea imperfecțiunilor din ISO 6520-1, dar cifrele diferă: porul de suprafață nu se admite la nivelul B din ISO 5817, iar ISO 10042 îl admite până la 1 mm la grosimi peste 3 mm; cu crestătura continuă e invers — ISO 10042 nu o admite la B.
Se pot evalua sudurile de aluminiu după ISO 5817?
Nu e cazul. Domeniul ISO 5817 numește oțelul, nichelul și titanul, iar aluminiul are norma lui, ISO 10042. Evaluarea aluminiului după ISO 5817 greșește în ambele sensuri: respinge un por de suprafață pe care ISO 10042 îl acceptă la B și lasă să treacă o crestătură continuă pe care ISO 10042 o respinge la B.
De la ce grosime se aplică ISO 10042?
La materiale mai groase de 0,5 mm. Unele limite sunt date separat pentru 0,5–3 mm și pentru peste 3 mm — așa sunt tratate porul de suprafață și crestătura.
Ce procedee acoperă ISO 10042?
Ediția 2018 numește sudarea MIG, WIG (TIG) și cu plasmă. Acoperă toate tipurile de suduri (cap la cap, de colț, racorduri), sudarea manuală, mecanizată și automată și toate pozițiile. Aspectele metalurgice, cum ar fi mărimea grăuntelui sau duritatea, nu intră.
Ce înseamnă SR EN ISO 10042 sau DIN EN ISO 5817?
Aceeași normă ISO adoptată ca europeană (EN) și națională: SR în România, DIN în Germania, BS în Marea Britanie. Conținutul tehnic este identic cu ISO; se schimbă coperta, preambulul național și uneori traducerea. Contează anul ediției, care trebuie să corespundă documentației.
Nivelul de calitate este același lucru cu nivelul de acceptare la CND?
Nu. Nivelul de calitate B, C sau D descrie sudura, nivelul de acceptare — criteriul unei metode de control (RT, UT, PT). Legătura dintre ele o dă ISO 17635. ISO 10042 nu descrie metode de detectare și se aplică direct controlului vizual.
Actualizat: