Autorizarea sudorului după EN ISO 9606-1: examen și certificat
Certificatul de sudor nu se dă pentru vechime, ci pentru o epruvetă care a trecut încercările. Mai jos: cum decurge examenul, cum se citește codul înscris pe certificat și de ce poziția în care îl dai contează mai mult decât pare.
Pe scurt
Certificatul e un singur șir de tipul 135 P FW FM1 S t10 PB ml: procedeu, produs, tip de cusătură, grupă de material de adaos, grosime, poziție. Fiecare câmp e o limită, nu o descriere — în afara lui certificatul nu mai ține. Valabil trei ani, cu semnătură la șase luni.
Cum decurge examenul sudorului, pas cu pas
Ziua examenului e scurtă. Aproape tot ce decide rezultatul se stabilește înainte să amorsezi arcul.
- Înscrierea la un organism acreditat. Certificatul îl emite un examinator sau un organism de examinare, nu angajatorul. Centrele de formare lucrează de obicei cu un astfel de organism, iar înscrierea trece adesea prin ele.
- Ce se autorizează. Procedeul (111, 135, 136, 141…), tablă sau țeavă, cusătură cap la cap sau de colț, grupa materialului de adaos, grosimea sau diametrul epruvetei și poziția. Fiecare alegere devine un câmp al codului și o limită pentru ce vei avea voie să sudezi — citește secțiunea despre alegerea epruvetei înainte de a semna înscrierea.
- Partea teoretică. Întrebări despre procedeu, materiale, defecte și protecția muncii.
- Fișa pentru epruvetă. Sudezi după o WPS sau o pWPS care fixează pregătirea marginilor, materialul de adaos, gazul și banda de parametri. Dacă firma are deja o WPS calificată pentru un asemenea tip de îmbinare, se folosește de regulă aceea; altfel se pregătește o pWPS pentru examen.
- Marcarea. Înainte de sudare, examinatorul marchează epruveta, ca despre piesa care merge la încercări să se poată dovedi că e a ta, în poziția în care ai sudat-o.
- Proba practică, sub supraveghere. Sudezi tablă sau țeavă în poziția convenită dinainte, cu procedeul care se autorizează. Examinatorul urmărește sudarea, nu doar rezultatul.
- Întâi controlul vizual, după nivelurile ISO 5817 — de obicei nivelul B. Ce pică aici nu mai merge mai departe, așa că zece minute în plus pentru un strat de față curat merită.
- Apoi, în funcție de material și grosime, radiografie (RT) sau ultrasunete (UT), ori în locul lor îndoire sau rupere; se poate face și o macrografie.
- Certificatul. După promovare primești certificatul și carnetul de sudor, cu domeniul înscris în clar. Verifică-l pe loc: procedeul, grosimea, diametrul și poziția trebuie să corespundă cu ce ai sudat de fapt.
Examenul în PF costă la fel ca în poziție orizontală, dar cap la cap acoperă PA și PF, iar de colț și PB. Examenul cap la cap pe țeavă în H-L045 acoperă toate pozițiile cap la cap în afară de cele descendente. Verifică ce iese din alegerea ta în calculatorul de domeniu înainte de a te înscrie.
Cum se citește codul de pe certificat
Domeniul autorizării nu este scris în cuvinte, ci într-un rând de coduri. Arată așa:
141 P BW FM1 S t8 PF ss nb

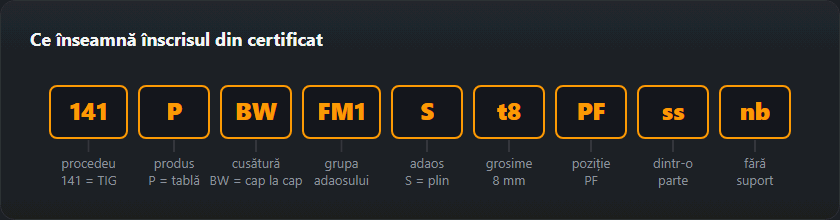
| Câmp | Ce codifică | Valori uzuale |
|---|---|---|
141 | Procedeul după ISO 4063 | 111 — MMA, 135 — MAG, 136 — sârmă tubulară, 141 — TIG |
P | Produsul | P — tablă, T — țeavă |
BW | Tipul cusăturii | BW — cap la cap, FW — de colț |
FM1 | Grupa materialului de adaos după EN ISO 9606-1 | FM1 — oțeluri nealiate și cu granulație fină, FM5 — inoxidabile și refractare, FM6 — nichel și aliaje de nichel |
S | Materialul de adaos | S — sârmă plină sau vergea, M — sârmă tubulară cu miez metalic |
t8 | Grosimea probei, mm | t3, t8, t12 — de la ea se socotește domeniul de grosimi |
PF | Poziția după ISO 6947 | PA, PC, PF, PE, H-L045 |
ss | Sudare pe o singură parte | bs — pe ambele părți |
nb | Fără suport la rădăcină | mb — cu suport |
Un rând de certificat, câmp cu câmp
Așa poate arăta rândul de pe certificatul unui sudor de țevi: ISO 9606-1 135 T BW FM1 S t5,5 D60,3 H-L045 ss nb. Se citește de la stânga la dreapta; ultima coloană spune ce îți permite fiecare câmp să sudezi. Grosimea, diametrul și pozițiile urmează aceleași reguli ca tabelele de domeniu de pe această pagină și calculatorul domeniului de autorizare ISO 9606-1. Pentru grupa de adaos și detaliile sudurii site-ul nu calculează domeniul: acestea se citesc din coloana de domeniu a certificatului.
| Câmp | Ce înseamnă | Ce acoperă |
|---|---|---|
ISO 9606-1 | Standardul, partea 1: oțeluri | Doar oțeluri; aluminiul, cuprul, nichelul și titanul au părți proprii ale ISO 9606 |
135 | MAG cu sârmă plină (ISO 4063) | Acoperă: 135 și 138. Nu acoperă: 136, 131, 114 |
T | Țeavă | Țevi, iar la D peste 25 mm și table |
BW | Sudură cap la cap | Suduri cap la cap; de colț doar cu o epruvetă suplimentară de colț |
FM1 | Grupa de adaos: oțeluri nealiate și cu granulație fină | FM1; alte grupe, dacă există, sunt trecute în coloana de domeniu |
S | Sârmă plină | Se citește împreună cu procedeul: 135 acoperă și 138, sârma tubulară cu miez metalic (M) |
t5,5 | Grosimea peretelui epruvetei, mm | 3…11 mm (3 ≤ t < 12: de la 3 mm la 2·t) |
D60,3 | Diametrul exterior al țevii, mm | ≥ 30,2 mm (D > 25 mm: de la 0,5·D, dar nu sub 25 mm) |
H-L045 | Țeavă fixă la 45°, sudare ascendentă | Suduri cap la cap: PA, PC, PE, PF, PH, H-L045. Suduri de colț: doar cu epruvetă de colț |
ss nb | Sudare pe o singură parte, fără suport | La procedeele 13, 14 și 15, proba fără suport (nb) acoperă și sudarea cu suport material sau cu gaz la rădăcină (interpretarea ISO/TC 44/SC 11 la tabelul 11, 2015). Restul domeniului e trecut în certificat; aici nu se calculează |
Termene: prima confirmare vine la șase luni după examen, iar certificatul expiră după trei ani dacă nu e prelungit. Introduci data examenului în calculator și primești ambele date.
Al patrulea câmp este cel care se confundă cel mai des. În cod stă grupa materialului de adaos (FM1–FM6), nu grupa oțelului. Grupa materialului de bază conform ISO 15608:2025 (anterior CEN ISO/TR 15608) — scrisă 1.1 sau 8.1 — certificatul doar o consemnează: e oțelul pe care s-a sudat proba. Domeniul pe material îl dă grupa adaosului: după ISO 9606-1, sudarea cu un adaos dintr-o grupă FM acoperă materialele de bază din grupele 1–11. Certificatele mai vechi, conform EN 287-1, aveau aici grupa oțelului; norma s-a schimbat în 2013. Un certificat emis înainte de octombrie 2025 notează grupa după raportul TR și așa se citește.
Fiecare câmp este o limită, nu o descriere: în afara oricăruia dintre ele certificatul nu mai acoperă cusătura. Intervalele de grosime, diametru și poziție le calculează calculatorul de domeniu.
Domeniul autorizării — ce se citește pe șantier
Trei numere din certificat hotărăsc totul: grosimea, diametrul și poziția. Mai jos, ce acoperă fiecare.
Grosimea
| Grosimea probei t, mm | Domeniul recunoscut |
|---|---|
| t < 3 | de la t la 3 mm sau la 2·t (valoarea mai mare) |
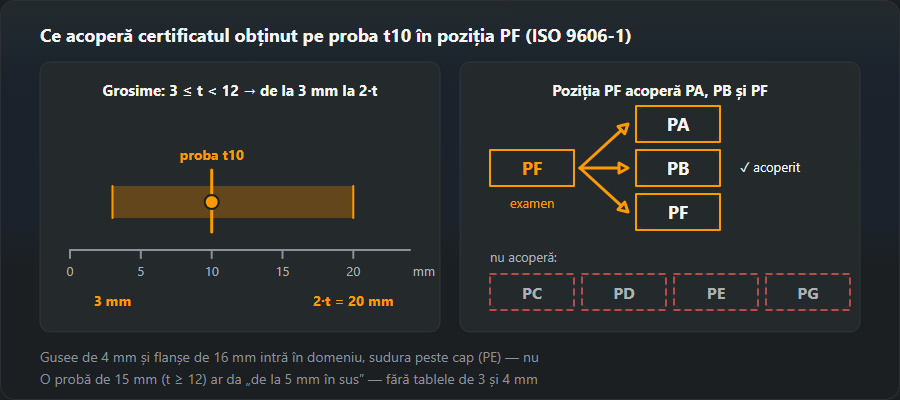
| 3 ≤ t < 12 | de la 3 mm la 2·t |
| t ≥ 12 | de la 3 mm în sus |
Diametrul țevii
| Diametrul probei D, mm | Domeniul recunoscut |
|---|---|
| 21,3 | 21,3…42,6 mm |
| 25,0 | 25,0…50,0 mm |
| 33,7 | ≥ 25,0 mm |
| 48,3 | ≥ 25,0 mm |
| 60,3 | ≥ 30,2 mm |
| 88,9 | ≥ 44,5 mm |
| 114,3 | ≥ 57,2 mm |
| 168,3 | ≥ 84,2 mm |
| 219,1 | ≥ 109,6 mm |
Poziția
| Promovat în poziția | Acoperă |
|---|---|
| PA — orizontală | suduri cap la cap: PA suduri de colț: PA |
| PB — orizontală cu perete vertical | suduri cap la cap: — suduri de colț: PA, PB |
| PC — orizontală pe perete vertical | suduri cap la cap: PA, PC suduri de colț: PA, PB, PC |
| PD — de colț peste cap | suduri cap la cap: — suduri de colț: PA, PB, PC, PD, PE |
| PE — peste cap | suduri cap la cap: PA, PC, PE suduri de colț: PA, PB, PC, PD, PE |
| PF — verticală ascendentă | suduri cap la cap: PA, PF suduri de colț: PA, PB, PF |
| PG — verticală descendentă | suduri cap la cap: PG suduri de colț: PG |
| PH — țeavă fixă, ascendent | suduri cap la cap: PA, PE, PF, PH suduri de colț: PA, PB, PC, PD, PE, PF, PH |
| H-L045 — țeavă la 45°, ascendent | suduri cap la cap: PA, PC, PE, PF, PH, H-L045 suduri de colț: — |
| J-L045 — țeavă la 45°, descendent | suduri cap la cap: PA, PC, PE, PG, PJ, J-L045 suduri de colț: — |
Cum alegi epruveta ca certificatul să-ți acopere lucrul
Se gândește invers: notează îmbinările pe care le sudezi de fapt — grosime, tablă sau țeavă, diametru, poziții — și alege o singură epruvetă al cărei domeniu le cuprinde pe toate. Exemplele folosesc aceleași reguli ca tabelele de mai sus și calculatorul.
Cele trei cazuri de mai jos într-un singur tabel, calculate după aceleași reguli ca calculatorul de domeniu (țeava D60,3 e descompusă câmp cu câmp mai sus):
| Epruveta | Grosimi acoperite | Diametre acoperite | Poziții acoperite la cap la cap |
|---|---|---|---|
| tablă t = 10 mm, PF | 3…20 mm | — | PA, PF |
| tablă t = 15 mm, PE | ≥ 3 mm | — | PA, PC, PE |
| țeavă D = 21,3 mm, t = 2,8 mm, PC | 2,8…5,6 mm | 21,3…42,6 mm | PA, PC |
Tablă de 10 mm, cap la cap, în PF
10 mm cade în banda 3 ≤ t < 12, deci domeniul merge de la 3 mm la 2·t: de la 3 la 20 mm. PF cap la cap acoperă PA și PF; PB e o poziție de colț și intră în domeniu doar cu o probă suplimentară de colț. E cea mai mare parte din ce se sudează într-un atelier de construcții metalice: guseuri de 4 mm și flanșe de 16 mm intră; o cusătură peste cap (PE) nu.

Epruvete mai groase și mai subțiri
O epruvetă de 15 mm e în banda t ≥ 12: de la 3 mm în sus, fără limită superioară. Norma cere ca o asemenea epruvetă să fie sudată în cel puțin trei straturi — examenul e mai lung și mai greu, în schimb certificatul acoperă și piesele grele. La celălalt capăt, una de 2 mm acoperă de la t la valoarea mai mare dintre 3 mm și 2·t, adică de la 2 la 4 mm — un certificat pentru tablă subțire, care nu se întinde până la construcții metalice. Dacă lucrezi de la tablă subțire până la 20 mm, epruveta de 10 mm e cea potrivită.
Țevi mici și țevi mari
Peste 25 mm domeniul începe de la 0,5·D, dar nu sub 25 mm, fără limită superioară: un examen pe țeavă de 60,3 mm acoperă de la 30,2 mm în sus. Țevile mici au altă regulă — până la 25 mm domeniul e de la D la 2·D, deci un examen pe 21,3 mm acoperă doar de la 21,3 la 42,6 mm. Cine sudează și linii de instrumentație, și conducte de proces de 60,3 mm trebuie să fie atent: examenul pe 60,3 mm nu coboară la 21,3 mm.
Pozițiile: o probă pe țeavă pentru aproape tot
H-L045 — țeavă fixă la 45°, sudare ascendentă — la cap la cap acoperă PA, PC, PE și PF, plus PH și H-L045 însăși: toate pozițiile cap la cap în afară de cele descendente. Nu acoperă PG și PJ, pe care le dă doar un examen descendent. PB și PD sunt poziții de colț și cer o probă de colț. Pe tablă, PE cap la cap acoperă PA, PC și PE, iar PC cap la cap — PA și PC; PE de colț acoperă PA, PB, PC, PD și PE.
Tablă sau țeavă?
Proba pe țeavă peste 25 mm acoperă și tabla. Proba pe tablă acoperă țevi doar de la 75 mm, și numai rotite (în PA, PB, PC și PD), iar pe cele fixe de la 500 mm. Dacă măcar o parte din lucrul tău sunt țevi fixe sub 500 mm, examenul trebuie dat pe țeavă.
Regula practică: dă examenul în cea mai grea poziție în care chiar lucrezi în producție, pe produsul care acoperă restul. Pozițiile ușoare vin de la sine; invers, niciodată.
EN 287-1 și ISO 9606-1
EN 287-1 este norma europeană anterioară pentru examinarea sudorilor de oțel; a înlocuit-o EN ISO 9606-1. Ideea a rămas aceeași — o epruvetă, un domeniu care rezultă din ea, o semnătură la șase luni —, dar codul se scrie altfel, iar cel mai des se citește greșit al patrulea câmp (grupa adaosului în loc de grupa oțelului, cum scrie mai sus). Examenele noi se dau după ISO 9606-1. Dacă mai ai un certificat EN 287-1, întreabă beneficiarul sau inspectorul dacă îl acceptă, înainte să te bazezi pe el.
ISO 9606-1 și celelalte părți ale ISO 9606
ISO 9606-1 este partea 1 a unei serii: Examinarea pentru calificarea sudorilor — Sudare prin topire — Partea 1: Oțeluri. Textul în vigoare este ISO 9606-1:2012; în Europa a apărut ca EN ISO 9606-1:2017, cu corecturile ulterioare, iar la nivel național ca DIN, PN, BS sau NF EN ISO 9606-1 — aceleași reguli, alt editor. Se pregătește o revizuire a seriei (ISO/DIS 9606). Celelalte metale au părți proprii:
| Partea | Materiale |
|---|---|
| ISO 9606-1 | Oțeluri (carbon, slab aliate, inoxidabile) |
| ISO 9606-2 | Aluminiu și aliaje de aluminiu |
| ISO 9606-3 | Cupru și aliaje de cupru |
| ISO 9606-4 | Nichel și aliaje de nichel |
| ISO 9606-5 | Titan, zirconiu și aliajele lor |
Sudarea complet mecanizată și automată nu intră în ISO 9606: operatorii acestor instalații se califică după ISO 14732.
De ce se pică examenul: cauze frecvente
Eșecurile se adună pe etapele încercărilor, iar cele mai multe se văd înainte ca epruveta să-ți iasă din mână.
La controlul vizual
Crestături marginale, rost neumplut complet, supraînălțare excesivă, rădăcină neregulată. Nivelul B lasă puțină marjă; doar crestătura marginală și excesul de metal (supraînălțare, convexitate, pătrundere excesivă) se judecă după nivelul C: crestătura marginală e limitată la 0,1·t și niciodată peste 0,5 mm — pe tablă de 10 mm plafonul e 0,5 mm —, iar umplerea incompletă a rostului nu se admite deloc. Limitele pentru grosimea ta le arată calculatorul ISO 5817, iar ce înseamnă fiecare nivel, pagina despre ISO 5817.
La îndoire și rupere
Lipsă de topire la rădăcină sau între treceri. Din afară poate să nu se vadă, dar îndoirea o deschide de-a lungul liniei de topire. Lipsa de topire (401) nu se admite la niciun nivel. Vine din prea puțină căldură pe flancuri: avans prea rapid, unghi greșit al pistoletului sau al electrodului, un rând pus peste cel anterior în loc să intre în colț.
Pe radiografie
Pori, zgură, lipsă de topire între treceri. La nivelul B un por izolat poate avea până la 0,2·t, cel mult 3 mm. Porii vin de regulă din protecție slabă cu gaz — curent de aer, duză plină de stropi — sau dintr-o îmbinare murdară ori umedă.
Înainte de arc
Pregătire și curățare: teșitură polizată inegal, un rost la rădăcină care se schimbă pe lungimea îmbinării, țunder sau rugină pe flancuri, zgură neîndepărtată între treceri. Examinatorul nu le trece cu vederea, iar la încercări ies toate.
Valabilitate
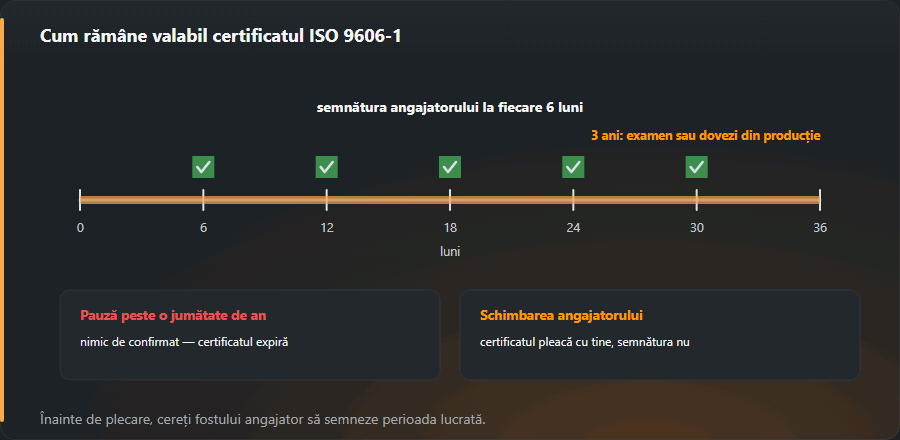
Certificatul este valabil trei ani, cu condiția ca la fiecare șase luni angajatorul să confirme prin semnătură continuitatea lucrului în domeniul autorizării. O întrerupere mai lungă de șase luni pentru un procedeu anulează autorizarea pentru acel procedeu, indiferent de termenul de trei ani.
Prelungirea pentru o nouă perioadă este posibilă fără examen complet, dacă sunt îndeplinite condițiile privind rapoartele de control ale cusăturilor de producție din ultimul semestru. Condițiile concrete le verifică organismul de certificare.
Trei căi de prelungire după pct. 9.3
După examen, ISO 9606-1 oferă trei moduri de a păstra certificatul valabil (pct. 9.3). Confirmarea la șase luni rămâne obligatorie pe fiecare dintre ele, iar ce cale ți se deschide decide organismul care a emis certificatul.
| Calea | Ce cere | Pe ce durată |
|---|---|---|
| 9.3 a — reexaminare | O epruvetă nouă, sudată și încercată ca prima dată | Certificat nou, pe trei ani |
| 9.3 b — suduri din producție | Două suduri din ultimele șase luni, încercate cu rezultat bun și documentate | Încă doi ani |
| 9.3 c — sistem de calitate | Același producător, sistem de calitate după ISO 3834-2 sau -3, calitatea sudurilor documentată | Fără dată de expirare cât timp condițiile sunt îndeplinite |
O confirmare la șase luni ratată închide toate cele trei căi: certificatul încetează la acea dată, iar întoarcerea se face printr-un examen nou.
Cine semnează
Angajatorul — în practică coordonatorul de sudare sau responsabilul cu sudarea. Semnătura confirmă un singur lucru: în ultimele șase luni ai sudat în domeniul acestui certificat. Nu e o formalitate: fără ea, cusăturile făcute între timp le-a făcut, pe hârtie, un sudor neautorizat.
Dacă schimbi angajatorul
Certificatul e al tău și pleacă cu tine. Semnătura nu: noul angajator poate confirma doar munca făcută la el. Înainte să pleci, cere-i vechiului angajator să semneze pentru perioada lucrată acolo; noului dă-i o copie din prima zi și ai grijă ca următoarea semnătură să vină în cel mult șase luni de la precedenta. Păstrează copii scanate ale certificatului și ale fiecărei confirmări: originalele se pierd ușor în firme, iar un duplicat de la organismul emitent e mai simplu decât un examen nou.

Recunoașterea în Uniunea Europeană
EN ISO 9606-1 este o normă europeană: certificatul emis de un organism acreditat într-o țară a Uniunii funcționează în celelalte. Cu tine se mută certificatul personal; calificarea tehnologiei (WPQR) și certificarea producătorului conform EN 1090 aparțin întreprinderii și rămân acolo. Pentru Polonia, cu certificate emise în afara UE, vezi autorizările de sudor în Polonia.
Norme și referințe
Ediția standardului, punctul sau tabelul și ce preia din ele această pagină. Numerele au fost verificate în cuprinsurile publicate de editorii standardelor; textele complete sunt vândute de organismele de standardizare.
- EN ISO 9606-1:2017 (ISO 9606-1:2012), pct. 5.2–5.9 — variabilele esențiale și domeniile: proces, tip de produs, tip de sudură, material de adaos, dimensiuni, poziții
- EN ISO 9606-1:2017 (ISO 9606-1:2012), pct. 9.2, 9.3 — confirmarea la 6 luni și căile de prelungire
- EN ISO 9606-1:2017 (ISO 9606-1:2012), pct. 11 — cum se construiește codul de pe certificat
Întrebări frecvente
Cât durează examenul?
O zi. Partea practică înseamnă sudarea unei epruvete în poziția convenită, apoi epruveta merge la încercări. Cursul care precede examenul durează câteva săptămâni, dar examenul propriu-zis se dă într-o singură zi și poate fi susținut separat, dacă știi deja să sudezi.
Ce încercări se fac pe epruvetă?
Întotdeauna control vizual. Mai departe, în funcție de domeniu: îndoire, rupere sau control radiografic. Rezultatul este binar — epruveta se încadrează în nivelul de calitate cerut sau nu.
Ce scrie în certificat?
Un rând de coduri care descriu domeniul: procedeul, produsul (tablă sau țeavă), tipul cusăturii, grupa și tipul materialului de adaos, grosimea, diametrul, poziția și prezența suportului la rădăcină. Acest rând, nu simplul fapt că ai promovat, stabilește ce ai voie să sudezi.
Ce grosimi acoperă un examen pe tablă de 10 mm?
De la 3 la 20 mm. Pentru epruvete de la 3 mm până la sub 12 mm domeniul merge de la 3 mm la dublul grosimii epruvetei. Poziția și produsul sunt limite separate: o cusătură cap la cap pe tablă în PF acoperă suduri cap la cap în PA și PF pe tablă, iar țevile doar rotite de la 75 mm sau fixe de la 500 mm.
Prin ce diferă ISO 9606-1 de EN 287-1?
ISO 9606-1 a înlocuit EN 287-1 în 2013. Diferența care se vede pe hârtie: în codul nou al patrulea câmp e grupa adaosului (de pildă FM1), în cel vechi era grupa oțelului. Dacă ai încă un certificat EN 287-1, acceptarea lui o decide beneficiarul sau inspectorul. ISO 9606 unificat, cu părțile 1–5 într-un singur document, e deocamdată proiect (ISO/DIS 9606, prEN ISO 9606:2026; situația din noiembrie 2026).
Se poate prelungi certificatul fără examen nou?
Uneori. ISO 9606-1 dă trei căi (pct. 9.3): examen nou la trei ani, prelungire la doi ani pe baza a două cusături de producție controlate în ultimele șase luni sau valabilitate fără dată de sfârșit la un producător cu sistem de calitate ISO 3834-2 sau -3. Care se aplică în cazul tău decide organismul care a emis certificatul. Fără lanțul complet de confirmări semestriale nu rămâne niciuna.
Actualizat: