Qualificação de soldador pela EN ISO 9606-1: exame e certificado
O ensaio não diz que alguém «sabe soldar»: diz que executa um tipo determinado de junta conforme a norma. Do provete sai o domínio de validade, e do domínio sai o que se pode soldar a seguir.
Resposta curta
O certificado é uma só cadeia do tipo 135 P FW FM1 S t10 PB ml: processo, produto, tipo de cordão, grupo de consumível, espessura, posição. Cada campo é um limite e não uma descrição — fora dele o certificado deixa de valer. Dura três anos, com assinatura de seis em seis meses.


Como decorre o exame ISO 9606-1, passo a passo
O dia do exame é curto. Quase tudo o que decide o resultado fica definido antes de abrir o arco.
- Inscrição num organismo acreditado. O certificado é emitido por um examinador ou organismo de exame, não pela empresa. Os centros de formação costumam trabalhar com um, e a inscrição passa muitas vezes por eles.
- O que se qualifica. Processo (111, 135, 136, 141…), chapa ou tubo, topo a topo ou ângulo, grupo do consumível, espessura ou diâmetro do provete e posição. Cada escolha passa a ser um campo do código e um limite do que poderá soldar depois — leia a secção seguinte antes de assinar a inscrição.
- A instrução para o provete. Solda-se segundo uma WPS ou uma pWPS com a preparação, o consumível, o gás e a gama de parâmetros. Se a empresa já tem uma WPS qualificada para esse tipo de junta, normalmente usa-se essa; se não, prepara-se uma pWPS para o exame.
- Marcação. Antes de soldar, o examinador marca o provete, para que a peça que vai a ensaio seja comprovadamente a sua, e na posição em que a soldou.
- Soldadura sob vigilância. Chapa ou tubo, na posição e com o processo a qualificar. O examinador observa a soldadura em si, não só o resultado.
- Primeiro, inspecção visual, contra a ISO 5817, em regra no nível B com algumas excepções. O que chumba aqui não segue para mais nada — os dez minutos de acabamento do provete compensam.
- Depois, conforme material e espessura, radiografia (RT) ou ultra-sons (UT), ou em alternativa ensaio de dobragem ou de rotura; pode juntar-se uma macrografia.
- O certificado. Se tudo passar, o organismo emite o certificado com o código e o domínio de validade. Confira-o logo: processo, espessura, diâmetro e posição têm de bater com o que soldou.
Quem vai trabalhar para a Polónia com um certificado de fora da UE deve contar com isto: em regra não é reconhecido directamente e o exame repete-se num centro polaco acreditado. O caminho está em trabalho de soldadura na UE para estrangeiros.
O código
Um exemplo: 135 P FW FM1 S t10 PB ml. 135 é o processo, P é chapa,
FW é cordão de ângulo, FM1 é o grupo do consumível, S é fio maciço, t10 é a
espessura do provete, PB é a posição e ml é multipasse. Cada um destes campos
limita o que vale.
| Campo | O que codifica | Valores correntes |
|---|---|---|
141 | O processo pela ISO 4063 | 111 — MMA, 135 — MAG, 136 — fio fluxado, 141 — TIG |
P | Produto | P — chapa, T — tubo |
BW | Tipo de cordão | BW — topo a topo, FW — de ângulo |
FM1 | Grupo do consumível pela EN ISO 9606-1 | FM1 — aços não ligados e de grão fino, FM5 — inoxidáveis e refractários, FM6 — níquel e ligas de níquel |
S | Material de adição | S — fio maciço ou vareta, M — fio de alma metálica |
t8 | Espessura do provete, mm | t3, t8, t12 — dela sai o domínio de espessuras |
PF | Posição pela ISO 6947 | PA, PC, PF, PE, H-L045 |
ss | Soldado de um só lado | bs — dos dois lados |
nb | Sem apoio | mb — com apoio |
Uma linha do certificado, campo a campo
Assim pode aparecer no certificado de um soldador de tubagem: ISO 9606-1 135 T BW FM1 S t5,5 D60,3 H-L045 ss nb. Lê-se da esquerda para a direita; a última coluna diz o que cada campo lhe permite soldar. Espessura, diâmetro e posições seguem as mesmas regras que as tabelas de domínio desta página e a calculadora do domínio ISO 9606-1. Para o grupo do consumível e os pormenores da soldadura o site não calcula domínio: lêem-se na coluna de domínio do próprio certificado.
| Campo | O que significa | O que cobre |
|---|---|---|
ISO 9606-1 | Norma, parte 1: aços | Só aços; alumínio, cobre, níquel e titânio têm partes próprias da ISO 9606 |
135 | MAG com fio maciço (ISO 4063) | Cobre: 135 e 138. Não cobre: 136, 131, 114 |
T | Tubo | Tubo e, com D acima de 25 mm, também chapa |
BW | Soldadura topo a topo | Topo a topo; de ângulo só com um provete adicional de ângulo |
FM1 | Grupo do consumível: aços não ligados e de grão fino | FM1; outros grupos, se houver, constam da coluna de domínio do certificado |
S | Fio maciço | Lê-se com o processo: 135 cobre também 138, o fio de alma metálica (M) |
t5,5 | Espessura da parede do provete, mm | 3…11 mm (3 ≤ t < 12: de 3 mm a 2·t) |
D60,3 | Diâmetro exterior do tubo, mm | ≥ 30,2 mm (D > 25 mm: a partir de 0,5·D, nunca abaixo de 25 mm) |
H-L045 | Tubo fixo a 45°, ascendente | Topo a topo: PA, PC, PE, PF, PH, H-L045. De ângulo: só com provete de ângulo |
ss nb | Soldado de um só lado, sem apoio | Nos processos 13, 14 e 15, o exame sem suporte (nb) cobre também a soldadura com suporte de material ou de gás (interpretação do ISO/TC 44/SC 11 ao quadro 11, 2015). O resto do domínio consta do certificado; aqui não é calculado |
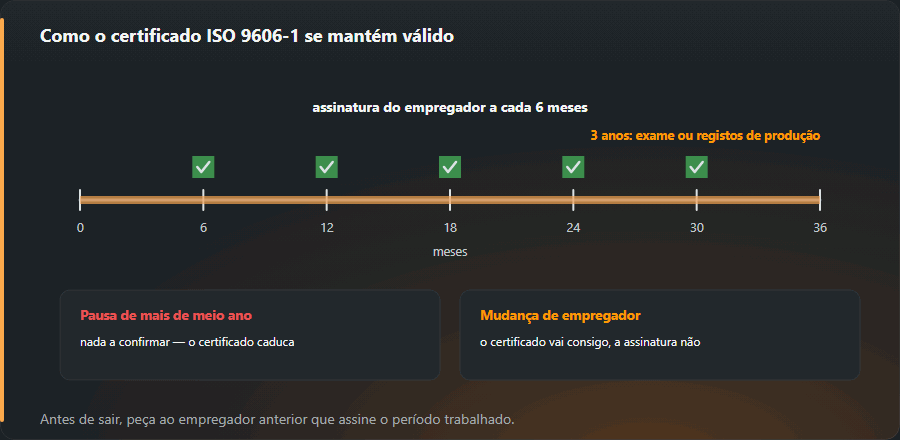
Prazos: a primeira confirmação cai seis meses depois do ensaio e o certificado termina ao fim de três anos se não for renovado. Com a data do ensaio, a calculadora dá as duas datas.
O domínio de validade
Da espessura do provete sai uma gama de espessuras, do diâmetro uma gama de diâmetros, da posição um conjunto de posições cobertas. A escada das posições é o ponto em que a escolha do ensaio se paga: H-L045 em tubo cobre, topo a topo, todas as posições topo a topo excepto as descendentes; PA só cobre a si própria. Faça as contas no calculador do domínio.
Três números do certificado decidem tudo: espessura, diâmetro e posição. Abaixo fica o que cada um cobre.
Espessura
| Espessura do provete t, mm | Domínio reconhecido |
|---|---|
| t < 3 | de t a 3 mm ou a 2·t, o que for maior |
| 3 ≤ t < 12 | de 3 mm a 2·t |
| t ≥ 12 | de 3 mm para cima |
Diâmetro do tubo
| Diâmetro do provete D, mm | Domínio reconhecido |
|---|---|
| 21,3 | 21,3…42,6 mm |
| 25,0 | 25,0…50,0 mm |
| 33,7 | ≥ 25,0 mm |
| 48,3 | ≥ 25,0 mm |
| 60,3 | ≥ 30,2 mm |
| 88,9 | ≥ 44,5 mm |
| 114,3 | ≥ 57,2 mm |
| 168,3 | ≥ 84,2 mm |
| 219,1 | ≥ 109,6 mm |
Posição
| Aprovado na posição | Cobre |
|---|---|
| PA — ao baixo | soldaduras topo a topo: PA soldaduras de ângulo: PA |
| PB — horizontal em ângulo | soldaduras topo a topo: — soldaduras de ângulo: PA, PB |
| PC — horizontal | soldaduras topo a topo: PA, PC soldaduras de ângulo: PA, PB, PC |
| PD — em ângulo ao tecto | soldaduras topo a topo: — soldaduras de ângulo: PA, PB, PC, PD, PE |
| PE — ao tecto | soldaduras topo a topo: PA, PC, PE soldaduras de ângulo: PA, PB, PC, PD, PE |
| PF — vertical ascendente | soldaduras topo a topo: PA, PF soldaduras de ângulo: PA, PB, PF |
| PG — vertical descendente | soldaduras topo a topo: PG soldaduras de ângulo: PG |
| PH — tubo fixo, ascendente | soldaduras topo a topo: PA, PE, PF, PH soldaduras de ângulo: PA, PB, PC, PD, PE, PF, PH |
| H-L045 — tubo a 45°, ascendente | soldaduras topo a topo: PA, PC, PE, PF, PH, H-L045 soldaduras de ângulo: — |
| J-L045 — tubo a 45°, descendente | soldaduras topo a topo: PA, PC, PE, PG, PJ, J-L045 soldaduras de ângulo: — |
Uma coisa fica fora das tabelas: a passagem entre chapa e tubo — explicada mais abaixo, em «Chapa ou tubo?».
Como escolher o provete para o certificado cobrir o seu trabalho
Pense ao contrário: aponte as juntas que realmente solda — espessura, chapa ou tubo, diâmetro, posições — e escolha o único provete cujo domínio as contenha todas. Os exemplos usam as mesmas regras das tabelas acima e da calculadora.
Os três casos abaixo numa só tabela, calculados pelas mesmas regras que a calculadora do domínio (o tubo D60,3 está decomposto campo a campo mais acima):
| Provete | Espessuras cobertas | Diâmetros cobertos | Posições topo a topo cobertas |
|---|---|---|---|
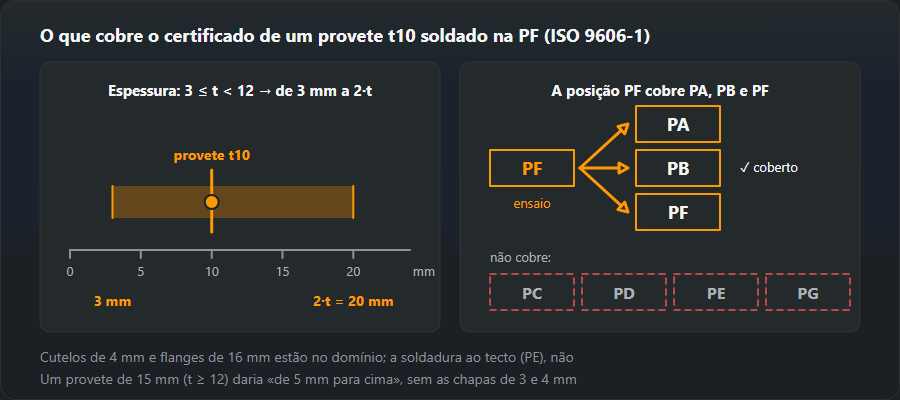
| chapa t = 10 mm, PF | 3…20 mm | — | PA, PF |
| chapa t = 15 mm, PE | ≥ 3 mm | — | PA, PC, PE |
| tubo D = 21,3 mm, t = 2,8 mm, PC | 2,8…5,6 mm | 21,3…42,6 mm | PA, PC |
Chapa de 10 mm, topo a topo, na PF
10 mm cai na faixa 3 ≤ t < 12, portanto o domínio vai de 3 mm a 2·t: de 3 a 20 mm. A PF topo a topo cobre PA e PF; PB é uma posição de ângulo e só entra no domínio com um provete adicional de ângulo. É quase tudo o que passa numa serralharia de estruturas: cutelos de 4 mm e flanges de 16 mm entram; uma junta ao tecto (PE), não.

Provetes mais grossos e mais finos
Um provete de 15 mm está na faixa t ≥ 12: de 3 mm para cima, sem limite superior. A norma exige soldá-lo em pelo menos três camadas — o exame é mais longo e difícil, mas o certificado chega também às peças pesadas. No outro extremo, um de 2 mm cobre de t a 3 mm ou a 2·t, o que for maior, ou seja, de 2 a 4 mm — um certificado de chapa fina que não se estica até à estrutura. Se o seu trabalho vai de chapa fina a 20 mm, o provete de 10 mm é o que serve.
Diâmetro do tubo
Acima de 25 mm o domínio começa em 0,5·D, nunca abaixo de 25 mm, sem limite superior: um ensaio em 60,3 mm cobre de 30,2 mm para cima. O tubo pequeno segue outra regra — até 25 mm o domínio é de D a 2·D, e um ensaio em 21,3 mm cobre só de 21,3 a 42,6 mm. Quem solda linhas de instrumentação e tubagem de processo de 60,3 mm tem de ver bem: o ensaio em 60,3 mm não desce a 21,3 mm.
Posições: um ensaio em tubo para quase tudo
H-L045 — tubo fixo a 45°, soldadura ascendente — cobre topo a topo PA, PC, PE e PF, mais PH e a própria H-L045: todas as posições topo a topo excepto as descendentes. Não cobre a PG nem a PJ, que só um ensaio descendente cobre. PB e PD são posições de ângulo e exigem um provete de ângulo. Em chapa, a PE topo a topo cobre PA, PC e PE e a PC topo a topo cobre PA e PC; a PE de ângulo cobre PA, PB, PC, PD e PE.
Chapa ou tubo?
Um provete em tubo acima de 25 mm cobre também chapa. Um provete em chapa cobre tubo só a partir de 75 mm se o tubo rodar (e então em PA, PB, PC e PD), e tubo fixo a partir de 500 mm. Se parte do seu trabalho é tubo abaixo de 500 mm soldado fixo, o exame tem de ser em tubo.
Regra prática: faça o exame na posição mais difícil que solda de facto na produção, no produto que cobre o resto. As posições fáceis vêm por arrasto; o contrário nunca. Confirme a escolha no calculador do domínio antes de marcar o exame.
EN 287-1 e ISO 9606-1
A EN 287-1 é a norma europeia anterior para a qualificação de soldadores de aço; a EN ISO 9606-1 substituiu-a. A ideia não mudou — um provete, um domínio que sai dele, uma assinatura de seis em seis meses —, mas o código escreve-se de outra forma. O campo que se lê mal é o quarto: na ISO 9606-1 é o grupo do consumível (FM1–FM6), enquanto os certificados antigos pela EN 287-1 traziam aí o grupo do aço. Os exames novos fazem-se pela ISO 9606-1. Quem ainda tem um certificado EN 287-1 deve perguntar ao cliente ou ao inspector se é aceite, antes de contar com ele.
A ISO 9606-1 e as outras partes da ISO 9606
A ISO 9606-1 é a parte 1 de uma série: Ensaios de qualificação de soldadores — Soldadura por fusão — Parte 1: Aços. O texto em vigor é a ISO 9606-1:2012; na Europa foi publicada como EN ISO 9606-1:2017, com as correcções posteriores, e em cada país como NP, DIN, PN ou BS EN ISO 9606-1 — as mesmas regras, outro editor. Está em preparação uma revisão da série (ISO/DIS 9606). Os outros metais têm partes próprias:
| Parte | Materiais |
|---|---|
| ISO 9606-1 | Aços (ao carbono, de baixa liga, inoxidáveis) |
| ISO 9606-2 | Alumínio e ligas de alumínio |
| ISO 9606-3 | Cobre e ligas de cobre |
| ISO 9606-4 | Níquel e ligas de níquel |
| ISO 9606-5 | Titânio, zircónio e as suas ligas |
A soldadura totalmente mecanizada e automática fica fora da ISO 9606: os operadores desses equipamentos qualificam-se pela ISO 14732.
Porque se chumba: causas frequentes
Os chumbos agrupam-se por fase do ensaio, e quase todos se vêem antes de o provete sair das mãos do soldador.
Na inspecção visual
Mordeduras, chanfro mal cheio, sobre-espessura excessiva, raiz irregular. O nível B deixa pouca margem; só a mordedura e o excesso de metal (sobre-espessura, convexidade, penetração excessiva) se avaliam pelo nível C: a mordedura fica limitada a 0,1·t e nunca mais de 0,5 mm — em chapa de 10 mm o tecto é 0,5 mm — e o enchimento incompleto não é admitido de todo. Os limites para a sua espessura estão na calculadora ISO 5817; o que significa cada nível, na página da ISO 5817.
Na dobragem e na rotura
Falta de fusão na raiz ou entre passes. Por fora pode não se ver, mas a dobragem abre-a ao longo da linha de fusão. A falta de fusão (401) não é admitida em nível nenhum. Vem de pouco calor nos bordos: avanço rápido demais, ângulo errado da tocha ou do eléctrodo, um passe pousado sobre o anterior em vez de entrar no canto.
Na radiografia
Poros, escória, falta de fusão entre passes. No nível B um poro isolado pode chegar a 0,2·t e não mais de 3 mm. Os poros vêm em regra de má protecção gasosa — correntes de ar, bocal cheio de salpicos — ou de uma junta suja ou húmida.
Antes do arco
Preparação e limpeza: chanfro rebarbado de forma desigual, uma folga na raiz que muda ao longo da junta, calamina ou ferrugem nas faces, escória não retirada entre passes. Nada disto o examinador corrige, e tudo aparece nos ensaios.
A assinatura de seis em seis meses
Não é uma formalidade: é a condição da validade. Sem ela o certificado caduca, mesmo que a data de fim esteja longe — e nesse caso os cordões feitos entretanto foram formalmente executados por um soldador não qualificado. Como isso funciona na Polónia está em qualificações de soldador na Polónia.
Três vias de renovação segundo a secção 9.3
Depois do ensaio, a ISO 9606-1 dá três maneiras de manter o certificado válido (secção 9.3). A confirmação de seis em seis meses aplica-se em todas, e a via que lhe está aberta é decidida pelo organismo que emitiu o certificado.
| Via | O que exige | Quanto tempo vale depois |
|---|---|---|
| 9.3 a — novo ensaio | Um provete novo, soldado e ensaiado como da primeira vez | Certificado novo, três anos |
| 9.3 b — soldaduras de produção | Duas soldaduras dos últimos seis meses, ensaiadas com resultado aceitável e documentadas | Mais dois anos |
| 9.3 c — sistema da qualidade | O mesmo fabricante, sistema da qualidade segundo a ISO 3834-2 ou -3, qualidade das soldaduras documentada | Sem data de fim enquanto as condições se mantiverem |
Falhar uma confirmação semestral fecha as três vias: o certificado caduca nesse dia e o regresso faz-se por um ensaio novo.
Quem assina
A empresa — na prática, o coordenador de soldadura ou o responsável pela soldadura. A assinatura diz uma coisa só: nos últimos seis meses o soldador soldou dentro do domínio deste certificado. Ao fim de três anos segue-se um novo exame ou — onde essa via existir — uma prorrogação com base em ensaios de produção documentados; o que é possível, diz o organismo emissor.
Ao mudar de empresa
O certificado é seu e vai consigo. A assinatura não: a empresa nova só pode confirmar trabalho feito para ela. Antes de sair, peça à anterior que assine o período em que lá trabalhou; entregue uma cópia à nova no primeiro dia e garanta que a assinatura seguinte chega dentro de seis meses após a última. Guarde cópias do certificado e de cada confirmação — os originais perdem-se com facilidade nas empresas.
Mais de seis meses sem soldar
Se passou mais de seis meses sem soldar com esse processo — baixa, outro emprego, uma temporada fora —, não há nada para confirmar e o certificado caduca, diga o que disser a data dos três anos. O caminho normal é então um novo exame.

Normas e referências
Edição da norma, secção ou quadro e o que esta página retira de cada um. Os números foram conferidos nos índices publicados pelos editores das normas; os textos completos são vendidos pelos organismos de normalização.
- EN ISO 9606-1:2017 (ISO 9606-1:2012), secções 5.2–5.9 — as variáveis essenciais e os domínios: processo, produto, tipo de soldadura, material de adição, dimensões, posições
- EN ISO 9606-1:2017 (ISO 9606-1:2012), secções 9.2, 9.3 — a confirmação semestral e as vias de prolongamento
- EN ISO 9606-1:2017 (ISO 9606-1:2012), secção 11 — como se constrói a designação no certificado
Perguntas frequentes
Quanto tempo vale o certificado?
Três anos, com a condição de a empresa confirmar de seis em seis meses que se soldou dentro do domínio. Uma confirmação falhada termina a validade mais cedo — é a razão mais frequente para um certificado não ser aceite numa verificação.
Vale noutros países da UE?
Vale. A EN ISO 9606-1 é uma norma europeia, e um certificado de um organismo acreditado é reconhecido em toda a União. Já a qualificação do procedimento e o controlo da produção em fábrica ficam com o fabricante.
O que diz o código do certificado?
Processo, forma do produto, tipo de junta, grupo do consumível, consumível, dimensões e posição — por esta ordem e muito abreviados. É daí que sai o domínio de validade que a calculadora desta página interpreta.
Que espessuras cobre um ensaio em chapa de 10 mm?
De 3 a 20 mm. Para provetes de 3 mm até menos de 12 mm o domínio vai de 3 mm ao dobro da espessura do provete. A posição e o produto são limites à parte: uma junta topo a topo em chapa na PF cobre juntas topo a topo em PA e PF em chapa, e tubo só a partir de 75 mm rodado ou 500 mm fixo.
Qual a diferença entre a ISO 9606-1 e a EN 287-1?
A EN 287-1 foi substituída pela EN ISO 9606-1; o princípio manteve-se, mudou a escrita do código: o quarto campo da ISO 9606-1 é o grupo do consumível (FM1–FM6), onde os certificados antigos traziam o grupo do aço. Os exames novos fazem-se pela ISO 9606-1. A ISO 9606 unificada, com as partes 1 a 5 num só documento, ainda é um projecto (ISO/DIS 9606, prEN ISO 9606:2026; situação em Novembro de 2026).
Pode renovar-se sem novo exame?
Às vezes. A ISO 9606-1 dá três caminhos (secção 9.3): novo exame de três em três anos, prorrogação de dois em dois anos com duas soldaduras de produção ensaiadas nos últimos seis meses, ou validade sem data final num fabricante com sistema de qualidade ISO 3834-2 ou -3. Qual se aplica decide-o o organismo que emitiu o certificado. Sem a cadeia completa de confirmações semestrais não vale nenhum.
Actualizado: