Qualification de soudeur NF EN ISO 9606-1 : déroulement de l’essai et domaine couvert
L’ISO 9606-1 est la norme qui évalue le soudeur plutôt que la soudure : vous soudez une éprouvette, elle est examinée, et le certificat énumère les procédés, épaisseurs et positions que vous pouvez souder ensuite. Elle a remplacé l’EN 287-1 ; le certificat est valable trois ans. Ci-dessous : le jour de l’essai, le code, et comment choisir une éprouvette qui couvre votre travail ; pour vérifier un certificat existant utilisez le calculateur de domaine de validité.
Réponse courte
La qualification s’écrit en une seule chaîne comme 135 P FW FM1 S t10 PB ml : procédé, type de produit, type de soudure, groupe de métal d’apport, épaisseur, position. Chaque champ est une limite et non une description — en dehors de cette limite, la qualification ne s’applique plus. Elle est valable trois ans, avec une signature tous les six mois.
L’essai ISO 9606-1, étape par étape
Le jour même est court. L’essentiel de ce qui décide du résultat se règle avant d’amorcer l’arc, il faut donc connaître l’ordre des événements.
- Adressez-vous à un organisme accrédité. Le certificat est délivré par un examinateur ou un organisme d’examen, pas par votre employeur. Les centres de formation travaillent en général avec l’un d’eux, la demande passe donc souvent par eux.
- Fixez ce sur quoi vous êtes testé. Procédé (111, 135, 136, 141…), tôle ou tube, soudure bout à bout ou d’angle, groupe de métal d’apport, épaisseur ou diamètre de l’éprouvette, et position. Chacun de ces points devient un champ du code et une limite de ce que vous pourrez souder ensuite — lisez la section suivante avant de signer la demande.
- La consigne pour l’éprouvette. Vous soudez selon un DMOS (WPS) ou un DMOS-P (pWPS) précisant la préparation du joint, le métal d’apport, le gaz et la plage de paramètres. Si l’entreprise a déjà un DMOS qualifié pour ce type de joint, c’est normalement celui-là qui sert ; sinon un DMOS-P est établi pour l’essai.
- Marquage. Avant le soudage, l’examinateur marque l’éprouvette, de sorte que l’on puisse prouver que ce qui part aux essais est bien l’éprouvette que vous avez soudée, dans la position où vous l’avez soudée.
- Soudage sous observation. Vous soudez une tôle ou un tube dans la position et avec le procédé à qualifier. L’examinateur observe le soudage, pas seulement le résultat. Rien d’exotique n’est demandé : le but est un joint sain dans des conditions normales, selon une consigne écrite.
- Contrôle visuel d’abord, selon les niveaux d’acceptation de l’ISO 5817 — le plus souvent le niveau B. Tout ce que le contrôle visuel rejette arrête l’essai là, c’est pourquoi l’aspect de surface de l’éprouvette vaut les dix minutes supplémentaires.
- Puis, selon le matériau et l’épaisseur, radiographie (RT) ou ultrasons (UT), ou essais de pliage ou essai de cassure à la place. Une macrographie peut être prélevée.
- Le certificat. Si tout est bon, l’organisme d’examen délivre le certificat avec le code et le domaine de qualification. Vérifiez-le avant de le ranger : procédé, épaisseur, diamètre et position doivent correspondre à ce que vous avez réellement soudé.
Si vous venez travailler en Pologne depuis un pays hors UE : un certificat hors UE n’est, en règle générale, pas reconnu directement, et l’essai est repassé dans un centre accrédité polonais. La démarche est décrite sous qualifications de soudage en Pologne et travail de soudeur dans l’UE pour les travailleurs étrangers.
Lire le code du certificat
Une désignation ressemble à ceci :
EN ISO 9606-1 135 P FW FM1 S t10 PB ml

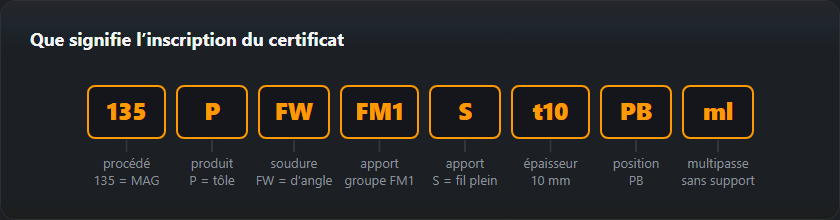
- 135 — le procédé, ici MAG en fil plein.
- P — tôle (T serait tube).
- FW — soudure d’angle (BW bout à bout).
- FM1 — le groupe de métal d’apport.
- S — fil plein.
- t10 — épaisseur de l’éprouvette 10 mm.
- PB — la position.
- ml — multipasse, c’est-à-dire plus d’une passe. Souder d’un seul côté et sans support sont des champs distincts (ss, nb) dans le tableau ci-dessous.
Chaque champ limite ce que vous pouvez souder. Celui que les soudeurs oublient le plus souvent, c’est le groupe de matériau : un certificat sur acier du groupe 1 ne dit rien de l’inox. Les domaines d’épaisseur, de diamètre et de position sont calculés par le calculateur de domaine de qualification.
| Champ | Ce qu’il code | Valeurs courantes |
|---|---|---|
141 | Le procédé selon l’ISO 4063 | 111 — MMA, 135 — MAG, 136 — fil fourré, 141 — TIG |
P | Forme du produit | P — tôle, T — tube |
BW | Type de soudure | BW — bout à bout, FW — d’angle |
FM1 | Groupe de métal d’apport selon l’EN ISO 9606-1 | FM1 — aciers non alliés et à grains fins, FM5 — inoxydables et réfractaires, FM6 — nickel et alliages de nickel |
S | Métal d’apport | S — fil ou baguette pleins, M — fil à âme métallique |
t8 | Épaisseur de l’éprouvette, mm | t3, t8, t12 — la plage d’épaisseurs s’en déduit |
PF | Position selon l’ISO 6947 | PA, PC, PF, PE, H-L045 |
ss | Soudé d’un seul côté | bs — des deux côtés |
nb | Sans support envers | mb — avec support envers |
Ce que les domaines signifient en pratique
Un essai sur tôle de 10 mm couvre de 3 à 20 mm. Un essai sur tube de 114,3 mm de diamètre extérieur couvre 57,2 mm et plus.
Trois données du certificat décident de tout : épaisseur, diamètre et position. Voici ce que chacun couvre.
Épaisseur
| Épaisseur de l’éprouvette t, mm | Plage qualifiée |
|---|---|
| t < 3 | de 0,5·t à 2·t |
| 3 ≤ t < 12 | de 3 mm à 2·t |
| t ≥ 12 | à partir de 5 mm |
Diamètre du tube
| Diamètre de l’éprouvette D, mm | Plage qualifiée |
|---|---|
| 21,3 | 21,3…42,6 mm |
| 25,0 | 25,0…50,0 mm |
| 33,7 | ≥ 25,0 mm |
| 48,3 | ≥ 25,0 mm |
| 60,3 | ≥ 30,2 mm |
| 88,9 | ≥ 44,5 mm |
| 114,3 | ≥ 57,2 mm |
| 168,3 | ≥ 84,2 mm |
| 219,1 | ≥ 109,6 mm |
Position
| Réussi en position | Couvre |
|---|---|
| PA — à plat | PA |
| PB — angle à plat | PA, PB |
| PC — en corniche | PA, PB, PC |
| PD — angle au plafond | PA, PB, PD, PE |
| PE — au plafond | PA, PB, PC, PD, PE |
| PF — verticale montante | PA, PB, PF |
| PG — verticale descendante | PG |
| H-L045 — tube à 45°, montant | PA, PB, PC, PD, PE, PF, PH, H-L045 |
| J-L045 — tube à 45°, descendant | PA, PC, PE, PG, J-L045 |
Choisir l’éprouvette pour que le certificat couvre votre travail
Raisonnez à rebours. Dressez la liste des joints que vous soudez réellement — épaisseur, tôle ou tube, diamètre, positions — et choisissez l’éprouvette dont le domaine les contient. Les exemples chiffrés ci-dessous utilisent les mêmes règles que les tableaux ci-dessus et le calculateur.
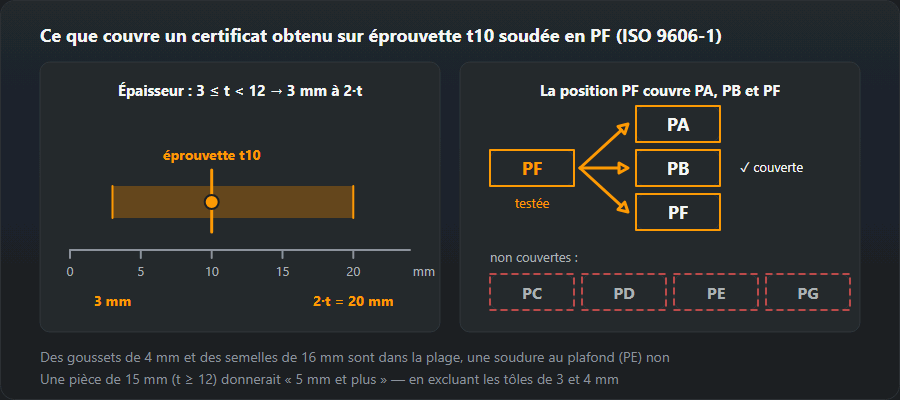
Tôle, 10 mm, soudure bout à bout en PF
10 mm tombe dans la tranche 3 ≤ t < 12, le domaine va donc de 3 mm à 2·t : 3 à 20 mm. La position PF couvre PA, PB et PF. C’est l’essentiel de ce que soude un atelier de construction métallique : des consoles de 4 mm et des brides de 16 mm sont dans le domaine ; un joint au plafond (PE) ne l’est pas.

Éprouvettes plus épaisses et plus minces
Une éprouvette de 15 mm est dans la tranche t ≥ 12 : à partir de 5 mm vers le haut. Bien pour les fortes épaisseurs, mais elle n’atteint plus 3 ni 4 mm. À l’autre bout, une éprouvette de 2 mm couvre 0,5·t à 2·t, soit 1 à 4 mm — un certificat de tôlerie fine qui ne s’étend pas à la tôle de structure. Si votre travail va de consoles minces à la tôle de 20 mm, c’est l’éprouvette de 10 mm qui convient.
Diamètre du tube
Au-dessus de 25 mm, le domaine commence à 0,5·D, jamais en dessous de 25 mm, sans limite supérieure : un essai à 60,3 mm couvre 30,2 mm et plus. Les petits diamètres suivent une autre règle — à 25 mm et en dessous, le domaine est de D à 2·D, donc un essai à 21,3 mm couvre seulement 21,3 à 42,6 mm. Un soudeur qui fait à la fois des lignes d’instrumentation et de la tuyauterie de process de 60,3 mm doit regarder de près : l’essai à 60,3 mm ne descend pas à 21,3 mm.
Positions : un essai sur tube pour presque tout
H-L045 — tube fixe à 45°, soudé en montant — couvre PA, PB, PC, PD, PE et PF. Ce qu’il ne couvre pas, c’est PG, verticale descendante, que seul un essai PG couvre. Sur tôle, PE couvre PA, PB, PC, PD et PE ; PC couvre PA, PB et PC.
Tôle ou tube ?
C’est la seule règle qui se trouve en dehors des tableaux ci-dessus. Selon l’ISO 9606-1, un essai sur tube de plus de 25 mm de diamètre couvre aussi la tôle. Un essai sur tôle ne couvre le tube qu’à partir de 75 mm de diamètre quand le tube est en rotation (et alors en PA, PB, PC et PD), et le tube fixe à partir de 500 mm. Si une part de votre travail est du tube de moins de 500 mm soudé en place, l’essai doit être fait sur tube.
La règle pratique : passez l’essai dans la position la plus difficile que vous soudez vraiment en production, sur le type de produit qui couvre le reste. Les positions plus faciles suivent ; l’inverse n’arrive jamais. Vérifiez votre choix dans le calculateur de domaine avant de réserver l’essai.
NF EN 287-1 et ISO 9606-1
L’EN 287-1 est l’ancienne norme européenne de qualification des soudeurs d’acier ; l’EN ISO 9606-1 l’a remplacée. L’idée n’a pas changé — une éprouvette, un domaine qui en découle, une signature tous les six mois — mais le code s’écrit différemment. Le champ que l’on lit de travers est le quatrième : sur un certificat ISO 9606-1, c’est le groupe de métal d’apport (FM1–FM6), alors que les anciens certificats EN 287-1 y portaient le groupe d’acier. Les nouveaux essais se passent selon l’ISO 9606-1. Si vous détenez encore un certificat EN 287-1, demandez au client ou à l’inspecteur s’il est accepté avant de vous y fier.
Pourquoi les soudeurs échouent à l’essai
Les échecs se regroupent à chaque étape de l’essai, et la plupart peuvent se voir avant que l’éprouvette ne quitte vos mains.
Au contrôle visuel
Caniveau, chanfrein non complètement rempli, surépaisseur trop forte, racine irrégulière. Le niveau B laisse peu de marge : le caniveau est limité à 0,05·t et jamais plus de 0,5 mm, donc sur tôle de 10 mm 0,5 mm est le plafond, et le remplissage incomplet du chanfrein n’est pas du tout permis. Les limites pour votre épaisseur sont dans le calculateur ISO 5817 ; ce que signifie chaque niveau figure sur la page ISO 5817.
Aux essais de pliage et de cassure
Manque de fusion à la racine ou entre les passes. De la surface, il peut être invisible, mais un essai de pliage l’ouvre le long de la ligne de fusion. Le manque de fusion (401) n’est permis à aucun niveau de qualité. Il vient d’un apport de chaleur insuffisant sur les flancs : avance trop rapide, mauvais angle de torche ou d’électrode, passe posée sur la précédente au lieu d’aller dans l’angle.
À la radiographie
Porosités, laitier, manque de fusion entre passes. Au niveau B, un pore isolé peut atteindre 0,2·t et pas plus de 3 mm. Les pores viennent en général d’une mauvaise protection gazeuse — courants d’air, buse bouchée de projections — ou d’un joint sale ou humide.
Avant l’arc
Préparation et nettoyage : un chanfrein meulé de façon irrégulière, un jeu à la racine qui varie le long du joint, calamine ou rouille laissée sur les faces, laitier non enlevé entre les passes. Rien de cela n’est à corriger par l’examinateur, et tout se voit aux essais.
Maintenir le certificat en vigueur
Tous les six mois, une signature de l’employeur confirmant que vous avez travaillé dans le domaine de validité. Tous les trois ans, soit un nouvel essai soit — là où cette voie existe — une prolongation fondée sur des essais de production documentés. Gardez des copies du certificat et de chaque confirmation : des certificats sont régulièrement perdus par l’entreprise qui les détient, et en faire rééditer un par l’organisme certificateur est plus facile que de repasser l’essai.
Qui signe
L’employeur — en pratique le coordonnateur en soudage ou la personne responsable du soudage. La signature dit une seule chose : au cours des six derniers mois vous avez soudé dans le domaine de ce certificat. Ce n’est pas une formalité ; sans elle, les soudures faites entre-temps l’ont été, sur le papier, par un soudeur non qualifié.
Changer d’employeur
Le certificat est à vous et vous suit. La signature, non : un nouvel employeur ne peut confirmer que le travail fait pour lui. Avant de partir, demandez à l’ancien employeur de signer pour la période où vous y avez travaillé ; remettez une copie au nouveau le premier jour, et veillez à ce que la signature suivante intervienne dans les six mois suivant la dernière.
Une interruption de plus de six mois
Si vous n’avez pas soudé avec le procédé pendant plus de six mois — maladie, autre emploi, long séjour à l’étranger — il n’y a rien à confirmer, et le certificat devient caduc, quelle que soit la date des trois ans. Un nouvel essai est alors le chemin normal du retour.
Ce que le certificat ne fait pas, c’est autoriser le joint à lui seul. Le mode opératoire doit lui aussi être qualifié, et c’est le DMOS (WPS). Les deux documents, à chaque fois.
Questions fréquentes
Combien de temps le certificat est-il valable ?
Trois ans, mais seulement si l’employeur confirme par sa signature tous les six mois que vous avez soudé dans son domaine de validité. Une signature manquante y met fin plus tôt, et c’est cela — pas la date des trois ans — la raison habituelle pour laquelle un certificat se révèle invalide sur chantier.
Un certificat d’un pays de l’UE est-il valable dans un autre ?
Oui. L’EN ISO 9606-1 est une norme européenne, et un certificat délivré par un organisme accrédité est reconnu dans toute l’Union. Ce qui ne voyage pas, c’est la qualification de mode opératoire du fabricant et le contrôle de la production en usine — ils restent à l’entreprise.
Dans quelle position passer l’essai ?
La plus difficile que vous pouvez réussir. La couverture va du plus difficile au plus facile, donc PF couvre PA et PB alors que PA ne couvre qu’elle-même. Sur tube, H-L045 est l’essai au domaine le plus large. Passer un essai facile puis un difficile, c’est payer deux fois.
Quelle épaisseur couvre une éprouvette de 10 mm ?
De 3 à 20 mm. Pour les éprouvettes de 3 mm à 12 mm, le domaine va de 3 mm à deux fois l’épaisseur d’essai. La position et le type de produit sont des limites séparées : une soudure bout à bout de tôle de 10 mm en PF couvre PA, PB et PF sur tôle, et le tube seulement à partir de 75 mm en rotation ou de 500 mm fixe.
Quelle différence entre l’ISO 9606-1 et l’EN 287-1 ?
L’ISO 9606-1 est la norme en vigueur ; l’EN 287-1 est celle qu’elle a remplacée, et les nouveaux essais se passent selon l’ISO 9606-1 uniquement. La différence sur laquelle les soudeurs butent est le quatrième champ du code : groupe de métal d’apport (FM1–FM6) sur le nouveau certificat, groupe d’acier sur l’ancien.
Le certificat peut-il être prolongé sans nouvel essai ?
Parfois. Après trois ans, il y a deux voies : un nouvel essai ou — là où cette voie existe — une prolongation fondée sur des essais de production documentés. L’organisme qui a délivré le certificat décide laquelle s’applique à vous. Sans chaîne ininterrompue de confirmations semestrielles, aucune des deux voies n’est ouverte.
Mis à jour :