DMOS-P (pWPS) : de quoi s’agit-il et pourquoi ne pas souder en production selon lui
Un DMOS-P (pWPS) ressemble à une spécification terminée et comporte exactement les mêmes rubriques. Une seule chose les sépare : personne n’a encore vérifié si les paramètres qui y sont écrits donnent une soudure conforme aux exigences. C’est une proposition, pas une preuve.
Réponse courte
Un DMOS-P (pWPS) — descriptif de mode opératoire de soudage préliminaire (preliminary Welding Procedure Specification) — est un projet de mode opératoire. L’ingénieur soudage y expose le procédé, le matériau, la préparation du joint, les réglages de courant, le gaz, le préchauffage et l’ordre des passes — tout ce qui figurera dans le DMOS (WPS) définitif. Une éprouvette est ensuite soudée selon le DMOS-P, elle est essayée, et si elle est conforme, une QMOS (WPQR) est émise et la spécification devient un DMOS (WPS) complet.
Les trois documents en une phrase : le DMOS-P propose, la QMOS prouve, le DMOS gouverne.
D’où viennent ses valeurs
Un DMOS-P n’est pas de l’à-peu-près — chaque rubrique a une source. Cette partie du travail est ce qui distingue un ingénieur soudage d’un opérateur :
| Rubrique | D’où vient la valeur |
|---|---|
| Procédé selon l’ISO 4063 | Le choix de l’ingénieur — numéros de procédés |
| Groupe de matériaux selon l’ISO/TR 15608 | Du certificat de l’acier ; le groupe détermine le domaine qualifié |
| Préparation du joint selon l’ISO 9692-1 | Épaisseur et accès — préparation des bords |
| Courant, tension, polarité | Diamètre de l’électrode ou du fil — calculateur de courant de soudage |
| Énergie de soudage | Courant, tension et vitesse d’avance — calculateur d’énergie de soudage |
| Préchauffage selon l’EN 1011-2 | Carbone équivalent et épaisseur — calculateur de préchauffage |
| Gaz de protection selon l’ISO 14175 | Matériau et procédé — choix du gaz |
| Nombre et disposition des passes | Aire du chanfrein — métal déposé et nombre de passes |
Plus le DMOS-P est soigneusement établi, plus l’éprouvette a de chances d’être conforme du premier coup. Un essai de qualification raté coûte de la matière, du travail de laboratoire et du temps, ce n’est donc pas l’étape où il faut économiser.
Comment remplir un DMOS-P : un exemple chiffré
Un cas typique d’atelier : une soudure bout à bout sur tôle S355 de 10 mm, procédé 135 (MAG avec fil plein et gaz actif), position à plat PA, accès des deux côtés. C’est la fiche que le générateur de DMOS-P compose — ci-dessous, rubrique par rubrique, ce qu’on y met et d’où vient chaque valeur.
| Rubrique | Valeur dans l’exemple | D’où elle vient |
|---|---|---|
| Procédé | 135 (MAG) | Choisi pour la production. Chaque procédé est qualifié séparément : une éprouvette en 135 ne couvre pas le 136 |
| Métal de base | S355, groupe 1.2 selon l’ISO/TR 15608 | Le certificat de l’acier ; le groupe détermine le choix du métal d’apport et les aciers couverts par la qualification |
| Joint et épaisseur | Bout à bout, tôle, t = 10 mm | Le plan et le plan d’éprouvette ; l’épaisseur de l’éprouvette fixe le futur domaine |
| Position | PA | Le plan d’éprouvette (voir la planification plus bas) |
| Préparation du joint | V simple, angle total de 50 à 60°, jeu de 1 à 3 mm, méplat de 1 à 2 mm | Épaisseur et accès des deux côtés — préparation des bords |
| Métal d’apport | EN ISO 14341-A G 46 4 M21 4Si1, fil Ø 1,2 mm | Classification adaptée au groupe 1.2 et au gaz M21 ; diamètre adapté à l’épaisseur et aux réglages |
| Gaz de protection | M21 — ArC-18 (ISO 14175), 16 à 18 l/min | Procédé et matériau ; le même gaz figure dans la désignation du fil |
| Polarité | CC+ (électrode au +) | Normale pour le MAG avec fil plein |
| Courant et tension | 220 à 280 A, 26 à 29 V | La ligne « 8 à 10 mm » du tableau de réglages MAG du site — une plage de départ, pas une mesure |
| Passes | Multipasse | Un chanfrein en V de 10 mm ne se remplit pas en une passe ; le nombre de passes influe sur le domaine |
| Préchauffage | Aucune valeur normalisée saisie | Pour le groupe 1.2 jusqu’à 20 mm, le générateur n’en fixe pas ; la valeur exacte vient de l’EN 1011-2 via le CE de la coulée : carbone équivalent et préchauffage |
| Température entre passes | 250 °C max. | La limite du générateur pour ce groupe |
| Traitement thermique après soudage | Non exigé | Le générateur n’en fixe pas pour le groupe 1.2 |
| Énergie de soudage | vide | Dépend de la vitesse d’avance, qui se mesure sur l’éprouvette — calculateur d’énergie de soudage |
| N° de DMOS / QMOS | vide | Le numéro de QMOS n’existe qu’après les essais |
| Fabricant, soudeur, date, signature | vide | À remplir chez vous : l’entreprise, le soudeur de l’éprouvette, le coordonnateur en soudage |
Les lignes vides ne sont pas de la paresse ; c’est la fiche qui reste honnête. Une énergie de soudage saisie avant l’éprouvette ne peut venir que d’une vitesse d’avance inventée. Si une éprouvette soudée selon ce DMOS-P est conforme, une soudure bout à bout multipasse de 10 mm donne un domaine d’épaisseurs de 3 à 20 mm ; en une seule passe, seulement 5 à 13 mm. Vous pouvez le vérifier dans le calculateur de domaine de QMOS.
Une réserve : 220 à 280 A et 26 à 29 V est la plage de départ pour cette épaisseur. Ce qui entre dans la QMOS, c’est le courant et la tension réellement mesurés pendant le soudage de l’éprouvette, et ces valeurs, avec la vitesse d’avance, fixent l’énergie de soudage dont on déduit ensuite la tolérance de production.
Du DMOS-P au DMOS, pas à pas
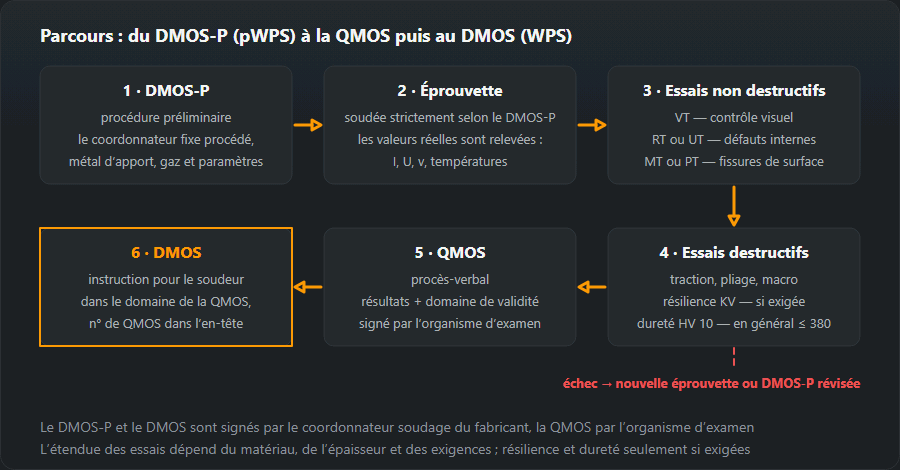
C’est la voie habituelle pour une qualification par essai de mode opératoire selon la NF EN ISO 15614-1. Chaque étape a son responsable et son document de sortie, et un audit suit la chaîne à travers ces seuls documents.
- Données d’entrée. Le coordonnateur en soudage du fabricant liste ce qui sera soudé : nuances d’acier et leurs groupes, plages d’épaisseurs et de diamètres, positions, et les exigences du client et de la norme de produit (résilience et dureté ou non, quel niveau de la NF EN ISO 3834). Sortie : une liste de ce que le futur domaine doit couvrir.
- DMOS-P. Le coordonnateur rédige et signe la spécification : procédé, préparation du joint, métal d’apport, gaz, plages de courant et de tension, préchauffage, température entre passes, ordre des passes. Sortie : un DMOS-P avec son propre numéro.
- Accord. Le fabricant choisit un examinateur ou un organisme et passe avec lui le DMOS-P, les dimensions de l’éprouvette et le programme d’essais à l’avance. Sortie : un DMOS-P et un plan d’essais agréés.
- Soudage de l’éprouvette. Le soudeur réalise l’éprouvette selon le DMOS-P en présence de l’examinateur ou de l’inspecteur. Pour chaque passe, on relève le courant et la tension réels, la vitesse d’avance (longueur de passe et temps passé), les températures de préchauffage et entre passes et le débit de gaz. Sortie : un relevé des paramètres réels et une éprouvette marquée.
- Contrôles non destructifs. Le laboratoire effectue le contrôle visuel (VT), puis la radiographie (RT) ou les ultrasons (UT) et le contrôle de surface par magnétoscopie (MT) ou ressuage (PT). Sortie : rapports de CND.
- Essais destructifs. Le laboratoire découpe et essaie les éprouvettes — traction, pliage, macrographie, et résilience et dureté si exigées ; les essais et les normes applicables sont traités sur la page QMOS (WPQR). Sortie : rapports d’essais.
- QMOS. L’organisme examine les résultats, établit le domaine de qualification à partir des paramètres réels de l’éprouvette et signe le procès-verbal. Sortie : la QMOS.
- DMOS. Le coordonnateur émet une ou plusieurs spécifications de travail dans ce domaine, chacune avec le numéro de QMOS dans son en-tête. Sortie : un DMOS (WPS) au poste de travail.

Si l’éprouvette est rejetée
D’abord, on se sert des rapports pour trouver la cause. Si elle tient à l’exécution — bords sales, jeu hors tolérance, erreur du soudeur — l’éprouvette est refaite selon le même DMOS-P, en accord avec l’organisme. Si le défaut vient du mode opératoire lui-même (réglages, métal d’apport, préchauffage, préparation), le coordonnateur modifie le DMOS-P, en nouvelle révision ou sous un nouveau numéro, et le cycle recommence avec une nouvelle éprouvette. Les résultats d’une éprouvette rejetée ne se reportent pas sur une QMOS, mais les rapports valent la peine d’être conservés : ils montrent ce qu’il faut changer.
Un essai de qualification selon la NF EN ISO 15614 est la voie la plus courante, pas la seule. La NF EN ISO 15607 admet aussi une qualification fondée sur des produits d’apport essayés (15610), sur l’expérience antérieure de soudage (15611), sur un mode opératoire de soudage de référence (15612) et sur un essai préalable de production (15613). Le fabricant choisit la voie, mais le client et la norme de produit décident quelles voies sont admissibles dans un cas donné.
Planifier l’éprouvette pour qu’elle couvre la production
Une éprouvette coûte cher, donc ses paramètres se choisissent d’après la production, pas d’après ce qui est le plus facile à souder. Quatre décisions règlent presque tout :
- Épaisseur. Une éprouvette bout à bout multipasse à t = 10 mm couvre 3 à 20 mm, à t = 12 mm 3 à 24 mm et à t = 20 mm 10 à 40 mm. Si l’atelier travaille de 4 à 30 mm, une éprouvette ne suffit pas : 10 et 20 mm ensemble couvrent 3 à 40 mm.
- Position. Tant qu’il n’y a pas d’exigences de résilience ou de dureté, une éprouvette dans une position couvre toutes les positions. Dès que ces exigences s’appliquent, la position influe sur le domaine — à décider avant le soudage.
- Tôle ou tube. Une éprouvette tube couvre les tubes à partir de 0,5·D. Une éprouvette tôle ne couvre les tubes qu’au-dessus d’un certain diamètre — plus de 150 mm, et à partir de 500 mm dans certaines positions — donc les tubes de petit diamètre demandent une éprouvette tube.
- Préchauffage et température entre passes. En production, le préchauffage peut être inférieur de 50 °C à celui de l’éprouvette et la température entre passes supérieure de 50 °C (sauf groupes 8, 10 et 41 à 48). Ne préchauffez donc pas l’éprouvette plus fort que l’atelier ne peut le faire en réalité, et ne maintenez pas artificiellement la température entre passes basse.
Le traitement complet des domaines — épaisseur, diamètre, énergie de soudage, groupes de matériaux — est sur la page QMOS (WPQR) et dans le calculateur de domaine.
Erreurs courantes sur les DMOS-P
- Des réglages impossibles à tenir dans la position indiquée. Une plage de courant prévue pour la position à plat est copiée dans un DMOS-P vertical ou au plafond. Cela se voit aussitôt sur l’éprouvette : le soudeur sort de la plage et les paramètres réels s’écartent du document.
- Un métal d’apport de mauvaise classification. Un fil ou une électrode qui ne convient pas au groupe du métal de base ou à l’exigence de résilience. Se vérifie en comparant la désignation du métal d’apport avec le groupe de matériaux et les exigences du produit.
- Préchauffage oublié. Sur une forte épaisseur ou un acier à carbone équivalent élevé, personne n’a calculé le CE et aucun préchauffage n’a été fixé. Le risque est la fissuration à froid, qui apparaît à la macrographie ou dans la dureté de la ZAT.
- Une éprouvette trop étroite. L’épaisseur et la position ont été choisies par commodité et le domaine ne couvre pas les épaisseurs ni les positions que l’atelier soude réellement. Résultat : une seconde éprouvette qu’on aurait pu ne pas souder.
- Paramètres réels non relevés. L’éprouvette est soudée mais le courant, la tension et la vitesse d’avance par passe n’ont jamais été mesurés. Sans eux, on ne peut pas calculer l’énergie de soudage et il n’y a pas de base honnête pour la QMOS.
- Valeurs inventées dans les lignes vides. Une énergie de soudage ou un numéro de QMOS écrit d’avance dans le DMOS-P. Un tel document trompe l’examinateur comme le soudeur.
- Production selon le DMOS-P « en attendant le rapport ». Tout ce qui est soudé avant l’émission du DMOS reste sans mode opératoire qualifié derrière.
Pourquoi on ne doit pas souder la production selon lui
Parce que rien ne l’appuie. Les paramètres qu’il contient peuvent très bien être justes — et le sont généralement — mais personne ne les a vérifiés par un essai de traction, de pliage et de résilience. Une soudure réalisée selon lui peut satisfaire aux exigences, mais aucun document ne le montre, et sur un ouvrage soumis à la NF EN 1090 ou à la directive équipements sous pression, l’absence de ce document équivaut à une non-conformité.
Les seuls soudages qu’un DMOS-P couvre sont l’éprouvette de qualification du mode opératoire et l’essai préalable de production selon la NF EN ISO 15613, où, au lieu d’une éprouvette séparée, on essaie une pièce représentative de l’ouvrage réel.
Qui le rédige
Le responsable soudage du fabricant — le coordonnateur en soudage selon la NF EN ISO 14731. Le niveau de connaissances techniques exigé (IWE, IWT, IWS) découle du niveau de qualité revendiqué selon la NF EN ISO 3834 : des exigences complètes demandent un ingénieur, des exigences élémentaires admettent un niveau inférieur.
C’est la même personne qui répond ensuite de la conformité réelle de la production au mode opératoire qualifié — et c’est la vraie raison pour laquelle un DMOS-P est signé par un individu nommé plutôt que par « le service technique ».
Questions fréquentes
Peut-on souder en production selon un DMOS-P (pWPS) ?
Non. Un DMOS-P (pWPS) existe pour qu’on puisse souder une éprouvette et, le cas échéant, réaliser un essai préalable de production selon la NF EN ISO 15613. La production demande une spécification appuyée sur une QMOS (WPQR), ou qualifiée par l’une des autres voies de la NF EN ISO 15607.
En quoi un DMOS-P diffère-t-il d’un DMOS (WPS) par son contenu ?
Par le contenu, en rien : les mêmes rubriques selon la NF EN ISO 15609-1, le même niveau de détail. La différence est le statut — un DMOS-P est la proposition de l’ingénieur soudage, un DMOS est cette proposition validée par des essais. C’est pourquoi un DMOS-P ne porte pas de numéro de QMOS dans son en-tête et un DMOS en porte un.
Qui signe un DMOS-P ?
Le responsable soudage du fabricant — le coordonnateur en soudage selon la NF EN ISO 14731, en pratique un IWE, IWT ou IWS selon le niveau de connaissances techniques exigé. La même personne répond ensuite de la production conforme à la méthode qualifiée.
Que signifie pWPS ?
pWPS signifie preliminary Welding Procedure Specification, soit en français descriptif de mode opératoire de soudage préliminaire (DMOS-P), le terme employé dans la NF EN ISO 15607 et la NF EN ISO 15609-1. C’est le projet d’un futur DMOS (WPS) : toutes les rubriques sont remplies, mais les paramètres n’ont pas encore été validés par une éprouvette essayée et une QMOS (WPQR).
Quelle est la durée de validité d’un DMOS-P ?
Un DMOS-P n’a pas de durée de validité en soi, car ce n’est pas un document de production — c’est un projet de travail qui vit jusqu’à ce que l’éprouvette soit soudée. Si l’éprouvette est conforme, un DMOS portant le numéro de QMOS est émis sur cette base ; si elle est rejetée, le DMOS-P est révisé et une nouvelle éprouvette est soudée. La QMOS elle-même n’a pas non plus de date d’expiration : elle tient tant que les variables essentielles restent dans le domaine de qualification.
Peut-on établir un DMOS-P avec un générateur ?
Un projet, oui. Le générateur de DMOS-P de ce site prend le procédé, le groupe de matériaux, l’épaisseur, le type de joint et la position, et renvoie la préparation du joint, le métal d’apport, le gaz, la plage de courant et de tension et la limite de température entre passes, en laissant en blanc les lignes qui ne peuvent être remplies qu’après l’éprouvette. Il ne remplace ni le préchauffage calculé à partir du carbone équivalent de la coulée réelle, ni un contrôle par rapport à votre propre production, ni la signature du coordonnateur en soudage.
Mis à jour :