pWPS: попередня технологічна карта
pWPS виглядає як готова карта й містить рівно ті самі поля — відрізняється одним: ніхто ще не перевірив, чи дають записані в ній параметри шов, що відповідає вимогам. Це пропозиція, а не доказ.
Коротка відповідь
pWPS (preliminary Welding Procedure Specification) — проєкт технологічної карти. Технолог розписує в ній процес, матеріал, оброблення кромок, параметри струму, газ, підігрів і порядок валиків — усе те, що ввійде в готову WPS. Далі за pWPS зварюють зразок, зразок проходить випробування, і якщо проходить, з’являється протокол WPQR, а карта стає повноцінною WPS.
Три документи в одному реченні: pWPS пропонує, WPQR доводить, WPS зобов’язує.
Звідки в ній беруться цифри
pWPS — не вгадування: у кожного поля є джерело. Саме ця частина роботи й відрізняє технолога від оператора:
| Поле карти | Звідки значення |
|---|---|
| Процес за ISO 4063 | Вибір технолога — номери процесів |
| Група матеріалу за ISO/TR 15608 | Із сертифіката сталі; група визначає діапазон атестації |
| Підготовка кромок за ISO 9692-1 | Товщина й доступ — оброблення |
| Струм, напруга, полярність | Діаметр електрода або дроту — калькулятор струму |
| Погонна енергія | Струм, напруга і швидкість — калькулятор погонної енергії |
| Попередній підігрів за EN 1011-2 | Вуглецевий еквівалент і товщина — калькулятор підігріву |
| Захисний газ за ISO 14175 | Матеріал і процес — добір газу |
| Кількість і розкладка валиків | Переріз оброблення — наплавлення й кількість валиків |
Що ретельніше розписана pWPS, то більший шанс, що зразок пройде випробування з першого разу. Невдала атестація технології — це вартість матеріалу, лабораторії й часу, тому заощаджувати на цьому етапі невигідно.
Заповнюємо pWPS: розібраний приклад
Завдання з цеху: стиковий шов листів із S355 завтовшки 10 мм, процес 135 (MAG суцільним дротом в активному газі), нижнє положення PA, доступ з двох боків. Такий бланк збирає генератор pWPS — нижче поле за полем: що в ньому стоїть і звідки це значення взялося.
| Поле | Значення в прикладі | Звідки береться |
|---|---|---|
| Процес | 135 (MAG) | Вибір під виробництво. Процес атестують окремо: зразок на 135 не покриває 136 |
| Основний матеріал | S355, група 1.2 за ISO/TR 15608 | Сертифікат на сталь; група визначає присадку й те, які сталі покриє атестація |
| З’єднання і товщина | Стик, лист, t = 10 мм | Креслення й план зразка; товщина зразка задає майбутній діапазон |
| Положення | PA | План зразка (див. розділ нижче про планування) |
| Розбирання кромок | V-подібне, кут 50–60°, зазор 1–3 мм, притуплення 1–2 мм | Товщина і двобічний доступ до листа — підготовка кромок |
| Присадка | EN ISO 14341-A G 46 4 M21 4Si1, дріт Ø 1,2 мм | Класифікація під групу 1.2 і газ M21; діаметр — під товщину й режим |
| Захисний газ | M21 — ArC-18 (ISO 14175), 16–18 л/хв | Процес і матеріал; той самий газ стоїть у позначенні дроту |
| Полярність | DC+ (електрод на плюсі) | Звичайна для MAG суцільним дротом |
| Струм і напруга | 220–280 A, 26–29 V | Рядок «8–10 мм» таблиці режимів MAG сайту — орієнтовна смуга, а не замір |
| Проходи | Багатопрохідний | V-розбирання на 10 мм одним валиком не заповнити; кількість проходів впливає на діапазон |
| Підігрів | Типовий не ставиться | Для групи 1.2 до 20 мм генератор підігрів не призначає; точно — за EN 1011-2 через CE плавки: вуглецевий еквівалент і підігрів |
| Міжшарова температура | Не вище 250 °C | Обмеження генератора для цієї групи |
| Термообробка | Не потрібна | Для групи 1.2 генератор термообробку не призначає |
| Погонна енергія | порожньо | Залежить від швидкості зварювання, яку заміряють на зразку — калькулятор погонної енергії |
| Номер WPS / WPQR | порожньо | Номер WPQR з’явиться лише після випробувань |
| Виробник, зварник, дата, підпис | порожньо | Заповнюється у вас: фірма, зварник зразка, координатор зі зварювання |
Порожні рядки — не недоробка, а чесність карти: вписати погонну енергію до зразка можна, лише вигадавши швидкість. Якщо зразок за цією pWPS пройде випробування, багатопрохідний шов на 10 мм дасть діапазон товщин 3–20 мм; якби шов був однопрохідним — тільки 5–13 мм. Перевірити це можна в калькуляторі діапазону WPQR.
Одне застереження: 220–280 A і 26–29 V — стартова смуга для цієї товщини. У WPQR записують фактичні струм і напругу, заміряні під час зварювання зразка, і саме вони разом зі швидкістю задають погонну енергію, від якої потім рахують допуск у виробництві.
Від pWPS до WPS: порядок по кроках
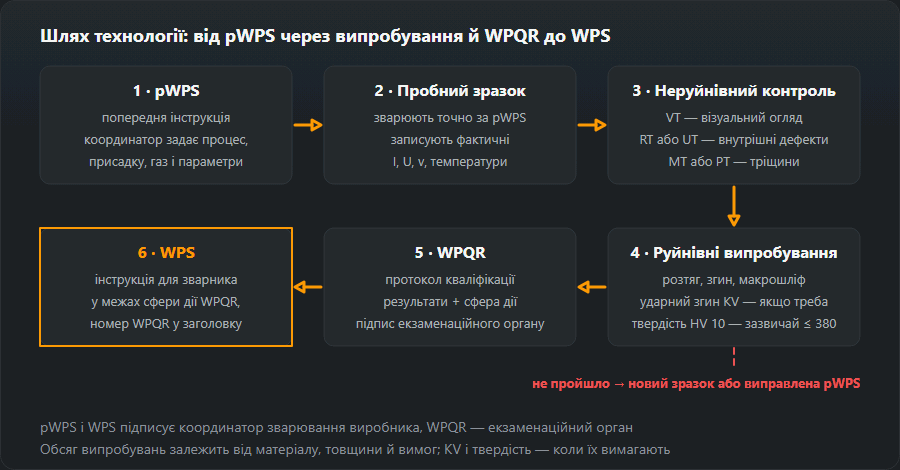
Нижче — звичайний шлях при атестації випробуванням за EN ISO 15614-1. Кожен крок має свого виконавця і свій документ на виході; під час аудиту ланцюжок перевіряють саме за цими паперами.
- Вихідні дані. Координатор зі зварювання виробника збирає, що належить варити: марки сталей та їхні групи, діапазон товщин і діаметрів, положення, вимоги замовника й норми на виріб (чи потрібні ударна в’язкість і твердість, який рівень EN ISO 3834). На виході — перелік того, що має покрити майбутній діапазон.
- pWPS. Координатор складає й підписує карту: процес, розбирання кромок, присадка, газ, смуги струму й напруги, підігрів, міжшарова температура, порядок валиків. На виході — pWPS із власним номером.
- Погодження. Виробник обирає екзаменаційний орган (examining body) або екзаменатора й заздалегідь обговорює з ним pWPS, розміри зразка й обсяг випробувань. На виході — погоджена pWPS і план випробувань.
- Зварювання зразка. Зварник варить зразок за pWPS у присутності екзаменатора або інспектора. По кожному проходу записують фактичні струм і напругу, швидкість зварювання (довжину валика й час його виконання), температуру підігріву й міжшарову, витрату газу. На виході — запис фактичних параметрів і маркований зразок.
- Неруйнівний контроль. Лабораторія виконує VT, потім RT або UT і контроль поверхні MT або PT. На виході — протоколи НК.
- Руйнівні випробування. Лабораторія вирізає й випробовує зразки — розтяг, згин, макрошліф, за вимог удар і твердість; які саме й за якими нормами — на сторінці WPQR. На виході — протоколи випробувань.
- WPQR. Екзаменаційний орган оцінює результати, за фактичними параметрами зразка визначає діапазон атестації й підписує протокол. На виході — WPQR.
- WPS. Координатор випускає одну або кілька робочих карт у межах діапазону, з номером WPQR у шапці. На виході — WPS на робочому місці.

Якщо зразок не пройшов
Спершу за протоколами з’ясовують причину. Якщо справа у виконанні — брудні кромки, збитий зазор, помилка зварника, — за погодженням з екзаменаційним органом зразок варять заново за тією самою pWPS. Якщо дефект іде від самої технології (режим, присадка, підігрів, розбирання), координатор змінює pWPS — новою редакцією або новим номером — і цикл починається знову зі зварювання зразка. Результати невдалого зразка до WPQR не переносять, але протоколи варто зберегти: вони підказують, що саме змінювати.
Атестація за EN ISO 15614 — найчастіший, але не єдиний шлях. EN ISO 15607 допускає також атестацію за випробуваними зварювальними матеріалами (15610), за попереднім виробничим досвідом (15611), за стандартною технологічною картою (15612) і за передвиробничим випробуванням (15613). Шлях обирає виконавець, але які з них припустимі в конкретному випадку, вирішують замовник і норма на виріб.
Як спланувати зразок, щоб він покрив виробництво
Зразок дорогий, тому його параметри обирають від виробництва, а не «як зручно варити». Чотири рішення визначають майже все:
- Товщина. Стиковий багатопрохідний зразок t = 10 мм покриває 3–20 мм, t = 12 мм — 3–24 мм, t = 20 мм — 10–40 мм. Якщо в цеху йде від 4 до 30 мм, одного зразка замало: пара 10 і 20 мм разом покриває 3–40 мм.
- Положення. Доки немає вимог щодо ударної в’язкості й твердості, зразок в одному положенні покриває всі. Якщо вимоги є, положення починає впливати на діапазон — це варто врахувати до зварювання.
- Лист чи труба. Зразок на трубі покриває труби від 0,5·D. Зразок на листі покриває труби лише від певного діаметра — понад 150 мм, а в частині положень від 500 мм, тому для дрібних труб потрібен трубний зразок.
- Підігрів і міжшарова. У виробництві підігрів можна тримати на 50 °C нижче, ніж на зразку, а міжшарову — до 50 °C вище (крім груп 8, 10, 41–48). Отже, на зразку не варто гріти сильніше, ніж цех реально забезпечить, і не варто штучно занижувати міжшарову.
Докладний розбір діапазонів — товщина, діаметр, погонна енергія, групи матеріалів — на сторінці WPQR і в калькуляторі діапазону.
Типові помилки в pWPS
- Режим, який не втримати в заданому положенні. Смугу струму для нижнього положення переписують у карту для вертикалі або стелі. Видно одразу на зразку: зварник виходить зі смуги, і фактичні параметри розходяться з картою.
- Присадка не тієї класифікації. Дріт або електрод не відповідають групі основного металу чи вимозі щодо ударної в’язкості. Перевіряють звірянням позначення присадки з групою матеріалу й вимогами до виробу.
- Забутий підігрів. Для товстого металу або сталі з підвищеним вуглецевим еквівалентом CE не пораховано, підігрів не призначено. Наслідок — ризик холодних тріщин, які виявляться на макрошліфі або у твердості зони термічного впливу.
- Надто вузький зразок. Товщину й положення обрали зі зручності, і діапазон не покриває реальних товщин і положень цеху. Підсумок — другий зразок, якого можна було уникнути.
- Не записані фактичні параметри. Зразок зварено, але струм, напругу й швидкість по проходах не заміряли. Без них нічим порахувати погонну енергію й чесно оформити WPQR.
- Вигадані значення в порожніх рядках. Погонну енергію або номер WPQR вписують у pWPS заздалегідь. Така карта вводить в оману екзаменатора й зварника.
- Продукція за pWPS «поки чекаємо протокол». Усе, що зварено до випуску WPS, лишається без підтвердженої технології.
Чому за нею не можна варити продукцію
Бо pWPS нічим не підтверджена. Записані в ній параметри можуть бути правильними — і зазвичай є, — але ніхто не перевірив цього випробуванням на розтяг, згин і ударний згин. Шов, виконаний за нею, може відповідати вимогам, але документа, який це показує, немає, а в конструкціях під EN 1090 чи під директивою на обладнання під тиском відсутність такого документа рівнозначна невідповідності.
Єдине припустиме зварювання за pWPS — це зразок для атестації технології і передвиробниче випробування за EN ISO 15613, де замість окремого зразка випробовують елемент, що відтворює реальну конструкцію.
Хто її розробляє
Особа зварювального нагляду виконавця — координатор зі зварювання за EN ISO 14731. Рівень його знань (IWE, IWT, IWS) добирають під рівень вимог до якості за EN ISO 3834: за повних вимог потрібен інженер, за елементарних вистачає нижчого рівня.
Це та сама людина, яка потім відповідає за те, щоб виробництво йшло за атестованою технологією, — і це справжня причина, чому pWPS підписує конкретна особа, а не «технічний відділ».
Часті питання
Чи можна варити продукцію за pWPS?
Ні. pWPS потрібна, щоб зварити зразок і, за потреби, провести передвиробниче випробування за EN ISO 15613. Для продукції потрібна карта, підтверджена протоколом WPQR або атестована іншим шляхом з EN ISO 15607.
Чим pWPS відрізняється від WPS за змістом?
Змістом — нічим: ті самі поля за EN ISO 15609-1, та сама докладність. Різниця у статусі: pWPS — пропозиція технолога, WPS — пропозиція, підтверджена випробуваннями. Тому в pWPS немає номера WPQR у шапці, а у WPS він є.
Хто підписує pWPS?
Особа зварювального нагляду виконавця — координатор зі зварювання за EN ISO 14731, на практиці IWE, IWT або IWS залежно від потрібного рівня знань. Та сама людина потім відповідає за відповідність виробництва атестованій технології.
Що означає pWPS?
pWPS — preliminary Welding Procedure Specification, попередня технологічна карта зварювання за EN ISO 15607 і EN ISO 15609-1. Це проєкт майбутньої WPS: усі поля вже заповнені, але параметри ще не підтверджені випробуванням зразка й протоколом WPQR.
Скільки діє pWPS?
Строку як такого в pWPS немає: це не виробничий документ, а робоча чернетка, яка живе до зварювання зразка. Якщо зразок пройшов випробування, на її основі випускають WPS з номером WPQR у шапці; якщо ні — pWPS виправляють і зварюють новий зразок. Сам WPQR теж не має строку придатності — він чинний, доки суттєві змінні лишаються в діапазоні атестації.
Чи можна зробити pWPS у генераторі?
Можна зібрати заготовку: генератор pWPS на цьому сайті за процесом, групою матеріалу, товщиною, типом шва й положенням видає розбирання кромок, присадку, газ, смугу струму й напруги, міжшарову температуру та лишає порожніми рядки, які заповнюють тільки після зразка. Підігрів за вуглецевим еквівалентом конкретної плавки, перевірку під власне виробництво й підпис координатора зі зварювання генератор не замінює.
Оновлено: