Зварюваність сталей: що це, групи ISO/TR 15608, вуглецевий еквівалент і підігрів
«Добре зварювана сталь» — це скорочення. Зварюваність не число із сертифіката, а результат зустрічі трьох речей: складу сталі, товщини й жорсткості вузла та технології. Нижче — як оцінити її на практиці: від групи матеріалу через вуглецевий еквівалент до конкретної температури підігріву, із числами з калькуляторів сайту.
Коротка відповідь
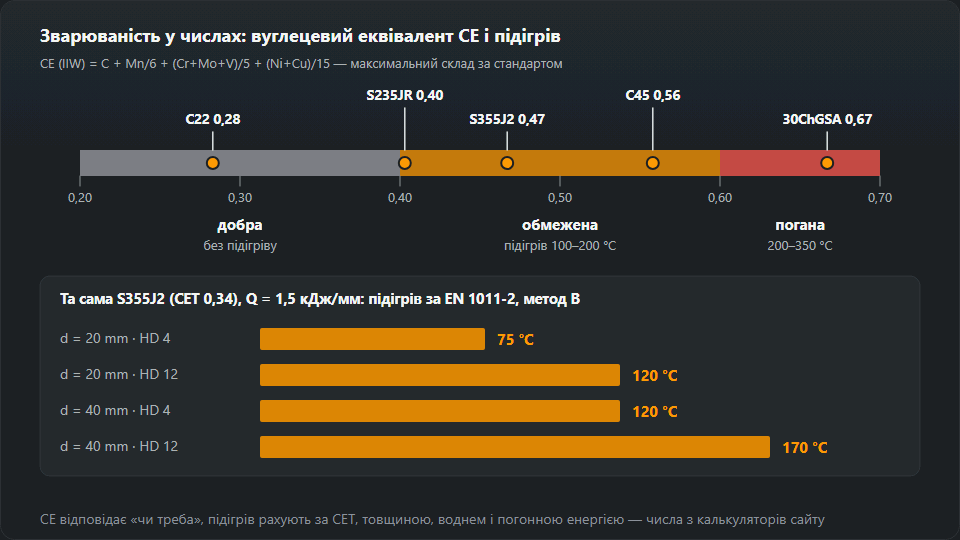
Зварюваність — здатність сталі дати з’єднання з потрібними властивостями за певної технології. Перша оцінка — вуглецевий еквівалент CE: до 0,40 — добра (без підігріву), 0,40–0,60 — обмежена (підігрів 100–200 °C, електроди з низьким воднем), понад 0,60 — погана (200–350 °C, супутній підігрів, термообробка після зварювання). Точну температуру підігріву рахують за CET, товщиною, воднем і погонною енергією за EN 1011-2. У документах (WPS, атестація) сталь відносять до групи за ISO/TR 15608: S235 — 1.1, S355 — 1.2, аустенітна нержавійка — 8.

Що таке зварюваність
Зварюваність складається з трьох частин, і кожну можна зіпсувати окремо:
- Матеріал. Хімічний склад вирішує, чи загартується ЗТВ під час охолодження. Найбільше дає вуглець, далі марганець, хром, молібден, ванадій, нікель і мідь.
- Конструкція. Товста плита відводить тепло швидше за тонкий лист, а жорсткий вузол не дає шву вільно усісти. Та сама сталь у листі 5 мм і в плиті 40 мм — два різні випадки.
- Технологія. Водень із присадки, погонна енергія, підігрів, порядок проходів і термообробка. Доброю технологією можна зварити «важку» сталь, поганою — зіпсувати «легку».
Тому на запитання «чи можна це зварити» відповідь майже завжди «так — за умови». Решта сторінки — про ці умови.
Що псує зварюваність
У вуглецевих і низьколегованих сталей головний ворог — холодні (водневі) тріщини. Їм потрібні три складники водночас: тверда загартована ЗТВ, дифузійний водень у шві й напруження. Приберіть будь-який — і тріщин немає: звідси підігрів (повільніше охолодження, менше мартенситу, більше часу, щоб водень вийшов), прожарені електроди з низьким воднем і розумний порядок зварювання. Воднева тріщина може з’явитися за години після зварювання, тож візуальний контроль одразу після роботи її не завжди ловить. Докладніше — у статті про тріщини у швах.
В інших матеріалів слабкі місця інші: в аустенітної сталі — гарячі тріщини й втрата корозійної стійкості, у чавуну — надлишок вуглецю й крихкість, в оцинковки — покриття, що випаровується. До них повернемося нижче.
Групи сталей за ISO/TR 15608
ISO/TR 15608 — технічний звіт, що ділить матеріали на групи для цілей зварювання. На групах тримаються сфери атестації зварників (атестація за ISO 9606-1) і технологій (WPS, WPQR). Числа в колонці «межа» — ті, що збігаються у двох відкритих джерелах: в ознайомчих сторінках ISO/TR 15608:2017 і у зведенні ped-online.com; де другого джерела немає, групу описано словами.
| Група | Вид сталі | Межа | Що це означає для зварювання |
|---|---|---|---|
| 1.1 | Нелеговані й низьколеговані з низькою межею текучості (напр. S235) | ReH ≤ 275 Н/мм² | На тонкому металі зазвичай без підігріву, на товстому рахують CET |
| 1.2 | Конструкційні середньої міцності (напр. S355) | 275 < ReH ≤ 360 Н/мм² | На великих товщинах і з сирими електродами потрібен підігрів |
| 1.3 | Дрібнозернисті нормалізовані підвищеної міцності (напр. S460N) | ReH > 360 Н/мм² | Підігрів частіше, ніж у 1.2, електроди з низьким воднем |
| 1.4 | Атмосферостійкі | — | Присадка з тією самою стійкістю до атмосферної корозії |
| 2 | Дрібнозернисті термомеханічного прокату | 2.1: 360 < ReH ≤ 460 · 2.2: ReH > 460 Н/мм² | Низький CE за високої міцності; обмежувати погонну енергію |
| 3 | Поліпшені й дисперсійно-твердіючі (крім нержавких) | 3.1: 360 < ReH ≤ 690 · 3.2: ReH > 690 Н/мм² | Вузьке вікно енергії й підігріву; лише за технологією |
| 4–6 | Теплостійкі Cr-Mo(-V) | — | Підігрів і зазвичай термообробка після зварювання за WPS |
| 7 | Нержавкі феритні, мартенситні й дисперсійно-твердіючі | — | Мартенситні гартуються й тріскаються — підігрів, відпуск |
| 8 | Аустенітні нержавкі (напр. 304, 316L) | 8.1: Cr ≤ 19 % · 8.2: Cr > 19 % | Без підігріву; гарячі тріщини й МКК — мала енергія |
| 9 | Нікелеві сталі для низьких температур | — | Присадка й ударна в’язкість — за WPS |
| 10 | Аустенітно-феритні (дуплекс) | 10.1: Cr ≤ 24 % · 10.2: Cr > 24 % | Стежити за часткою фериту й погонною енергією |
| 11 | Як група 1, але з підвищеним вуглецем | 11.1: 0,30 < C ≤ 0,35 · 11.2: ≤ 0,5 · 11.3: ≤ 0,85 % | Тверда ЗТВ — підігрів, присадка з низьким воднем |
Як читати: групу 1 задають межа текучості до 460 Н/мм² та обмеження складу (зокрема C ≤ 0,25 %, Si ≤ 0,60 %, Mn ≤ 1,8 %); усередині групи підгрупу визначає мінімальна межа текучості за стандартом на прокат. Група 11 — сталі, що вкладаються в решту меж групи 1, але з вуглецем від 0,30 до 0,85 % (її підгрупи — у таблиці). Група — ярлик для документів; для розрахунку підігріву потрібен склад із конкретного сертифіката, а не номер групи.
Вуглецевий еквівалент CE
CE зводить увесь склад до одного числа: скільки «вуглецю» в сталі, якщо перерахувати вплив інших елементів на загартовуваність. Формула IIW — та сама, за якою рахує наш калькулятор вуглецевого еквівалента:
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
| CE (IIW) | Зварюваність | Що робити |
|---|---|---|
| до 0,40 | Добра | Підігрів не потрібен, звичайні електроди |
| 0,40–0,60 | Обмежена | Підігрів 100–200 °C, електроди з низьким воднем, прожарювання |
| вище 0,60 | Погана | Підігрів 200–350 °C, супутній підігрів, відпуск після зварювання |
Приклади за максимального складу за стандартом (так рахує таблиця калькулятора): сталь 20 (C22) — близько 0,28, Ст3сп (S235JR) — близько 0,40, 09Г2С (S355J2) — близько 0,47, сталь 45 (C45) — близько 0,56, 30ХГСА — близько 0,67. Це обережні значення: реальний склад за сертифікатом зазвичай нижчий за максимум, і CE конкретної плавки S355J2 часто виходить помітно меншим за 0,47. Тому рішення ухвалюють за складом із сертифіката 3.1, а не за стандартом.
CET і температура підігріву
CE каже, чи буде сталь примхливою. Скільки градусів підігріву — це вже метод B EN 1011-2 із власним еквівалентом CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40. Температуру рахує наш калькулятор підігріву за чотирма величинами: CET, товщиною, дифузійним воднем HD і погонною енергією. Приклади для S355J2 (CET 0,34) при 1,5 кДж/мм:
- 20 мм, прожарені основні електроди (HD 4) — 75 °C;
- 20 мм, рутилові електроди (HD 12) — 120 °C;
- 40 мм, HD 4 — 120 °C;
- 40 мм, HD 12 — 170 °C.
Для S460N (CET 0,42) при 40 мм це вже 185 °C з HD 4 і 230 °C з HD 12. Видно дві речі: водень важить стільки ж, скільки подвоєння товщини, а міцніша марка «коштує» кілька десятків градусів. Метод має межі — CET 0,20–0,50, товщина 10–90 мм, HD 1–20 мл/100 г, погонна енергія 0,5–4,0 кДж/мм; за ними калькулятор попереджає, а не рахує мовчки.
Приклад оцінки по кроках
Лист S355J2 товщиною 40 мм, стиковий шов, основні електроди.
- Група. S355 — група 1.2 за ISO/TR 15608. Це вписують у WPS і звіряють зі сферою атестації зварника.
- CE за сертифікатом. За максимального складу було б близько 0,47 — зона обмеженої зварюваності. За складом плавки рахуємо реальний CE у калькуляторі.
- CET. Приймемо 0,34 — значення, яке калькулятор підігріву пропонує для S355J2.
- Водень. Основні електроди, прожарені при 300–350 °C 2 години й збережені в термопеналі, — HD 4.
- Погонна енергія. 1,5 кДж/мм, порахована за струмом, напругою й швидкістю в калькуляторі погонної енергії.
- Підсумок. Підігрів 120 °C. Калькулятор дає й міжпрохідну температуру: від 120 °C до приблизно 250 °C — вище цієї межі у звичайних конструкційних сталей падає ударна в’язкість.
Якщо в тому самому вузлі взяти рутилові електроди (HD 12), підігрів зростає до 170 °C. Зазвичай це найвагоміший аргумент на користь основного електрода.
Сталі, які зварюються погано, — і чому
Високовуглецеві й поліпшувані
Сталь 45, 30ХГСА, пружинні й інструментальні сталі, група 11 і поліпшені з групи 3. Вуглець і легувальні елементи дають твердий мартенсит у ЗТВ. CE 0,56 (сталь 45) — верх зони обмеженої зварюваності, 0,67 (30ХГСА) — зона поганої, з підігрівом 200–350 °C, супутнім підігрівом і термообробкою після зварювання. Твердість ЗТВ перевіряють замірами твердості — переведення шкал HV, HB і HRC дає наш калькулятор твердості. Поліпшені сталі групи 3 «на око» не зварюють: у них вузьке вікно енергії й підігріву, потрібна атестована технологія.
Нержавкі сталі
Аустенітні (група 8) зварюють без підігріву, але з малою енергією. Їхня біда — гарячі тріщини, коли в шві бракує фериту, і схильність до міжкристалітної корозії через перегрів. Склад шва читають за діаграмою Шеффлера — наш калькулятор хромового й нікелевого еквівалента показує, в яку область потрапить шов; мета — кілька відсотків фериту, а не якомога більше. Мартенситні (група 7) поводяться ближче до поліпшуваних: гартуються, тому потрібні підігрів і відпуск. З’єднання нержавійки з вуглецевою сталлю — окрема тема: різнорідні сталі.
Чавун
У чавуні в кілька разів більше вуглецю, ніж у сталі, а в сірому він у вигляді графіту. Під час зварювання зона біля шва вибілюється й тріскається. Шляхів два: гарячий — уся виливка нагріта до 500–600 °C і повільне охолодження — або холодний, короткими ділянками нікелевими електродами. Подробиці й вибір електрода — у статті зварювання чавуну.
Оцинкована сталь
Сама сталь під покриттям зазвичай зварюється добре — заважає цинк. Він випаровується в дузі, дає пори й бризки, а його дим викликає ливарну гарячку: симптоми, схожі на грип, увечері після роботи. Покриття знімають шліфуванням у зоні шва, місце зварювання обладнують місцевою витяжкою, а за появи симптомів роблять перерву. Правила — у статті зварювальний дим і вентиляція. Після зварювання місце шва захищають цинковою фарбою, бо покриття зруйноване.
Типові помилки в оцінці зварюваності
- CE за стандартом замість сертифіката. Максимальний склад завищує CE; реальна плавка буває помітно кращою — або гіршою, якщо сталь із невідомого джерела.
- Група ISO/TR 15608 як мірило підігріву. До групи 1.2 входять сталі з дуже різним CE; температуру рахують за складом.
- Забута товщина. Сталь, якій у листі 8 мм підігрів не потрібен, у плиті 40 мм потребуватиме його напевно.
- Рутилові електроди на товстий жорсткий вузол. Водень HD 12 піднімає підігрів на кілька десятків градусів.
- Підігрів «пальником на хвилинку». Важлива температура по всій товщині з обох боків стику, виміряна термоолівцем або термометром.
- Невідома сталь як Ст3. Металобрухт, старі конструкції й деталі машин бувають поліпшуваною сталлю; тоді краще закласти підігрів і електроди з низьким воднем.
Джерела груп матеріалів: ознайомчі сторінки ISO/TR 15608:2017 (standards.iteh.ai, таблиця 1) і зведення груп ISO/TR 15608 на ped-online.com. CE, CET і температури підігріву пораховано за формулами калькуляторів сайту.
Часті питання
Що таке зварюваність сталі?
Це здатність сталі дати зварне з’єднання з потрібними властивостями за певної технології й конструкції. Вона залежить від хімічного складу (насамперед вуглецю й елементів, що підвищують загартовуваність), від товщини й жорсткості вузла та від процесу: водню в присадці, погонної енергії й підігріву. Та сама сталь може добре зварюватися в тонкому листі й потребувати підігріву в товстій плиті.
Як оцінити зварюваність сталі?
Найпростіше вуглецевим еквівалентом CE (IIW): CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 за складом із сертифіката. До 0,40 зварюваність добра, 0,40–0,60 — обмежена (підігрів 100–200 °C, електроди з низьким воднем), понад 0,60 — погана. Саму температуру підігріву рахують за CET, товщиною, воднем і погонною енергією за EN 1011-2.
Чи потрібен підігрів для сталі S355 (09Г2С)?
Залежить від товщини й водню. Для S355J2 із CET 0,34 і погонною енергією 1,5 кДж/мм метод B EN 1011-2 дає при 20 мм близько 75 °C з основними електродами (HD 4) і близько 120 °C з рутиловими (HD 12), а при 40 мм — 120 і 170 °C. На тонкому листі підігрів зазвичай не потрібен.
Чи зварюється сталь 45 (C45)?
Так, але обмежено. За максимального складу за стандартом її CE близько 0,56 — верхня частина зони обмеженої зварюваності. Потрібні підігрів, електроди з низьким воднем і повільне охолодження; у відповідальних деталях — відпуск після зварювання. У групах ISO/TR 15608 сталі з вуглецем понад 0,30 % потрапляють до групи 11.
Що означає група 1.2 за ISO/TR 15608?
Сталі з мінімальною межею текучості понад 275 і до 360 Н/мм², що вкладаються в обмеження складу групи 1, — типово S355. Група 1.1 — межа текучості до 275 Н/мм² (наприклад, S235), 1.3 — нормалізовані дрібнозернисті понад 360 Н/мм². Групи потрібні для опису сфери атестації зварника й технології, а не для розрахунку підігріву.
Чому нержавійку зварюють без підігріву?
Аустенітна нержавійка (наприклад, 304, 316L) не гартується, як вуглецева сталь, тож мартенсит у ЗТВ їй не загрожує. Її проблеми інші: гарячі тріщини, коли в шві мало фериту, і втрата корозійної стійкості через перегрів. Тому її зварюють із малою погонною енергією, а присадку добирають так, щоб у шві було кілька відсотків фериту.
Оновлено: