Еквівалент хрому й нікелю на діаграмі Шеффлера
Склад шва — не склад присадки, а суміш присадки з підплавленими основними металами. Калькулятор рахує цю суміш, виводить із неї еквіваленти Cr і Ni та ставить точку на діаграмі Шеффлера — одразу видно, у яку область потрапить ваш шов.
Коротка відповідь
Два числа ставлять шов на діаграму Шеффлера: еквівалент хрому та еквівалент нікелю. Вуглець важить у них у тридцять разів більше за нікель — десята частка відсотка C зсуває точку так само, як три відсотки Ni. Формули й діаграма нижче.
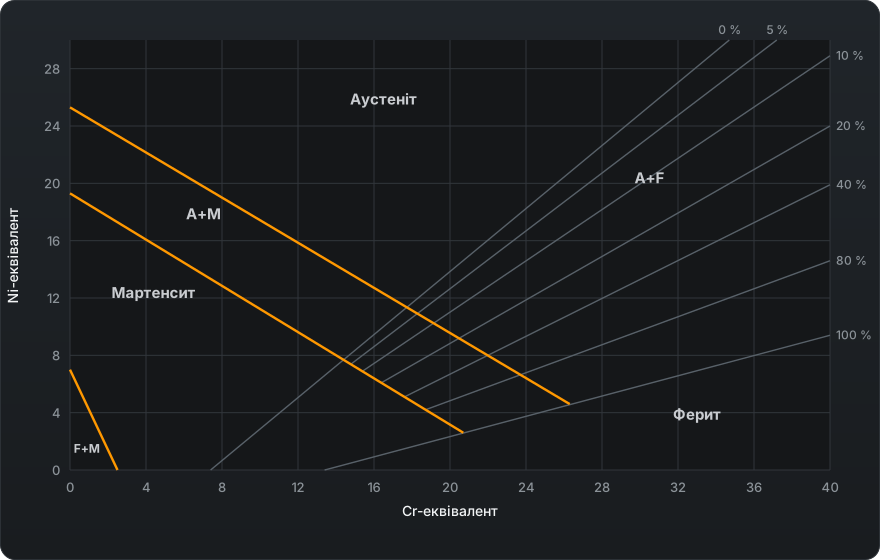
Формули
Шеффлер:
Cr-екв = Cr + Mo + 1,5·Si + 0,5·Nb + 2·Ti
Ni-екв = Ni + 30·C + 0,5·Mn
WRC-1992:
Cr-екв = Cr + Mo + 0,7·Nb
Ni-екв = Ni + 35·C + 20·N + 0,25·Cu
Вуглець важить у цих формулах утридцятеро більше за нікель — і в цьому вся суть. Десята частка відсотка вуглецю зсуває точку на три одиниці вгору, тобто на стільки ж, що й три відсотки нікелю. Тому, зварюючи нелеговану сталь нержавіючою присадкою, дивитися треба не на хром, а на те, скільки вуглецю принесе основний метал.
Розбавлення
Склад шва — це середнє, зважене за частками. У однорідного з’єднання доданків два: основний метал і присадка. У різнорідного три, і саме тут усний рахунок починає підводити.
Значення за замовчуванням у калькуляторі — це саме він: 304 з одного боку, S235 з іншого, присадка 309L, частка кожного основного металу 25 %. У 309L підвищені хром і нікель не випадково: надлишок потрібен, щоб після розбавлення вуглецевою сталлю шов не звалився в мартенситну область. Підставте замість 309L звичайну 308L і подивіться, як упадуть обидва еквіваленти.
Де це потрібно
- Різнорідні з’єднання. Добір присадки до пари нержавійка — вуглецева сталь стоїть саме на цьому розрахунку; подробиці в матеріалі про зварювання різнорідних металів.
- Ферит в аустенітному шві. Кілька відсотків фериту захищають від гарячих тріщин; нуль фериту й забагато — дві різні біди.
- Наплавлення. Буферний шар існує для того, щоб знизити розбавлення, — і сенс його видно лише на числах.
Як читати діаграму Шеффлера крок за кроком
- Рахуйте шов, а не присадку. Введіть обидва основні метали, присадку та їхні частки; калькулятор змішає три аналізи й зведе суму часток до 100 %.
- Еквівалент хрому — на горизонтальній осі, від 0 до 40:
Cr + Mo + 1,5·Si + 0,5·Nb + 2·Ti, тобто все, що тягне шов до фериту. - Еквівалент нікелю — на вертикальній осі, від 0 до 30:
Ni + 30·C + 0,5·Mn, тобто все, що тягне до аустеніту. - Знайдіть область. Три межі відтинають мартенсит, ферит із мартенситом і аустеніт із мартенситом; над ними лежать аустеніт, аустеніт із феритом і ферит.
- Ферит читайте вилкою. Ізоферитні лінії проведено для 0, 5, 10, 20, 40, 80 і 100 %. Дві лінії обабіч точки і є відповіддю: 5–10 %, а не 7 %.
- Перевірте близькість межі. Якщо точка ближче однієї одиниці Ni-еквівалента до межі області, калькулятор попереджає: це товщина лінії на паперовій діаграмі 1949 року, і невелика зміна режиму переносить шов у сусідню область.
Приклад читання: Cr-екв 39, Ni-екв 29
За Cr-екв 39 ізоферитна лінія 10 % проходить на рівні Ni-екв 28,0, а лінія 5 % лягла б на 31,8 — уже вище верхнього краю поля. Точка лежить між ними, і калькулятор пише аустеніт із феритом, 5–10 %. Вона на одиницю вище лінії 10 %: трохи більше хрому — і відлік стане 10–20 %. Мартенситні межі далеко внизу ліворуч, попередження немає. Звичайні шви лежать значно лівіше: усі приклади нижче вкладаються між Cr-екв 14 і 22.
Що означають області діаграми і чим загрожує кожна
| Область | Що пише калькулятор | Чим загрожує шву |
|---|---|---|
| A | аустеніт, 0 % фериту | В’язкий, але без фериту найбільше схильний до гарячих тріщин по осі шва |
| A+F | аустеніт із феритом | Мета: кілька відсотків дельта-фериту зупиняють гарячі тріщини |
| A+M | аустеніт із мартенситом | Тверді ділянки, менша пластичність, холодні тріщини; типово за надлишку вуглецевої сталі в шві |
| M | мартенсит | Після зварювання твердий і крихкий; холодні тріщини за водню й жорсткого закріплення |
| F+M | ферит із мартенситом | Загартовані зони й крупний ферит водночас |
| F | ферит | Ріст зерна під час нагріву, низька ударна в’язкість |
Це й є чотири класичні біди діаграми Шеффлера: гарячі тріщини в чисто аустенітному шві, гартівні тріщини в мартенситному куті, ріст зерна й окрихчення у феритній області та сигма-фаза за надлишку фериту. Сигма-фаза — тверда крихка фаза заліза з хромом; вона росте зі збагаченого хромом фериту, коли шов довго витримується за підвищеної температури — у роботі або під час термообробки. Тому мета — вузька вилка в кілька відсотків фериту, а не «що більше, то надійніше». Як виглядають тріщини різних видів і як їх розрізнити, описано в статті про тріщини у зварних швах.
Розібрані приклади: хромонікелева сталь із вуглецевою
Усі числа — рівно те, що видає калькулятор на цій сторінці. Основні метали: 304 (C 0,08, Cr 18, Ni 9, Mn 1,5, Si 0,5, N 0,05) і S235 (C 0,18, Cr 0,2, Ni 0,1, Mn 1,2, Si 0,3).
304 + S235 присадкою 309L — значення за замовчуванням
309L (C 0,03, Cr 23,5, Ni 13, Mo 0,3, Mn 1,7, Si 0,4, N 0,05), частки 25/25/50: Cr-екв 17,1, Ni-екв 11,9, аустеніт, 0 % фериту, відношення 1,43, за WRC-1992 16,5 / 12,3 — і світиться попередження про межу. 309L утримує шов поза мартенситом, але за сумарного розбавлення 50 % її запас вичерпано: фериту проти гарячих тріщин не лишилося, а будь-яке зайве розбавлення перенесе точку через лінію.
Те саме з’єднання з 308L
Для 308L беремо типовий склад, який voestalpine Böhler Welding публікує для прутка ER308L EAS 2-IG: C 0,02, Cr 20,0, Ni 10,0, Mn 1,8, Si 0,45; ESAB дає для OK Autrod 308L майже те саме (Cr 19,8, Ni 9,8, Mn 1,9, Si 0,4). За 25/25/50: Cr-екв 15,2, Ni-екв 10,3, аустеніт із мартенситом; зі складом ESAB точка потрапляє в ту саму область. Це й є арифметика правила зі статті про зварювання різнорідних сталей: 308L на стику нержавійки з вуглецевою йде в мартенсит.
Як розбавлення рухає точку
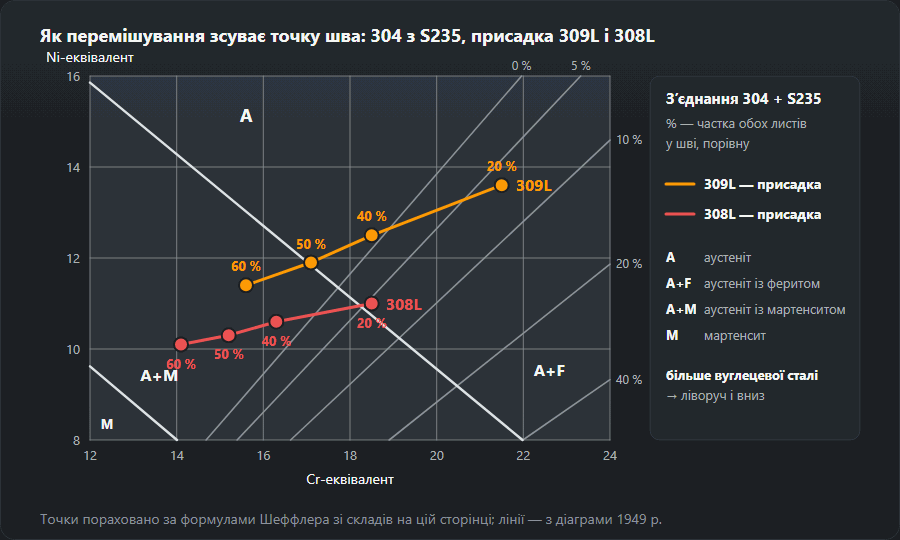
Частку основного металу ділимо порівну між сторонами, як на схемі розбавлення: 20 % — низький струм і мале проплавлення, 40 % — глибоке проплавлення.
| Розбавлення (A/B/присадка) | 309L | 308L |
|---|---|---|
| 20 % (10/10/80) | 21,5 / 13,6, аустеніт із феритом 5–10 % | 18,5 / 11,0, аустеніт із феритом 5–10 %, попередження про межу |
| 40 % (20/20/60) | 18,5 / 12,5, аустеніт 0 % | 16,3 / 10,6, аустеніт із мартенситом |
| 50 % (25/25/50) | 17,1 / 11,9, аустеніт 0 %, попередження про межу | 15,2 / 10,3, аустеніт із мартенситом |
| 60 % (30/30/40) | 15,6 / 11,4, аустеніт із мартенситом | 14,1 / 10,1, аустеніт із мартенситом |
Кожна зайва частка вуглецевої сталі зсуває точку ліворуч і вниз, до мартенситу. 309L за малого розбавлення зберігає ферит і лишається аустенітною приблизно до половини; 308L витримує лише найменше проплавлення, і то на межі — зі складом ESAB уже точка 20 % падає в аустеніт із мартенситом. Тому низький струм, вузькі валики без поперечних коливань і на товстому металі буферний шар (облицювання кромки) важать не менше, ніж сама присадка.

Однорідний шов: 304 + 304 присадкою 308L
304 в обох колонках, та сама 308L, частки 15/15/70: Cr-екв 20,1, Ni-екв 11,7, аустеніт із феритом 5–10 % (WRC-1992 19,4 / 11,3). Тут розбавлення не шкодить: основний метал сам нержавіючий, а сама 308L дає 20,7 / 11,5 і 10–20 % фериту. Чому присадки до нержавійки добирають так, щоб у шві лишився ферит, розібрано в статті про зварювання нержавіючої сталі.
Шеффлер, ДеЛонг і WRC-1992
Шеффлер охоплює все поле разом із мартенситом, тому він — інструмент для різнорідних з’єднань і буферних шарів. ДеЛонг уточнив аустенітний кут, додав азот і ввів феритне число; WRC-1992 продовжує цю лінію з азотом і міддю, дає ферит у FN, а не у відсотках, і точніший для аустенітних і дуплексних швів, але мартенситної області в нього немає. Тому калькулятор рахує обидві пари: Шеффлер — для області, WRC-1992 — для фериту. У випадку за замовчуванням Ni-еквівалент за WRC вищий (12,3 проти 11,9) — через член 20·N.
Типові помилки
- Ставити на діаграму присадку замість шва. Сама 309L дає 24,4 / 14,8 і 10–20 % фериту; шов за замовчуванням — 17,1 / 11,9 без фериту. Картинка з пачки присадки — не ваш стик.
- Забути вуглець основного металу. Вуглець іде ×30: 0,18 % C у S235 — це самі по собі 5,4 одиниці, а за частки 25 % вони додають шву 1,35.
- Забути Ti і Nb. У стабілізованих сталей кожна десята частка відсотка Ti додає 0,2 до Cr-екв за Шеффлером, кожна десята Nb — 0,05 (0,07 за WRC-1992). Залишите поля нульовими — точка стане лівіше, ніж насправді.
- Читати одну цифру замість вилки. Біля межі діаграма однозначної відповіді не дає. Якщо світиться попередження, змінюють присадку або розбавлення, а не відлік.
- Одне розбавлення для всіх процесів. Покритий електрод зазвичай 20–30 %, MAG 25–50 %, під флюсом понад 60 % — а 60 % переводять навіть 309L в аустеніт із мартенситом. Для боку з вуглецевої сталі підігрів порахуйте в калькуляторі вуглецевого еквівалента.
Часті питання
Наскільки точна ця діаграма?
Вона дає область, а не число. Шеффлер побудував її 1949 року на дугових швах нержавіючих сталей, і між ізоферитними лініями відлік виходить вилкою — тому калькулятор і пише, наприклад, 5–10 %, а не 7 %. Точний вміст фериту в аустенітному шві беруть за WRC-1992 або міряють феритометром. Сильна сторона Шеффлера в іншому: він охоплює й мартенситну область, а саме вона вирішує на різнорідних з’єднаннях.
Звідки взяти частки металів у шві?
З частки участі основного металу в шві. Вона залежить від процесу й режиму; орієнтовно: при покритому електроді зазвичай 20–30 %, при MAG 25–50 %, під флюсом буває вище 60 %. У різнорідного з’єднання її ділять між двома боками, зазвичай порівну, а решта — присадка.
Шеффлер чи WRC-1992?
WRC-1992 новіший і точніший для аустенітних сталей і дуплексу, бо враховує азот і мідь, а ферит дає як Ferrite Number, а не у відсотках. Шеффлер лишається корисним на різнорідних з’єднаннях — він охоплює мартенситну область, якої на діаграмі WRC немає. Тому калькулятор рахує обидва.
Як прочитати відсоток фериту на діаграмі Шеффлера?
Між двома ізоферитними лініями обабіч точки (0, 5, 10, 20, 40, 80, 100 %), тому відповідь — вилка. Приклад: Cr-екв 39, Ni-екв 29 лежить між лінією 10 % (там Ni-екв 28,0) і лінією 5 % — аустеніт із 5–10 % фериту.
Чому 309L, а не 308L для нержавійки з чорною сталлю?
Бо вуглецева сталь розбавляє присадку. За значень за замовчуванням (304, S235, 25/25/50) 309L дає Cr-екв 17,1 і Ni-екв 11,9 — аустеніт на межі мартенситу. Типова 308L дає 15,2 і 10,3 — аустеніт із мартенситом.
Що таке сигма-фаза і до чого тут ферит?
Тверда крихка фаза заліза з хромом, яка росте зі збагаченого хромом дельта-фериту, якщо шов довго перебуває за підвищеної температури. Вона знижує в’язкість і корозійну стійкість — тому потрібен ферит у кілька відсотків, а не якомога більше.
Що буде, якщо точка потрапила в мартенсит?
Шов вийде твердим і схильним до холодних тріщин. Візьміть більш леговану присадку, знизьте розбавлення меншим струмом і вузькими валиками або спершу облицюйте кромку вуглецевої сталі нержавіючою присадкою. Перерахуйте: точка має відійти від межі, без попередження.
Оновлено: