Equivalentes de cromo y níquel en el diagrama de Schaeffler
El cordón no tiene la composición del aporte: es una mezcla del aporte con los metales base fundidos. La calculadora hace esa mezcla, saca de ella los equivalentes Cr y Ni y coloca el punto en el diagrama de Schaeffler — se ve enseguida en qué zona cae tu cordón.
Respuesta corta
Dos números sitúan el cordón en el diagrama de Schaeffler: el equivalente de cromo y el de níquel. El carbono pesa en ellos treinta veces más que el níquel: una décima de por ciento de C desplaza el punto tanto como un tres por ciento de Ni. Las fórmulas y el diagrama están debajo.
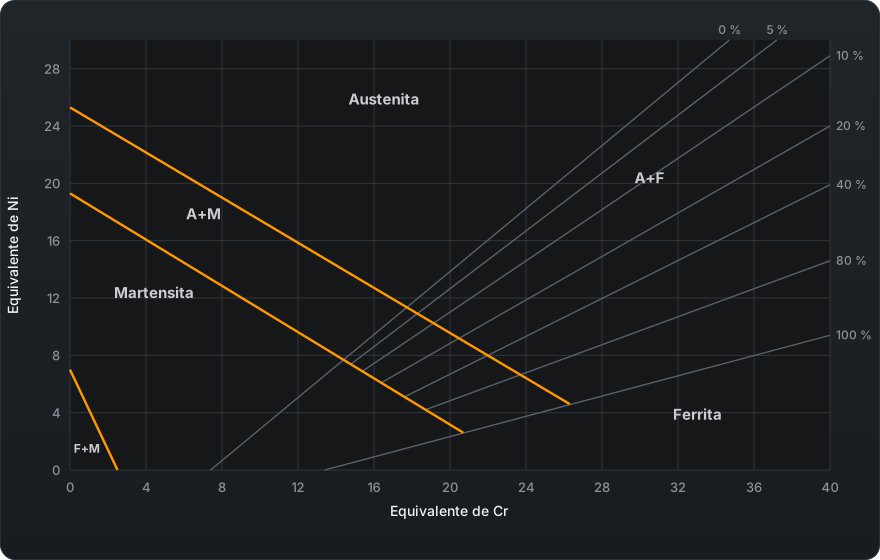
Las fórmulas
Schaeffler:
Cr-eq = Cr + Mo + 1,5·Si + 0,5·Nb + 2·Ti
Ni-eq = Ni + 30·C + 0,5·Mn
WRC-1992:
Cr-eq = Cr + Mo + 0,7·Nb
Ni-eq = Ni + 35·C + 20·N + 0,25·Cu
El carbono pesa en estas fórmulas treinta veces más que el níquel — y ahí está todo. Una décima de por ciento de carbono desplaza el punto tres unidades hacia arriba, tanto como tres por ciento de níquel. Por eso, al soldar acero no aleado con aporte inoxidable, lo que hay que mirar no es el cromo, sino cuánto carbono aporta el metal base.
La dilución
La composición del cordón es una media ponderada. En una unión del mismo material hay dos términos: metal base y aporte. En una de materiales distintos hay tres, y justo ahí es donde el cálculo mental empieza a fallar.
Los valores por defecto de la calculadora son exactamente ese caso: 304 por un lado, S235 por el otro, aporte 309L y un 25 % de dilución de cada lado. El cromo y el níquel altos del 309L no son casualidad: el exceso está para que, tras diluirse con acero al carbono, el cordón no caiga en la zona martensítica. Pon un 308L corriente en lugar del 309L y mira cómo bajan los dos equivalentes.
Dónde hace falta
- Uniones de materiales distintos. Elegir aporte para el par inoxidable–acero al carbono se apoya exactamente en esta cuenta; el detalle está en el artículo sobre soldadura de metales distintos.
- Ferrita en el cordón austenítico. Un pequeño porcentaje de ferrita protege del agrietamiento en caliente; cero ferrita y demasiada son dos problemas distintos.
- Recargue y capa tampón. La capa tampón existe para bajar la dilución — y su sentido solo se ve en números.
Cómo leer el diagrama de Schaeffler paso a paso
- Calcula el cordón, no el aporte. Introduce los dos metales base, el material de aporte y sus proporciones; la calculadora mezcla los tres análisis y normaliza las proporciones al 100 %.
- Equivalente de cromo en el eje horizontal, de 0 a 40:
Cr + Mo + 1,5·Si + 0,5·Nb + 2·Ti, los alfágenos. - Equivalente de níquel en el eje vertical, de 0 a 30:
Ni + 30·C + 0,5·Mn, los gammágenos. - Busca la zona. Tres límites recortan la martensita, la ferrita con martensita y la austenita con martensita; por encima quedan la austenita, la austenita con ferrita y la ferrita.
- Lee la ferrita como una franja. Las líneas de isoferrita están trazadas para 0, 5, 10, 20, 40, 80 y 100 %. Las dos líneas que rodean el punto son la respuesta: 5–10 %, no 7 %.
- Comprueba la cercanía del límite. Si el punto está a menos de una unidad de equivalente de níquel de un límite, la calculadora avisa: es el grosor de la línea en el diagrama de 1949.
Lectura de ejemplo: Cr-eq 39, Ni-eq 29
Con Cr-eq 39 la línea del 10 % pasa por Ni-eq 28,0, y la del 5 % pasaría por 31,8, ya por encima del borde superior. El punto queda entre ambas, así que la calculadora indica austenita con ferrita, 5–10 %. Está una unidad por encima de la línea del 10 %: un poco más de cromo y la lectura pasa a 10–20 %. Los límites de la martensita quedan lejos, no hay aviso. Los cordones habituales están mucho más a la izquierda: todos los ejemplos de abajo caen entre Cr-eq 14 y 22.
Qué significan las zonas y qué amenaza cada una
| Zona | Lo que indica la calculadora | Riesgo para el cordón |
|---|---|---|
| A | austenita, 0 % de ferrita | Tenaz, pero sin ferrita es la más propensa al agrietamiento en caliente en el eje del cordón |
| A+F | austenita con ferrita | El objetivo: unos pocos por ciento de ferrita delta frenan las grietas en caliente |
| A+M | austenita con martensita | Islas duras, menos ductilidad, grietas en frío; típico de demasiado acero al carbono en la mezcla |
| M | martensita | Dura y frágil tras soldar; grietas en frío con hidrógeno y embridamiento |
| F+M | ferrita con martensita | Zonas templadas y ferrita gruesa a la vez |
| F | ferrita | Crecimiento de grano con el calor, baja tenacidad |
Son los cuatro peligros clásicos del diagrama de Schaeffler: agrietamiento en caliente en el cordón totalmente austenítico, grietas de temple en la esquina martensítica, crecimiento de grano y fragilización en la zona ferrítica y fase sigma cuando sobra ferrita. La fase sigma es una fase hierro-cromo dura y frágil; crece a partir de la ferrita, rica en cromo, cuando el cordón pasa mucho tiempo a temperatura elevada, en servicio o en un tratamiento térmico. El objetivo es, por tanto, una franja estrecha de unos pocos por ciento de ferrita, no la mayor cantidad posible. Cómo se ve cada tipo de grieta está en el artículo sobre grietas en la soldadura.
Ejemplos resueltos: inoxidable con acero al carbono
Todas las cifras son exactamente las que da la calculadora de esta página. Metales base: 304 (C 0,08, Cr 18, Ni 9, Mn 1,5, Si 0,5, N 0,05) y S235 (C 0,18, Cr 0,2, Ni 0,1, Mn 1,2, Si 0,3).
304 con S235 y aporte 309L: los valores por defecto
309L (C 0,03, Cr 23,5, Ni 13, Mo 0,3, Mn 1,7, Si 0,4, N 0,05), proporciones 25/25/50: Cr-eq 17,1, Ni-eq 11,9, austenita, 0 % de ferrita, relación 1,43, WRC-1992 16,5 / 12,3, y el aviso de límite encendido. El 309L mantiene el cordón fuera de la martensita, pero con una dilución total del 50 % su reserva se agota: no queda ferrita contra el agrietamiento en caliente y cualquier dilución de más lleva el punto al otro lado de la línea.
La misma unión con 308L
Para el 308L usamos el análisis típico que publica voestalpine Böhler Welding para su varilla ER308L EAS 2-IG: C 0,02, Cr 20,0, Ni 10,0, Mn 1,8, Si 0,45; ESAB da casi lo mismo para OK Autrod 308L (Cr 19,8, Ni 9,8, Mn 1,9, Si 0,4). Con 25/25/50: Cr-eq 15,2, Ni-eq 10,3, austenita con martensita; con el análisis de ESAB el punto cae en la misma zona. Es la cuenta que hay detrás de la regla del artículo sobre soldadura de aceros distintos: el 308L en la unión inoxidable–acero al carbono cae en martensita.
Cómo mueve la dilución el punto
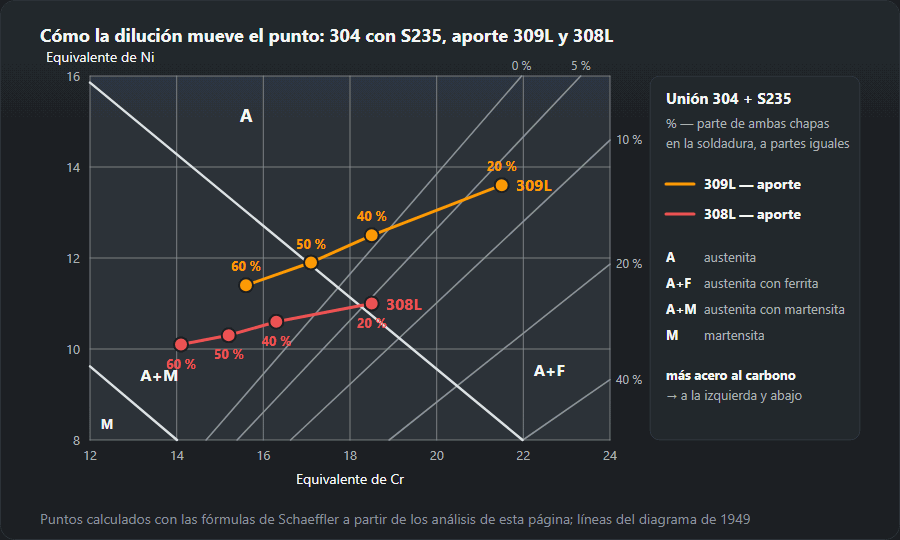
La proporción de metal base se reparte a partes iguales entre los dos lados, como en el esquema de dilución: 20 % significa corriente baja y poca penetración, 40 %, penetración profunda.
| Dilución (A/B/aporte) | 309L | 308L |
|---|---|---|
| 20 % (10/10/80) | 21,5 / 13,6, austenita con ferrita 5–10 % | 18,5 / 11,0, austenita con ferrita 5–10 %, aviso de límite |
| 40 % (20/20/60) | 18,5 / 12,5, austenita 0 % | 16,3 / 10,6, austenita con martensita |
| 50 % (25/25/50) | 17,1 / 11,9, austenita 0 %, aviso de límite | 15,2 / 10,3, austenita con martensita |
| 60 % (30/30/40) | 15,6 / 11,4, austenita con martensita | 14,1 / 10,1, austenita con martensita |
Más acero al carbono lleva el punto hacia abajo y a la izquierda, hacia la martensita. El 309L conserva ferrita con poca dilución y sigue austenítico hasta más o menos la mitad; el 308L solo aguanta la penetración más baja, y al límite: con el análisis de ESAB el punto del 20 % ya cae en austenita con martensita. Por eso la corriente baja, los cordones rectos sin oscilar y, en chapa gruesa, la capa tampón importan tanto como el propio aporte.

Unión homogénea: 304 con 304 y 308L
304 en las dos columnas, el mismo 308L, proporciones 15/15/70: Cr-eq 20,1, Ni-eq 11,7, austenita con ferrita 5–10 % (WRC-1992 19,4 / 11,3). Aquí la dilución no hace daño: el 308L solo da 20,7 / 11,5 y 10–20 % de ferrita. Por qué los aportes para inoxidable se eligen para dejar algo de ferrita se explica en el artículo sobre soldadura de acero inoxidable.
Schaeffler, DeLong y WRC-1992
Schaeffler cubre todo el campo, martensita incluida, así que es la herramienta para uniones disimilares y capas tampón. DeLong afinó la esquina austenítica, añadió el nitrógeno e introdujo el número de ferrita (FN); WRC-1992 continúa esa línea con nitrógeno y cobre, da la ferrita en FN y no en porcentaje, y es más preciso para cordones austeníticos y dúplex, pero no tiene zona martensítica. Por eso la calculadora da los dos pares: Schaeffler para la zona, WRC-1992 para la ferrita. En el caso por defecto el equivalente de níquel WRC es mayor (12,3 frente a 11,9) por el término 20·N.
Errores típicos
- Llevar al diagrama el aporte en vez del cordón. El 309L solo da 24,4 / 14,8 y 10–20 % de ferrita; el cordón por defecto, 17,1 / 11,9 sin ferrita.
- Olvidar el carbono del metal base. El carbono cuenta ×30: el 0,18 % de C del S235 vale por sí solo 5,4 unidades y, con una proporción del 25 %, suma 1,35 al cordón.
- Dejar fuera el Ti y el Nb. En aceros estabilizados cada décima de Ti suma 0,2 al Cr-eq de Schaeffler y cada décima de Nb, 0,05 (0,07 en WRC-1992).
- Leer una cifra en vez de una franja. Junto a un límite el diagrama no da respuesta firme. Con el aviso encendido se cambia el aporte o la dilución, no la lectura.
- La misma dilución para cualquier proceso. Electrodo revestido, normalmente 20–30 %; MAG, 25–50 %; arco sumergido, más del 60 %, y el 60 % lleva incluso el 309L a austenita con martensita. Para el lado de acero al carbono calcula el precalentamiento con la calculadora de carbono equivalente.
Preguntas frecuentes
¿Cuál es la precisión del diagrama?
Da una zona, no una cifra. Schaeffler lo construyó en 1949 sobre cordones al arco en aceros inoxidables, y entre las líneas de isoferrita la lectura sale como franja: por eso la calculadora dice 5–10 % y no 7 %. Para el contenido exacto de ferrita en un cordón austenítico se usa WRC-1992 o un ferritoscopio. La fuerza de Schaeffler está en otra cosa: cubre también la zona martensítica, y es esa la que decide en uniones de materiales distintos.
¿De dónde salen las proporciones de cada metal?
De la dilución, es decir, la proporción de metal base en el cordón. Depende del proceso y de los parámetros; de forma orientativa: con electrodo revestido suele ser 20–30 %, con MAG 25–50 %, bajo flux puede pasar del 60 %. En una unión de materiales distintos esa parte se reparte entre los dos lados, normalmente a partes iguales, y el resto es aporte.
¿Schaeffler o WRC-1992?
WRC-1992 es más moderno y más exacto para aceros austeníticos y dúplex, porque cuenta el nitrógeno y el cobre, y da la ferrita como Ferrite Number y no en porcentaje. Schaeffler sigue siendo útil en uniones de materiales distintos: cubre la zona martensítica, que el diagrama WRC no tiene. Por eso se calculan los dos.
¿Cómo se lee el porcentaje de ferrita en el diagrama de Schaeffler?
Entre las dos líneas de isoferrita que rodean el punto (0, 5, 10, 20, 40, 80, 100 %), así que la respuesta es una franja. Ejemplo: Cr-eq 39, Ni-eq 29 queda entre la línea del 10 % (allí Ni-eq 28,0) y la del 5 %: austenita con 5–10 % de ferrita.
¿Por qué 309L y no 308L para unir inoxidable con acero al carbono?
Porque el acero al carbono diluye el aporte. Con los valores por defecto (304, S235, 25/25/50) el 309L da Cr-eq 17,1 y Ni-eq 11,9: austenita en el límite de la martensita. Un 308L típico da 15,2 y 10,3: austenita con martensita.
¿Qué es la fase sigma y qué tiene que ver la ferrita?
Una fase hierro-cromo dura y frágil que crece a partir de la ferrita delta, rica en cromo, cuando el cordón pasa mucho tiempo a temperatura elevada. Baja la tenacidad y la resistencia a la corrosión; por eso se buscan unos pocos por ciento de ferrita, no la mayor cantidad posible.
Actualizado: