Równoważnik chromu i niklu na wykresie Schaefflera
Spoina nie ma składu spoiwa: to mieszanina spoiwa z nadtopionymi materiałami rodzimymi. Kalkulator liczy tę mieszaninę, wyprowadza z niej równoważniki Cr i Ni i stawia punkt na wykresie Schaefflera — widać obszar, w którym wyląduje twoja spoina.
Krótka odpowiedź
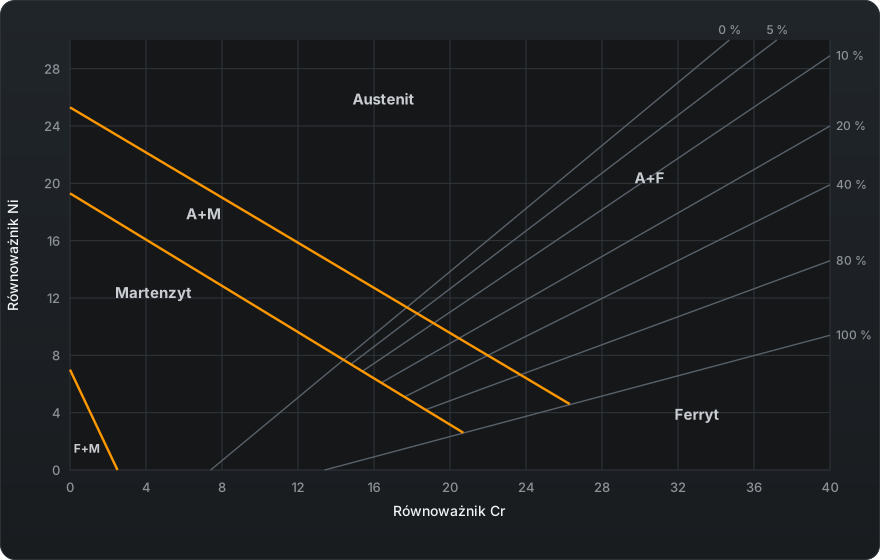
Dwie liczby stawiają spoinę na wykresie Schaefflera: równoważnik chromu i równoważnik niklu. Węgiel liczy się w nich trzydzieści razy mocniej niż nikiel — dziesiąta część procenta C przesuwa punkt tak samo jak trzy procent Ni. Wzory i wykres są niżej.
Wzory
Schaeffler:
Cr-eq = Cr + Mo + 1,5·Si + 0,5·Nb + 2·Ti
Ni-eq = Ni + 30·C + 0,5·Mn
WRC-1992:
Cr-eq = Cr + Mo + 0,7·Nb
Ni-eq = Ni + 35·C + 20·N + 0,25·Cu
Węgiel waży w tych wzorach trzydzieści razy więcej niż nikiel — i to jest sedno. Dziesiąta procenta węgla przesuwa punkt o trzy jednostki w górę, czyli tyle, co trzy procenty niklu. Dlatego spawając stal niestopową ze spoiwem nierdzewnym trzeba patrzeć nie na chrom, tylko na to, ile węgla wniesie materiał rodzimy.
Przetopienie
Skład spoiny to średnia ważona udziałami. Przy złączu jednoimiennym są dwa składniki — materiał rodzimy i spoiwo. Przy różnoimiennym trzy, i wtedy właśnie liczenie w pamięci zaczyna się mylić.
Domyślne wartości w kalkulatorze to właśnie ten przypadek: 304 z jednej strony, S235 z drugiej, spoiwo 309L, przetopienie po 25 % z każdej strony. 309L ma podwyższony chrom i nikiel nie przypadkiem — nadmiar jest po to, żeby po rozcieńczeniu stalą węglową spoina nie wpadła w obszar martenzytu. Podstaw zamiast 309L zwykłe 308L i zobacz, jak spadną oba równoważniki.
Gdzie to potrzebne
- Złącza różnoimienne. Dobór spoiwa do pary nierdzewka–stal węglowa opiera się dokładnie na tym rachunku; szczegóły w materiale o spawaniu metali różnoimiennych.
- Ferryt w spoinie austenitycznej. Kilka procent ferrytu chroni przed pęknięciami gorącymi; zero ferrytu i zbyt dużo to dwa różne kłopoty.
- Napawanie. Warstwa buforowa istnieje po to, żeby obniżyć przetopienie — a jej sens widać dopiero na liczbach.
Jak czytać wykres Schaefflera krok po kroku
- Liczy się spoinę, nie spoiwo. Wpisz oba materiały rodzime, spoiwo i ich udziały; kalkulator miesza trzy analizy i sprowadza udziały do 100 %.
- Równoważnik chromu na osi poziomej, od 0 do 40:
Cr + Mo + 1,5·Si + 0,5·Nb + 2·Ti, czyli pierwiastki ferrytotwórcze. - Równoważnik niklu na osi pionowej, od 0 do 30:
Ni + 30·C + 0,5·Mn, czyli pierwiastki austenitotwórcze. - Znajdź obszar. Trzy granice odcinają martenzyt, ferryt z martenzytem i austenit z martenzytem; nad nimi leżą austenit, austenit z ferrytem i ferryt.
- Ferryt odczytuj przedziałem. Linie izoferrytowe są wykreślone dla 0, 5, 10, 20, 40, 80 i 100 %. Dwie linie wokół punktu to odpowiedź: 5–10 %, a nie 7 %.
- Sprawdź odległość od granicy. Gdy punkt leży bliżej niż jedna jednostka równoważnika niklu od granicy obszaru, kalkulator ostrzega — to grubość linii na wykresie z 1949 roku.
Przykład odczytu: Cr-eq 39, Ni-eq 29
Przy Cr-eq 39 linia 10 % przechodzi na wysokości Ni-eq 28,0, a linia 5 % wypadłaby przy 31,8 — już nad górną krawędzią wykresu. Punkt leży między nimi, więc kalkulator podaje austenit z ferrytem, 5–10 %. Jest jedną jednostkę nad linią 10 %: trochę więcej chromu i odczyt zmienia się na 10–20 %. Granice martenzytu są daleko, ostrzeżenia nie ma. Zwykłe spoiny leżą dużo bardziej na lewo: wszystkie przykłady niżej mieszczą się między Cr-eq 14 a 22.
Co znaczą obszary wykresu i czym grozi każdy z nich
| Obszar | Kalkulator pokazuje | Ryzyko dla spoiny |
|---|---|---|
| A | austenit, 0 % ferrytu | Ciągliwy, ale bez ferrytu najbardziej podatny na pęknięcia gorące w osi spoiny |
| A+F | austenit z ferrytem | Cel: kilka procent ferrytu delta zatrzymuje pęknięcia gorące |
| A+M | austenit z martenzytem | Twarde wyspy, mniejsza plastyczność, pęknięcia zimne; typowe przy zbyt dużym udziale stali węglowej |
| M | martenzyt | Po spawaniu twardy i kruchy; pęknięcia zimne przy wodorze i sztywnym utwierdzeniu |
| F+M | ferryt z martenzytem | Strefy zahartowane i gruby ferryt naraz |
| F | ferryt | Rozrost ziarna w cieple, niska udarność |
To cztery klasyczne zagrożenia z wykresu Schaefflera: pęknięcia gorące w spoinie w pełni austenitycznej, pęknięcia hartownicze w narożu martenzytu, rozrost ziarna i kruchość w obszarze ferrytu oraz faza sigma przy nadmiarze ferrytu. Faza sigma to twarda, krucha faza żelazo-chrom; wyrasta z bogatego w chrom ferrytu, gdy spoina długo przebywa w podwyższonej temperaturze — w eksploatacji albo podczas obróbki cieplnej. Celem jest więc wąski przedział kilku procent ferrytu, a nie jak najwięcej. Jak wyglądają poszczególne pęknięcia, opisuje artykuł o pęknięciach spoin.
Przykłady z kalkulatora: nierdzewka ze stalą węglową
Wszystkie liczby to dokładnie to, co pokazuje kalkulator na tej stronie. Materiały rodzime: 304 (C 0,08, Cr 18, Ni 9, Mn 1,5, Si 0,5, N 0,05) i S235 (C 0,18, Cr 0,2, Ni 0,1, Mn 1,2, Si 0,3).
304 z S235 spoiwem 309L — wartości domyślne
309L (C 0,03, Cr 23,5, Ni 13, Mo 0,3, Mn 1,7, Si 0,4, N 0,05), udziały 25/25/50: Cr-eq 17,1, Ni-eq 11,9, austenit, 0 % ferrytu, stosunek 1,43, WRC-1992 16,5 / 12,3 — i świeci ostrzeżenie o granicy. 309L trzyma spoinę z dala od martenzytu, ale przy łącznym wymieszaniu 50 % jego zapas się kończy: nie ma ferrytu przeciw pęknięciom gorącym, a każde dodatkowe wymieszanie przesunie punkt za linię.
To samo złącze ze spoiwem 308L
Dla 308L bierzemy typową analizę, którą voestalpine Böhler Welding podaje dla pręta ER308L EAS 2-IG: C 0,02, Cr 20,0, Ni 10,0, Mn 1,8, Si 0,45; ESAB podaje dla OK Autrod 308L prawie to samo (Cr 19,8, Ni 9,8, Mn 1,9, Si 0,4). Przy 25/25/50: Cr-eq 15,2, Ni-eq 10,3, austenit z martenzytem; z analizą ESAB punkt trafia w ten sam obszar. To rachunek stojący za regułą z artykułu o spawaniu stali różnoimiennych: 308L na styku nierdzewki ze stalą węglową wpada w martenzyt.
Jak wymieszanie przesuwa punkt
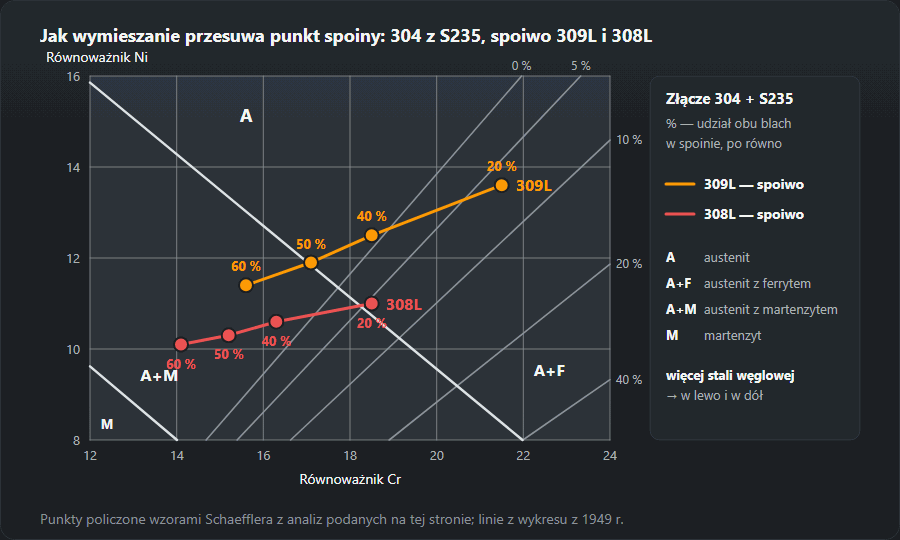
Udział materiału rodzimego dzielimy po równo między obie strony, jak na schemacie wymieszania: 20 % to niski prąd i płytkie wtopienie, 40 % — głębokie wtopienie.
| Wymieszanie (A/B/spoiwo) | 309L | 308L |
|---|---|---|
| 20 % (10/10/80) | 21,5 / 13,6, austenit z ferrytem 5–10 % | 18,5 / 11,0, austenit z ferrytem 5–10 %, ostrzeżenie o granicy |
| 40 % (20/20/60) | 18,5 / 12,5, austenit 0 % | 16,3 / 10,6, austenit z martenzytem |
| 50 % (25/25/50) | 17,1 / 11,9, austenit 0 %, ostrzeżenie o granicy | 15,2 / 10,3, austenit z martenzytem |
| 60 % (30/30/40) | 15,6 / 11,4, austenit z martenzytem | 14,1 / 10,1, austenit z martenzytem |
Więcej stali węglowej przesuwa punkt w lewo i w dół, ku martenzytowi. 309L przy małym wymieszaniu zachowuje ferryt i zostaje austenityczne mniej więcej do połowy; 308L przeżywa tylko najpłytsze wtopienie i to na granicy — z analizą ESAB już punkt 20 % spada do austenitu z martenzytem. Niski prąd, ściegi proste bez zakosów, a na grubych blachach napawanie warstwy buforowej są więc tak samo ważne jak samo spoiwo.

Złącze jednoimienne: 304 z 304 spoiwem 308L
304 w obu kolumnach, to samo 308L, udziały 15/15/70: Cr-eq 20,1, Ni-eq 11,7, austenit z ferrytem 5–10 % (WRC-1992 19,4 / 11,3). Tu wymieszanie nie szkodzi: samo 308L daje 20,7 / 11,5 i 10–20 % ferrytu. Dlaczego spoiwa do nierdzewki dobiera się tak, by zostało trochę ferrytu, wyjaśnia artykuł o spawaniu stali nierdzewnej.
Schaeffler, DeLong i WRC-1992
Schaeffler obejmuje całe pole razem z martenzytem, więc to narzędzie do złączy różnoimiennych i warstw buforowych. DeLong dopracował narożnik austenityczny, dodał azot i wprowadził liczbę ferrytu (FN); WRC-1992 kontynuuje tę linię z azotem i miedzią, podaje FN zamiast procentów i jest dokładniejszy dla spoin austenitycznych i duplex, ale nie ma obszaru martenzytu. Dlatego kalkulator liczy obie pary: Schaeffler do obszaru, WRC-1992 do ferrytu. W przypadku domyślnym równoważnik niklu WRC jest wyższy (12,3 wobec 11,9) — przez człon 20·N.
Typowe błędy
- Nanoszenie spoiwa zamiast spoiny. Samo 309L daje 24,4 / 14,8 i 10–20 % ferrytu; spoina z wartości domyślnych 17,1 / 11,9 bez ferrytu.
- Pominięcie węgla materiału rodzimego. Węgiel liczy się ×30: 0,18 % C w S235 to samo w sobie 5,4 jednostki, a przy udziale 25 % dokłada do spoiny 1,35.
- Pominięcie Ti i Nb. W stalach stabilizowanych każda dziesiąta procenta Ti dodaje 0,2 do Cr-eq Schaefflera, każda dziesiąta Nb 0,05 (0,07 wg WRC-1992).
- Odczyt jednej liczby zamiast przedziału. Przy granicy wykres nie daje pewnej odpowiedzi. Gdy świeci ostrzeżenie, zmienia się spoiwo albo wymieszanie, a nie odczyt.
- Jedno wymieszanie dla każdej metody. Elektroda otulona zwykle 20–30 %, MAG 25–50 %, łuk kryty ponad 60 % — a 60 % wprowadza nawet 309L w austenit z martenzytem. Dla strony węglowej podgrzewanie wstępne policz kalkulatorem równoważnika węgla.
Częste pytania
Na ile dokładny jest ten wykres?
Daje obszar, nie liczbę. Schaeffler zbudował go w 1949 roku na spoinach łukowych ze stali nierdzewnych, a między liniami izoferrytowymi odczyt jest przedziałem — dlatego kalkulator podaje na przykład 5–10 %, a nie 7 %. Do dokładnej zawartości ferrytu w spoinie austenitycznej służy WRC-1992 albo ferrytoskop. Mocną stroną Schaefflera jest to, że obejmuje też obszar martenzytu, a to on rozstrzyga przy złączach różnoimiennych.
Skąd wziąć udziały materiałów w spoinie?
Z przetopienia, czyli udziału materiału rodzimego w spoinie. Zależy od procesu i parametrów, orientacyjnie: przy elektrodzie otulonej to zwykle 20–30 %, przy MAG 25–50 %, przy łuku krytym potrafi przekroczyć 60 %. Przy złączu różnoimiennym dzieli się je między obie strony, zwykle po połowie, a resztę stanowi spoiwo.
Schaeffler czy WRC-1992?
WRC-1992 jest nowszy i dokładniejszy dla stali austenitycznych i duplex, bo uwzględnia azot i miedź, a ferryt podaje jako Ferrite Number, nie procent. Schaeffler zostaje przydatny przy złączach różnoimiennych — obejmuje obszar martenzytyczny, którego wykres WRC nie pokrywa. Dlatego kalkulator liczy oba.
Jak odczytać procent ferrytu na wykresie Schaefflera?
Między dwiema liniami izoferrytowymi wokół punktu (0, 5, 10, 20, 40, 80, 100 %), więc odpowiedź to przedział. Przykład: Cr-eq 39, Ni-eq 29 leży między linią 10 % (tam Ni-eq 28,0) a linią 5 % — austenit z 5–10 % ferrytu.
Dlaczego 309L, a nie 308L do nierdzewki ze stalą węglową?
Bo stal węglowa rozcieńcza spoiwo. Przy wartościach domyślnych (304, S235, 25/25/50) 309L daje Cr-eq 17,1 i Ni-eq 11,9 — austenit na granicy martenzytu. Typowe 308L daje 15,2 i 10,3 — austenit z martenzytem.
Co to jest faza sigma i co ma do niej ferryt?
Twarda, krucha faza żelazo-chrom, która wyrasta z bogatego w chrom ferrytu delta, gdy spoina długo przebywa w podwyższonej temperaturze. Obniża udarność i odporność na korozję — dlatego celem jest kilka procent ferrytu, a nie jak najwięcej.
Aktualizacja: