Kalkulator równoważnika węgla i temperatury podgrzewania
Liczy CE wg wzoru IIW oraz CET wg EN 1011-2, ocenia spawalność stali i podpowiada temperaturę podgrzewania wstępnego z uwzględnieniem grubości, zawartości wodoru i energii liniowej.
Skład chemiczny, % masy
Warunki spawania — do obliczenia podgrzewania
Wzory
Równoważnik węgla IIW:
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
CET wg EN 1011-2:
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40
Temperatura podgrzewania (EN 1011-2, metoda B):
Tp = 697·CET + 160·th(d/35) + 62·HD0,35 + (53·CET − 32)·Q − 328
Gdzie d to sumaryczna grubość w obszarze złącza, mm;
HD — zawartość wodoru dyfundującego w stopiwie, ml/100 g;
Q — energia liniowa, kJ/mm; th — tangens hiperboliczny.
Jak czytać wynik
| CE (IIW) | Spawalność | Co robić |
|---|---|---|
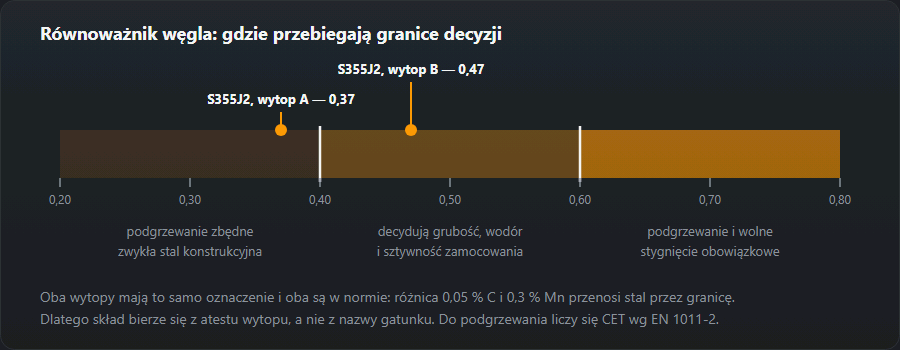
| do 0,40 | Dobra | Podgrzewanie niepotrzebne, zwykłe elektrody |
| 0,40–0,60 | Ograniczona | Podgrzewanie 100–200 °C, elektrody niskowodorowe, suszenie |
| powyżej 0,60 | Zła | Podgrzewanie 200–350 °C, podgrzewanie towarzyszące, wyżarzanie po spawaniu |

Typowe gatunki
| Gatunek | C, % | Mn, % | CE ≈ |
|---|---|---|---|
| S235JR | 0,17 | 1,40 | 0,40 |
| S355J2 | 0,20 | 1,60 | 0,47 |
| C22 | 0,20 | 0,50 | 0,28 |
| C45 | 0,45 | 0,65 | 0,56 |
| 30ChGSA | 0,30 | 1,00 | 0,67 |
Kolumna CE jest liczona wzorem IIW z tego samego składu, a nie przepisana — tabela i kalkulator nie mogą się rozejść.
Pęknięcia zimne powstają przy zbiegu trzech warunków: struktura hartownicza, wodór i naprężenia rozciągające. Podgrzewanie usuwa pierwszy i częściowo drugi, ale nie zwalnia z suszenia elektrod, oczyszczenia krawędzi z wilgoci, oleju i rdzy oraz rozsądnej kolejności układania ściegów.
Częste pytania
Jaki równoważnik węgla uznaje się za bezpieczny?
Przy CE do 0,40 stal spawa się bez podgrzewania zwykłymi metodami. Od 0,40 do 0,60 potrzebne jest podgrzewanie i kontrola wodoru. Powyżej 0,60 podgrzewanie jest obowiązkowe, a po spawaniu z reguły wymagane odprężanie.
Czym CET różni się od CE(IIW)?
CE(IIW) to starszy wzór Międzynarodowego Instytutu Spawalnictwa, dobrze działający dla stali węglowych o C > 0,18 %. CET z EN 1011-2 jest dokładniejszy dla współczesnych stali niskowęglowych mikrostopowych i wchodzi do wzoru na temperaturę podgrzewania.
Skąd wziąć skład chemiczny stali?
Z atestu materiałowego (3.1 wg EN 10204) albo z normy na gatunek: EN 10025 dla stali konstrukcyjnych. Jeśli atestu nie ma, można przyjąć skład po górnej granicy gatunku — obliczenie wyjdzie z zapasem.
Aktualizacja: