Spawanie żeliwa
Żeliwo zawiera około 3 % węgla — dziesięć razy więcej niż stal konstrukcyjna. Nie ciągnie się, tylko pęka, i to nie pod łukiem, lecz przy stygnięciu. Stąd dwie różne technologie.
Dlaczego żeliwo pęka
Przy szybkim stygnięciu węgiel nie zdąży wydzielić się w postaci grafitu i tworzy cementyt — żeliwo białe, twarde i kruche. Jednocześnie spoina się kurczy, a żeliwo jest prawie nieplastyczne i tego skurczu nie przyjmuje. Efekt to pęknięcie na linii wtopienia, najczęściej dzień po spawaniu.
Dochodzi do tego zanieczyszczenie. Stary odlew przez lata chłonie w pory olej, płyn chłodzący i produkty spalania, a przy spawaniu to wszystko wychodzi gazem prosto do jeziorka. Blok silnika, który wygląda na czysty, czysty nie jest.
Wynika z tego zasada główna: sterować trzeba nie łukiem, tylko temperaturą. Podejścia są dwa i są przeciwstawne.
Spawanie na zimno i na gorąco
| Na zimno | Na gorąco | |
|---|---|---|
| Podgrzewanie | brak albo do 100 °C | 500–600 °C, cały element |
| Elektroda | niklowa: Ni, NiFe, NiCu | żeliwny pręt dodatkowy |
| Prąd | najmniejszy możliwy | roboczy |
| Sposób | odcinki po 20–40 mm, przekuwanie, stygnięcie | ciągle, póki gorące |
| Stygnięcie | na powietrzu | powolne, w piasku albo w piecu |
| Gdzie się stosuje | naprawa w warsztacie | elementy odpowiedzialne i grube |
W warsztacie prawie zawsze wybiera się wariant na zimno: nagrzanie korpusu do 600 °C i zapewnienie powolnego stygnięcia w zwykłych warunkach jest nierealne.
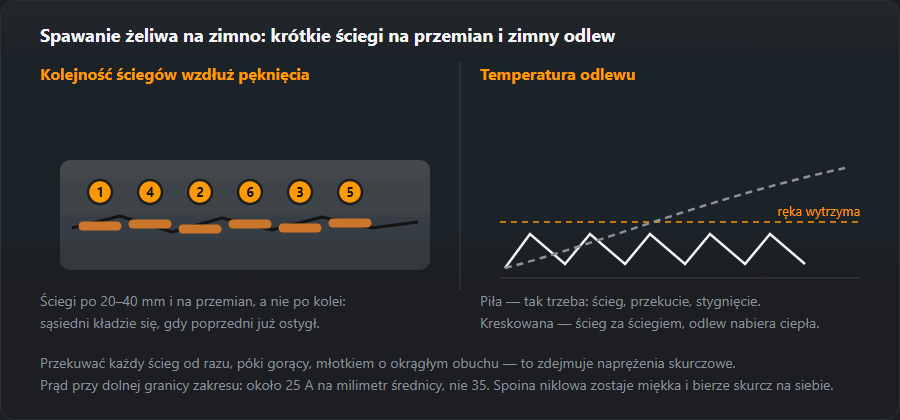
Kluczowy chwyt spawania na zimno: ścieg długości 20–40 mm, od razu przekuwanie lekkim młotkiem po gorącej spoinie, potem przerwa do temperatury, przy której można położyć rękę. Przekuwanie zdejmuje naprężenia skurczowe, przerwa nie pozwala nagrzać elementu. Pokusa „dospawania jednym ciągiem” to najczęstsza przyczyna pęknięcia.

Czym spawać żeliwo: Ni, NiFe czy NiCu
Do spawania na zimno wybiera się jeden z dwóch typów elektrod niklowych: Ni-CI albo NiFe-CI według EN ISO 1071 (w AWS A5.15 ENi-CI i ENiFe-CI). W katalogu elektrod na tej stronie to ESAB OK 92.18 i UTP 86 FN: otulina zasadowa, prąd stały z biegunem dodatnim, suszenie w 150–250 °C.
- Ni — najbardziej miękka spoina, najlepsza, gdy miejsce będzie wiercone albo obrabiane, i na cienkie ścianki; słabsza na grubym, obciążonym przekroju. Najdroższa.
- NiFe — mocniejsza i bardziej wyrozumiała dla brudnego materiału; do żeliwa sferoidalnego, grubych ścianek, wielu warstw i połączeń ze stalą (zob. spawanie stali różnoimiennych). Tańsza od Ni, uniwersalny wybór do napraw.
- NiCu — stosowana rzadziej; spoina obrabialna, kolorem bliższa żeliwu, do napraw żeliwa szarego.
- Elektrody stalowe — wyłącznie do nieodpowiedzialnych napraw kosmetycznych: spoina wychodzi twarda i nie daje się obrabiać.
Przy dużym rowku łączy się Ni i NiFe: krawędzie napawa się niklem, wypełnia elektrodą NiFe.
Czego się spodziewać
Naprawa na zimno niklem wspornika, obudowy czy kolektora to prawdziwa naprawa, która wytrzyma. Naprawa na zimno części, którą trzeba potem obrabiać, rozczaruje: strefa wpływu ciepła wychodzi twardsza niż narzędzie. A pęknięcie przez mocno obciążony przekrój starego odlewu może po prostu nie być warte spawania — nowa część bywa tańsza niż trzecia próba.
Jak rozpoznać rodzaj żeliwa: szare, sferoidalne, ciągliwe, białe
„Żeliwo” to cztery materiały, które spawa się zupełnie inaczej. Różni je kształt węgla, a nie jego ilość, więc najpierw trzeba ustalić, z czego jest część, a dopiero potem wybierać metodę.
| Rodzaj | Oznaczenie | Jak rozpoznać | Spawanie |
|---|---|---|---|
| Szare | EN-GJL, EN 1561 (GG) | Ciemny, ziarnisty przełom, głuchy dźwięk, pylisty wiór; korpusy, bloki, łoża obrabiarek | Na zimno niklem albo na gorąco |
| Sferoidalne | EN-GJS, EN 1563 (GGG) | Jaśniejszy, drobniejszy przełom, dzwoni, wiór się zwija | Tak, lepiej niż szare; NiFe |
| Ciągliwe | EN-GJM, EN 1562 (GTS, GTW) | Małe cienkościenne części, łączniki rurowe; rozpoznaje się po rodzaju części i oznaczeniu | Ograniczone: ciepło spawania lokalnie niweczy obróbkę cieplną |
| Białe | — | Srebrzysty przełom, pilnik się ślizga, wiertło nie bierze; części trudnościeralne | Praktycznie niespawalne |
Oznaczenia i szybkie próby
W oznaczeniu europejskim liczba to minimalna wytrzymałość na rozciąganie w MPa: EN-GJL-250 to żeliwo szare o co najmniej 250 MPa. Gatunki sferoidalne dodają wydłużenie w procentach: EN-GJS-400-15 oznacza 400 MPa i 15 %. Na starszych maszynach spotyka się niemieckie nazwy DIN GG-25 i GGG-40 dla tych samych gatunków. Bez oznaczenia: iskra na szlifierce odróżni żeliwo od stali (krótkie, czerwonawe iskry z gwiazdkami zamiast długiego, rozgałęzionego pęku), przełom i dźwięk odróżnią szare od sferoidalnego, a pilnik, który nigdzie nie bierze, oznacza żeliwo białe — tego się nie spawa. Równoważnik węgla tu nie działa: wzory zbudowano dla stali z dziesiątymi częściami procenta węgla, a przy 2–4 % tracą sens.
Spawanie żeliwa na zimno krok po kroku

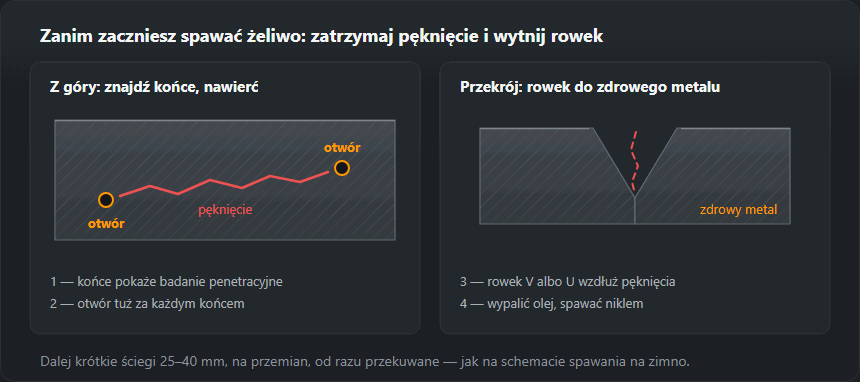
- Znaleźć całe pęknięcie. Badanie penetracyjne pokaże jego wierzchołek; na zaolejonym odlewie wystarczy lekko ogrzać miejsce palnikiem — olej wychodzący ze szczeliny rysuje pęknięcie ciemną linią.
- Nawiercić otwór 3–4 mm tuż za każdym końcem.
- Wybrać pęknięcie na całą głębokość, do zdrowego metalu, z zaokrąglonym dnem zamiast ostrego V.
- Wypalić olej — kartery, bloki silników i obudowy skrzyń biegów są nim nasiąknięte. Grzać, aż przestanie dymić, położyć krótki ścieg próbny; jeśli jeziorko się gotuje, wyszlifować i wypalić ponownie. Na koniec oczyścić rowek do gołego metalu — oleju w porach żadna elektroda nie nadrobi.
- Ustawić niski prąd: około 25 A na milimetr średnicy (przykład niżej).
- Napawać krawędzie cienką warstwą niklu: ona przejmuje węgiel, a wypełnienie leży już na niklu.
- Ściegi po 20–40 mm, na przemian, każdy od razu przekuty na gorąco.
- Czekać, aż odlew będzie ciepły dla ręki, zanim położy się następny; stygnięcie samoistne, bez wody i sprężonego powietrza.
Prąd: przykład z liczbami
Przy 25 A na milimetr: 2,5 mm × 25 ≈ 62 A (ustawić 60–65 A), 3,2 mm × 25 = 80 A, 4,0 mm × 25 = 100 A. Przy zwykłych 35 A/mm elektroda 3,2 mm dostałaby 112 A, czyli o 40 % więcej. Schodzić niżej, póki łuk jest stabilny; ścieg leżący na wierzchu jak kropla, bez zwilżenia krawędzi, oznacza za mało.
Spawanie żeliwa na gorąco
Cały odlew nagrzewa się do 500–600 °C, jak w tabeli — nie tylko okolicę pęknięcia, bo miejscowe grzanie tworzy właśnie tę różnicę temperatur, od której żeliwo pęka. Grzeje się powoli, w piecu albo w obmurowaniu z cegieł, i utrzymuje temperaturę przez całą pracę. Tradycyjnie spawa się gazowo: płomień neutralny acetylenowo-tlenowy, pręt żeliwny i topnik do żeliwa, który rozpuszcza tlenki na jeziorku. Potem odlew stygnie wiele godzin w zamkniętym piecu albo w suchym piasku. Spoina odpowiada materiałowi i obrabia się jak on, dlatego metodę zostawia się dla ciężkich i drogich odlewów.
Zamiast spawania: lutospawanie i zszywanie
Lutospawanie mosiądzem
Żeliwo się nie topi: rowek grzeje się palnikiem acetylenowo-tlenowym, aż pręt mosiężny z topnikiem zwilży powierzchnię i ją wypełni. Brak stopionego żeliwa to brak żeliwa białego na linii wtopienia i dużo mniej ciepła. Nadaje się do cienkich odlewów i pokryw, które mają pozostać szczelne. Złącze jest słabsze od odlewu, mięknie, gdy część pracuje na gorąco, zostaje żółte, a mosiądz wydziela dymy cynku — pracować z wyciągiem.
Zszywanie na zimno (Metalock i podobne)
Bez ciepła: wzdłuż pęknięcia wierci się zachodzące na siebie otwory gwintowane, wkręca kołki i przekuwa je na płasko, a w poprzek pęknięcia osadza kształtowe klamry, które ściągają krawędzie. Nie ma strefy wpływu ciepła ani odkształceń, a duże bloki silników, korpusy pras i obudowy naprawia się na miejscu.
Jak wybrać: pęknięcie we wsporniku albo obudowie — spawanie na zimno niklem; część cienka albo szczelna — lutospawanie; duży odlew, którego nie wolno grzać — zszywanie; część do obróbki — spawanie na gorąco.
Typowe błędy i jak je rozpoznać
- Pęknięcie obok spoiny po kilku minutach, często ze słyszalnym trzaskiem: odlew się przegrzał — za długie ściegi, brak przerw, brak przekuwania.
- Gotujące się jeziorko i pory: olej. Większy prąd nie pomoże; wypalić jeszcze raz.
- Twarda biała krawędź, po której ślizga się wiertło: żeliwo białe po elektrodzie stalowej, za dużym prądzie albo szybkim stygnięciu. Cienki pasek przy niklu jest normalny.
- Elektroda stalowa na części obciążonej: pęknięcie wzdłuż linii wtopienia po kilku dniach pracy.
Więcej o rodzajach pęknięć: pęknięcia spoin. Kalkulator podgrzewania liczy dla stali według EN 1011-2; dla żeliwa odpowiedzi nie da, ale przyda się po stronie stali w złączu żeliwo–stal.
Kiedy części nie naprawia się spawaniem
Bębny i tarcze hamulcowe, części pod ciśnieniem i części, których uszkodzenie może kogoś zranić, się wymienia. Tak samo części trudnościeralne z żeliwa białego i żeliwo utlenione przez lata pracy w wysokiej temperaturze, które pęka od nowa obok każdego ściegu. W pozostałych przypadkach: jeśli nowa część kosztuje mniej niż dwie próby, kupić nową.
Częste pytania
Czy żeliwo można spawać zwykłą elektrodą do stali?
Technicznie spoina powstanie, praktycznie będzie twarda jak szkło, nie da się jej wiercić i z dużym prawdopodobieństwem pęknie na granicy. Do kosmetycznej naprawy w miejscu nieobciążonym jest to dopuszczalne, do naprawy korpusu nie.
Dlaczego spoiny potem nie da się wywiercić?
Bo węgiel z żeliwa przeszedł do spoiny i utworzył cementyt. Elektrody niklowe dają spoinę, która pozostaje plastyczna właśnie dlatego, że nikiel nie wiąże węgla w twarde węgliki. Jeśli element ma być potem obrabiany, elektrodę dobiera się według tej cechy.
Jak odróżnić żeliwo szare od sferoidalnego?
Po przełomie i po dźwięku. Szare ma przełom matowo-szary i ziarnisty, przy uderzeniu dźwięk jest głuchy. Sferoidalne jest jaśniejsze i dzwoni. Do spawania to istotne: sferoidalne znosi spawanie lepiej niż szare, ale ze względu na wytrzymałość spawa się je raczej elektrodą NiFe.
Czy można spawać żeliwo migomatem?
Zwykłym drutem stalowym nie: efekt jest taki sam jak po elektrodzie stalowej — twarda spoina i pęknięcie wzdłuż linii wtopienia. Istnieją druty niklowe do żeliwa i z nimi zasady się nie zmieniają: krótkie odcinki, przekuwanie, przerwa do ciepłej ręki. Migomat kusi długim ciągłym ściegiem, a właśnie tego żeliwo nie znosi, więc przy okazjonalnej naprawie prościej sięgnąć po elektrodę niklową.
Jaką elektrodą spawać żeliwo?
Niklową. Ni-CI (AWS ENi-CI), gdy naprawione miejsce ma być wiercone albo obrabiane; NiFe-CI (AWS ENiFe-CI) dla wytrzymałości, do żeliwa sferoidalnego i do połączeń ze stalą. Prąd stały, biegun dodatni, około 25 A na milimetr średnicy: dla elektrody 3,2 mm to 80 A.
Dlaczego spoina na żeliwie pęka?
Pęka prawie zawsze obok spoiny, a nie w niej. Strefa wpływu ciepła zamieniła się w twarde żeliwo białe, a skurcz spoiny ciągnie ją, podczas gdy odlew nie potrafi się wydłużyć. Wystarczy jedna z przyczyn: za długi ścieg, brak przekuwania, brak przerw, elektroda stalowa albo olej w porach.
Aktualizacja: