Cómo soldar hierro fundido: precalentar o soldar en frío
La fundición lleva entre un dos y un cuatro por ciento de carbono: diez veces lo que lleva un acero soldable. Todo lo que se hace al soldarla es un rodeo alrededor de ese número.
Por qué fisura
Tres razones, todas con raíz en el carbono.
La zona afectada se convierte en fundición blanca. El enfriamiento rápido transforma la estructura con grafito en cementita dura y frágil. Esa zona es dura como el vidrio, no se puede mecanizar y fisura con la propia tensión de contracción del cordón.
La fundición casi no tiene ductilidad. El acero absorbe la contracción cediendo un poco. La fundición no cede: rompe.
Las piezas viejas están contaminadas. Décadas de aceite, refrigerante y productos de combustión empapan la superficie porosa, y salen como gas durante el soldeo. Un bloque de motor que parece limpio no lo está.
Soldeo en frío: el método de taller
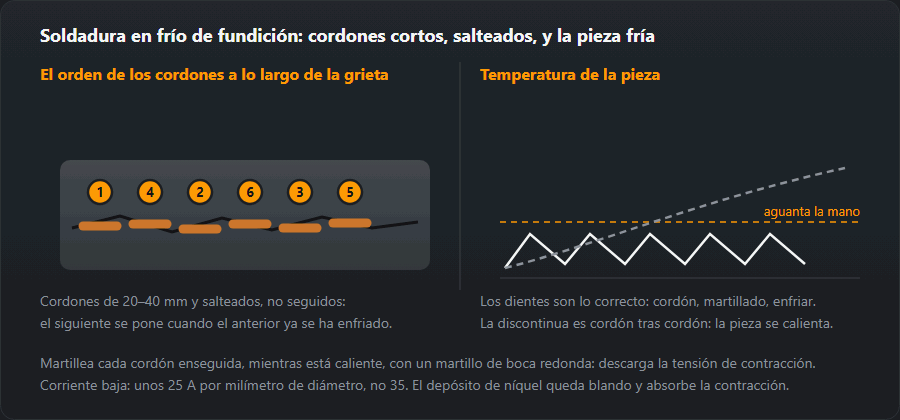
Electrodos de níquel, poca intensidad, tramos cortos, martilleo y no dejar nunca que la pieza se caliente. El depósito de níquel se queda blando y dúctil, así que absorbe la contracción en vez de transmitirla a la fundición.
- Electrodo: níquel puro (Ni 99) para reparaciones mecanizables, níquel-hierro (NiFe) para uniones más resistentes y para fundición nodular. El NiFe es el más tolerante de los dos con material desconocido.
- Intensidad: en la parte más baja del rango del diámetro, unos 25 A por milímetro en vez de 35.
- Tramos: de 20 a 40 mm cada vez, repartidos por la unión y no seguidos.
- Martillea cada tramo con un martillo de bola nada más hacerlo, todavía caliente.
- Deja enfriar hasta poder tocar la pieza antes del tramo siguiente. Si no puedes apoyar la mano, espera.

Soldeo en caliente
Se precalienta la pieza entera a 500–600 °C, se suelda con varilla de fundición y se enfría despacio bajo manta o en horno que se cierra, durante varias horas. El resultado es mecanizable y se parece al metal base — y necesita horno, así que pertenece a una fundición o a un taller de reparación especializado, no a un banco.
La parte crítica es el enfriamiento, no el soldeo. Enfría al aire una pieza precalentada y habrás producido exactamente la estructura dura que el precalentamiento pretendía evitar.
| En frío | En caliente | |
|---|---|---|
| Precalentamiento | ninguno o hasta 100 °C | 500–600 °C, la pieza entera |
| Electrodo | de níquel: Ni, NiFe, NiCu | varilla de fundición |
| Intensidad | el mínimo posible | el normal de trabajo |
| Técnica | tramos de 20–40 mm, martillear, dejar enfriar | de continuo, mientras está caliente |
| Enfriamiento | al aire | lento, en arena o en horno |
| Dónde se usa | reparación en taller | piezas críticas y gruesas |
Preparación
Busca los extremos de la fisura —en fundición las fisuras van más lejos de lo que parece— y taladra un agujero de parada justo pasado cada extremo. Amola la fisura en V hasta el fondo. Después quema la contaminación: pasa el arco sobre la superficie preparada sin aporte, lo que expulsa aceite y gas de los poros. Humeará, y el metal de aporte se asentará mucho mejor después.
Qué esperar
Una reparación en frío con níquel en un soporte, una carcasa o un colector es una reparación de verdad y aguanta. Una reparación en frío en una pieza que después hay que mecanizar decepcionará, porque la zona afectada queda más dura que la herramienta. Y una fisura que atraviesa una sección muy cargada de una pieza vieja puede sencillamente no merecer la pena: cambiarla suele salir más barato que el tercer intento.
Qué fundición es: gris, nodular, maleable o blanca
«Fundición» son cuatro materiales que se sueldan de forma muy distinta. Lo que cambia es la forma del carbono, no su cantidad, así que primero hay que saber de qué es la pieza y solo después elegir el método.
| Tipo | Designación | Cómo reconocerla | Soldadura |
|---|---|---|---|
| Gris | EN-GJL, EN 1561 (GG) | Fractura oscura y granulosa, sonido apagado, viruta en polvo; carcasas, bloques, bancadas | En frío con níquel o en caliente |
| Nodular (dúctil) | EN-GJS, EN 1563 (GGG) | Fractura más clara y fina, suena al golpearla, la viruta se riza | Sí, mejor que la gris; NiFe |
| Maleable | EN-GJM, EN 1562 (GTS, GTW) | Piezas pequeñas de pared fina, accesorios de tubería; se reconoce por la pieza y su marcado | Limitada: el calor deshace localmente su tratamiento térmico |
| Blanca | — | Fractura plateada, la lima patina, la broca no entra; piezas de desgaste | Prácticamente no soldable |
Marcado y pruebas rápidas
En la designación europea el número es la resistencia mínima a tracción en MPa: EN-GJL-250 es fundición gris de al menos 250 MPa. Las nodulares añaden el alargamiento en porcentaje: EN-GJS-400-15 significa 400 MPa y 15 %. Las máquinas antiguas llevan los nombres DIN GG-25 y GGG-40 para los mismos grados. Sin marcado, la chispa en la amoladora distingue fundición de acero (chorros cortos y rojizos frente a los largos y ramificados del acero), la fractura y el sonido distinguen gris de nodular, y una lima que no muerde en ningún sitio indica fundición blanca: no se suelda. El carbono equivalente no sirve aquí: sus fórmulas se hicieron para aceros con décimas de por ciento de carbono y pierden el sentido con un 2–4 %.
Con qué soldar hierro fundido: electrodo Ni o NiFe
Dos tipos de electrodo de níquel, Ni-CI y NiFe-CI según EN ISO 1071 (ENi-CI y ENiFe-CI en AWS A5.15). En el catálogo del sitio son ESAB OK 92.18 y UTP 86 FN: revestimiento básico, DC+, resecado a 150–250 °C.
- Ni — el depósito más blando; el mejor cuando la reparación se va a taladrar o mecanizar y en paredes finas; más débil en secciones gruesas y cargadas.
- NiFe — más resistente y más tolerante con material sucio; para fundición nodular, paredes gruesas, rellenos de varias capas y uniones con acero (ver soldar aceros disímiles).
En un chaflán grande se combinan: se untan las caras con Ni y se rellena con NiFe.
Soldar fundición en frío paso a paso

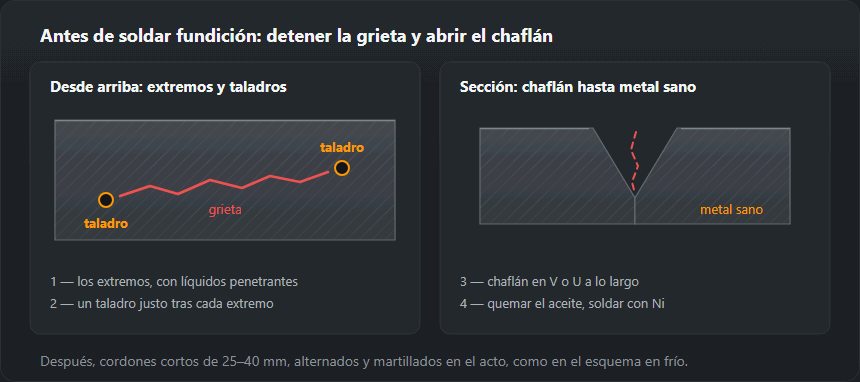
- Encontrar la grieta entera. Los líquidos penetrantes muestran la punta; en una pieza aceitosa basta calentar un poco con el soplete: el aceite que rezuma dibuja la grieta como una línea oscura.
- Taladrar un agujero de 3–4 mm justo más allá de cada punta.
- Vaciar la grieta hasta metal sano, con el fondo redondeado y no en V aguda.
- Quemar el aceite: cárteres, bloques y cajas de cambio están empapados. Calentar hasta que deje de humear y dar un cordón corto de prueba; si el baño hierve, amolar y volver a quemar.
- Intensidad baja: unos 25 A por milímetro de diámetro (ejemplo abajo).
- Untar las caras con una capa fina de níquel: se queda con el carbono y el relleno apoya luego sobre níquel.
- Tramos de 20–40 mm, salteados, cada uno martillado al momento, en caliente.
- Esperar a que la pieza esté templada para la mano antes del siguiente; que enfríe sola, sin agua ni aire comprimido.
Intensidad: un ejemplo con números
A 25 A por milímetro: 2,5 mm × 25 ≈ 62 A (poner 60–65 A), 3,2 mm × 25 = 80 A, 4,0 mm × 25 = 100 A. Con los 35 A/mm habituales, el electrodo de 3,2 mm llevaría 112 A, un 40 % más. Bajar mientras el arco siga estable; un cordón que queda encima como una gota, sin mojar los bordes, indica que falta intensidad.
Soldar fundición en caliente, en la práctica
Toda la pieza va a 500–600 °C, el valor de la tabla, y no solo la zona de la grieta, porque el calentamiento local crea justo la diferencia de temperatura que agrieta la fundición. Se calienta despacio en un horno o en un recinto de ladrillo y se mantiene así durante todo el trabajo. La vía tradicional es la soldadura oxiacetilénica: llama neutra, varilla de fundición y un fundente para fundición que disuelve la película de óxido del baño. Después la pieza se enfría muchas horas en el horno cerrado o en arena seca. La unión se parece a la pieza y se mecaniza igual, por eso el método se reserva para piezas pesadas y caras.
Alternativas a soldar: soldadura fuerte y cosido
Soldadura fuerte con latón
La fundición no se funde: el chaflán se calienta con el soplete oxiacetilénico hasta que una varilla de latón con fundente moja la superficie y la rellena. Sin fundición fundida no hay fundición blanca en la línea de fusión, y el calor es mucho menor. Va bien en piezas finas y tapas que deben quedar estancas. La unión es más débil que la pieza, se ablanda si la pieza trabaja caliente, queda amarilla a la vista y el latón desprende humos de zinc: trabajar con extracción.
Cosido en frío (Metalock y similares)
Sin calor alguno: a lo largo de la grieta se hacen taladros roscados que se solapan, se rellenan con espárragos remachados a ras, y a través de la grieta se colocan llaves perfiladas que cierran los bordes. No hay zona afectada por el calor ni deformación, y bloques de motor grandes, bastidores de prensa y carcasas se reparan in situ.
Cómo elegir: grieta en un soporte o una carcasa, soldadura en frío con níquel; pieza fina o estanca, soldadura fuerte; pieza grande que no se puede calentar, cosido; pieza que hay que mecanizar, soldadura en caliente.
Errores típicos y cómo detectarlos
- Una grieta junto al cordón a los pocos minutos, a menudo con un chasquido: la pieza se calentó demasiado, por tramos largos, sin pausas ni martilleo.
- Baño que hierve y poros: aceite. Más intensidad no lo arregla; hay que volver a quemarlo.
- Un borde blanco y duro en el que patina la broca: fundición blanca tras un electrodo de acero, intensidad alta o enfriamiento rápido. Con níquel, una banda fina es normal.
- Electrodo de acero en una pieza cargada: grietas a lo largo de la línea de fusión en pocos días.
Más sobre tipos de grietas: grietas en soldadura. La calculadora de precalentamiento trabaja con acero según EN 1011-2; para fundición no da respuesta, pero sirve para el lado de acero de una unión fundición–acero.
Cuándo una pieza no se repara soldando
Tambores y discos de freno, piezas a presión y piezas cuyo fallo pueda herir a alguien se sustituyen. También las piezas de desgaste de fundición blanca y la fundición oxidada por años de servicio en caliente, que vuelve a agrietarse junto a cada tramo. En el resto de casos, si una pieza nueva cuesta menos que dos intentos, compre la nueva.
Preguntas frecuentes
¿En frío o en caliente?
En frío con electrodos de níquel para reparaciones donde la pieza no se puede calentar y se acepta algo de dureza en la unión: la mayoría de las reparaciones de taller. En caliente, a 500–600 °C con enfriamiento lento controlado, cuando la unión tiene que ser mecanizable y parecerse al metal base. El soldeo en caliente necesita horno y no es trabajo de banco.
¿Por qué hay que martillear el cordón?
Para liberar la tensión de contracción mientras el metal aún está caliente. Golpear el cordón con un martillo de bola justo después de cada tramo corto lo estira ligeramente y le quita la tracción. En fundición esa es la diferencia entre una reparación que aguanta y otra que fisura al lado del cordón al enfriarse.
¿Cómo distingo fundición gris de nodular?
Por la fractura y por el sonido. La gris rompe con una cara mate y granulosa y suena apagada al golpearla; la nodular tiene una fractura más brillante y plateada y suena. Importa porque la nodular tolera bastante mejor la soldadura.
¿Se puede soldar fundición con MIG?
Con hilo de acero normal, no: el resultado es el mismo que con un electrodo de acero, un depósito duro y una fisura a lo largo de la línea de fusión. Existen hilos base níquel para fundición, y con ellos las reglas no cambian: tramos cortos, martilleo y pausa hasta que la pieza se pueda tocar con la mano. La antorcha MIG invita a cordones largos y continuos, justo lo que la fundición no aguanta, así que para una reparación ocasional el electrodo de níquel es la herramienta más sencilla.
¿Qué electrodo se usa para soldar hierro fundido?
Uno de níquel. Ni-CI (AWS ENi-CI) cuando la reparación se va a taladrar o mecanizar; NiFe-CI (AWS ENiFe-CI) para resistencia, para fundición nodular y para uniones con acero. Corriente continua, polaridad inversa (DC+), unos 25 A por milímetro de diámetro: 80 A para un electrodo de 3,2 mm.
¿Por qué se agrieta la soldadura en fundición?
Casi siempre se agrieta al lado del cordón, no dentro. La zona afectada por el calor se ha convertido en fundición blanca dura, la contracción del cordón tira de ella y la pieza no puede estirarse. Basta una sola causa: un tramo demasiado largo, sin martilleo, sin pausas, electrodo de acero o aceite en los poros.
Actualizado: