Coloración térmica en las soldaduras de inoxidable
La coloración térmica es una fina capa de óxido que crece en el acero inoxidable junto al cordón. Su color indica cuánto se calentó la superficie: en un acero 18/8 calentado al aire, el paja claro aparece hacia 290 °C, el marrón hacia 390, el azul hacia 540–600 y el gris por encima de 700 °C. Debajo del óxido coloreado la superficie ha perdido cromo, por eso desde el marrón en adelante se decapa.
Respuesta corta
El paja y el dorado suelen tolerarse; el marrón, el púrpura y el azul se decapan; la cascarilla gris se amola y luego se decapa. Cuánto color puede quedar lo fija la especificación del trabajo, no el color en sí. Dentro del tubo sanitario la referencia es AWS D18.2, con diez niveles de 10 a 25 000 ppm de oxígeno en el gas de respaldo; AWS D18.1 rechaza el nivel 4 y superiores en estado bruto de soldadura, salvo acuerdo distinto con la propiedad.
Tabla de coloración térmica: color, temperatura y qué hacer
Son colores de interferencia de un óxido transparente, como una mancha de aceite en el agua. La capa crece con la temperatura y el tiempo, y el color avanza por la escala del paja hacia el azul y el gris.

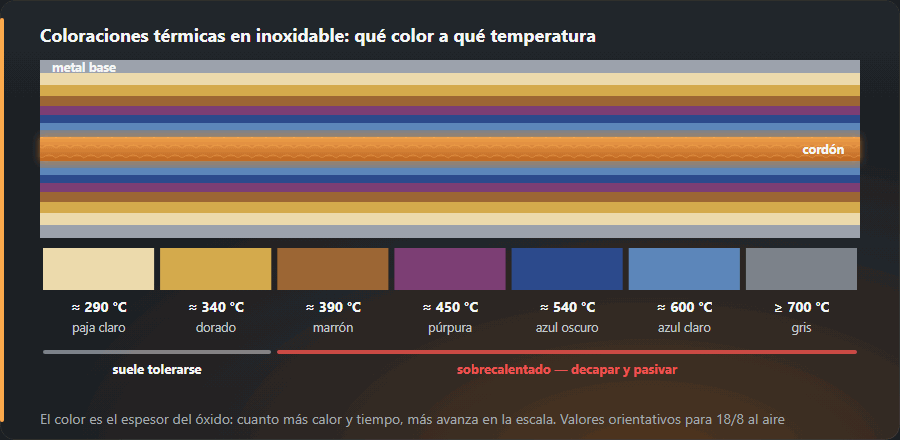
| Color | Temperatura | Qué indica | Qué hacer |
|---|---|---|---|
| paja claro | hacia 290 °C | el óxido visible más fino; la superficie debajo ha perdido poco cromo | suele tolerarse; en alimentaria o química, según la especificación |
| dorado | hacia 340 °C | óxido fino, todavía cerca del metal desnudo | suele tolerarse; quitarlo si la especificación o el aspecto lo piden |
| marrón | hacia 390 °C | óxido ya bastante grueso como para dejar debajo una capa empobrecida en cromo | decapar con pasta o en baño y aclarar |
| púrpura | hacia 450 °C | óxido más grueso, más cromo sacado de la superficie | decapar; revisar la protección gaseosa y el aporte térmico |
| azul oscuro | hacia 540 °C | óxido grueso; resistencia a la corrosión claramente menor | decapar; en el lado de la raíz, mejorar el respaldo |
| azul claro | hacia 600 °C | óxido muy grueso tras mucho tiempo a alta temperatura | decapar; el cepillado solo no basta |
| gris | más de 700 °C | cascarilla gruesa; dentro de un tubo sin gas de respaldo la raíz sale negra y granulosa («raíz quemada») | cepillar o amolar la cascarilla y decapar; una raíz quemada normalmente se rechaza y se vuelve a soldar |
Las temperaturas son orientativas para un 18/8 (1.4301, 304) calentado al aire. Un calentamiento más largo da el mismo color a menor temperatura; una buena protección gaseosa lo desplaza en sentido contrario. Los aceros con otro contenido de cromo se colorean a otras temperaturas, así que la tabla no es un termómetro.
Por qué importa la coloración térmica
El inoxidable resiste la corrosión gracias a su capa pasiva, unos pocos nanómetros de óxido de cromo. Cuando la zona del cordón se calienta al aire, el cromo migra al óxido coloreado que crece, y el metal justo debajo queda con menos cromo que el resto de la chapa. Ahí empiezan la corrosión por picaduras y la corrosión en resquicios, sobre todo con cloruros: en una línea alimentaria, en una piscina cubierta, cerca del mar. Un cordón de aspecto limpio con coloración marrón puede mostrar puntos de óxido en pocas semanas.
Es un problema de superficie, distinto de la sensibilización en la ZAT (carburos en los bordes de grano, ver soldar acero inoxidable), aunque los dos vienen del exceso de calor.
Cuánta coloración es aceptable
No hay un límite único. La ISO 6520-1 da a la coloración térmica su propio número de imperfección, el 610 (números de imperfecciones de soldadura), pero cuánta se admite lo fija la especificación del producto o del contrato. En estructura y cerrajería el paja y el dorado suelen quedarse, y desde el marrón se decapa. Para tubo sanitario la referencia es una lámina de fotos:
| Muestra AWS D18.2 | O₂ en el gas de respaldo, ppm | AWS D18.1:2009, estado bruto |
|---|---|---|
| No. 1 | 10 | aceptable |
| No. 2 | 25 | aceptable |
| No. 3 | 50 | aceptable |
| No. 4 | 100 | no aceptable salvo acuerdo entre propiedad y fabricante |
| No. 5 | 200 | no aceptable salvo acuerdo entre propiedad y fabricante |
| No. 6 | 500 | no aceptable salvo acuerdo entre propiedad y fabricante |
| No. 7 | 1 000 | no aceptable salvo acuerdo entre propiedad y fabricante |
| No. 8 | 5 000 | no aceptable salvo acuerdo entre propiedad y fabricante |
| No. 9 | 12 500 | no aceptable salvo acuerdo entre propiedad y fabricante |
| No. 10 | 25 000 | no aceptable salvo acuerdo entre propiedad y fabricante |
Las diez muestras son soldaduras en tubo 316L hechas con cada vez más oxígeno en el gas de respaldo; el 304L se colorea igual. El nivel admitido se escribe en la especificación por número de muestra y no en ppm, porque el color también depende de otras cosas: la humedad del gas o de la superficie y los hidrocarburos lo oscurecen, el hidrógeno en el gas de respaldo lo aclara, y el acabado superficial cambia el aspecto. En AWS D18.1:1999 el límite era la muestra 5; la edición de 2009 lo llevó a la 4. La norma farmacéutica ASME BPE usó la lámina D18.2 hasta la edición de 2009 y desde 2012 tiene sus propias láminas para tubo pulido mecánicamente y electropulido.
Cómo evitar la coloración térmica
- Respaldar la raíz. Ar o N₂+H₂ a 4–8 l/min dentro del tubo o detrás de la chapa, con tiempo de purga suficiente antes de cebar; en la lámina D18.2, 100 ppm de oxígeno ya son la muestra 4, fuera del límite de D18.1. Elección del gas: selector de gas de protección.
- Protección de arrastre en cordones largos y en TIG sobre chapa: el metal caliente detrás del baño sigue bajo argón.
- Menos calor. Menor aporte térmico (calculadora de aporte térmico) y temperatura entre pasadas por debajo de 150 °C estrechan la franja coloreada.
- Superficie limpia. Aceite, rotulador y huellas oscurecen la coloración.
- Postflujo suficiente para que el cráter se enfríe bajo gas.
Cómo eliminar la coloración: decapado y pasivado
- Mecánicamente. Un cepillo de alambre reservado al inoxidable, un paño no tejido o un disco de láminas fino quitan el color. La capa empobrecida en cromo no siempre se va con él, así que donde importa la corrosión se decapa después.
- Decapado. Pasta o gel sobre el cordón, baño o pulverizado, normalmente ácido nítrico y fluorhídrico, durante el tiempo que indique el fabricante. Disuelve el óxido y la capa empobrecida.
- Limpieza electroquímica. Pincel o almohadilla con electrolito y corriente — habitual en soldaduras TIG sobre superficies vistas, donde la pasta mataría el acabado.
- Aclarar con abundante agua pobre en cloruros; los restos de ácido corroen por sí mismos.
- Pasivado. El ácido nítrico o cítrico (ASTM A967) regenera antes la capa pasiva; al aire se forma sola en horas o días.
- Comprobar. Superficie mate y uniforme, sin borde irisado ni puntos de óxido.
Los ácidos de decapado queman y el fluorhídrico es tóxico a través de la piel: guantes antiácido, pantalla facial, ventilación (equipo de protección del soldador). La secuencia para el taller también está en soldar acero inoxidable.
Preguntas frecuentes
¿A qué temperatura se pone azul el acero inoxidable?
En un 18/8 calentado al aire, azul oscuro hacia 540 °C y azul claro hacia 600 °C. El paja claro empieza hacia 290 °C y el marrón hacia 390. Son valores orientativos: un calentamiento más largo da el mismo color a menor temperatura.
¿Es aceptable la coloración pajiza?
En estructura y cerrajería, normalmente sí. En tubo sanitario decide la especificación: AWS D18.1 acepta en estado bruto los niveles 1–3 de la lámina D18.2. Desde el marrón se decapa.
¿La coloración térmica reduce la resistencia a la corrosión?
Sí. El óxido coloreado saca cromo del metal de debajo, y esa capa empobrecida es la que se corroe primero, sobre todo con cloruros. Quitar el color no basta: también hay que eliminar la capa empobrecida, que es lo que hace el decapado.
¿Cómo se quita la coloración térmica del inoxidable?
Pasta o gel decapante sobre el cordón (ácidos nítrico y fluorhídrico), aclarado con agua pobre en cloruros y, si la especificación lo pide, pasivado con ácido nítrico o cítrico. La limpieza electroquímica hace lo mismo en soldaduras TIG vistas sin matar el acabado. Un cepillo solo puede dejar la capa empobrecida.
¿Cuánto oxígeno en el gas de respaldo da una raíz limpia?
En la lámina AWS D18.2, 50 ppm corresponden a la muestra 3, la última que D18.1 acepta en estado bruto; 100 ppm son la muestra 4. Respaldar con Ar o N₂+H₂ a 4–8 l/min y medir el oxígeno antes de soldar en vez de fiarse del tiempo.
Actualizado: