Unir inoxidable y acero al carbono: aporte y diagrama de Schaeffler
Unir dos aceros distintos no es un término medio entre dos procedimientos. El metal del cordón es una tercera aleación, hecha de los dos metales base más el aporte, y el aporte se elige para que esa mezcla caiga en un sitio seguro.
La dilución es todo el problema
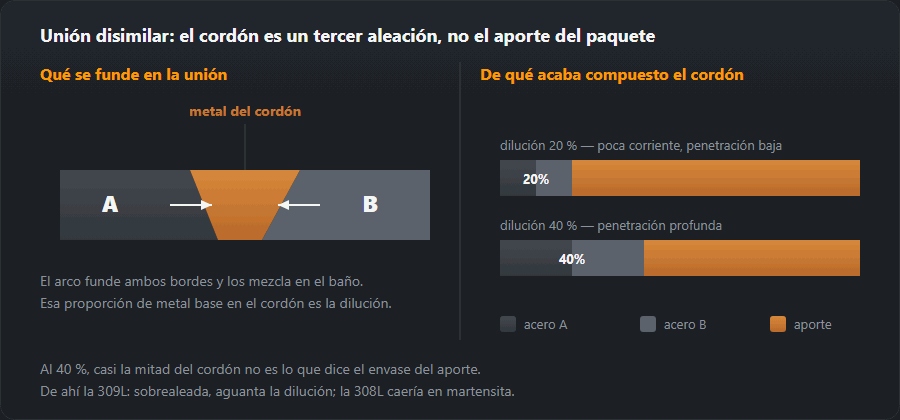
Un cordón funde metal base por los dos lados y lo mezcla con el aporte. La proporción que viene de los metales base —la dilución— suele estar entre el 20 y el 40 % según el proceso y la unión: más con procesos de gran penetración y menos con los de poca intensidad.
En una unión entre materiales iguales eso apenas importa. En una disímil lo decide todo: un 30 % de acero al carbono mezclado en un depósito inoxidable da una composición que ni el aporte ni el metal base fueron diseñados para tener, y esa composición puede ser martensítica y frágil.

El diagrama de Schaeffler en la práctica
El diagrama de Schaeffler representa el cromo equivalente frente al níquel equivalente y delimita las zonas: austenita, ferrita, martensita y las mezclas. Su uso práctico es sencillo. Marca los dos metales base, traza la línea entre ellos, marca el aporte, y la composición del cordón queda sobre la línea entre el aporte y la mezcla de los metales base, a la fracción de dilución.
Lo que buscas es que ese punto caiga en la zona de austenita con ferrita, con un pequeño porcentaje de ferrita: suficiente para resistir la fisuración en caliente y no tanto como para volver frágil la unión. Lo que hay que evitar es la zona martensítica.
Las parejas habituales
| Unión | Aporte | Observación |
|---|---|---|
| 304 / 316 + acero al carbono | 309L / 309LMo | La respuesta habitual: sobrealeado para soportar la dilución |
| Inoxidable + acero Cr-Mo | 309L o una aleación de níquel | Níquel donde la unión trabaja en caliente |
| Acero al carbono + baja aleación | según el lado más débil | El precalentamiento se calcula por el más templable de los dos |
| Dúplex + acero al carbono | 309LMo / 2209 | Vigilar la temperatura entre pasadas: el dúplex es sensible |
| Inoxidable + fundición | níquel (Ni, NiFe) | Se trata igual que la fundición |
| Austeníticos distintos, 304 y 316 | según el lado más aleado | 316L para la unión de 304 con 316 |
| Inoxidable + aluminio | — | No se sueldan por fusión: hace falta una pieza de transición |
Enmantecado previo (buttering)
Cuando la dilución no se puede mantener suficientemente baja, se «enmanteca» una de las caras: se deposita una capa del aporte sobre el lado de acero al carbono, se amola plana, y después se suelda la unión real entre esa capa y el inoxidable. La dilución ocurre entonces dos veces, y cada vez contra una diferencia de composición menor.
Cuesta una operación extra y es la respuesta estándar en grandes espesores y en todo lo que vaya a trabajar en caliente o con carga cíclica.
Reglas prácticas
- Mantén baja la dilución. Poca intensidad, cordones rectos en vez de balanceo, y el arco apuntando al baño de aporte y no al metal base.
- Precalienta según el metal base más templable. Calcula su carbono equivalente con la calculadora de CE y usa la mayor de las dos temperaturas.
- Mira la temperatura de servicio. Por encima de unos 300 °C el carbono migra con el tiempo del acero al carbono hacia el inoxidable y deja una banda descarburada blanda. Es una consideración de diseño, y es la razón de que en uniones calientes se especifiquen aportes base níquel.
- Cuenta con dilataciones distintas. El inoxidable austenítico se dilata alrededor de un 50 % más que el acero al carbono, así que una unión disímil sometida a ciclos térmicos trabaja en tensión en cada ciclo, esté bien soldada o no.
Ejemplo resuelto con el diagrama de Schaeffler: una pareja, seis variantes
Inoxidable austenítico 18/9 (A) con acero al carbono (B) y aporte tipo 309L. Las composiciones son las que trae por defecto la calculadora del diagrama de Schaeffler; solo cambian las partes, es decir, cuánto de cada metal acaba en el cordón:
| Partes A / B / aporte, % | Cr-eq | Ni-eq | Estructura según el diagrama | Ferrita |
|---|---|---|---|---|
| 15 / 15 / 70 | 20,0 | 13,1 | austenita con ferrita | 0–5 % |
| 25 / 25 / 50 | 17,1 | 11,9 | austenita | 0 % |
| 35 / 35 / 30 | 14,1 | 10,8 | austenita con martensita | 0 % |
| 50 / 50 / 0 | 9,7 | 9,1 | martensita | — |
| 30 / 10 / 60 | 20,3 | 13,1 | austenita con ferrita | 0–5 % |
| 10 / 30 / 60 | 16,7 | 11,9 | austenita con martensita | 0 % |
- 15/15/70: dilución de un 30 %, como con electrodo y cordones estrechos: austenita con ferrita, ferrita 0–5 %. Es la zona a la que se apunta.
- 25/25/50: la mitad del cordón es metal base: austenita sin ferrita. No hay martensita, pero la austenita pura es propensa a la fisuración en caliente.
- 35/35/30: el arco funde sobre todo las paredes: penetración profunda y balanceo ancho: austenita con martensita. Aquí empieza la fragilidad.
- 50/50/0: fusión sin aporte: martensita. Por eso el inoxidable no se une al acero al carbono con una pasada TIG sin varilla.
- 30/10/60 y 10/30/60: la misma parte de aporte, pero con el arco desplazado una vez al lado inoxidable y otra al lado de carbono. Resultado: austenita con ferrita frente a austenita con martensita. Esa es la cifra detrás de la regla «arco hacia el inoxidable».
El diagrama da una zona, no una garantía: un punto cerca de un límite se mueve con un pequeño cambio de colada. Para tus aceros introduce el análisis del certificado y estima las partes con una macrografía de la probeta.
Qué proceso mantiene baja la dilución
El TIG con aporte y el electrodo suelen diluir menos que el MAG en transferencia spray; con MAG, arco corto o pulsado. Las dos últimas filas de la tabla muestran que la posición del arco pesa tanto como el proceso: la misma parte de aporte cae en dos zonas distintas según qué metal base funda el arco. El enmantecado, más arriba, es la respuesta cuando nada de eso basta.
Inoxidable con acero al carbono, paso a paso
- Herramientas propias para el inoxidable. Un cepillo o disco que ha tocado acero al carbono incrusta partículas de hierro en el inoxidable, y después aparecen chorretones de óxido en el lado que no debía oxidarse.
- Precalentamiento según el lado de carbono. Calcula su carbono equivalente y la temperatura en la calculadora de precalentamiento; el inoxidable no lo necesita.
- Aporte 309L: electrodo E 23 12 L (AWS E309L), hilo G 23 12 L Si (ER309LSi), varilla TIG W 23 12 L; con inoxidable al molibdeno, 309LMo.
- Raíz en tubo: con gas de respaldo por dentro en el lado inoxidable, o la raíz se oxida hasta ennegrecer.
- Limpieza tras soldar: decapado o pasivado solo del inoxidable; el lado de carbono se pinta como cualquier acero negro.
Errores típicos y cómo detectarlos
- 308L en lugar de 309L: grieta a lo largo de la línea de fusión en el lado de carbono, a menudo solo después de cargar la pieza. La detectan los líquidos penetrantes o una rotura.
- Demasiada intensidad en MAG: cordón ancho y plano, hundido en el acero al carbono; dureza en la línea de fusión claramente superior a la de ambos metales.
- Fisuras en caliente en el eje del cordón: austenita pura sin ferrita, como en la variante con la mitad de dilución; la grieta recorre el centro del cordón nada más soldar.
- Óxido en el inoxidable junto al cordón: contaminación con hierro por herramientas compartidas, no un defecto del aporte. Las reglas del propio inoxidable — soldar acero inoxidable.
Preguntas frecuentes
¿Por qué 309L para unir inoxidable con acero al carbono?
Porque va sobrealeado. Cuando el 309L se diluye con acero al carbono por un lado, la mezcla resultante sigue cayendo en la zona austenítica con ferrita del diagrama de Schaeffler en lugar de volverse martensita frágil. Un 308L igual al inoxidable quedaría diluido por debajo de la composición segura y podría fisurar.
¿Qué es la dilución y por qué importa?
La proporción de metal base que se funde dentro del cordón. Con un 30 % de dilución, casi un tercio del cordón es metal base, así que la composición del depósito no es la que pone la etiqueta del aporte. En uniones disímiles ese desplazamiento decide si el cordón es tenaz o frágil.
¿Se puede soldar inoxidable con aluminio?
Por fusión no. Los dos forman compuestos intermetálicos frágiles y la unión no tiene prácticamente resistencia. Se resuelve con insertos de transición soldados por explosión, soldadura por fricción o uniones mecánicas, pero no con arco.
¿Con qué hilo MIG se suelda inoxidable con acero al carbono?
Con hilo 309LSi, es decir, G 23 12 L Si según EN ISO 14343 (ER309LSi en AWS), con mezcla para inoxidable. En arco corto o pulsado: el spray funde demasiado acero al carbono y sube la dilución.
¿Qué electrodo une inoxidable con acero estructural?
Un electrodo 309L: E 23 12 L según EN ISO 3581, E309L-16 o -17 en AWS. Con inoxidable al molibdeno (316L), 309LMo. El electrodo 308L no sirve para esta unión.
¿Hay que precalentar al soldar inoxidable con acero al carbono?
Decide el lado de carbono: si su carbono equivalente y su espesor piden precalentamiento, se precalienta como si se soldara solo. El lado austenítico no lo necesita.
Actualizado: