Сварка разнородных сталей
Стык нержавейки с чёрной сталью встречается постоянно: патрубок к корпусу, кронштейн к трубе, переход в трубопроводе. Ошибка в присадке даёт трещину не сразу, а под нагрузкой или после первого нагрева.
Что происходит в шве
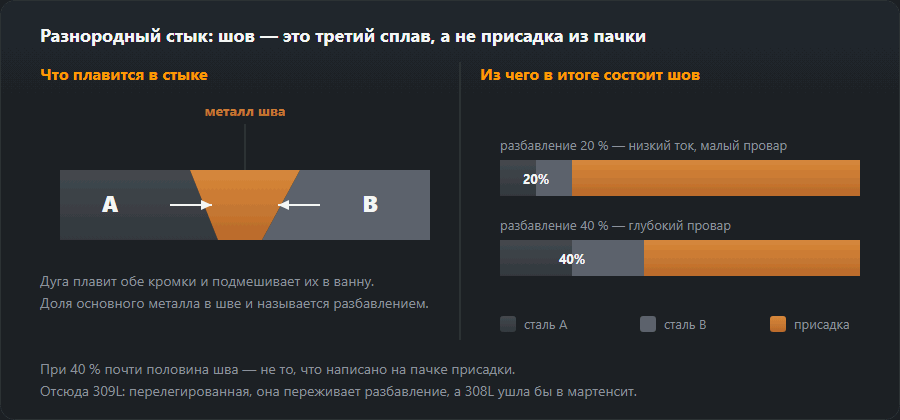
При сварке аустенитной нержавейки с углеродистой сталью металл шва получается смесью обоих. Если легирования не хватает, часть шва после остывания превращается в мартенсит — твёрдую и хрупкую структуру. Именно по этой узкой зоне вдоль линии сплавления и идёт трещина.
Решение: взять присадку с запасом по хрому и никелю, чтобы даже после разбавления основным металлом шов остался аустенитным.
Это главное практическое правило раздела. Обычная 308L рассчитана на сварку нержавейки с нержавейкой; на стыке с чёрной сталью её легирования не хватает, и шов уходит в мартенсит. 309L содержит больше хрома и никеля именно ради запаса на разбавление.

Подбор присадки
Общий принцип: присадка выбирается под более легированную сторону, с запасом. Ошибка в обратную сторону — брать материал под более простую сталь — не прощается.
| Соединение | Присадка | Замечание |
|---|---|---|
| 304 / 316 + углеродистая сталь | 309L / 309LMo | Основной рабочий вариант: перелегирован, чтобы пережить перемешивание |
| Нержавейка + сталь Cr-Mo | 309L или никелевый сплав | Никелевый — там, где шов работает горячим |
| Углеродистая + низколегированная | по более слабой стороне | Подогрев считать по более закаливающейся из двух |
| Дуплекс + углеродистая сталь | 309LMo / 2209 | Следить за межслойной температурой: дуплекс к ней чувствителен |
| Нержавейка + чугун | никелевая (Ni, NiFe) | Работает как для чугуна |
| Разные аустенитные, 304 и 316 | по более легированной стороне | 316L для стыка 304 и 316 |
| Нержавейка + алюминий | — | Сваркой плавлением не соединяются вовсе: нужна переходная вставка |
Режим
- Меньше разбавления. Чем меньше основного металла попадёт в шов, тем надёжнее сохранится аустенитная структура. Отсюда — умеренный ток и минимальное проплавление углеродистой стороны.
- Дуга ближе к нержавеющей стороне при сварке углового шва: так меньше расплавляется чёрная сталь.
- Тепловложение ограничено так же, как на обычной нержавейке: считайте погонную энергию.
- Подогрев назначается по углеродистой стороне: посчитайте её углеродный эквивалент.
Что учесть на будущее
У аустенитной нержавейки коэффициент теплового расширения примерно в полтора раза больше, чем у углеродистой стали. Соединение, которое работает при переменной температуре, накапливает напряжения на границе — поэтому для циклических нагревов такие стыки либо избегают, либо ставят переходную вставку.
И отдельно: нержавеющая сторона остаётся нержавеющей, а углеродистая — нет. Шов защищает себя, но чёрная сталь рядом с ним ржавеет как обычно, и покрытие для неё нужно предусмотреть заранее.
Пример на диаграмме Шеффлера: одна пара, шесть вариантов
Аустенитная сталь 18/9 (A) с углеродистой (B), присадка типа 309L. Составы — значения по умолчанию калькулятора диаграммы Шеффлера, меняем только доли — то есть сколько каждого металла попадает в шов:
| Доли A / B / присадка, % | Cr-экв | Ni-экв | Структура по диаграмме | Феррит |
|---|---|---|---|---|
| 15 / 15 / 70 | 20,0 | 13,1 | аустенит с ферритом | 0–5 % |
| 25 / 25 / 50 | 17,1 | 11,9 | аустенит | 0 % |
| 35 / 35 / 30 | 14,1 | 10,8 | аустенит с мартенситом | 0 % |
| 50 / 50 / 0 | 9,7 | 9,1 | мартенсит | — |
| 30 / 10 / 60 | 20,3 | 13,1 | аустенит с ферритом | 0–5 % |
| 10 / 30 / 60 | 16,7 | 11,9 | аустенит с мартенситом | 0 % |
- 15/15/70 — разбавление около 30 %, как при MMA узкими валиками: аустенит с ферритом, феррит 0–5 %. Это область, в которую целятся.
- 25/25/50 — половина шва из основного металла: аустенит без феррита. Мартенсита нет, но чистый аустенит склонен к горячим трещинам.
- 35/35/30 — дуга плавит в основном стенки — глубокое проплавление и широкие колебания: аустенит с мартенситом. Здесь начинается хрупкость.
- 50/50/0 — сплавление без присадки: мартенсит. Поэтому нержавейку с чёрной сталью не проплавляют одной дугой TIG.
- 30/10/60 и 10/30/60 — доля присадки та же, но дуга смещена то на нержавеющую, то на углеродистую сторону. Итог: аустенит с ферритом против аустенит с мартенситом. Это численное обоснование правила «дугу ближе к нержавейке».
Диаграмма даёт область, а не гарантию: точку у границы сдвинет небольшое изменение состава плавки. Для своих сталей введи состав из сертификата, а доли оцени по макрошлифу образца.
Как на практике уменьшить разбавление
- Процесс. TIG с присадкой и MMA обычно дают меньше разбавления, чем MAG струйным переносом; на MAG держат короткую или импульсную дугу.
- Узкие валики без широких колебаний. Каждое движение в сторону — лишняя расплавленная стенка.
- Дуга на ванну и на нержавеющую сторону, а не в чёрную сталь — пример выше показывает разницу между двумя областями диаграммы.
- Буферный слой. На толстых стенках углеродистую кромку сначала наплавляют присадкой 309L, обрабатывают и только потом варят стык — каждое разбавление действует тогда на меньшую разницу составов.
Нержавейка с чёрной сталью по шагам
- Отдельный инструмент для нержавейки. Щётка и круг, которые касались чёрной стали, втирают в нержавейку частицы железа — потом рыжие потёки на стороне, которая не должна ржаветь.
- Подогрев по углеродистой стороне. Посчитай её углеродный эквивалент и температуру в калькуляторе подогрева; нержавейке подогрев не нужен.
- Присадка 309L — электрод E 23 12 L (AWS E309L), проволока G 23 12 L Si (ER309LSi), пруток TIG W 23 12 L; для нержавейки с молибденом — 309LMo.
- Корень на трубе — с поддувом газа изнутри со стороны нержавейки, иначе корень окисляется до черноты.
- Очистка после сварки — травление или пассивация только нержавейки; углеродистая сторона получает покрытие, как любая чёрная сталь.
Типичные ошибки и как их увидеть
- 308L вместо 309L — трещина вдоль линии сплавления со стороны углеродистой стали, часто только после нагрузки. Её находит капиллярный контроль или излом.
- Слишком большой ток на MAG — валик широкий и плоский, глубоко в чёрной стали; твёрдость у линии сплавления заметно выше, чем в обоих металлах.
- Горячие трещины по оси шва — чистый аустенит без феррита, как в варианте с половинным разбавлением; трещина идёт по середине валика сразу после сварки.
- Ржавчина на нержавейке у шва — загрязнение железом от общего инструмента, а не дефект присадки. Все правила для самой нержавейки — сварка нержавейки.
Частые вопросы
Можно ли взять 308L вместо 309L?
Нет. 308L рассчитана на сварку нержавейки с нержавейкой. На стыке с чёрной сталью металл шва разбавляется углеродистой стороной, легирования не хватает, и появляется мартенситная прослойка. Трещина по ней возникает не сразу, а под нагрузкой или после нагрева.
Как варить нержавейку с чугуном?
Никелевыми электродами, как чугун: они дают пластичный шов и терпят обе стороны. Аустенитная присадка на чугуне работает хуже, потому что углерод из чугуна её охрупчивает.
Стык 304 и 316 — это тоже разнородная сварка?
Формально да, но проблема совсем другая: обе стали аустенитные, мартенсит не грозит. Берут присадку под более легированную сторону, то есть 316L, и варят как обычную нержавейку.
Какой проволокой варить нержавейку с чёрной сталью полуавтоматом?
Проволокой 309LSi, то есть G 23 12 L Si по EN ISO 14343 (ER309LSi по AWS), в смеси для нержавейки. Короткой или импульсной дугой — струйная плавит слишком много чёрной стали и поднимает разбавление.
Каким электродом соединить нержавейку с конструкционной сталью?
Электродом 309L: E 23 12 L по EN ISO 3581, в записи AWS E309L-16 или -17. Для нержавейки с молибденом (316L) — 309LMo. Электроды 308L для такого стыка не годятся.
Нужен ли подогрев при сварке нержавейки с чёрной сталью?
Решает углеродистая сторона: если её углеродный эквивалент и толщина требуют подогрева, греют так, будто варят её одну. Аустенитной стороне подогрев не нужен.
Обновлено: