Spawanie stali różnoimiennych
Złącze nierdzewki ze stalą czarną spotyka się nieustannie: króciec do korpusu, wspornik do rury, przejście w rurociągu. Błąd w spoiwie daje pęknięcie nie od razu, tylko pod obciążeniem albo po pierwszym nagrzaniu.
Krótka odpowiedź
Nierdzewkę austenityczną ze stalą czarną spawa się spoiwem 309L, a nie 308L: zwykłe 308L nie ma dość chromu i niklu, więc po rozcieńczeniu stalą węglową spoina przechodzi w kruchy martenzyt i pęka wzdłuż linii wtopienia. Spoiwo dobiera się pod stronę bardziej stopową, z zapasem, a wtopienie po stronie węglowej ogranicza się umiarkowanym prądem. Podgrzewanie wyznacza wyłącznie strona węglowa. Austenit rozszerza się około półtora raza bardziej niż stal węglowa, więc przy cyklicznym nagrzewaniu takich złączy się unika. Dobór spoiwa jest niżej.
Co dzieje się w spoinie
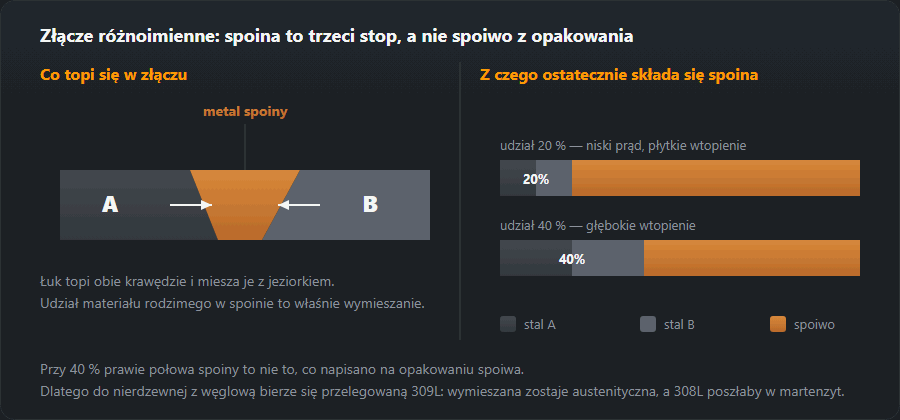
Przy spawaniu nierdzewki austenitycznej ze stalą węglową metal spoiny jest mieszaniną obu. Jeśli stopowania nie starcza, część spoiny po ostygnięciu przechodzi w martenzyt — strukturę twardą i kruchą. To właśnie tą wąską strefą wzdłuż linii wtopienia biegnie pęknięcie.
Rozwiązanie: wziąć spoiwo z zapasem chromu i niklu, żeby nawet po rozcieńczeniu materiałem rodzimym spoina pozostała austenityczna.
To główna reguła praktyczna tego działu. Zwykłe 308L jest przewidziane do spawania nierdzewki z nierdzewką; na styku ze stalą czarną jego stopowania nie starcza i spoina przechodzi w martenzyt. 309L zawiera więcej chromu i niklu właśnie po to, żeby był zapas na rozcieńczenie.

Dobór spoiwa
Zasada ogólna: spoiwo dobiera się pod stronę bardziej stopową, z zapasem. Pomyłka w drugą stronę — wzięcie materiału pod stal prostszą — nie jest wybaczana.
| Złącze | Spoiwo | Uwaga |
|---|---|---|
| 304 / 316 + stal węglowa | 309L / 309LMo | Podstawowy wariant roboczy: przestopowany, żeby przetrwał wymieszanie |
| Nierdzewka + stal Cr-Mo | 309L albo stop niklu | Stop niklu tam, gdzie złącze pracuje na gorąco |
| Stal węglowa + niskostopowa | pod słabszą stronę | Podgrzewanie liczyć dla bardziej hartownej z dwóch |
| Duplex + stal węglowa | 309LMo / 2209 | Pilnować temperatury międzyściegowej: duplex jest na nią czuły |
| Nierdzewka + żeliwo | niklowe (Ni, NiFe) | Postępować jak przy żeliwie |
| Różne austenityczne, 304 i 316 | pod stronę bardziej stopową | 316L do styku 304 i 316 |
| Nierdzewka + aluminium | — | Spawaniem nie łączy się wcale: potrzebna wkładka przejściowa |
Parametry
- Mniej rozcieńczenia. Im mniej materiału rodzimego trafi do spoiny, tym pewniej zachowa się struktura austenityczna. Stąd umiarkowany prąd i minimalne wtopienie po stronie węglowej.
- Łuk bliżej strony nierdzewnej przy spoinie pachwinowej: wtedy mniej topi się stal czarna.
- Energia liniowa ograniczona tak samo jak przy zwykłej nierdzewce: policz ją w kalkulatorze energii liniowej.
- Podgrzewanie wyznacza się po stronie węglowej: policz jej równoważnik węgla.
Co uwzględnić na przyszłość
Nierdzewka austenityczna ma współczynnik rozszerzalności cieplnej około półtora raza większy niż stal węglowa. Złącze pracujące przy zmiennej temperaturze gromadzi naprężenia na granicy — dlatego przy cyklicznym nagrzewaniu takich styków się unika albo wstawia element przejściowy.
I osobno: strona nierdzewna pozostaje nierdzewna, a węglowa nie. Spoina broni się sama, ale stal czarna obok niej rdzewieje normalnie i powłokę trzeba dla niej przewidzieć od razu.
Przykład na wykresie Schaefflera: jedna para, sześć wariantów
Stal austenityczna 18/9 (A) ze stalą węglową (B), spoiwo typu 309L. Składy to wartości domyślne kalkulatora wykresu Schaefflera, zmieniamy tylko udziały — czyli to, ile każdego materiału trafia do spoiny:
| Udziały A / B / spoiwo, % | Cr-eq | Ni-eq | Struktura wg wykresu | Ferryt |
|---|---|---|---|---|
| 15 / 15 / 70 | 20,0 | 13,1 | austenit z ferrytem | 0–5 % |
| 25 / 25 / 50 | 17,1 | 11,9 | austenit | 0 % |
| 35 / 35 / 30 | 14,1 | 10,8 | austenit z martenzytem | 0 % |
| 50 / 50 / 0 | 9,7 | 9,1 | martenzyt | — |
| 30 / 10 / 60 | 20,3 | 13,1 | austenit z ferrytem | 0–5 % |
| 10 / 30 / 60 | 16,7 | 11,9 | austenit z martenzytem | 0 % |
- 15/15/70 — rozcieńczenie około 30 %, jak przy MMA wąskimi ściegami: austenit z ferrytem, ferryt 0–5 %. To obszar, do którego się celuje.
- 25/25/50 — połowa spoiny to materiał rodzimy: austenit bez ferrytu. Martenzytu nie ma, ale czysty austenit jest skłonny do pęknięć gorących.
- 35/35/30 — łuk topi głównie ścianki — głębokie wtopienie i szeroki zakos: austenit z martenzytem. Tu zaczyna się kruchość.
- 50/50/0 — stopienie bez spoiwa: martenzyt. Dlatego nierdzewki ze stalą czarną nie przetapia się samym łukiem TIG.
- 30/10/60 i 10/30/60 — ten sam udział spoiwa, ale łuk przesunięty raz na stronę nierdzewną, raz na węglową. Wynik: austenit z ferrytem kontra austenit z martenzytem. To liczbowy powód reguły „łuk bliżej nierdzewki”.
Wykres daje obszar, a nie gwarancję: punkt przy granicy przesunie niewielka zmiana składu wytopu. Do własnych stali wpisz skład z atestu, a udziały oszacuj z przekroju próbki.
Jak w praktyce zmniejszyć rozcieńczenie
- Proces. TIG ze spoiwem i MMA dają zwykle mniej rozcieńczenia niż MAG łukiem natryskowym; przy MAG trzyma się łuk zwarciowy lub impulsowy.
- Ściegi wąskie, bez szerokiego zakosu. Każdy ruch w bok to dodatkowo stopiona ścianka.
- Łuk na jeziorko i stronę nierdzewną, a nie w stal czarną — przykład wyżej pokazuje różnicę między dwoma obszarami wykresu.
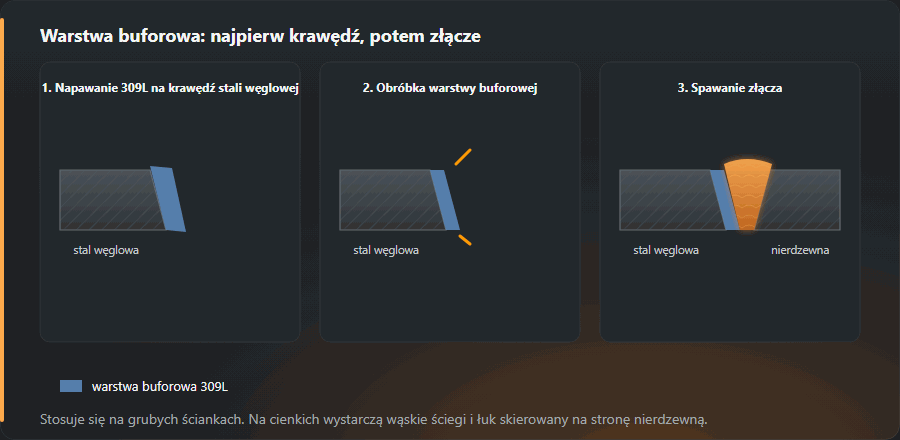
- Warstwa buforowa. Na grubych ściankach stronę węglową napawa się najpierw spoiwem 309L, obrabia i dopiero potem spawa złącze — każde rozcieńczenie działa wtedy na mniejszą różnicę składów.

Nierdzewka ze stalą czarną krok po kroku
- Osobne narzędzia do nierdzewki. Szczotka i tarcza, które dotykały stali czarnej, wcierają w nierdzewkę opiłki żelaza — potem rdzawe zacieki na stronie, która miała nie rdzewieć.
- Podgrzewanie według strony węglowej. Policz jej równoważnik węgla i temperaturę w kalkulatorze podgrzewania; nierdzewka podgrzewania nie potrzebuje.
- Spoiwo 309L — elektroda E 23 12 L (AWS E309L), drut G 23 12 L Si (ER309LSi), pręt TIG W 23 12 L; przy nierdzewce z molibdenem — 309LMo.
- Grań na rurze — z osłoną gazową od środka po stronie nierdzewnej, inaczej grań utlenia się na czarno.
- Czyszczenie po spawaniu — trawienie lub pasywacja tylko nierdzewki; strona węglowa dostaje powłokę jak każda stal czarna.
Typowe błędy i jak je rozpoznać
- 308L zamiast 309L — pęknięcie wzdłuż linii wtopienia po stronie węglowej, często dopiero po obciążeniu. Wykrywa je badanie penetracyjne albo przełom.
- Za duży prąd przy MAG — ścieg szeroki i płaski, głęboko w stali czarnej; twardość przy linii wtopienia wyraźnie wyższa niż w obu materiałach. Przeliczenie wyniku z HV na HB lub HRC robi kalkulator twardości.
- Pęknięcia gorące w osi spoiny — czysty austenit bez ferrytu, jak w wariancie z połową rozcieńczenia; rysa biegnie środkiem ściegu zaraz po spawaniu.
- Rdza na nierdzewce obok spoiny — zanieczyszczenie żelazem ze wspólnych narzędzi, nie wada spoiwa. Pełne zasady dla samej nierdzewki — spawanie stali nierdzewnej.
Częste pytania
Czy można wziąć 308L zamiast 309L?
Nie. 308L jest przewidziane do spawania nierdzewki z nierdzewką. Na styku ze stalą czarną metal spoiny rozcieńcza się stroną węglową, stopowania nie starcza i powstaje warstwa martenzytu. Pęknięcie na niej pojawia się nie od razu, tylko pod obciążeniem albo po nagrzaniu.
Jak spawać nierdzewkę z żeliwem?
Elektrodami niklowymi, jak żeliwo: dają spoinę plastyczną i znoszą obie strony. Spoiwo austenityczne na żeliwie działa gorzej, bo węgiel z żeliwa je kruszy.
Czy styk 304 i 316 to też spawanie różnoimienne?
Formalnie tak, ale problem jest zupełnie inny: obie stale są austenityczne, martenzyt nie grozi. Bierze się spoiwo pod stronę bardziej stopową, czyli 316L, i spawa jak zwykłą nierdzewkę.
Jakim drutem MIG spawać nierdzewkę ze stalą czarną?
Drutem 309LSi, czyli G 23 12 L Si wg EN ISO 14343 (ER309LSi wg AWS), w osłonie mieszanki do nierdzewki. Łukiem zwarciowym albo impulsowym — natryskowy topi za dużo stali czarnej i podnosi rozcieńczenie.
Jaką elektrodą połączyć nierdzewkę ze stalą konstrukcyjną?
Elektrodą 309L: E 23 12 L wg EN ISO 3581, w zapisie AWS E309L-16 albo -17. Przy nierdzewce z molibdenem (316L) — 309LMo. Elektrody 308L nie nadają się do tego złącza.
Czy przy spawaniu nierdzewki ze stalą czarną trzeba podgrzewać?
Decyduje strona węglowa: jeśli jej równoważnik węgla i grubość wymagają podgrzania, podgrzewa się, jakby spawano ją samą. Strona austenityczna podgrzewania nie potrzebuje.
Aktualizacja: