Spawalność stali: co to jest, grupy ISO/TR 15608, równoważnik węgla i podgrzewanie
„Stal dobrze spawalna” to skrót myślowy. Spawalność nie jest liczbą z atestu, tylko wynikiem spotkania trzech rzeczy: składu stali, grubości i sztywności złącza oraz technologii. Poniżej — jak ją ocenić w praktyce: od grupy materiałowej, przez równoważnik węgla, po konkretną temperaturę podgrzewania, z liczbami z kalkulatorów tej witryny.
Krótka odpowiedź
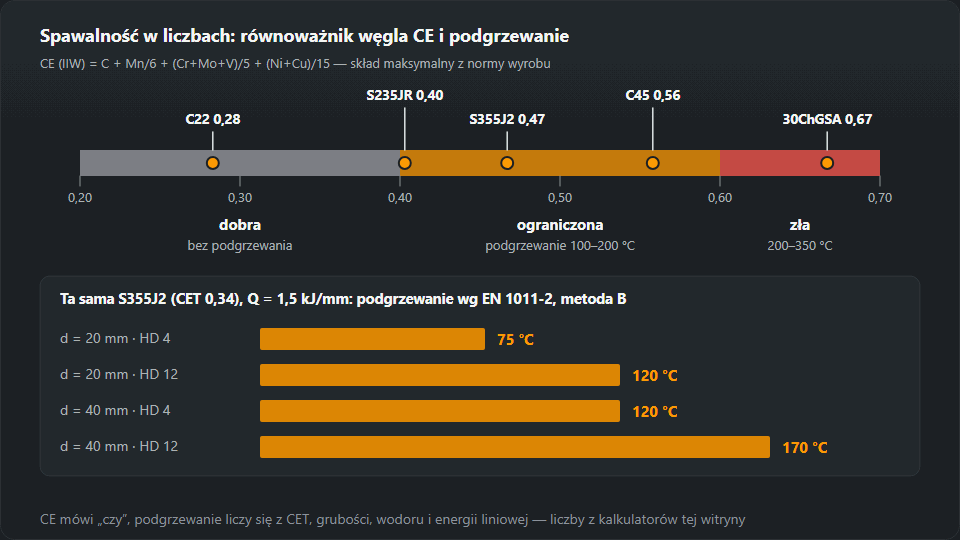
Spawalność to zdolność stali do utworzenia złącza o wymaganych właściwościach przy danej technologii. Pierwsza ocena to równoważnik węgla CE: do 0,40 — dobra (bez podgrzewania), 0,40–0,60 — ograniczona (podgrzewanie 100–200 °C, elektrody niskowodorowe), powyżej 0,60 — zła (200–350 °C, utrzymywanie temperatury, obróbka po spawaniu). Dokładną temperaturę podgrzewania liczy się z CET, grubości, wodoru i energii liniowej według EN 1011-2. Do dokumentów (WPS, uprawnienia) stal przypisuje się do grupy według ISO/TR 15608: S235 to 1.1, S355 — 1.2, austenityczna nierdzewna — 8.

Co to jest spawalność
Spawalność opisuje się trzema składnikami, i każdy z nich można zepsuć osobno:
- Materiał. Skład chemiczny decyduje, czy strefa wpływu ciepła zahartuje się przy stygnięciu. Najwięcej robi węgiel, dalej mangan, chrom, molibden, wanad, nikiel i miedź.
- Konstrukcja. Gruba płyta szybciej odbiera ciepło niż cienka blacha, a sztywne złącze nie pozwala spoinie skurczyć się swobodnie. Ta sama stal w blasze 5 mm i w płycie 40 mm to dwa różne przypadki.
- Technologia. Wodór wnoszony przez spoiwo, energia liniowa, podgrzewanie, kolejność ściegów i obróbka po spawaniu. Dobrą technologią da się pospawać stal „trudną”, złą — zepsuć stal „łatwą”.
Dlatego odpowiedź „czy to się da spawać” brzmi prawie zawsze „tak — pod warunkiem”. Resztę strony zajmują te warunki.
Co psuje spawalność
W stalach węglowych i niskostopowych głównym wrogiem jest pękanie na zimno (wodorowe). Potrzebuje trzech składników naraz: twardej, zahartowanej strefy wpływu ciepła, wodoru dyfuzyjnego w spoinie i naprężeń. Usunięcie któregokolwiek z nich zatrzymuje pękanie — stąd podgrzewanie (wolniejsze stygnięcie, mniej martenzytu, więcej czasu na ucieczkę wodoru), elektrody niskowodorowe i suszone oraz rozsądna kolejność spawania. Pęknięcie wodorowe potrafi pojawić się godziny po spawaniu, więc protokół kontroli wizualnej nie zawsze je łapie. Więcej — w artykule o pęknięciach spoin.
Inne materiały mają inne słabe punkty: stal austenityczna — pękanie na gorąco i utratę odporności korozyjnej, żeliwo — nadmiar węgla i kruchość, stal ocynkowana — parującą powłokę. Wracamy do nich niżej.
Grupy stali według ISO/TR 15608
ISO/TR 15608 to raport techniczny, który dzieli materiały na grupy do celów spawalniczych. Na grupach opierają się zakresy uprawnień spawaczy (egzamin według ISO 9606-1) i kwalifikowania technologii (WPS, WPQR). Liczby w kolumnie „granica” to te, które zgadzają się w dwóch otwartych źródłach: w arkuszach poglądowych ISO/TR 15608:2017 i w zestawieniu ped-online.com; gdzie drugiego źródła nie ma, opisujemy grupę słowami.
| Grupa | Rodzaj stali | Granica | Co to znaczy przy spawaniu |
|---|---|---|---|
| 1.1 | Niestopowe i niskostopowe o niskiej granicy plastyczności (np. S235) | ReH ≤ 275 N/mm² | Zwykle bez podgrzewania przy cienkich blachach; na grubych liczy się CET |
| 1.2 | Konstrukcyjne o średniej wytrzymałości (np. S355) | 275 < ReH ≤ 360 N/mm² | Przy grubszych przekrojach i wilgotnych elektrodach potrzebne podgrzewanie |
| 1.3 | Drobnoziarniste normalizowane o wyższej wytrzymałości (np. S460N) | ReH > 360 N/mm² | Podgrzewanie częściej niż w 1.2, elektrody niskowodorowe |
| 1.4 | Trudnordzewiejące (patynujące) | — | Spoiwo o podobnej odporności na korozję atmosferyczną |
| 2 | Drobnoziarniste walcowane termomechanicznie | 2.1: 360 < ReH ≤ 460 · 2.2: ReH > 460 N/mm² | Niski CE przy wysokiej wytrzymałości; ograniczać energię liniową |
| 3 | Ulepszane cieplnie i utwardzane wydzieleniowo (bez nierdzewnych) | 3.1: 360 < ReH ≤ 690 · 3.2: ReH > 690 N/mm² | Wąskie okno energii i podgrzewania; bez procedury ani rusz |
| 4–6 | Stale Cr-Mo(-V) do pracy w podwyższonej temperaturze | — | Podgrzewanie i zwykle obróbka cieplna po spawaniu według WPS |
| 7 | Nierdzewne ferrytyczne, martenzytyczne i utwardzane wydzieleniowo | — | Martenzytyczne twardnieją i pękają — podgrzewanie, odpuszczanie |
| 8 | Nierdzewne austenityczne (np. 304, 316L) | 8.1: Cr ≤ 19 % · 8.2: Cr > 19 % | Bez podgrzewania; pękanie na gorąco i uczulanie — mała energia |
| 9 | Stale niklowe do niskich temperatur | — | Spoiwo i udarność według WPS |
| 10 | Nierdzewne ferrytyczno-austenityczne (duplex) | 10.1: Cr ≤ 24 % · 10.2: Cr > 24 % | Pilnować proporcji ferrytu i energii liniowej |
| 11 | Jak grupa 1, ale o podwyższonej zawartości węgla | 11.1: 0,30 < C ≤ 0,35 · 11.2: ≤ 0,5 · 11.3: ≤ 0,85 % | Twarda strefa wpływu ciepła — podgrzewanie, spoiwo niskowodorowe |
Jak czytać: grupę 1 wyznacza granica plastyczności do 460 N/mm² i limity składu (m.in. C ≤ 0,25 %, Si ≤ 0,60 %, Mn ≤ 1,8 %); w obrębie grupy o podgrupie decyduje minimalna granica plastyczności z normy wyrobu. Grupa 11 to stale spełniające pozostałe limity grupy 1, ale z węglem od 0,30 do 0,85 % (podgrupy — w tabeli). Grupa to etykieta do dokumentów — do liczenia podgrzewania potrzebny jest skład z konkretnego atestu, a nie numer grupy.
Równoważnik węgla CE
CE sprowadza cały skład do jednej liczby: ile „węgla” jest w stali, jeśli przeliczyć wpływ pozostałych pierwiastków na hartowność. Wzór IIW, ten sam, którego używa nasz kalkulator równoważnika węgla:
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
| CE (IIW) | Spawalność | Co robić |
|---|---|---|
| do 0,40 | Dobra | Podgrzewanie niepotrzebne, zwykłe elektrody |
| 0,40–0,60 | Ograniczona | Podgrzewanie 100–200 °C, elektrody niskowodorowe, suszenie |
| powyżej 0,60 | Zła | Podgrzewanie 200–350 °C, podgrzewanie towarzyszące, wyżarzanie po spawaniu |
Przykłady przy składzie maksymalnym z normy wyrobu (tak liczy tabela kalkulatora): C22 — ok. 0,28, S235JR — ok. 0,40, S355J2 — ok. 0,47, C45 — ok. 0,56, 30ChGSA (GOST 30ХГСА, w dawnej PN — 30HGSA) — ok. 0,67. To wartości ostrożne: rzeczywisty skład z atestu jest zwykle niższy od maksimum, więc CE konkretnego wytopu S355J2 często wychodzi wyraźnie poniżej 0,47. Dlatego do decyzji bierze się skład z atestu 3.1, a nie z normy.
CET i temperatura podgrzewania
CE mówi, czy stal będzie sprawiać kłopot. Ile stopni podgrzewania — to już metoda B normy EN 1011-2, z własnym równoważnikiem CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40. Temperaturę liczy nasz kalkulator podgrzewania z czterech wielkości: CET, grubości, wodoru dyfuzyjnego HD i energii liniowej. Przykłady dla S355J2 (CET 0,34) przy energii 1,5 kJ/mm:
- 20 mm, elektrody zasadowe po suszeniu (HD 4) — 75 °C;
- 20 mm, elektrody rutylowe (HD 12) — 120 °C;
- 40 mm, HD 4 — 120 °C;
- 40 mm, HD 12 — 170 °C.
Dla S460N (CET 0,42) przy 40 mm to już 185 °C z HD 4 i 230 °C z HD 12. Widać dwie rzeczy: wodór waży tyle co podwojenie grubości, a gatunek o wyższej wytrzymałości „kosztuje” kilkadziesiąt stopni. Metoda ma granice stosowania — CET 0,20–0,50, grubość 10–90 mm, HD 1–20 ml/100 g, energia 0,5–4,0 kJ/mm; poza nimi kalkulator ostrzega, a nie liczy po cichu.
Przykład oceny krok po kroku
Blacha S355J2 grubości 40 mm, spoina czołowa, elektrody zasadowe.
- Grupa. S355 — grupa 1.2 według ISO/TR 15608. To wpisuje się do WPS i sprawdza w zakresie uprawnień spawacza.
- CE z atestu. Przy składzie maksymalnym wyszłoby ok. 0,47 — strefa ograniczona. Z atestu wytopu liczymy rzeczywisty CE w kalkulatorze.
- CET. Przyjmijmy 0,34 — wartość, którą kalkulator podgrzewania proponuje dla S355J2.
- Wodór. Elektrody zasadowe wysuszone w 300–350 °C przez 2 godziny i trzymane w termosie — HD 4.
- Energia liniowa. 1,5 kJ/mm, policzona z prądu, napięcia i prędkości w kalkulatorze energii liniowej.
- Wynik. Podgrzewanie 120 °C. Kalkulator podaje też temperaturę międzyściegową: od 120 °C do ok. 250 °C — powyżej tej granicy dla zwykłych stali konstrukcyjnych spada udarność.
Gdyby w tym samym złączu użyć elektrod rutylowych (HD 12), podgrzewanie rośnie do 170 °C. To zwykle tańszy argument za elektrodą zasadową niż jakikolwiek inny.
Stale, które spawają się źle — i dlaczego
Stale wysokowęglowe i ulepszane
C45, 30ChGSA, stale sprężynowe i narzędziowe, grupa 11 i ulepszane cieplnie z grupy 3. Węgiel i pierwiastki stopowe dają twardy martenzyt w strefie wpływu ciepła. CE 0,56 (C45) to górna część strefy ograniczonej, 0,67 (30ChGSA) — strefa zła, z podgrzewaniem 200–350 °C, utrzymywaniem temperatury w trakcie spawania i obróbką po spawaniu. Twardość strefy sprawdza się próbą twardości — przeliczenie skal HV, HB i HRC daje nasz kalkulator twardości. Stali ulepszanych z grupy 3 nie spawa się „na oko”: mają wąskie okno energii i podgrzewania i wymagają kwalifikowanej technologii.
Stale nierdzewne
Austenityczne (grupa 8) spawa się bez podgrzewania, ale z małą energią. Ich problemem jest pękanie na gorąco, gdy w spoinie brakuje ferrytu, oraz uczulenie na korozję przy przegrzaniu. Skład spoiny odczytuje się z wykresu Schaefflera — nasz kalkulator równoważników chromu i niklu pokazuje, w którym obszarze wypadnie spoina; celem jest kilka procent ferrytu, a nie jak najwięcej. Martenzytyczne (grupa 7) zachowują się bliżej stali ulepszanych: hartują się, więc wymagają podgrzewania i odpuszczania. Połączenie nierdzewnej z węglową to osobny temat — stale różnoimienne.
Żeliwo
Żeliwo ma kilka razy więcej węgla niż stal, a w szarym jest on w postaci grafitu. Przy spawaniu strefa przy spoinie bieleje i pęka. Są dwie drogi: na gorąco — cały odlew podgrzany do 500–600 °C i powolne stygnięcie — albo na zimno, krótkimi odcinkami elektrodami niklowymi. Szczegóły i dobór elektrody — w artykule spawanie żeliwa.
Stal ocynkowana
Sama stal pod powłoką zwykle jest dobrze spawalna — kłopot robi cynk. Paruje w łuku, daje porowatość i rozprysk, a jego dym wywołuje gorączkę metaliczną: objawy grypopodobne wieczorem po pracy. Powłokę usuwa się szlifowaniem w strefie spoiny, dym odciąga się miejscowym wyciągiem, a przy pierwszych objawach przerywa się pracę. Zasady — w artykule dymy spawalnicze i wentylacja. Po spawaniu miejsce spoiny zabezpiecza się farbą cynkową, bo powłoka została zniszczona.
Typowe błędy w ocenie spawalności
- CE z normy zamiast z atestu. Skład maksymalny zawyża CE; rzeczywisty wytop bywa wyraźnie lepszy — albo gorszy, jeśli to stal z nieznanego źródła.
- Grupa ISO/TR 15608 jako miara podgrzewania. Grupa 1.2 obejmuje stale o bardzo różnym CE; temperaturę liczy się ze składu.
- Pominięcie grubości. Stal, która w blasze 8 mm nie potrzebuje podgrzewania, w płycie 40 mm potrzebuje go na pewno.
- Elektrody rutylowe na grubą, sztywną konstrukcję. Wodór HD 12 podnosi podgrzewanie o kilkadziesiąt stopni.
- Podgrzewanie „palnikiem na chwilę”. Liczy się temperatura w całej grubości po obu stronach złącza, mierzona kredą termoindykacyjną lub termometrem.
- Nieznana stal traktowana jak S235. Złom, stare konstrukcje i części maszyn bywają stalą ulepszaną; wtedy lepiej założyć podgrzewanie i elektrody niskowodorowe.
Źródła grup materiałowych: arkusze poglądowe ISO/TR 15608:2017 (standards.iteh.ai, tabela 1) i zestawienie grup ISO/TR 15608 na ped-online.com. CE, CET i temperatury podgrzewania policzone wzorami kalkulatorów tej witryny.
Częste pytania
Co to jest spawalność stali?
To zdolność stali do utworzenia złącza spawanego o wymaganych właściwościach przy danej technologii i konstrukcji. Zależy od składu chemicznego (przede wszystkim węgla i pierwiastków zwiększających hartowność), od grubości i sztywności złącza oraz od procesu: wodoru w spoiwie, energii liniowej i podgrzewania. Ta sama stal może być dobrze spawalna w cienkiej blasze i wymagać podgrzewania w grubej płycie.
Jak sprawdzić spawalność stali?
Najprościej równoważnikiem węgla CE (IIW): CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, liczonym ze składu z atestu. Do 0,40 spawalność jest dobra, 0,40–0,60 ograniczona (podgrzewanie 100–200 °C, elektrody niskowodorowe), powyżej 0,60 zła. Samą temperaturę podgrzewania liczy się z CET, grubości, wodoru i energii liniowej według EN 1011-2.
Czy stal S355 wymaga podgrzewania?
Zależy od grubości i wodoru. Dla S355J2 z CET 0,34 i energii liniowej 1,5 kJ/mm metoda B normy EN 1011-2 daje przy 20 mm ok. 75 °C z elektrodami zasadowymi (HD 4) i ok. 120 °C z rutylowymi (HD 12), a przy 40 mm odpowiednio 120 i 170 °C. Na cienkich blachach podgrzewanie zwykle nie jest potrzebne.
Czy stal C45 jest spawalna?
Tak, ale z ograniczeniami. Przy składzie maksymalnym z normy jej CE wynosi ok. 0,56 — górna część strefy ograniczonej spawalności. Wymaga podgrzewania, elektrod niskowodorowych i powolnego stygnięcia; w częściach krytycznych dochodzi odpuszczanie po spawaniu. W grupach ISO/TR 15608 stale o zawartości węgla powyżej 0,30 % trafiają do grupy 11.
Co oznacza grupa 1.2 według ISO/TR 15608?
Stale o minimalnej granicy plastyczności powyżej 275 i do 360 N/mm², mieszczące się w limitach składu grupy 1 — typowo S355. Grupa 1.1 to granica plastyczności do 275 N/mm² (np. S235), 1.3 — normalizowane stale drobnoziarniste powyżej 360 N/mm². Grupy służą do opisania zakresu uprawnień spawacza i technologii, a nie do liczenia podgrzewania.
Dlaczego stal nierdzewną spawa się bez podgrzewania?
Austenityczna stal nierdzewna (np. 304, 316L) nie hartuje się jak stal węglowa, więc nie grozi jej martenzyt w strefie wpływu ciepła. Jej problemy są inne: pękanie na gorąco, gdy w spoinie jest za mało ferrytu, i utrata odporności na korozję przy przegrzaniu. Dlatego spawa się ją z małą energią liniową, a skład spoiwa dobiera się tak, żeby w spoinie było kilka procent ferrytu.
Aktualizacja: