Sudabilitatea oțelurilor: ce este, grupele ISO/TR 15608, carbonul echivalent și preîncălzirea
„Oțel bine sudabil” e o prescurtare. Sudabilitatea nu e o cifră din certificat, ci rezultatul întâlnirii a trei lucruri: compoziția oțelului, grosimea și rigiditatea îmbinării și tehnologia de sudare. Mai jos — cum se evaluează în practică: de la grupa de material, prin carbonul echivalent, până la o temperatură de preîncălzire concretă, cu cifre din calculatoarele acestui site.
Răspuns scurt
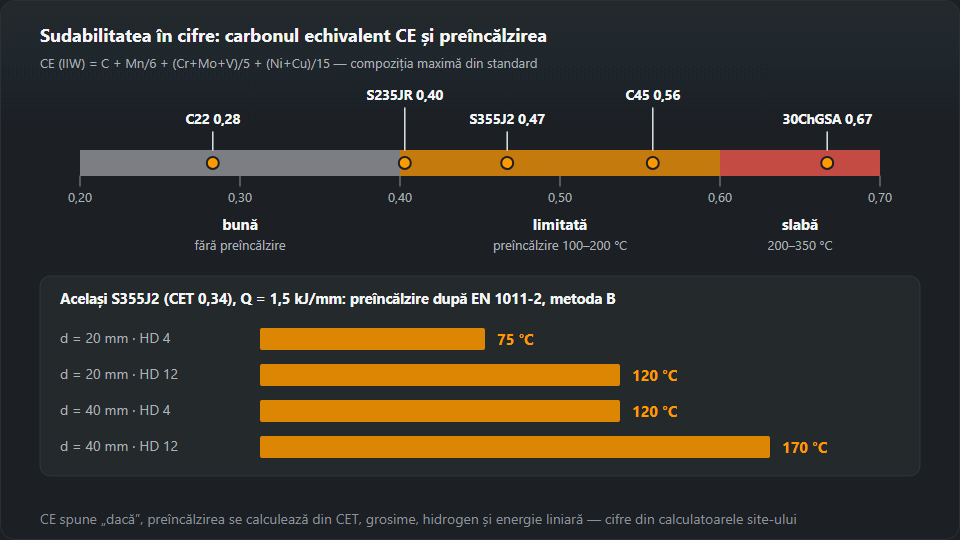
Sudabilitatea este capacitatea unui oțel de a da o îmbinare cu proprietățile cerute cu o tehnologie dată. Prima verificare e carbonul echivalent CE: până la 0,40 — bună (fără preîncălzire), 0,40–0,60 — limitată (preîncălzire 100–200 °C, electrozi cu hidrogen redus), peste 0,60 — slabă (200–350 °C, menținerea temperaturii, tratament după sudare). Temperatura exactă rezultă din CET, grosime, hidrogen și energie liniară conform EN 1011-2. În documente (WPS, autorizări) oțelul se încadrează într-o grupă după ISO/TR 15608: S235 e 1.1, S355 — 1.2, inoxul austenitic — 8.

Ce este sudabilitatea
Sudabilitatea are trei componente, și fiecare se poate strica separat:
- Materialul. Compoziția chimică decide dacă zona influențată termic (ZIT) se călește la răcire. Cel mai mult contează carbonul, apoi manganul, cromul, molibdenul, vanadiul, nichelul și cuprul.
- Construcția. Tabla groasă preia căldura mai repede decât cea subțire, iar o îmbinare rigidă nu lasă cordonul să se contracte liber. Același oțel în tablă de 5 mm și de 40 mm sunt două cazuri diferite.
- Tehnologia. Hidrogenul din adaos, energia liniară, preîncălzirea, succesiunea straturilor și tratamentul ulterior. O tehnologie bună sudează un oțel „greu”, una proastă strică unul „ușor”.
De aceea la „se poate suda?” răspunsul e aproape mereu „da — cu condiția…”. Restul paginii e despre aceste condiții.
Ce strică sudabilitatea
La oțelurile carbon și slab aliate dușmanul principal e fisurarea la rece (prin hidrogen). Are nevoie de trei lucruri deodată: o ZIT dură, călită, hidrogen difuzibil în cordon și tensiuni. Elimină oricare dintre ele și fisura nu apare — de aici preîncălzirea (răcire mai lentă, mai puțină martensită, mai mult timp pentru ieșirea hidrogenului), electrozii cu hidrogen redus uscați și o succesiune de sudare rezonabilă. O fisură de hidrogen poate apărea la ore după sudare, deci controlul vizual imediat după lucru nu o prinde mereu. Mai mult în articolul despre fisurile în suduri.
Alte materiale au alte puncte slabe: oțelul austenitic — fisurile la cald și pierderea rezistenței la coroziune; fonta — excesul de carbon și fragilitatea; tabla zincată — un strat care se evaporă. Revenim la ele mai jos.
Grupele de oțeluri după ISO/TR 15608
ISO/TR 15608 e un raport tehnic care împarte materialele în grupe în scopuri de sudare. Pe aceste grupe se sprijină domeniile de autorizare ale sudorilor (examenul după ISO 9606-1) și ale tehnologiilor (WPS, WPQR). Cifrele din coloana „limita” sunt cele care coincid în două surse deschise: paginile de previzualizare ale ISO/TR 15608:2017 și sinteza ped-online.com; unde nu există a doua sursă, grupa e descrisă în cuvinte.
| Grupa | Tipul de oțel | Limita | Ce înseamnă la sudare |
|---|---|---|---|
| 1.1 | Nealiate și slab aliate cu limită de curgere mică (ex. S235) | ReH ≤ 275 N/mm² | La table subțiri de obicei fără preîncălzire; la cele groase se calculează CET |
| 1.2 | De construcții cu rezistență medie (ex. S355) | 275 < ReH ≤ 360 N/mm² | La grosimi mari și cu electrozi umezi e nevoie de preîncălzire |
| 1.3 | Cu granulație fină normalizate, rezistență mai mare (ex. S460N) | ReH > 360 N/mm² | Preîncălzire mai des decât la 1.2, electrozi cu hidrogen redus |
| 1.4 | Rezistente la coroziune atmosferică (patinabile) | — | Material de adaos cu aceeași rezistență la coroziune |
| 2 | Cu granulație fină laminate termomecanic | 2.1: 360 < ReH ≤ 460 · 2.2: ReH > 460 N/mm² | CE mic la rezistență mare; energia liniară se limitează |
| 3 | Călite și revenite sau durificate prin precipitare (fără inox) | 3.1: 360 < ReH ≤ 690 · 3.2: ReH > 690 N/mm² | Fereastră îngustă de energie și preîncălzire; doar după WPS |
| 4–6 | Oțeluri Cr-Mo(-V) pentru temperaturi ridicate | — | Preîncălzire și de regulă tratament termic după sudare conform WPS |
| 7 | Inoxidabile feritice, martensitice și durificate prin precipitare | — | Martensiticele se călesc și fisurează — preîncălzire, revenire |
| 8 | Inoxidabile austenitice (ex. 304, 316L) | 8.1: Cr ≤ 19 % · 8.2: Cr > 19 % | Fără preîncălzire; fisuri la cald și sensibilizare — energie mică |
| 9 | Oțeluri cu nichel pentru temperaturi joase | — | Adaosul și reziliența conform WPS |
| 10 | Inoxidabile austeno-feritice (duplex) | 10.1: Cr ≤ 24 % · 10.2: Cr > 24 % | Atenție la proporția de ferită și la energia liniară |
| 11 | Ca grupa 1, dar cu carbon mai mult | 11.1: 0,30 < C ≤ 0,35 · 11.2: ≤ 0,5 · 11.3: ≤ 0,85 % | ZIT dură — preîncălzire, adaos cu hidrogen redus |
Cum se citește: grupa 1 e definită de limita de curgere până la 460 N/mm² și de limitele de compoziție (între ele C ≤ 0,25 %, Si ≤ 0,60 %, Mn ≤ 1,8 %); în interiorul grupei subgrupa o dă limita de curgere minimă din standardul de produs. Grupa 11 cuprinde oțelurile care respectă celelalte limite ale grupei 1, dar au 0,30–0,85 % carbon (subgrupele sunt în tabel). Grupa e o etichetă pentru documente — pentru preîncălzire e nevoie de compoziția din certificatul concret, nu de numărul grupei.
Carbonul echivalent CE
CE reduce toată compoziția la un număr: cât „carbon” are oțelul dacă se transformă efectul celorlalte elemente asupra călibilității. Formula IIW — aceeași cu care lucrează calculatorul de carbon echivalent:
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
| CE (IIW) | Sudabilitate | Ce se face |
|---|---|---|
| până la 0,40 | Bună | Preîncălzirea nu e necesară, electrozi obișnuiți |
| 0,40–0,60 | Limitată | Preîncălzire 100–200 °C, electrozi cu hidrogen redus, uscare |
| peste 0,60 | Slabă | Preîncălzire 200–350 °C, menținerea temperaturii, detensionare după sudare |
Exemple la compoziția maximă din standardul de produs (așa le calculează tabelul calculatorului): C22 — circa 0,28, S235JR — circa 0,40, S355J2 — circa 0,47, C45 — circa 0,56, 30ChGSA — circa 0,67. Sunt valori prudente: o șarjă reală e de obicei sub maxim, iar CE-ul unei șarje concrete de S355J2 iese adesea mult sub 0,47. De aceea se decide după analiza din certificatul 3.1, nu după standard.
CET și temperatura de preîncălzire
CE spune dacă oțelul va face probleme. Câte grade se preîncălzește dă metoda B din EN 1011-2, cu propriul echivalent CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40. Calculatorul de preîncălzire pleacă de la patru mărimi: CET, grosime, hidrogen difuzibil HD și energie liniară. Exemple pentru S355J2 (CET 0,34) la 1,5 kJ/mm:
- 20 mm, electrozi bazici uscați (HD 4) — 75 °C;
- 20 mm, electrozi rutilici (HD 12) — 120 °C;
- 40 mm, HD 4 — 120 °C;
- 40 mm, HD 12 — 170 °C.
Pentru S460N (CET 0,42) la 40 mm sunt deja 185 °C cu HD 4 și 230 °C cu HD 12. Se văd două lucruri: hidrogenul cântărește cât dublarea grosimii, iar o marcă mai rezistentă „costă” câteva zeci de grade. Metoda are limite — CET 0,20–0,50, grosime 10–90 mm, HD 1–20 ml/100 g, energie 0,5–4,0 kJ/mm; în afara lor calculatorul avertizează în loc să calculeze pe tăcute.
Exemplu de evaluare pas cu pas
Tablă S355J2 de 40 mm, sudură cap la cap, electrozi bazici.
- Grupa. S355 e grupa 1.2 după ISO/TR 15608. Se trece în WPS și se compară cu domeniul de autorizare al sudorului.
- CE din certificat. La compoziția maximă ar ieși circa 0,47 — zona limitată. Din analiza șarjei se calculează CE-ul real în calculator.
- CET. Luăm 0,34 — valoarea pe care calculatorul de preîncălzire o propune pentru S355J2.
- Hidrogenul. Electrozi bazici uscați la 300–350 °C timp de 2 ore și ținuți în termos — HD 4.
- Energia liniară. 1,5 kJ/mm, calculată din curent, tensiune și viteză în calculatorul de energie liniară.
- Rezultat. Preîncălzire la 120 °C. Calculatorul dă și temperatura între straturi: de la 120 °C până la circa 250 °C — peste această limită, la oțelurile de construcții obișnuite scade reziliența.
Cu electrozi rutilici (HD 12) la aceeași îmbinare, preîncălzirea urcă la 170 °C. De obicei e cel mai puternic argument pentru electrodul bazic.
Oțeluri care se sudează greu — și de ce
Oțeluri cu carbon ridicat și de îmbunătățire
C45, 30ChGSA, oțelurile de arc și de scule, grupa 11 și cele călite și revenite din grupa 3. Carbonul și elementele de aliere dau martensită dură în ZIT. CE 0,56 (C45) e partea de sus a zonei limitate; 0,67 (30ChGSA) e în zona slabă, cu preîncălzire la 200–350 °C, menținută în timpul sudării, și tratament termic după sudare. Duritatea ZIT se verifică prin măsurare — convertorul de duritate traduce HV, HB și HRC. Oțelurile din grupa 3 nu se sudează „după ochi”: au o fereastră îngustă de energie și preîncălzire și cer o tehnologie calificată.
Oțeluri inoxidabile
Cele austenitice (grupa 8) se sudează fără preîncălzire, dar cu energie mică. Problemele lor sunt fisurile la cald când în cordon lipsește ferita și sensibilizarea la coroziune intercristalină la supraîncălzire. Compoziția cordonului se citește pe diagrama Schaeffler — calculatorul de crom și nichel echivalent arată în ce zonă cade; ținta sunt câteva procente de ferită, nu cât mai multă. Cele martensitice (grupa 7) se poartă mai degrabă ca oțelurile de îmbunătățire: se călesc, deci cer preîncălzire și revenire. Îmbinarea inoxului cu oțel carbon e altă temă — oțeluri diferite.
Fonta
Fonta are de câteva ori mai mult carbon decât oțelul, iar în fonta cenușie el e sub formă de grafit. La sudare zona de lângă cordon se albește și fisurează. Există două căi: la cald — toată piesa încălzită la 500–600 °C și răcire lentă — sau la rece, pe porțiuni scurte cu electrozi de nichel. Detalii și alegerea electrodului în sudarea fontei.
Oțel zincat
Oțelul de sub strat se sudează de regulă bine — zincul face probleme. Se evaporă în arc, dă pori și stropi, iar fumul lui provoacă febra fumului metalic: simptome ca de gripă seara, după lucru. Stratul se îndepărtează prin polizare în zona cordonului, se folosește aspirație locală, iar la apariția simptomelor se face pauză. Regulile sunt în fumul de sudură și ventilația. După sudare zona se protejează cu vopsea bogată în zinc, pentru că stratul a fost distrus.
Greșeli tipice în evaluarea sudabilității
- CE din standard în loc de certificat. Compoziția maximă umflă CE-ul; o șarjă reală poate fi mult mai bună — sau mai proastă, dacă oțelul e de origine necunoscută.
- Grupa ISO/TR 15608 ca măsură a preîncălzirii. Grupa 1.2 cuprinde oțeluri cu CE foarte diferit; temperatura rezultă din compoziție.
- Grosimea uitată. Un oțel care nu cere preîncălzire ca tablă de 8 mm o va cere sigur ca tablă de 40 mm.
- Electrozi rutilici pe o îmbinare groasă și rigidă. Hidrogenul HD 12 ridică preîncălzirea cu câteva zeci de grade.
- Preîncălzire „cu o trecere de flacără”. Contează temperatura pe toată grosimea și de ambele părți ale îmbinării, măsurată cu creion termic sau termometru.
- Oțel necunoscut tratat ca S235. Fierul vechi, construcțiile vechi și piesele de mașini pot fi oțel de îmbunătățire; atunci e mai bine să prevezi preîncălzire și hidrogen redus.
Sursele grupelor de materiale: paginile de previzualizare ale ISO/TR 15608:2017 (standards.iteh.ai, tabelul 1) și sinteza grupelor ISO/TR 15608 de pe ped-online.com. CE, CET și temperaturile de preîncălzire sunt calculate cu formulele calculatoarelor acestui site.
Întrebări frecvente
Ce este sudabilitatea unui oțel?
Capacitatea oțelului de a da o îmbinare sudată cu proprietățile cerute, cu o anumită tehnologie și într-o anumită construcție. Depinde de compoziția chimică (mai ales carbonul și elementele care cresc călibilitatea), de grosimea și rigiditatea îmbinării și de procedeu: hidrogenul din materialul de adaos, energia liniară și preîncălzirea. Același oțel se poate suda ușor ca tablă subțire și poate cere preîncălzire ca tablă groasă.
Cum se verifică sudabilitatea unui oțel?
Din certificatul 3.1 al șarjei: compoziția intră în formula carbonului echivalent CE (IIW). Sub 0,40 oțelul nu ridică de regulă probleme; peste această valoare temperatura de preîncălzire se calculează din CET, grosime, hidrogen și energie liniară, după metoda B din EN 1011-2. La îmbinări critice verificarea se încheie cu calificarea tehnologiei (WPQR).
Oțelul S355 are nevoie de preîncălzire?
Depinde de grosime și de hidrogen. Pentru S355J2 cu CET 0,34 și energie liniară 1,5 kJ/mm, metoda B din EN 1011-2 dă la 20 mm circa 75 °C cu electrozi bazici (HD 4) și circa 120 °C cu rutilici (HD 12); la 40 mm — 120 și 170 °C. Tabla subțire de obicei nu are nevoie.
Oțelul C45 (OLC45) este sudabil?
Da, cu restricții. La compoziția maximă din standard CE-ul lui e în jur de 0,56 — partea de sus a zonei limitate. Cere preîncălzire, electrozi cu hidrogen redus și răcire lentă; la piese critice, revenire după sudare. În ISO/TR 15608 oțelurile cu peste 0,30 % carbon intră în grupa 11.
Ce înseamnă grupa 1.2 din ISO/TR 15608?
Oțeluri cu limita de curgere minimă peste 275 și până la 360 N/mm², în limitele de compoziție ale grupei 1 — tipic S355. Grupa 1.1 înseamnă limită de curgere până la 275 N/mm² (ex. S235), 1.3 — oțeluri cu granulație fină normalizate peste 360 N/mm². Grupele descriu domeniul de autorizare al sudorului și al tehnologiei, nu preîncălzirea.
De ce inoxul se sudează fără preîncălzire?
Inoxul austenitic (ex. 304, 316L) nu se călește ca oțelul carbon, deci martensita în ZIT nu e riscul. Problemele lui sunt altele: fisurile la cald când în cordon e prea puțină ferită și pierderea rezistenței la coroziune la supraîncălzire. De aceea se sudează cu energie liniară mică, iar adaosul se alege astfel încât în cordon să rămână câteva procente de ferită.
Actualizat: