Sudarea aluminiului: oxid, TIG în alternativ și MIG pulsat
Aluminiul pedepsește obiceiurile învățate pe oțel. Se topește la jumătate din temperatură dar cere mai multă căldură, nu avertizează prin nicio culoare înainte de a ceda, și este acoperit de un oxid care se topește la de trei ori temperatura metalului.
Pelicula de oxid
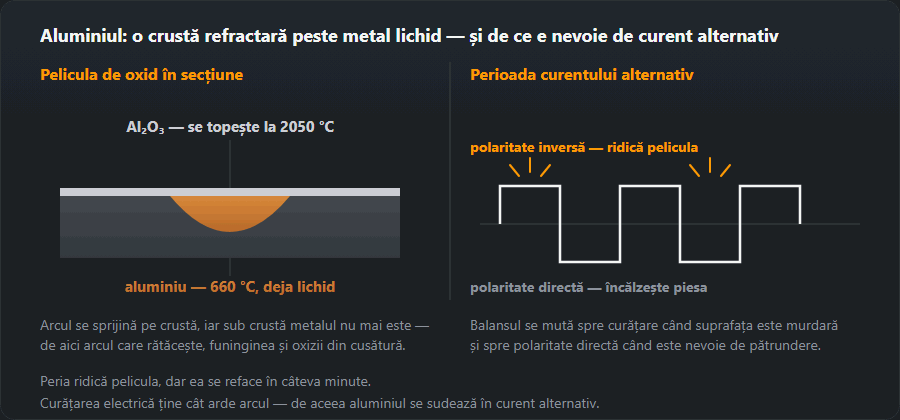
Orice suprafață de aluminiu poartă un strat de Al₂O₃ care se reface în câteva minute după îndepărtare. Se topește la circa 2050 °C față de 660 °C pentru metal, deci arcul întâlnește o piele refractară peste o baie deja lichidă dedesubt. Asta produce un arc care rătăcește, funingine neagră în cusătură și incluziuni de oxid.
Două îndepărtări, și sunt necesare amândouă. Mecanic: o perie de sârmă de inox folosită exclusiv la aluminiu, chiar înainte de sudare, nu cu o oră înainte. Electric: semiperioada cu electrodul la plus, la TIG, smulge pelicula înaintea arcului. Decaparea catodică este întreaga rațiune pentru care aluminiul se sudează TIG în curent alternativ.

Căldura, și lipsa de avertisment
Aluminiul conduce căldura de circa cinci ori mai repede decât oțelul, deci o duce departe de rost, iar o pornire pe rece nu topește. La secțiuni groase o încălzire moderată ajută pornirea și alungă condensul — dar la aliajele 6xxx plafonul este de circa 120 °C, atât la preîncălzire cât și între treceri, și nu mai mult de 15 minute (limita AWS D1.2 pentru aliajele tratabile termic și seria 5xxx cu peste 3 % Mg, citată de ghidurile Hobart și ESAB). Peste ea ZIT-ul își pierde definitiv starea de durificare.
Partea care îi surprinde pe toți: aluminiul nu se înroșește înainte să se topească. Oțelul avertizează; aluminiul trece de la a părea rece la a se prăbuși într-o gaură, fără nimic între. Singurul avertisment este suprafața care devine lucioasă și lichidă, cam cu o secundă înainte să fie prea târziu.
Reglaje TIG
Curent alternativ, cu balansul spre mai mult timp pe negativ când vrei pătrundere și spre pozitiv când suprafața are nevoie de curățare — 70/30 este un punct de plecare normal. Frecvența alternativului îngustează conul arcului pe măsură ce crește: 100–120 Hz pentru un arc strâns pe piese subțiri.
Wolfram: pur (verde) sau cu zirconiu (alb) dacă aparatul dă undă sinusoidală, pentru că amândoi țin bila pe care acel mod o folosește; cu lantan (albastru) ascuțit conic pe un invertor modern cu undă dreptunghiulară. Diametru cu rezervă față de cifra de curent continuu, pentru că alternativul încălzește mai tare electrodul — calculatorul de wolfram ține deja cont de asta.
Gaz: argon pur, și mai mult decât la oțel — 8 până la 14 l/min — pentru că argonul trebuie să alunge aerul de deasupra unei băi care se oxidează instantaneu.
Reglaje MIG
Argon pur, transfer spray sau pulsat, și niciodată arc scurt: arcul scurt pe aluminiu dă lipituri reci care arată ca o cusătură și nu sunt.
Problema avansului domină totul. Sârma de aluminiu este destul de moale încât să se îndoaie sub presiunea necesară pentru a o împinge printr-un pistolet normal, așa că: role cu canal în U, teacă de PTFE, presiune minimă și cel mai scurt pistolet cu care poți lucra, ținut întins. Pentru mai mult decât lucru ocazional, un pistolet cu bobină sau unul push-pull nu este un lux.
| Parametru | TIG | MIG |
|---|---|---|
| Tipul curentului | AC, balans de curățare 30 % | DC, polaritate inversă |
| Gaz | Ar 100 %, la grosimi mari Ar + He | Ar 100 %, de la 6 mm Ar + 30 % He |
| Electrod | WZ-8 (alb), bilă la vârf | — |
| Avansul | adaosul manual | sistem push-pull |
Pori
Hidrogenul se dizolvă ușor în aluminiul topit și aproape deloc în cel solid, deci tot ce se dizolvă în timpul sudării iese la solidificare. Sursele sunt umezeala de pe suprafață, uleiul și oxidul hidratat al materialului depozitat afară.
Apărările sunt cele plictisitoare: degresare cu solvent, periere chiar înainte de sudare, vergea curată și uscată, și fără sudarea materialului rece cu condens. Vezi și pori în cusătură.
ER 4043 sau ER 5356
| ER 4043 (Si) | ER 5356 (Mg) | |
|---|---|---|
| Fluiditate | mai mare, cusătura mai netedă | mai mică |
| Rezistență | mai mică | mai mare |
| Rezistența la fisurare | mai bună | mai slabă la unele aliaje |
| Anodizare | se închide la culoare | culoarea se păstrează |
| Avansul la MIG | moale, se încurcă ușor | mai dur, avansează mai uniform |
| Caracteristică | ER 4043 | ER 5356 |
|---|---|---|
| Baza aliajului | Circa 5 % siliciu | Circa 5 % magneziu |
| Rezistența cusăturii | Mai mică | Mai mare |
| Comportarea băii | Mai fluidă, se așază mai ușor | Mai vâscoasă, cere mână mai sigură |
| Fisurare la cald | Mai bună pe aliaje 6xxx | Risc pe 6xxx, bună pe 5xxx |
| După anodizare | Se închide la culoare, nuanță cenușie | Păstrează culoarea materialului |
| Avansul la MIG | Sârmă moale, face cuiburi | Mai rigidă, avansează mai uniform |
| Lucrul la temperatură ridicată | Fără restricții | Nerecomandat peste 65 °C: fisurare sub tensiune |
Ce aliaj este și ce material de adaos
Înainte să alegi sârma, trebuie să știi ce ai pe masă. Prima cifră a notării aliajului arată elementul principal de aliere, iar asta decide materialul de adaos mai mult decât grosimea sau procedeul.
| Seria | Exemple | Adaos | La ce să fii atent |
|---|---|---|---|
| 1xxx (Al pur) | 1050, 1200 | 4043 | Moale, se străpunge ușor |
| 5xxx (Al-Mg) | 5754, 5083 | 5356 | 4043 pe aliaje cu mult magneziu dă o cusătură fragilă |
| 6xxx (Al-Mg-Si) | 6060, 6082 | 4043 sau 5356 | Fisurare la cald fără adaos; înmuierea ZIT |
| Turnate Al-Si | carcase, bașe | 4043 | Pori din piese îmbibate cu ulei |
| 7xxx (Al-Zn) | 7020, 7075 | 7020 — 5356 | 7075 nu e potrivit pentru sudarea cu arc |
Dacă piesa va fi anodizată, alegerea se restrânge la 5356 — 4043 se închide la gri, cum arată tabelul comparativ de mai sus. Dacă îmbinarea va lucra peste 65 °C, 5356 iese din discuție din cauza fisurării sub tensiune. Când ambele condiții apar împreună, decizia se ia cu producătorul materialului de adaos.
TIG în curent alternativ, pas cu pas
- Balansul. Punct de plecare: circa 30 % curățare, ca în tabelul de reglaje. Mai multă curățare dă o bandă mată mai lată lângă cusătură și un electrod mai fierbinte; mai puțină — pătrundere mai adâncă, dar oxidul nu se mai sparge.
- Electrodul. WZ-8 cu vârf sferic sau, la invertoarele noi, ce indică manualul aparatului. Diametrul îl dă calculatorul de wolfram.
- Pornirea. Curent mai mare la început, pentru că aluminiul trage căldura; pedala scade curentul când piesa se încălzește.
- Adaosul. Vergeaua se introduce la marginea din față a băii și nu se scoate din protecția de gaz — capătul încălzit se oxidează într-o secundă.
- Citirea cusăturii. Banda deschisă și mată de lângă cordon e zona de curățare și trebuie să existe. Funinginea neagră pe cordon înseamnă murdărie, curățare prea mică sau lipsă de gaz.
Regulile generale ale procedeului sunt pe pagina despre sudarea TIG.
MIG pe aluminiu: de ce e nevoie de push-pull
Sârma de aluminiu e moale. Împinsă prin câțiva metri de furtun se îndoaie, face cuiburi la role și avansează sacadat. De aceea tabelul de reglaje indică un mecanism push-pull, iar dacă lipsește se folosește una dintre alternative:
- Pistolet push-pull — un al doilea motor în mâner trage sârma, iar rolele din mecanism o împing. Soluția de atelier și singura sigură la furtunuri lungi.
- Spool gun — o bobină mică chiar în pistolet, sârma parcurge câțiva centimetri. Comod pentru lucrări ocazionale.
- Furtun scurt cu tub de teflon, role U și apăsare slabă — merge cu sârmă 5356, care e mai rigidă; cu 4043 sunt mai multe probleme.
Duza de contact pentru aluminiu e cu o mărime mai mare decât sârma, pentru că sârma se dilată la cald. Pistoletul se conduce împingând, nu trăgând, ca gazul să meargă înaintea băii. Gaz: argon, iar de la 6 mm argon cu 30 % heliu, ca în tabel. Reglarea rolelor și a tubului e descrisă la întreținerea aparatului.
Exemplu: un cadru din țeavă 6082, 40×40×3
- Aliajul 6082 — seria 6xxx, deci adaos 4043, iar dacă cadrul se anodizează — 5356.
- Procedeul. Pentru câteva cadre — TIG în alternativ, pentru o serie — MIG push-pull, de preferință în impulsuri.
- Pregătirea. Degresare, perie inox rezervată aluminiului și sudare în câteva minute de la curățare.
- Temperatura. Preîncălzire cel mult până la limita din secțiunea despre căldură — peste ea aliajul își pierde durificarea. Între treceri se așteaptă răcirea piesei.
- Rezistența. ZIT-ul la 6082 e mereu mai slab decât materialul de bază — de asta trebuie să țină cont proiectantul cadrului, nu sudorul. Masa profilelor o calculează calculatorul de masă pentru aluminiu.
Greșeli tipice la aluminiu
- O perie care a atins oțel. Particulele de fier din cusătură înseamnă coroziune și incluziuni.
- Disc abraziv pentru pregătirea marginilor. Abrazivul se încrustează în metalul moale — mai bine freză sau pilă pentru aluminiu.
- Sârmă de pe o bobină lăsată deschisă în hală. Oxidul hidratat de pe sârmă înseamnă hidrogen în cusătură și pori.
- Pistoletul MIG tras înapoi. Baia iese de sub protecția gazului, iar cusătura se înnegrește.
Întrebări frecvente
De ce rătăcește arcul și iese cusătura murdară?
Pelicula de oxid. Alumina se topește la circa 2050 °C, iar metalul de dedesubt la 660 °C, deci dacă pelicula nu este îndepărtată arcul lucrează pe o piele ceramică peste metal lichid. Periază cu o perie de inox dedicată chiar înainte de sudare și folosește curent alternativ la TIG pentru efectul de decapare.
Ce adaos, 4043 sau 5356?
4043 (aluminiu-siliciu) curge bine, este mai ușor de sudat și se potrivește turnatelor și extrudatelor din seria 6xxx. 5356 (aluminiu-magneziu) este mai rezistent, se anodizează uniform și este alegerea pentru tablă 5xxx și lucrări structurale. Dacă piesa se anodizează, 4043 se închide la culoare, 5356 nu.
Sârma îmi face cuib în MIG.
Sârma de aluminiu este moale și nu poate fi împinsă departe. Role cu canal în U, teacă de PTFE, presiune minimă, cel mai scurt pistolet posibil și întins — sau un pistolet cu bobină ori unul push-pull, care este răspunsul adevărat pentru mai mult decât lucru ocazional.
4043 sau 5356 pentru aliajul 6082?
Se folosesc amândouă. 4043 are baia mai fluidă și suportă mai bine tendința seriei 6xxx de a fisura la cald; 5356 dă o cusătură mai rezistentă și își păstrează culoarea după anodizare. Dacă îmbinarea lucrează peste 65 °C, rămâne 4043.
Se poate suda aluminiul MIG fără push-pull?
Se poate, pe un furtun scurt cu tub de teflon, role U, apăsare slabă și duză cu o mărime peste sârmă — ideal cu 5356, care e mai rigidă. Cealaltă cale e un spool gun cu bobina în pistolet. La furtunuri lungi și producție de serie, push-pull e singura soluție sigură.
Se poate suda aluminiul cu electrod învelit?
Da, la reparații: în catalogul de electrozi sunt OZA-1, OZA-2 și ESAB OK 96.20 (E Al Si 12), toți pe DC+. Zgura e corozivă și trebuie îndepărtată complet, iar calitatea rămâne sub TIG și MIG, deci nu se folosesc la structuri.
Actualizat: