Baia de sudură
Baia de sudură este volumul mic de metal topit sub arc, care se solidifică în cusătură pe măsură ce arcul înaintează. Cusătura gata spune ce s-a întâmplat; baia spune ce se întâmplă chiar acum — singurul indicator care lucrează în timp real.
Ce este, de fapt
Baia este zona de metal topit în același timp: marginile materialului de bază și vergeaua adăugată. O țin pe loc tensiunea superficială și presiunea arcului, iar dimensiunea rezultă din echilibrul dintre căldura adusă și cea evacuată în adâncimea materialului.
De aici vine tot restul. Tot ce schimbă acest echilibru — curentul, viteza, grosimea, temperatura inițială a piesei — schimbă baia imediat, sub ochii sudorului, cu multe secunde înainte ca urmările să se vadă în cusătura terminată.
Baia de sudură: definiție
Baia de sudură este metalul pe care arcul îl menține lichid în locul sudat — metal de bază topit, amestecat cu materialul de adaos — și care se solidifică în urma sursei de căldură, formând rândul de sudură. Odată solidificat, e metal depus; metalul din jur, încălzit dar netopit, este zona influențată termic (ZIT).
Din ce e alcătuită baia
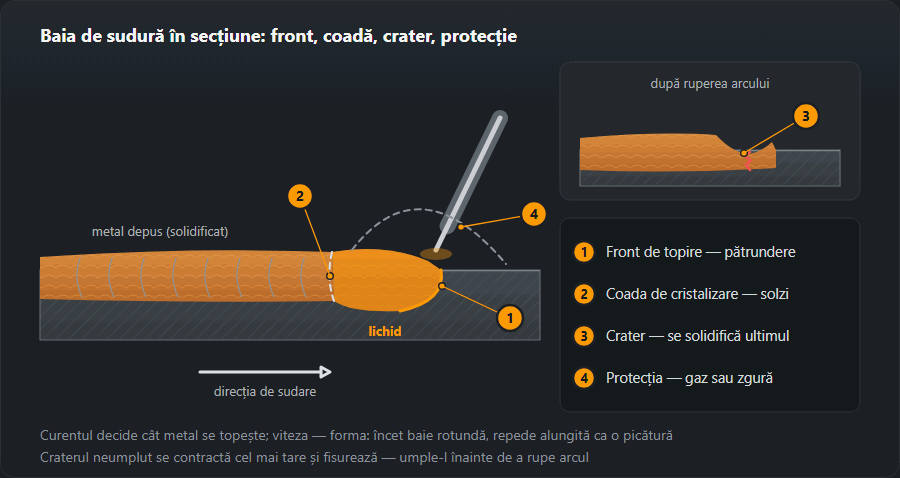
- Frontul de topire — sub arc și imediat în fața lui, unde se topesc marginile. Aici se decide topirea laterală.
- Coada de solidificare — metalul se solidifică de la margini spre axa cusăturii. Solzii de pe cusătură sunt urmele ei.
- Craterul — adâncitura rămasă unde s-a rupt arcul. Se solidifică ultimul și se contractă cel mai tare, deci craterul neumplut fisurează.
- Protecția — zgura și gazul din înveliș la electrod și la sârma tubulară, gazul de protecție la MIG/MAG și TIG. Fără ea, baia face pori.

Mărime și formă: ce schimbă baia
Curentul decide cât metal se topește: mai mulți amperi — baie mai lată și mai adâncă. Viteza decide cât stă căldura într-un loc: încet — baie rotundă și înaltă, repede — alungită ca o picătură, cusătură îngustă. Lungimea arcului (la MIG/MAG, lungimea liberă a sârmei) împrăștie căldura: arcul lung dă o baie lată și puțin adâncă.
Curentul și viteza se întâlnesc în energia liniară: E = U·I·60 / (v·1000) kJ/mm — formula din calculatorul de energie liniară. Viteza înjumătățită înseamnă energie dublă pe milimetru. Tabla groasă și rece trage căldura și ține baia mică; aceleași reglaje pe o piesă încălzită dau o baie mai mare.
Cum se citește
| Ce se vede | Ce înseamnă | Ce se schimbă |
|---|---|---|
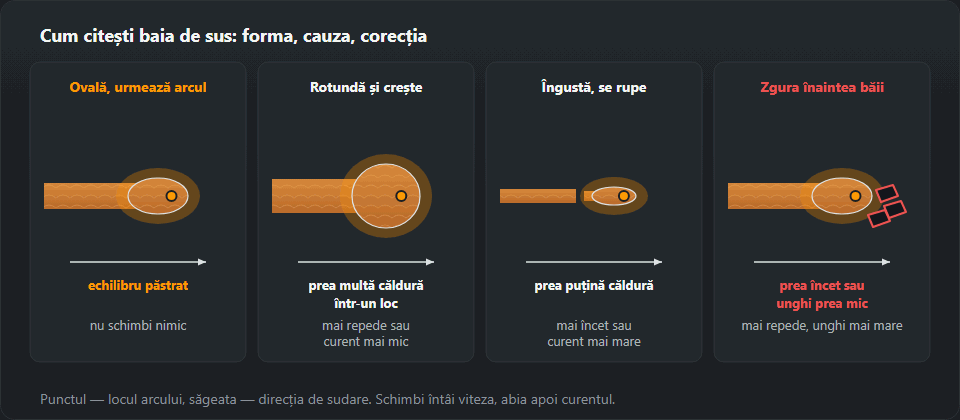
| Ovală, merge uniform după arc | Echilibrul se păstrează | Nimic |
| Rotundă și crește sub electrod | Prea multă căldură într-un loc | Accelerați sau reduceți curentul |
| Îngustă, se rupe în urma arcului | Prea puțină căldură | Încetiniți sau adăugați curent |
| Se întunecă și se îngroașă pe parcurs | Piesa s-a răcit sau curentul a scăzut | Verificați masa și cablul |
| Începe să curgă în jos | Volumul a depășit ce ține tensiunea superficială | Cordon mai subțire, curent mai mic |
| Zgura o ia înaintea băii | Prea încet sau unghi prea plat al electrodului | Accelerați, ridicați unghiul |
Cel mai important dintre aceste rânduri este ultimul. Zgura scursă înaintea arcului rămâne sub metalul lichid și iese ca incluziune (301) — iar asta se vede încă în timpul sudării, când se mai poate îndrepta.

Ce urmărești prin mască
- Luciul. Metalul lichid strălucește ca oglinda, cel solidificat se mătuiește. Dacă pata lucioasă crește întruna, căldura intră mai repede decât pleacă.
- Marginile. Privește marginile băii, nu arcul. O linie întunecată între baie și metal pe o parte înseamnă că marginea aceea nu se topește.
- Gaura de cheie la rădăcină. O găurică în fața băii arată că talonul e topit pe toată grosimea. Gaură constantă — pătrundere constantă; crește — urmează străpungerea; lipsește — nu e pătrundere.
- Zgura. Mai închisă și mai mată decât metalul, trebuie să rămână în urmă și pe laterale. Zgura care o ia înaintea arcului va fi acoperită.
Când baia nu ascultă
Se lățește și curge
Prea multă căldură pentru viteza dată. Întâi grăbește, apoi scade curentul și scurtează arcul; în poziție, electrod mai subțire sau pendulare mai îngustă. Metalul revărsat pe tablă fără topire este revărsare (suprapunere).
Nu udă marginile
Cusătura stă pe îmbinare ca o frânghie, cu margini ascuțite — începutul lipsei de topire. Oprește-te la fiecare margine, îndreaptă arcul spre peretele uscat, ține arcul scurt; la MIG/MAG verifică lungimea liberă și tensiunea. Marginea topită, dar neumplută, este crestătură marginală.
Străpunge
Gaura de cheie se lărgește și baia cade pe dos. Mai puțin curent sau mai repede, rost mai mic, cordoane scurte sau mișcare înainte-înapoi care lasă baia să se solidifice — vezi sudarea tablei subțiri.
De ce poziția schimbă totul
În poziție orizontală baia este ținută de fundul rostului. În poziție verticală și peste cap o ține numai tensiunea superficială, iar aceasta susține un volum limitat de metal lichid — de câteva ori mai mic decât ar rezulta din curentul cu care se sudează comod la orizontală.
De aici toate regulile sudării în poziție, care altfel par arbitrare: curent mai mic cu 10–20 %, electrod mai subțire cu o treaptă, mișcare pendulată în locul conducerii drepte. Fiecare dintre ele face unul și același lucru: reduce volumul băii în acel moment. Detalii — pozițiile de sudare.
Cifrele pe poziții
Tabelele de curent ale site-ului scad 10 % în cornișă (PC), 15 % la verticală și 20 % peste cap. Un electrod rutilic de 3,2 mm pe tablă de 6–8 mm, cu 110–140 A în poziție orizontală, devine 100–125 A în cornișă, 95–120 A la verticală și 90–110 A peste cap. În cornișă baia trage spre tabla de jos, așa că crestătura apare la marginea de sus. Controlul băii se învață la verticala ascendentă — baia urcă pe un „raft” de metal solidificat, cu oprire la margini (sudura verticală ascendentă).
Baia la MMA, MIG/MAG și TIG
MMA (111): baia stă sub zgură — metalul e mai luminos, zgura mai mată și mai leneșă. Arcul cam cât diametrul electrodului, electrodul coborât pe măsură ce arde.
MIG/MAG (135): la transferul prin scurtcircuit (16–22 V) arcul se reaprinde de 50–200 de ori pe secundă, baia rămâne rece — tablă subțire, toate pozițiile. Pulverizarea (de la 26–28 V) dă o baie mare și fluidă, pentru metal de la 5 mm, în poziție orizontală. Capcana: mijloc strălucitor, margini reci.
TIG (141): căldura și adaosul sunt separate. Formezi baia doar cu pistoletul, aștepți să ude ambele margini, apoi atingi vergeaua de frontul băii. Wolframul nu atinge niciodată baia.
Ca să o citești, trebuie să o vezi
Sună banal, dar este cea mai frecventă cauză pentru care sudorul „nu citește” baia: un filtru cu un grad mai închis decât trebuie îi ascunde marginile. Se văd atunci arcul strălucitor și întunericul din jur, deci electrodul este condus din memorie, iar cordonul iese din rost.
Gradul se alege după curent, nu după obișnuință — calculatorul de grad DIN. A doua jumătate a problemei este curățenia sticlei de protecție: un strat de stropi scade vizibilitatea mai mult decât o treaptă de filtru, iar schimbarea ei durează un minut.
Exerciții pentru controlul băii
- Topire fără adaos — TIG pe tablă de 1,5–3 mm, baia dusă de-a lungul unei linii fără vergea, aceeași lățime de la cap la coadă.
- Rânduri între două linii — pe placă de 6–8 mm baia atinge ambele linii de cretă; solzi egali, margini fără crestătură.
- Scara vitezelor — un rând încet, normal, repede, fără să atingi aparatul; compară lățimea și forma solzilor.
- Înclinare — aceleași rânduri pe o placă înclinată treptat până la verticală, curentul redus după coeficienții de mai sus.
Verificarea: tai rândul transversal — secțiunea arată dacă baia s-a topit în metal.
Exemple: de la defect înapoi la baie
Sudură de colț MAG pe 6 mm, cusătura stă deasupra. Sârmă 1,0 mm, 200 A, 24 V — în banda site-ului pentru 5–6 mm (160–220 A, 22–25 V). La 300 mm/min E = 24·200·60 / (300·1000) = 0,96 kJ/mm, Q = 0,8 × 0,96 = 0,77 kJ/mm — banda pentru material subțire. La 200 mm/min Q = 1,15 kJ/mm, domeniul de lucru pentru oțel, iar baia udă ambele table. Greșită era viteza, nu reglajul.
MMA la verticală, baia picură. Electrod de 3,2 mm lăsat la 140 A din poziția orizontală. Banda pentru verticală e 95–120 A; la vreo 110 A cu opriri la margini baia se ține.
Rădăcină deschisă, gaura crește spre final. Piesa s-a încălzit; mergi puțin mai repede sau scade curentul cu o treaptă.
Ce urmează
Alegerea curentului după diametru — calculatorul curentului de sudare. Ce se întâmplă când baia nu a ajuns la peretele rostului — lipsa de topire și lipsa de pătrundere. Cum se pregătește rostul ca baia să aibă unde lucra — prelucrarea marginilor.
Întrebări frecvente
Cum trebuie să arate o baie corectă?
Ca o picătură ovală, ușor alungită, care merge după arc cu aceeași viteză cu mâna și a cărei margine din spate se solidifică într-un desen de solzi regulat. O baie rotundă și în creștere înseamnă că stați prea mult; una îngustă și care „fuge” — că mergeți prea repede sau că aveți prea puțin curent.
De ce curge baia în poziție verticală?
Pentru că asupra metalului lichid acționează gravitația, iar tensiunea superficială ține doar o cantitate mică din el. De aici toată tehnica de sudare în poziție: curent mai mic cu 10–20 %, electrod mai subțire și o mișcare care dă băii timp să se solidifice — în locul unui cordon lat, mai multe înguste.
Prin masca cu autoîntunecare se vede baia la fel?
Se vede, dacă gradul de întunecare este ales după curent. Un filtru prea închis ascunde marginile băii și se sudează „din memorie” — cordonul iese din rost pentru că nu se vede unde se termină metalul lichid. Gradul îl alege calculatorul DIN.
Ce este baia de sudură?
Este metalul pe care arcul îl ține topit în locul sudat — marginile metalului de bază împreună cu materialul de adaos — și care se solidifică în urma sursei de căldură, devenind cusătură.
De ce baia nu udă marginile?
Căldura nu ajunge la pereții îmbinării: curent prea mic, înaintare prea rapidă, arc prea lung sau arc îndreptat spre mijlocul băii în loc de metal. Încetinește, oprește-te scurt la fiecare margine și îndreaptă arcul spre peretele care rămâne „uscat”.
Cât de mare trebuie să fie baia de sudură?
Nu are o mărime fixă. Trebuie să topească ambele margini ale îmbinării, iar marginea din spate să se solidifice la aceeași distanță în urma arcului. Dacă baia crește întruna, e mai multă căldură decât poate duce viteza.
Actualizat: