Зварювальна ванна
Зварювальна ванна — це невеликий об'єм розплавленого дугою металу, який твердне й стає швом, поки дуга йде вперед. Готовий шов каже, що сталося, а ванна — що відбувається просто зараз: це єдиний показник, що працює в реальному часі.
Що це, власне, таке
Ванна — це ділянка металу, розплавленого водночас: кромок основного матеріалу й доданої присадки. Тримають її на місці поверхневий натяг і тиск дуги, а розмір випливає з рівноваги між теплом, що підводиться, і теплом, що відводиться вглиб матеріалу.
Звідси береться все інше. Усе, що змінює цю рівновагу — струм, швидкість, товщина, початкова температура деталі, — змінює ванну негайно, на очах у зварника, і на багато секунд раніше, ніж наслідки стануть видні в готовому шві.
Зварювальна ванна: визначення
Зварювальна ванна — це метал, який дуга утримує рідким у місці зварювання: розплавлений основний метал, перемішаний із присадкою; за джерелом тепла він кристалізується й утворює валик шва. Застиглий, це вже метал шва, а нагрітий, але не розплавлений метал навколо — зона термічного впливу (ЗТВ).
З чого складається ванна
- Передній фронт плавлення — під дугою і трохи попереду неї, де плавляться кромки. Тут вирішується, чи буде сплавлення.
- Хвостова частина, фронт кристалізації — метал застигає від кромок до осі шва. Лусочки на поверхні шва — її сліди.
- Кратер — заглиблення там, де обірвали дугу. Застигає останнім і найсильніше усаджується, тому незаварений кратер тріскається.
- Захист — шлак і газ від обмазки при ручному дуговому та порошковому дроті, захисний газ при MIG/MAG і TIG. Немає захисту — ванна набирає пори.

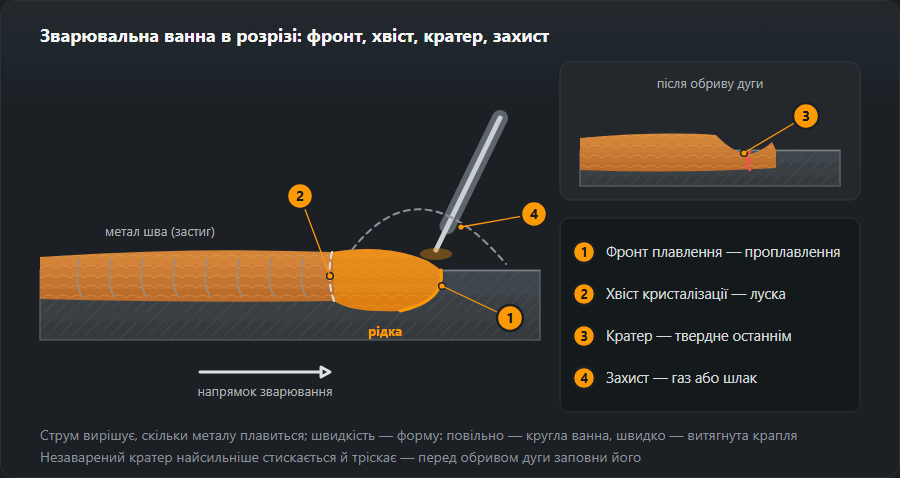
Розмір і форма: що змінює ванну
Струм визначає, скільки металу плавиться: більше ампер — ванна ширша й глибша. Швидкість — скільки тепло стоїть на одному місці: повільно — ванна кругла й висока, швидко — витягується в краплю, валик вузький. Довжина дуги (при MIG/MAG — вильот дроту) розсіює тепло: довга дуга дає ванну широку й мілку.
Струм і швидкість сходяться в погонній енергії: E = U·I·60 / (v·1000) кДж/мм — формула з калькулятора погонної енергії. Удвічі менша швидкість — удвічі більше енергії на міліметр шва. Товстий холодний метал відбирає тепло й тримає ванну малою; ті самі режими на розігрітій деталі дають помітно більшу ванну.
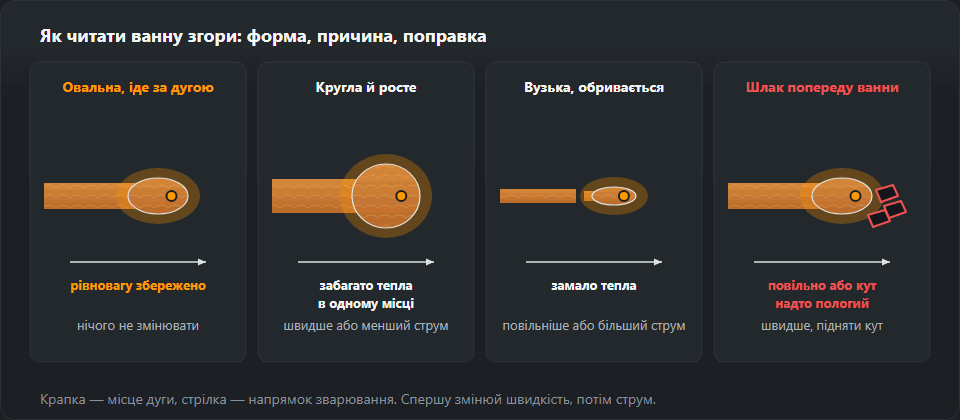
Як її читати
| Що видно | Що це означає | Що змінити |
|---|---|---|
| Овальна, іде рівно за дугою | Рівновагу збережено | Нічого |
| Кругла й росте під електродом | Забагато тепла в одному місці | Пришвидшитися або зменшити струм |
| Вузька, обривається за дугою | Замало тепла | Сповільнитися або додати струму |
| Темнішає й густішає дорогою | Деталь охолола або струм просів | Перевірити масу й кабель |
| Починає стікати вниз | Об’єм перевищив те, що втримає поверхневий натяг | Тонший валик, менший струм |
| Шлак випереджає ванну | Заповільно або надто плоский кут електрода | Пришвидшитися, підняти кут |
Найважливіший із цих рядків — останній. Шлак, що витік поперед дуги, лишається під рідким металом і виходить включенням (301) — а видно це ще під час зварювання, коли ще можна виправити.

На що дивитися крізь маску
- Блиск. Рідкий метал блищить як дзеркало, застиглий тьмяніє. Якщо блискуча пляма весь час росте, тепло входить швидше, ніж виходить.
- Краї. Дивитися на краї ванни, а не в дугу. Темна риска між ванною і металом з одного боку — ця кромка не сплавляється.
- «Вічко» в корені. Маленький отвір попереду ванни означає, що притуплення проплавлене наскрізь. Вічко рівне — провар рівний; росте — зараз буде пропал; вічка немає — немає й провару.
- Шлак. Темніший і тьмяніший за метал, має лишатися позаду й по боках. Шлак, що забіг поперед дуги, буде залитий.
Коли ванна не слухається
Розтікається і стікає
Тепла забагато для цієї швидкості. Спершу пришвидшитися, потім зменшити струм і вкоротити дугу; у положенні — тонший електрод або вужчі коливання. Метал, що натік на кромку без сплавлення, — це напливання.
Не змочує кромки
Валик лежить на стику «мотузкою» з різкими краями — початок несплавлення. Затримуватися біля кожної кромки, спрямовувати дугу на «суху» стінку, тримати коротку дугу; при MIG/MAG перевірити вильот і напругу. Кромка проплавлена, але не заповнена — це підріз.
Провалюється
Вічко розширюється, і ванна випадає зі зворотного боку. Менше струму або швидше, менший зазор, короткі ділянки або рух «вперед-назад», що дає ванні застигнути, — див. зварювання тонкого металу.
Чому положення змінює все
У нижньому положенні ванну тримає дно розробки. У вертикальному й стельовому її тримає вже лише поверхневий натяг, а він утримує обмежений об’єм рідкого металу — у кілька разів менший, ніж випливало б зі струму, яким зручно варити внизу.
Звідси всі правила позиційного зварювання, які інакше виглядають довільними: струм нижчий на 10–20 %, електрод тонший на ступінь, поперечний рух замість прямого ведення. Кожне з них робить одне й те саме: зменшує об’єм ванни в цю мить. Подробиці — положення зварювання.
Цифри за положеннями
Таблиці струму на сайті знімають 10 % у горизонтальному положенні (PC), 15 % у вертикальному і 20 % у стельовому. Рутиловий електрод 3,2 мм на металі 6–8 мм, у нижньому 110–140 А, дає 100–125 А у горизонтальному, 95–120 А у вертикальному і 90–110 А у стельовому. У горизонтальному ванна тягнеться на нижню кромку, тож підріз з'являється згори. Керувати ванною вчить вертикаль знизу вгору — ванна піднімається по «полиці» застиглого металу із затримкою біля кромок (зварювання вертикального шва).
Ванна при MMA, MIG/MAG і TIG
Ручне дугове (111): ванна під шлаком — метал яскравіший, шлак тьмяніший і рухається повільніше. Дуга приблизно на діаметр електрода, електрод подають у міру згоряння.
MIG/MAG (135): на короткій дузі (16–22 В) дуга запалюється 50–200 разів на секунду, ванна холодна — тонкий метал, усі положення. Струминне перенесення (від 26–28 В) дає велику рідку ванну — метал від 5 мм, нижнє положення. Пастка: яскрава середина при холодних краях.
TIG (141): тепло і присадка окремо. Спершу сформувати ванну самим пальником, дочекатися, поки вона змочить обидві кромки, потім подати пруток у передній край. Вольфрам ніколи не торкається ванни.
Щоб її прочитати, її треба бачити
Звучить банально, а це найчастіша причина того, що зварник «не читає» ванну: світлофільтр ступенем вищий за потрібний ховає її межі. Видно тоді яскраву дугу й темряву довкола, тому електрод ведуть із пам’яті, а шов сходить із розробки.
Ступінь добирають під струм, а не під звичку — калькулятор ступеня DIN. Друга половина проблеми — чистота захисного скла: шар бризок знижує видимість дужче, ніж один ступінь фільтра, а міняється воно за хвилину.
Вправи на керування ванною
- Проплавлення без присадки — TIG по листу 1,5–3 мм, ванна ведеться по лінії без прутка, ширина однакова від початку до кінця.
- Валики між двома лініями — на пластині 6–8 мм ванна торкається обох ліній крейдою; лусочки рівні, краї без зарубки.
- Драбинка швидкостей — один валик повільно, нормально, швидко, не чіпаючи режиму; порівняти ширину й форму лусочок.
- Нахил — ті самі валики на пластині, яку поступово нахиляють до вертикалі, струм знижують за коефіцієнтами вище.
Перевірка — поперечний розріз валика: шліф покаже, чи сплавилася ванна з металом.
Приклади: від дефекту до ванни
Кутовий шов MAG на 6 мм, валик лежить зверху. Дріт 1,0 мм, 200 А, 24 В — у смузі сайту для 5–6 мм (160–220 А, 22–25 В). При 300 мм/хв E = 24·200·60 / (300·1000) = 0,96 кДж/мм, Q = 0,8 × 0,96 = 0,77 кДж/мм — смуга тонкого металу. При 200 мм/хв Q = 1,15 кДж/мм, робочий діапазон для сталі, і ванна змочує обидві пластини. Помилка була у швидкості, не в режимі.
MMA вертикаль, ванна капає. Електрод 3,2 мм залишено на 140 А з нижнього положення. Смуга для вертикалі — 95–120 А; на 110 А із затримками біля кромок ванна тримається.
Відкритий корінь, вічко росте під кінець. Деталь прогрілася; вести трохи швидше або зменшити струм на щабель.
Що далі
Добір струму до діаметра — калькулятор струму зварювання. Що відбувається, коли ванна не дістала до стінки розробки — несплавлення й непровар. Як підготувати розробку, щоб ванні було де працювати — підготовка кромок.
Часті питання
Який вигляд має правильна ванна?
Як овальна, трохи видовжена крапля, що йде за дугою з тією самою швидкістю, що й рука, і задня кромка якої застигає рівним лускатим візерунком. Кругла ванна, що росте, означає, що ви стоїте задовго; вузька й «утікаюча» — що йдете зашвидко або струму замало.
Чому у вертикальному положенні ванна стікає?
Бо на рідкий метал діє сила тяжіння, а поверхневий натяг утримує лише малу його кількість. Звідси вся техніка позиційного зварювання: струм менший на 10–20 %, електрод тонший і рух, що дає ванні час застигнути, — замість одного широкого валика кілька вузьких.
Крізь самозатемнювану маску ванну видно так само?
Видно, якщо ступінь затемнення дібрано під струм. Надто темний світлофільтр ховає межі ванни, і варити доводиться «з пам’яті» — шов сходить із розробки, бо не видно, де кінчається рідкий метал. Ступінь добирає калькулятор DIN.
Що таке зварювальна ванна?
Це метал, який дуга тримає рідким у місці зварювання, — розплавлені кромки основного металу разом із присадкою. За джерелом тепла він кристалізується і стає швом.
Чому ванна не змочує кромки?
Тепло не доходить до стінок з'єднання: струм малий, ведення надто швидке, дуга довга або спрямована в середину ванни, а не в метал. Сповільнитися, затримуватися біля кожної кромки й спрямовувати дугу на ту стінку, що лишається «сухою».
Якого розміру має бути зварювальна ванна?
Сталого розміру немає. Ванна має проплавляти обидві кромки, а її задній край — застигати на тій самій відстані за дугою. Якщо ванна весь час росте, тепла більше, ніж забирає швидкість.
Оновлено: