Непровар і несплавлення: як відрізнити і як прибрати
Коди 402 і 401 за ISO 6520-1. Два найнебезпечніші дефекти після тріщин: обидва плоскі, обидва працюють як готовий надріз, і обидва зазвичай не видно зовні. Різниця між ними принципова для пошуку причини.
Коротка відповідь
Несплавлення (401) — це шов, який торкнувся металу й не розплавив його. Непровар (402) — це корінь, до якого дуга взагалі не дійшла. Перше лікується теплом і технікою біля апарата, друге — геометрією на складальному столі. Ні те ні інше не допускається на рівнях B і C.

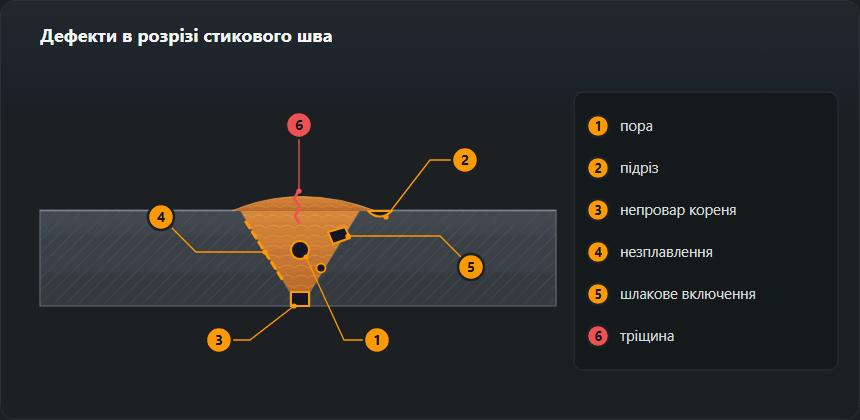
Непровар (402) — це корінь, до якого шов не дійшов. Несплавлення (401) — це метал, що ліг, але не сплавився з тим, що поряд. Перше майже завжди йде від складання — зазору, притуплення, діаметра електрода. Друге — від режиму й техніки. ISO 5817 не допускає несплавлення на жодному рівні якості, а непровару — на рівнях B і C; рівень D терпить короткий непровар до 0,2 t, не більше 2 мм.
Різниця
| Непровар (402) | Несплавлення (401) | |
|---|---|---|
| Що це | Шов не проварено на задану глибину | Метал ліг, але не сплавився з кромкою чи попереднім валиком |
| Де частіше | У корені одностороннього шва | По лінії сплавлення, між проходами |
| Видно зовні | Іноді — за вузьким кореневим валиком | Практично ніколи |
| Чим знаходять | УЗК, радіографія, огляд зі зворотного боку | УЗК; радіографія гірше — дефект плоский |
| Головна причина | Геометрія складання: зазор, притуплення, діаметр | Режим і техніка: мало тепла, хибний кут |
Несплавлення чи непровар: як відрізнити
Від відповіді залежить, де шукати причину: непровар відсилає до складання, несплавлення — до режиму й техніки. Розділяють їх чотири перевірки.
| Перевірка | Несплавлення (401) | Непровар (402) |
|---|---|---|
| Місце в перерізі | Скіс кромки, між валиками або біля притуплення — на будь-якій глибині | У корені, по осі шва |
| Макрошліф | Тонка лінія вздовж межі сплавлення або між валиками, часто зі шлаком | Видно початкові кромки притуплення: прямі паралельні лінії із зазором або непроплавленою смугою між ними |
| Рентген | Тонка лінія, зміщена до краю шва, часто переривчаста; може не проявитися зовсім | Пряма темна лінія по осі шва з рівними краями |
| УЗК | Плоский відбивач на скосі або між валиками; сильний сигнал лише тоді, коли промінь падає під прямим кутом | Відбивач у корені, на глибині зворотної поверхні |
| Згин або злам | Розкривається по лінії сплавлення; гладкий непроплавлений скіс | Розкривається по кореню; смуга непроплавленого притуплення |
На макрошліфі
Травлений поперечний шліф (ISO 17639) — найпряміший доказ. За непровару з’єднання видно таким, яким його склали: прямі кромки притуплення й зазор між ними. Несплавлення має вигляд тонкої темної лінії; шлак у ній вказує на погане зачищення, чиста лінія вздовж усього скосу — на тепло й кут.
На рентгенівському знімку
Радіографія (ISO 17636) добре показує непровар: пряма лінія посередині шва з рівними краями. Несплавлення по кромці лежить ближче до краю шва, там, де скіс, і часто рветься на відрізки. Плоский дефект під кутом до променя може не дати зображення взагалі.
На УЗК
Ультразвук (ISO 17640) — метод, що відповідає на плоскі дефекти. Сигнал із глибини зворотної поверхні по осі шва — це корінь; сигнал зі скосу на середній глибині — несплавлення по кромці. Кут введення добирають так, щоб промінь падав на скіс якомога ближче до перпендикуляра, тому дефектоскопістові потрібен ескіз оброблення.
Під час згину та зламу
Зразок на згин (ISO 5173) із несплавленням розкривається по лінії сплавлення й показує гладкий матовий скіс, іноді з кольорами мінливості. Зразок із непроваром, зігнутий коренем назовні, розкривається по кореню, і в зламі видно пласку смугу непроплавленого притуплення.
Три види несплавлення: 4011, 4012, 4013
Несплавлення по кромці (4011)
Метал шва прилягає до скосу, не розплавивши його, зазвичай на довжині. Причини — вузьке оброблення, хибний кут пальника, холодна коротка дуга.
Міжваликове несплавлення (4012)
Валик не сплавився з нижнім. Причини: шлак або окалина на попередньому валику, глибокі канавки біля країв опуклого валика, малий струм на заповнювальних проходах.
Несплавлення в корені (4013) — не те саме, що непровар (402)
Кореневий валик дійшов до дна оброблення, але не сплавився з кромкою притуплення; за непровару до кореня не дійшли зовсім. На макрошліфі в 4013 корінь заповнений, а лінія йде вздовж однієї кромки, у 402 посередині зазор. 4013 дає дуга, спрямована вбік або відхилена дуттям, 402 — складання: див. непровар кореня шва.
Чому саме ці два дефекти небезпечні
Пора кругла, силовий потік її обтікає. Несплавлення — пласке розділення з гострим краєм, воно концентрує напруження так само, як тріщина. Механічно це і є тріщина, тільки заварена, а не виросла.
Тому ISO 5817 не дає йому допустимого розміру на жодному рівні якості. Міряти й сперечатися немає про що: знайшли — виправляють.

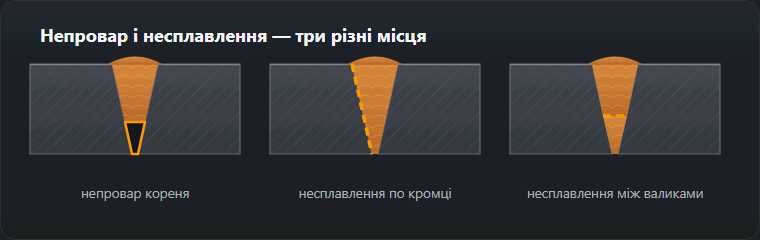
Непровар: причини
У непровару тепер своя сторінка: дев’ять причин, ознака кожної, значення зазора й притуплення та межі за ISO 5817 — непровар кореня шва. Нижче — коротка версія.
- Малий зазор у корені. Найчастіша причина. Металу фізично немає куди пройти. Зазор задається картою, а не «на око».
- Велике притуплення. Товста перемичка в корені не проплавляється за заданого струму.
- Затовстий електрод. Він не входить в оброблення й не дістає до кореня — дуга гріє кромки, а не корінь.
- Занижений струм. Особливо на кореневому проході, де струм спеціально знижують, щоб не пропалити, і легко перестаратися.
- Надто швидке ведення. Ванна проходить, не встигнувши проплавити корінь.
Геометрію оброблення кромок і позначення зручно звести з формулою перерізу — вона розібрана на сторінці розрахунку витрат електродів, там же схема із зазором і притупленням.
Несплавлення: причини
- Недостатнє тепловкладення. Занижений струм або велика швидкість: кромка не встигає оплавитись до приходу ванни.
- Невірний кут. Дуга спрямована у ванну, а не в кромку — метал натікає на холодну поверхню.
- Не зачищено попередній прохід. Шлак або окалина між валиками фізично заважають сплавленню.
- Дуга «тікає» поперед ванни. Особливо при зварюванні на спуск: розплав іде попереду дуги й лягає на непрогрітий метал.
- Магнітне дуття. Дугу відводить від кромки, і та лишається непрогрітою.
Дев’ять причин несплавлення: ознака і що змінити
- Холодний старт. Ознака: несплавлення на початку кожного валика й на відновленнях. Що робити: запалювати дугу попереду й повертатися на початок, на відповідальних швах ставити вивідні планки, кінець попереднього валика сточувати «на вус».
- Малий струм. Ознака: високий округлий валик із різким переходом до металу. Що робити: виставити струм за електродом і товщиною — для ручного дугового калькулятор струму, для напівавтомата таблиця режимів.
- Завелика швидкість. Ознака: вузький валик, що не змочує обидві кромки. Що робити: сповільнитися, доки валик не розтечеться по кромках.
- Ванна обганяє дугу. Ознака: гладка поверхня, під якою несплавлення, — MAG із повільним веденням за великої подачі, зварювання на спуск по товстому металу. Що робити: тримати дугу на передньому краї ванни, пришвидшитися або зменшити подачу, товстий метал варити на підйом.
- Хибний кут пальника чи електрода. Ознака: дефект на тій кромці, від якої дуга була відвернута. Що робити: спрямовувати дугу на кромку; у широкому обробленні класти шар у два валики, кожен до своєї кромки.
- Вузьке оброблення. Ознака: несплавлення по кромці в глибині оброблення з обох боків. Що робити: перевірити кут шаблоном. Таблиця сайту дає 50–70° для V-подібного оброблення від 3 до 12 мм, 60° для ручного дугового, 50–60° для MAG — підготовка кромок, калькулятор оброблення.
- Окалина, оксиди, шлак. Ознака: міжваликове несплавлення зі шлаком або лінія вздовж незачищеного різу. Що робити: зачищати до металевого блиску, видаляти шлак після кожного проходу, вишліфовувати канавки біля країв валиків.
- Коротка дуга MAG на товстому металі. Ознака: акуратний валик, холодний усередині. Перенесення короткими замиканнями йде на 16–22 В із холодною ванною; для 8–10 мм таблиця дає дріт 1,2 мм, 220–280 А, 26–29 В — це вже струминне перенесення (від 26–28 В, метал від 5 мм). Що робити: заповнення й облицювання вести струминним або імпульсним режимом — див. зварювання напівавтоматом.
- Магнітне дуття. Ознака: на постійному струмі дугу відводить убік на кінцях шва й біля клеми маси. Що робити: переставити клему, варити в бік масивної прихватки, нахилити електрод проти дуття, на ручному дуговому перейти на змінний струм, якщо електрод дозволяє.
Несплавлення — єдиний дефект, за якого зовнішній вигляд шва може бути бездоганним: рівна лусочка, правильна ширина, жодних підрізів. Саме тому відповідальні з’єднання перевіряють ультразвуком, а не лише оком.
Що робити на практиці
- Складати за картою: зазор і притуплення перевіряти шаблоном, а не на око.
- На кореневий прохід брати електрод меншого діаметра, щоб він діставав до кореня.
- Тримати струм у діапазоні карти — заниження на корені небезпечніше, ніж здається.
- Зачищати кожен прохід перед наступним, включно з межами при кромках.
- Вести дугу попереду ванни, не даючи розплаву обганяти її.
- За сумніву — розкрити контрольний зразок: макрошліф показує і непровар, і несплавлення за п’ять хвилин.
Виправлення
Обидва дефекти плоскі й заплавленню зверху не піддаються в принципі. Ділянку вибирають шліфмашинкою або струганням до чистого металу із заходом за межі, відновлюють оброблення кромок і заварюють наново — уже з виправленою геометрією складання або режимом. Якщо причина в складанні, а її не чіпали, дефект повернеться на тому самому місці.
Ремонт по кроках: вибрати, перевірити, переварити
- Розмітити початок і кінець індикації за висновком УЗК або РК.
- Вибрати шліфуванням або повітряно-дуговим струганням до чистого металу із заходом за обидва кінці; поверхню після стругання зашліфувати.
- Тримати виборку відкритою: вузька щілина — те саме оброблення, що дає 4011.
- Перевірити виборку магнітопорошковим контролем на феритній сталі, капілярним — на нержавійці й алюмінії.
- Заварити за WPS або технологією ремонту, усунувши причину.
- Повторити контроль тим методом, який знайшов дефект, — оком тут нічого не довести.
Що кажуть ISO 6520-1 та ISO 5817
ISO 6520-1: 401 несплавлення (4011 по кромці, 4012 міжваликове, 4013 у корені), 402 непровар кореня. Межі за таблицею ISO 5817 сайту: 401 не допускається на B, C і D; 402 не допускається на B і C, на D — коротка недосконалість до 0,2·t, не більше 2 мм. На листі 8 мм це 1,6 мм; на 15 мм 3 мм упираються в стелю 2 мм. EXC2 за EN 1090-2 — це рівень C, і там будь-який непровар іде в ремонт.
Часті питання
Чим непровар відрізняється від несплавлення?
Непровар (402) — це коли шов не проварено на всю задану глибину, найчастіше не проварено корінь. Несплавлення (401) — коли наплавлений метал ліг на кромку або на попередній валик, але не сплавився з ним: межа є, а з’єднання немає. Перше видно за геометрією, друге часто виглядає ідеально зовні.
Чому несплавлення небезпечніше за пори?
Пора — округла порожнина, вона концентрує напруження помірно. Несплавлення — плоский дефект із гострими краями, що працює як тріщина. За тих самих розмірів він знижує несучу здатність набагато сильніше, тому норми до нього жорсткіші, а в багатьох випадках він недопустимий узагалі.
Чи можна виявити непровар кореня візуально?
Тільки якщо є доступ зі зворотного боку. Зсередини за одностороннього шва непровар не видно, і знаходять його ультразвуком або радіографією. Непряма ознака під час зварювання — кореневий валик виглядає вузьким і «сухим», без характерного провару.
Чи можна заварити несплавлення поверху?
Ні. Новий валик розплавляє поверхню нижнього, але не площину несплавлення під ним: дефект лишається на місці, тільки глибше й непомітніше. Його вибирають шліфуванням або струганням до чистого металу, перевіряють виборку капілярним чи магнітопорошковим контролем і заварюють наново за WPS.
Як відрізнити несплавлення від непровару на рентгені?
Непровар — пряма темна лінія по осі шва з рівними краями. Несплавлення по кромці — тонша лінія вздовж шва, зміщена до його краю й часто переривчаста. Чистий знімок мало що доводить, якщо підозрюють несплавлення.
Що таке несплавлення по кромці?
Недосконалість 4011 за ISO 6520-1: наплавлений метал прилягає до скосу кромки, не розплавивши його. Звичайні причини — вузьке оброблення, пальник, спрямований у середину оброблення, а не на кромку, і холодний режим короткої дуги на товстому металі.
Оновлено: