Тріщини у зварному шві: холодні й гарячі
Група 100 за ISO 6520-1 і єдиний дефект, недопустимий за будь-якого рівня якості — ні за B, ні за C, ні за D. Для пор і підрізів є граничні розміри, для тріщини граничного розміру не існує.

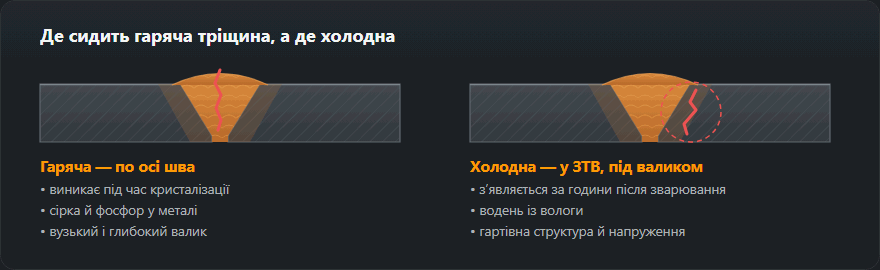
Гарячі тріщини
Виникають, поки метал ще кристалізується, за температур, близьких до солідусу. Механізм: між кристалами, що ростуть, лишаються прошарки рідини з низькою температурою плавлення, а усадка в цей момент розтягує шов. Прошарок рветься.
| Чинник | Чому впливає | Що робити |
|---|---|---|
| Сірка і фосфор у металі | Утворюють легкоплавкі прошарки | Перевіряти сертифікат, брати присадку з низьким S і P |
| Вузький і глибокий валик | Кристали ростуть назустріч, стик по осі ослаблений | Робити шов ширшим і пласкішим, змінити розробку |
| Висока погонна енергія | Більший об’єм ванни і сильніша усадка | Знизити струм або пришвидшити ведення, див. розрахунок погонної енергії |
| Жорстке закріплення | Усадці нікуди подітися, зростають напруження | Змінити порядок швів, звільнити один бік |
| Незаварений кратер | Усадкова раковина дає старт тріщині | Заварювати кратер, вмикати спад струму |
Окрема група ризику — аустенітна нержавійка: вона дає більшу усадку й схильна до гарячих тріщин сильніше за вуглецеву сталь. Там важливий добір присадки з контрольованим вмістом феритної фази.
Холодні тріщини
З’являються після охолодження, нижче приблизно 200 °C, і часто через години або добу. Для них потрібні три умови одночасно — прибрати достатньо будь-яку одну.
- Водень. Приходить із вологи в покритті електрода, з брудних кромок, із повітря за зірваного захисту.
- Гартівна структура в зоні термічного впливу. Виникає за швидкого охолодження, тим легше, що вищий вуглецевий еквівалент сталі.
- Розтягувальні напруження. Від усадки й від жорсткості конструкції.
| Умова | Як прибирають |
|---|---|
| Водень | Прожарювання електродів, сухе зберігання, зачищення кромок від вологи, мастила та іржі, електроди з маркуванням H5 |
| Гартівна структура | Попередній підігрів і контроль міжшарової температури — розрахунок у калькуляторі CE |
| Напруження | Порядок накладання швів, відпуск після зварювання, відмова від жорсткого закріплення |
Холодна тріщина може проявитися через добу. На відповідальних швах зі сталей із високим вуглецевим еквівалентом остаточний контроль призначають не раніше ніж через 24–48 годин після зварювання — інакше є шанс прийняти шов, який трісне пізніше.
Як відрізнити за місцем
| Де тріщина | Найімовірніше |
|---|---|
| По осі шва, вздовж | Гаряча, кристалізаційна |
| У кратері, зірчаста | Гаряча, від усадки |
| У зоні термічного впливу, під валиком | Холодна, воднева |
| По лінії сплавлення, впоперек | Холодна або від несплавлення |
| З’явилася за кілька годин | Холодна, однозначно |
Виправлення
- Знайти кінці тріщини — візуально, капілярним або магнітопорошковим контролем. Видима довжина завжди менша за фактичну.
- Засвердлити кінці, щоб тріщина не пішла далі під час вирубування.
- Повністю видалити дефектну ділянку із заходом 15–20 мм за кінці.
- Відновити оброблення кромок, зачистити, за потреби підігріти.
- Заварити наново низьководневими електродами за картою.
- Проконтролювати повторно, з витримкою, якщо сталь схильна до холодних тріщин.
Номери тріщин у протоколі: 100–106
В ISO 6520-1 тріщини утворюють групу 100, а номер каже, як тріщина йде і де лежить. Цього досить для першої гіпотези про причину:
- 1011 — поздовжня в металі шва. По осі шва: типова картина гарячої тріщини за вузького глибокого валика.
- 1012 і 1013 — поздовжні по лінії сплавлення та в ЗТВ. Під краєм валика, паралельно шву: типове місце холодної тріщини.
- 1014 — поздовжня в основному металі. Поза швом; у з’єднаннях, що навантажують лист по товщині, змушує думати про ламелярне розтріскування.
- 102 — поперечна. Поперек шва; у високоміцному наплавленому металі часта ознака водню.
- 104 — у кратері. Зірочка або рисочка в незаповненому кратері наприкінці валика.
- 105 і 106 — група розрізнених тріщин і розгалужена тріщина. Сітка або «деревце»; завжди привід шукати причину в матеріалі.
Номер ставлять настільки детальний, наскільки дозволяє метод, — повний список у таблиці номерів дефектів ISO 6520-1.
Ламелярні тріщини — в основному металі
Де: у листі, а не в шві — східчасто, паралельно поверхні, під з’єднанням, яке навантажує лист по товщині (типово таврове або хрестове з’єднання зі швами на площині товстого листа).
Чому: катаний лист містить сплющені неметалеві включення, що лежать у площині прокатки. Навантажений поперек товщини, лист має в цьому напрямку меншу пластичність, і включення з’єднуються в східчасте розшарування.
Як запобігти: це радше питання конструкції, ніж зварювання. Перепроєктувати вузол, щоб навантаження не йшло через товщину листа; замовити лист із гарантованими властивостями в напрямку товщини (класи Z за EN 10164); наплавити на поверхню буферний шар м’яким присадним металом перед зварюванням вузла; зменшити жорсткість закріплення.
Чи схильна сталь до холодних тріщин: приклад із цифрами
Схильність до холодних тріщин оцінюють до зварювання, за складом сталі. Калькулятор сайту рахує вуглецевий еквівалент CE(IIW) = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 і відносить сталь нижче 0,40 до добре зварюваних, 0,40–0,60 — до тих, що потребують уваги, вище 0,60 — до важких. Температуру підігріву він оцінює за методом B стандарту EN 1011-2 — з еквівалента CET, товщини, вмісту водню й погонної енергії.
Приклад складу: C 0,18; Mn 1,40; Cr 0,05; Mo 0,02; V 0,01; Ni 0,05; Cu 0,10 %. Це дає CE = 0,439 — середня зона — і CET = 0,331. За погонної енергії 1,0 кДж/мм і присадки з воднем 5 мл/100 г (прожарені електроди з основним покриттям) калькулятор дає підігрів близько 80 °C за товщини 20 мм і 110 °C за 30 мм. Та сама товщина 30 мм із присадкою на 10 мл/100 г потребує вже близько 140 °C, а з рутиловим електродом (близько 15 мл/100 г) — близько 160 °C. Висновок: перехід із 5 на 10 мл/100 г водню піднімає підігрів так само, як зайві 10 мм товщини, — сухі основні електроди не формальність. Свій склад перевірте в калькуляторі вуглецевого еквівалента, а температуру — в калькуляторі підігріву.
Помилки, що закінчуються тріщиною
- Контроль одразу після зварювання. Холодна тріщина може з’явитися через добу; «дефектів не виявлено» за годину після зварювання — ще не приймання.
- Точковий підігрів. Пальник, спрямований в одне місце, гріє лише поверхню біля самої обробки. Температуру перевіряють термоолівцем або термометром з обох боків з’єднання, а не «на око».
- Обрив дуги без заварювання кратера. Найкоротший шлях до тріщини 104 — кратер заварюють або виводять дугу на вивідну планку.
- Вузький глибокий валик за будь-яку ціну. Великий струм за малої швидкості у вузькій обробці дає валик глибший, ніж ширший, і гарячу тріщину по осі.
- Зішліфувати тріщину «начисто» без перевірки. Тріщина завжди довша, ніж видно; після вибирання місце перевіряють капілярним або магнітопорошковим контролем, перш ніж класти новий валик.
Чому тріщина не допускається на жодному рівні і як це виглядає в таблиці вимог — на сторінці про рівні якості ISO 5817.
Часті питання
Чому тріщина з’явилася через добу після зварювання?
Це ознака холодної тріщини. Їй потрібен час: водень дифундує в зоні термічного впливу й накопичується в місцях концентрації напружень. Звідси практичне правило — контроль відповідальних швів на сталях із високим вуглецевим еквівалентом проводять не одразу, а через 24–48 годин після зварювання.
Тріщина в кратері — це серйозно?
Так. Кратерна тріщина зазвичай зірчаста й розташована там, де шов уже ослаблений усадковою раковиною. Від неї тріщина легко йде далі у шов. Лікується не заварюванням зверху, а звичкою заварювати кратер зворотним рухом або увімкненим спадом струму.
Чи можна заварити тріщину, не вирубуючи її?
Ні. Тріщина має гострі кінці, що йдуть глибше за видиму межу. Заплавлена зверху, вона лишається всередині й далі росте. Кінці обов’язково засвердлюють або вибирають, потім видаляють усю дефектну ділянку із запасом і заварюють наново.
Чи допускається маленька тріщина на рівні D?
Ні. Тріщини (група 100 за ISO 6520-1) не допускаються на жодному з трьох рівнів ISO 5817 — B, C і D — незалежно від довжини. Тріщину, знайдену під час приймання, видаляють цілком і заварюють заново.
Як відрізнити гарячу тріщину від холодної?
За місцем і часом. Гаряча йде по осі шва або сидить у кратері й видна одразу, злам у неї часто темний, окиснений. Холодна лежить у зоні термічного впливу, зазвичай під краєм валика, паралельно лінії сплавлення, і може з’явитися через багато годин; злам світлий, неокиснений.
Оновлено: