Трещины в сварном шве: холодные и горячие
Группа 100 по ISO 6520-1 и единственный дефект, недопустимый при любом уровне качества — ни при B, ни при C, ни при D. Для пор и подрезов есть предельные размеры, для трещины предельного размера не существует.

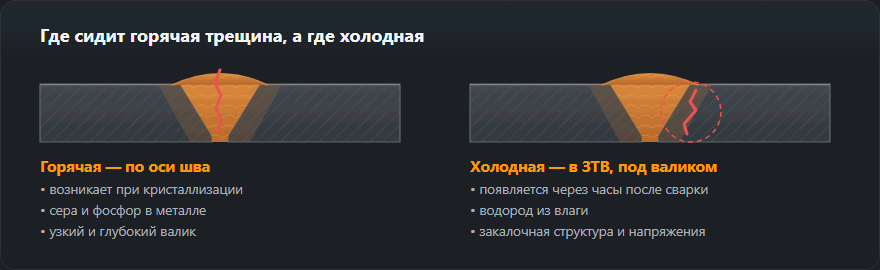
Горячие трещины
Возникают, пока металл ещё кристаллизуется, при температурах близких к солидусу. Механизм: между растущими кристаллами остаются прослойки жидкости с низкой температурой плавления, а усадка в этот момент растягивает шов. Прослойка рвётся.
| Фактор | Почему влияет | Что делать |
|---|---|---|
| Сера и фосфор в металле | Образуют легкоплавкие прослойки | Проверять сертификат, брать присадку с низким S и P |
| Узкий и глубокий валик | Кристаллы растут навстречу, стык по оси ослаблен | Делать шов шире и площе, менять разделку |
| Высокая погонная энергия | Больше объём ванны и сильнее усадка | Снизить ток или ускорить ведение, см. расчёт погонной энергии |
| Жёсткое закрепление | Усадке некуда деться, растут напряжения | Изменить порядок швов, освободить одну сторону |
| Незаваренный кратер | Усадочная раковина даёт старт трещине | Заваривать кратер, включать спад тока |
Отдельная группа риска — аустенитная нержавейка: она даёт большую усадку и склонна к горячим трещинам сильнее углеродистой стали. Там важен подбор присадки с контролируемым содержанием ферритной фазы.
Холодные трещины
Появляются после остывания, ниже примерно 200 °C, и часто через часы или сутки. Для них нужны три условия одновременно — убрать достаточно любое одно.
- Водород. Приходит из влаги в покрытии электрода, с грязных кромок, из воздуха при сорванной защите.
- Закалочная структура в зоне термического влияния. Возникает при быстром остывании, тем легче, чем выше углеродный эквивалент стали.
- Растягивающие напряжения. От усадки и от жёсткости конструкции.
| Условие | Как убирают |
|---|---|
| Водород | Прокалка электродов, сухое хранение, зачистка кромок от влаги, масла и ржавчины, электроды с маркировкой H5 |
| Закалочная структура | Предварительный подогрев и контроль межслойной температуры — расчёт в калькуляторе CE |
| Напряжения | Порядок наложения швов, отпуск после сварки, отказ от жёсткого закрепления |
Холодная трещина может проявиться через сутки. На ответственных швах из сталей с высоким углеродным эквивалентом окончательный контроль назначают не раньше чем через 24–48 часов после сварки — иначе есть шанс принять шов, который треснет позже.
Как отличить по месту
| Где трещина | Скорее всего |
|---|---|
| По оси шва, вдоль | Горячая, кристаллизационная |
| В кратере, звёздчатая | Горячая, от усадки |
| В зоне термического влияния, под валиком | Холодная, водородная |
| По линии сплавления, поперёк | Холодная либо от несплавления |
| Появилась спустя часы | Холодная, однозначно |
Исправление
- Найти концы трещины — визуально, капиллярным или магнитопорошковым контролем. Видимая длина всегда меньше фактической.
- Засверлить концы, чтобы трещина не пошла дальше при вырубке.
- Полностью удалить дефектный участок с заходом 15–20 мм за концы.
- Восстановить разделку, зачистить, при необходимости подогреть.
- Заварить заново низководородными электродами по карте.
- Проконтролировать повторно, с выдержкой, если сталь склонна к холодным трещинам.
Номера трещин в протоколе: 100–106
В ISO 6520-1 трещины составляют группу 100, а номер говорит, как трещина идёт и где лежит. Этого хватает для первой гипотезы о причине:
- 1011 — продольная в металле шва. По оси шва: типичная картина горячей трещины при узком глубоком валике.
- 1012 и 1013 — продольные по линии сплавления и в ЗТВ. Под краем валика, параллельно шву: типичное место холодной трещины.
- 1014 — продольная в основном металле. Вне шва; в соединениях, нагружающих лист по толщине, заставляет думать о ламелярном растрескивании.
- 102 — поперечная. Поперёк шва; в высокопрочном наплавленном металле частый признак водорода.
- 104 — в кратере. Звёздочка или чёрточка в незаполненном кратере в конце валика.
- 105 и 106 — группа разрозненных трещин и разветвлённая трещина. Сетка или «деревце»; всегда повод искать причину в материале.
Номер ставят настолько подробный, насколько позволяет метод, — полный список в таблице номеров дефектов ISO 6520-1.
Ламелярные трещины — в основном металле
Где: в листе, а не в шве — ступенчато, параллельно поверхности, под соединением, которое нагружает лист по толщине (типично тавровое или крестовое соединение со швами на плоскости толстого листа).
Почему: катаный лист содержит сплющенные неметаллические включения, лежащие в плоскости прокатки. Нагруженный поперёк толщины, лист имеет в этом направлении меньшую пластичность, и включения соединяются в ступенчатое расслоение.
Как предотвратить: это скорее вопрос конструкции, чем сварки. Перепроектировать узел, чтобы нагрузка не шла через толщину листа; заказать лист с гарантированными свойствами в направлении толщины (классы Z по EN 10164); наплавить на поверхность буферный слой мягким присадочным металлом перед сваркой узла; снизить жёсткость закрепления.
Склонна ли сталь к холодным трещинам: пример с цифрами
Склонность к холодным трещинам оценивают до сварки, по составу стали. Калькулятор сайта считает углеродный эквивалент CE(IIW) = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 и относит сталь ниже 0,40 к хорошо сваривающимся, 0,40–0,60 — к требующим внимания, выше 0,60 — к трудным. Температуру подогрева он оценивает по методу B стандарта EN 1011-2 — из эквивалента CET, толщины, содержания водорода и погонной энергии.
Пример состава: C 0,18; Mn 1,40; Cr 0,05; Mo 0,02; V 0,01; Ni 0,05; Cu 0,10 %. Это даёт CE = 0,439 — средняя зона — и CET = 0,331. При погонной энергии 1,0 кДж/мм и присадке с водородом 5 мл/100 г (прокалённые электроды с основным покрытием) калькулятор даёт подогрев около 80 °C при толщине 20 мм и 110 °C при 30 мм. Та же толщина 30 мм с присадкой на 10 мл/100 г требует уже около 140 °C, а с рутиловым электродом (около 15 мл/100 г) — около 160 °C. Вывод: переход с 5 на 10 мл/100 г водорода поднимает подогрев так же, как лишние 10 мм толщины, — сухие основные электроды не формальность. Свой состав проверьте в калькуляторе углеродного эквивалента, а температуру — в калькуляторе подогрева.
Ошибки, которые заканчиваются трещиной
- Контроль сразу после сварки. Холодная трещина может появиться через сутки; «дефектов не выявлено» через час после сварки — ещё не приёмка.
- Точечный подогрев. Горелка, направленная в одно место, греет только поверхность у самой разделки. Температуру проверяют термокарандашом или термометром с обеих сторон соединения, а не «на глаз».
- Обрыв дуги без заварки кратера. Самый короткий путь к трещине 104 — кратер заваривают или выводят дугу на выводную планку.
- Узкий глубокий валик любой ценой. Большой ток при малой скорости в узкой разделке даёт валик глубже, чем шире, и горячую трещину по оси.
- Зашлифовать трещину «начисто» без проверки. Трещина всегда длиннее, чем видно; после выборки место проверяют капиллярным или магнитопорошковым контролем, прежде чем класть новый валик.
Почему трещина не допускается ни на одном уровне и как это выглядит в таблице требований — на странице об уровнях качества ISO 5817.
Частые вопросы
Почему трещина появилась через сутки после сварки?
Это признак холодной трещины. Ей нужно время: водород диффундирует в зоне термического влияния и накапливается в местах концентрации напряжений. Отсюда практическое правило — контроль ответственных швов на сталях с высоким углеродным эквивалентом проводят не сразу, а через 24–48 часов после сварки.
Трещина в кратере — это серьёзно?
Да. Кратерная трещина обычно звёздчатая и располагается в месте, где шов уже ослаблен усадочной раковиной. От неё трещина легко идёт дальше в шов. Лечится не заваркой поверх, а привычкой заваривать кратер обратным движением или включённым спадом тока.
Можно ли заварить трещину, не вырубая её?
Нет. Трещина имеет острые концы, которые уходят глубже видимой границы. Заплавленная сверху, она остаётся внутри и продолжает расти. Концы обязательно засверливают или выбирают, затем удаляют весь дефектный участок с запасом и заваривают заново.
Допускается ли маленькая трещина на уровне D?
Нет. Трещины (группа 100 по ISO 6520-1) не допускаются ни на одном из трёх уровней ISO 5817 — B, C и D — независимо от длины. Трещину, найденную при приёмке, удаляют целиком и заваривают заново.
Как отличить горячую трещину от холодной?
По месту и времени. Горячая идёт по оси шва или сидит в кратере и видна сразу, излом у неё часто тёмный, окисленный. Холодная лежит в зоне термического влияния, обычно под краем валика, параллельно линии сплавления, и может появиться через много часов; излом светлый, неокисленный.
Обновлено: