Непровар корня шва
Корень соединения не расплавляется вовсе. Лицо выглядит правильно, размеры сходятся, а соединение несёт долю того, на что его считали. Номер 402 по ISO 6520-1 — на уровнях качества B и C не допускается. Если валик лишь прилегает к стенке разделки или к предыдущему валику и не сплавился с ними, это несплавление (401), а не непровар — см. несплавление в шве.
Короткий ответ
Непровар корня (402 по ISO 6520-1) — это корень, до которого дуга не дошла; в классах качества B и C он не допускается. Чаще всего причина в подготовке стыка: притупление 1–2 мм при любом способе, зазор 2–4 мм для MMA (скос 60°), 1–3 мм для MAG (50–60°) и 2–4 мм для TIG (60–70°). Корень V-образного стыка на листе 10 мм проваривают электродом 3,2 мм при 90–140 А в нижнем положении и следят за «замочной скважиной»: нет скважины на открытом корне — нет провара. Корневой проход по шагам — ниже.
Непровар или несплавление?
Их называют вместе, а это не одно и то же. Несплавление (401) — шов, который коснулся основного металла, но не расплавил его: валик там, где нужно, соединения нет. Непровар (402) — корень, до которого дуга вообще не дошла.
Разница существенная, потому что лечится это в разных местах. Несплавление — вопрос тепла и техники, решается на аппарате и в руке. Непровар в основном вопрос геометрии, и решается он на сборочном столе, до того как зажжётся дуга. Подробности — несплавление и непровар.
Непровар, неполный провар, непровар корня: один дефект
Перечень ISO 6520-1 на сайте называет 402 непроваром корня шва; в AWS A3.0 это incomplete joint penetration; в цеху говорят «корень не прошёл». Речь всегда об одном: стык не проплавлен на всю толщину, и непроплавленная часть сидит в корне.
Геометрия решает больше, чем ток
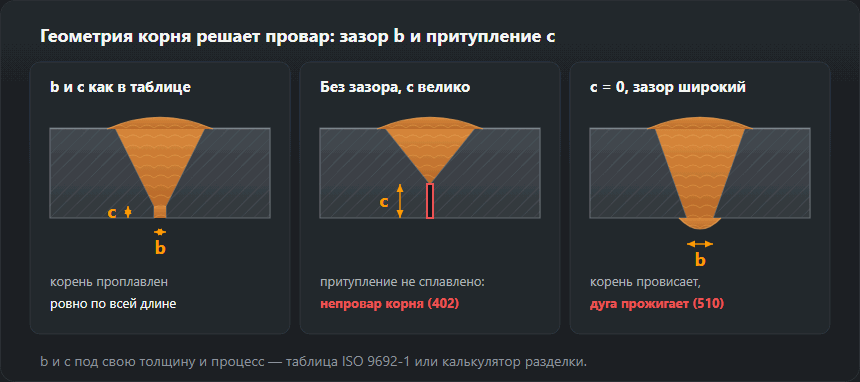
Прежде чем трогать ток, посмотрите, что соединение вообще даёт дуге. Зазор, притупление и угол разделки решают, дотянется ли дуга до дна физически. Притупление 3 мм на листе 6 мм оставляет корневому проходу половину сечения на проплавление — и никакими амперами это не сделать надёжным в положении.
| Толщина s, мм | Подготовка | Угол α | Притупление c, мм | Зазор b, мм | Когда |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — без разделки | — | — | 0–3 | Тонкий металл: провар даёт сам зазор |
| 3 … 12 | V односторонняя | 50–70° | 1–2 | 1–4 | Основной вариант при доступе с одной стороны |
| 12 … 40 | X двусторонняя | 50–60° | 1–3 | 1–3 | Доступ с обеих сторон: почти вдвое меньше наплавки, чем у V |
| > 30 | U односторонняя | 8–12° | 1–3 | 1–3 | Большая толщина, доступ с одной стороны; нужна механическая обработка |
| > 40 | 2U двусторонняя | 8–12° | 1–3 | 1–3 | Очень большая толщина, доступ с обеих сторон |
| 5 … 20 | ½V — скос одной кромки | 45–55° | 1–3 | 1–3 | Тавровое соединение с полным проваром |
| > 15 | K — двусторонний скос одной кромки | 45–55° | 1–3 | 1–3 | Тавровое с полным проваром, доступ с обеих сторон |
| — | Угловой шов без разделки | — | — | 0–2 | Когда полный провар не требуется |
Два числа из таблицы делают бо́льшую часть работы. Зазор — это то, что впускает дугу вглубь соединения: закройте его толстой прихваткой, и вместе с ним закроется корень. Притупление — это то, что корневому проходу надо проплавить, и оно 1–2 мм. Измеряйте: кромка после газовой резки редко такая, как на чертеже.

Корневой проход по шагам
Пример: стыковое соединение с V-образной разделкой, лист 10 мм, сварка с одной стороны; числа из калькулятора разделки.
- Сборка. Притупление 1–2 мм для любого способа. Ручная дуговая (MMA): 60° и зазор 2–4 мм; MAG: 50–60° и 1–3 мм; TIG: 60–70° и 2–4 мм. Притупление замерьте по обоим концам и в середине, зазор выставьте на проставках. Резка и зачистка разделки — подготовка кромок.
- Прихватки. Каждая прихватка садится и стягивает зазор, поэтому меряйте после каждой. Концы прихваток сошлифуйте на клин, иначе корень оставит у них непроплавленное место.
- Ток корня против тока заполнения. Заполняющие проходы на 10 мм: электрод 4,0 мм на 140–180 А (таблица режимов MMA). Корень обычно ведут электродом на размер меньше, чтобы кончик доставал до притупления: 3,2 мм на 90–140 А в нижнем положении, 75–120 А в вертикальном, 70–110 А в потолочном (таблица тока с коэффициентами положения). В MAG корень идёт короткой дугой в открытый зазор; указанные для 8–10 мм 220–280 А — это цифры для заполнения.
- Угол. Поперёк стыка электрод или горелка держатся оси корня, чтобы обе кромки получили одинаково тепла. Вдоль — покрытый электрод наклонён на 5–15° от вертикали углом назад, чтобы шлак оставался за ванной.
- «Замочная скважина». Проплавляющий корень показывает маленькое отверстие на переднем крае ванны, в которое оплавляются оба притупления. Держите его одного размера: закрывается — замедлитесь, укоротите дугу и проверьте зазор; растёт — будет прожог (510). Нет отверстия при открытом корне — нет провара.
Девять причин и признак, по которому их различают
Каждая причина ниже показывает себя на металле по-своему — именно это и говорит, с какой вы имеете дело. Читайте сначала средний столбец, потом третий.
| Причина | Как выглядит | Что изменить |
|---|---|---|
| Зазор в корне закрылся | Корень не проварен по всей длине ровной полосой, а не местами | Восстановить зазор: прихватки короче и чаще, распорки при усадке, прихватывать от середины к краям |
| Притупление больше нормы | Кромки сплавлены, а в середине корня тёмная линия | Притупление 1–2 мм и мерить, а не «на глаз». Толстое снять шлифмашинкой до сборки |
| Ток мал для толщины | Шов узкий и выпуклый, провар клином, шлак отходит тяжело | Поднять ток по таблице, а при MMA взять в корень электрод на диаметр больше |
| Скорость сварки велика | Ванна не успевает раскрыться, провар узкий и рваный | Замедлить, пока ванна не станет примерно вдвое шире зазора |
| Угол разделки мал | Верх шва в порядке, до корня дуга не достаёт | Раскрыть до значений ISO 9692-1 — таблица разделки выше на странице |
| Электрод не по оси корня | Одна кромка проварена, вторая нет — по всей длине | Вести по оси зазора и смотреть на ванну, а не на дугу; на трубе чаще переставлять руку |
| Длинная дуга при MMA | Корень залит металлом сверху, но не проплавлен | Держать дугу длиной с диаметр электрода, в корне почти опирать электрод на кромки |
| Короткая дуга MAG на толстом металле | Снаружи гладкий шов, а на макрошлифе корень не тронут | Перейти на струйный перенос или дать зазор в корне. Короткая дуга — это тонкий лист и корень с зазором |
| Корень не выбран перед подварочным проходом | Между первым проходом и подваркой остаётся щель со шлаком | Выстрогать или вышлифовать корень до чистого металла перед подваркой |
Шесть случаев: признак, причина, что делать
У прихваток проварено, между ними — нет
Зазор был правильный и закрылся, когда прихватки сели: корень под электрод, выставленный на 3 мм и стянувшийся меньше 2 мм, уже вне диапазона. Меряйте после каждой прихватки, ставьте их чаще вместо того, чтобы делать толще, а на деталях, которые упорно сходятся, расклинивайте зазор.
Обе кромки оплавлены, тёмная линия посередине
Притупление 3 мм на листе 10 мм против 1–2 мм по таблице — обычно кромка после газовой резки или ручной зачистки, которую никто не мерил. Сошлифуйте её до 1–2 мм до сборки; больший ток лишь расширит ванну сверху.
Одна кромка оплавлена, другая нетронута
Линейное смещение кромок (507): дуга плавит верхнюю кромку и проходит над нижней. Даже смещение в пределах ISO 5817 может оставить нижнее притупление непроплавленным. Выровняйте кромки струбцинами или клиньями до прихватки; если ступенька осталась, ведите дугу ближе к нижней стороне.
Тонкий рваный провар
Слишком быстрая сварка: ванна не успевает растечься на оба притупления. Замедлитесь, пока ванна не станет примерно вдвое шире зазора — при зазоре 3 мм около 6 мм.
Корень перекрыт мостиком, в зазоре шлак
Электрод толст для разделки, и дуга горит на скосах: стык разделан на 50° под MAG, а корень ведут покрытым электродом 4,0 мм, которому нужно 60°. Больший диаметр помогает, только если не хватает именно тока, а кончик всё ещё достаёт до дна. Корень — электродом 3,2 мм или раскройте разделку до 60°.
Труба: внизу нет корня
Неповоротный горизонтальный стык трубы (5G на подъём, PF/PH) хорош по бокам и сверху, но в районе «шести часов» корень непроварен или вогнут (515). Там идёт потолочная сварка, ванна отстаёт вниз, дуга удлиняется. Начинайте снизу с потолочным током (3,2 мм: 70–110 А), держите там самую короткую дугу и сошлифуйте каждый кратер на клин перед замыканием — см. положения при сварке труб и пространственные положения.
Увидеть раньше контролёра
С лицевой стороны — никак, и в этом вся трудность: корень, который не сплавился, сверху выглядит как хороший шов. Остаётся осмотр корня с обратной стороны там, где есть доступ, макрошлиф на образце и радиография или ультразвук на производстве.
На одностороннем трубном стыке корневой проход осматривают до того, как его закроют заполняющие. Позже поиск обходится в выборку корня.
Как проверить корень без доступа изнутри
- Эндоскоп или видеоскоп через открытый конец или отверстие: видно, прошёл ли валик по всей длине, нет ли вогнутости или прожога. Самая быстрая проверка на трубе перед заполнением.
- Радиография и УЗК. На снимке непровар — прямая тёмная линия по середине шва; ультразвук находит его и оценивает размер как отражатель в корне.
- Контрольный стык, сломанный нарочно. Та же сборка, тот же режим, затем излом или загиб корнем наружу. Непроплавленный корень раскрывается на загибе или виден в изломе как гладкая неоплавленная полоса.
Что допускает норма
ISO 5817 ведёт его как 402, непровар. На уровне B не допускается, на уровне C не допускается, и только на уровне D появляется предел: 0,2·t, не более 2 мм. На любой серьёзной конструкции это значит, что допуска нет — соединение либо проварено, либо идёт в ремонт. уровни качества по ISO 5817.
Пределы для 10 мм
Каждый предел — меньшее из формулы и ограничения. 402: не допускается на B и C; на D 0,2·t = 2 мм. Вогнутость корня (515): 0,5, 1,0 и 2,0 мм на B, C и D. Линейное смещение (507): 0,10·t, 0,15·t и 0,25·t, то есть 1,0, 1,5 и 2,5 мм. Другие толщины — калькулятор ISO 5817.
Когда доступ только с одной стороны
Трубопроводы и замкнутые профили второго шанса на корень не дают, и ответов три. Подкладка или подкладное кольцо превращает корень в угловой шов по пластине вместо открытого стыка. Расплавляемая вставка делает то же самое и становится частью шва.
Корневой проход TIG, заполняемый потом электродом или порошковой проволокой, — стандарт на трубе: дуга TIG управляема настолько, что корень укладывают осознанно, а медленный первый проход окупается тем, что его не приходится выбирать. Какое из трёх решений допустимо, говорит технологическая инструкция, а не предпочтение.
Подкладки и формирование корня
- Керамическая подкладка: плитки на клейкой ленте под зазором. Формируют гладкий обратный валик и снимаются после сварки.
- Медная подкладка: металл к ней не приваривается, а её канавка формирует корень. Прилегать должна плотно — где отходит, ванна проваливается.
- Остающаяся стальная подкладка: полоса или кольцо, вплавленные навсегда. Дуга должна проплавить оба притупления и подкладку; допустим ли оставленный ею надрез — решение конструктора.
- Поддув аргона для нержавейки: без него корень с обратной стороны окисляется, валик выходит шершавым и рыхлым — см. нержавеющая сталь.
Исправление непровара
С доступом к обратной стороне: строгать или шлифовать вдоль дефекта, пока не исчезнет тёмная линия и в канавке не покажется чистый металл; после воздушно-дуговой строжки сошлифовать науглероженный слой. Затем подварочный шов на режиме корня.
Без доступа: вырезать стык и заварить заново по новой разделке либо прошлифовать весь шов с лица до самого корня.
Почему «прожечь сверху» не выходит: между дугой и корнем уже лежат несколько проходов. Большой ток плавит их верх, а не притупления, которые лежат почти на всю толщину ниже, и добавляет подрез или прожог рядом с дефектом. Корень остаётся непроплавленным, только спрятанным глубже.
Частые вопросы
Можно ли добрать током закрывшийся зазор?
Надёжно — нет. Выше некоторого предела лишний ток расширяет ванну и подрезает верхние кромки раньше, чем доходит до дна, а в вертикальном и потолочном положении ванна сначала вываливается. Зазор дешевле: он ставится один раз на сборке и ничего не стоит при сварке.
На макрошлифе тёмная линия — какой это дефект?
Смотря где она идёт. Вдоль разделки, по границе сплавления — это несплавление. На дне соединения, между двумя притуплениями — это непровар. Оба не допускаются на уровнях B и C; предел на уровне D есть только у 402.
Почему он вылезает на трубе и в основном снизу?
Потому что положение меняется под рукой. В 5G и 6G одна и та же рука за один проход проходит потолочное, вертикальное и нижнее, и ванна в каждом ведёт себя иначе. Внизу трубы, в потолочном положении, ванна хочет отойти от корня — там дугу и надо держать самой короткой.
Как исправить непровар?
Если есть доступ к обратной стороне — выбрать корень с этой стороны строжкой или шлифовкой до чистого металла, пока не исчезнет тёмная линия, и наложить подварочный шов. Если доступа нет — вырезать стык, заново разделать кромки и переварить. Более горячий проход сверху не достанет до корня, закрытого полным швом.
Какой нужен зазор для полного провара?
Для V-образной разделки на 10 мм калькулятор разделки на сайте даёт 2–4 мм для ручной дуговой и TIG и 1–3 мм для MAG при притуплении 1–2 мм. Зазор меряют после прихватки, а не до неё.
Как избежать непровара корня шва?
Притупление замерено и равно 1–2 мм, зазор в диапазоне для своего способа и перепроверен после каждой прихватки, кромки без смещения. Дальше — электрод, который достаёт до дна разделки, ток под положение и «замочная скважина», которую держат открытой перед ванной.
Обновлено: