Подготовка кромок под сварку
Разделка решает, сколько наплавленного металла уйдёт в стык, проварится ли корень и не приклеится ли шов к стенке. Ниже угол, притупление и зазор на каждую толщину по ISO 9692-1 — и то, что за этими цифрами стоит.

Короткий ответ
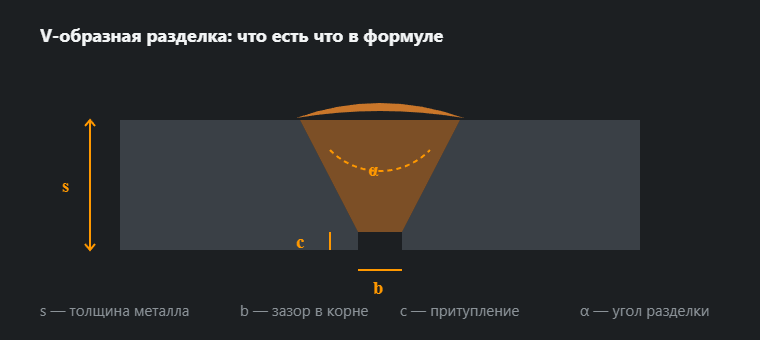
Любую подготовку кромки описывают четыре величины:
- s — толщина соединяемого металла;
- α — угол разделки, то есть раскрытие;
- c — притупление, неразделанная часть кромки у корня;
- b — зазор в корне между деталями.
Выбор сводится к двум вопросам: какая толщина и есть ли доступ с обеих сторон. До 3–4 мм кромку не разделывают вовсе, до 12 мм хватает V, выше — X при двустороннем доступе или U при одностороннем.
Толщина и вид разделки
| Толщина s, мм | Подготовка | Угол α | Притупление c, мм | Зазор b, мм | Когда |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — без разделки | — | — | 0–3 | Тонкий металл: провар даёт сам зазор |
| 3 … 12 | V односторонняя | 50–70° | 1–2 | 1–4 | Основной вариант при доступе с одной стороны |
| 12 … 40 | X двусторонняя | 50–60° | 1–3 | 1–3 | Доступ с обеих сторон: почти вдвое меньше наплавки, чем у V |
| > 30 | U односторонняя | 8–12° | 1–3 | 1–3 | Большая толщина, доступ с одной стороны; нужна механическая обработка |
| > 40 | 2U двусторонняя | 8–12° | 1–3 | 1–3 | Очень большая толщина, доступ с обеих сторон |
| 5 … 20 | ½V — скос одной кромки | 45–55° | 1–3 | 1–3 | Тавровое соединение с полным проваром |
| > 15 | K — двусторонний скос одной кромки | 45–55° | 1–3 | 1–3 | Тавровое с полным проваром, доступ с обеих сторон |
| — | Угловой шов без разделки | — | — | 0–2 | Когда полный провар не требуется |
Угол зависит от процесса
Один и тот же лист под MMA и под MAG разделывают на разный угол, и это не дело привычки:
| Процесс | Угол разделки α | Почему |
|---|---|---|
| MMA (111) | 60° | Электрод с обмазкой требует места, чтобы войти в разделку и чтобы отбить шлак |
| MAG (135) | 50–60° | Дуга идёт глубже, поэтому разделку делают уже — меньше наплавки и меньше усадка |
| TIG (141) | 60–70° | Горелка широкая и нужен обзор ванны; узкая разделка грозит несплавлением |
Разница выглядит незаметной, но на листе 20 мм смена угла с 60 на 50 градусов уменьшает сечение разделки примерно на шестую часть — то есть ровно настолько же меньше наплавки, газа и времени на каждый метр шва.
ISO 9692-1 охватывает дуговую сварку сталей — из неё цифры выше. -2 относится к сварке сталей под флюсом, -3 — к сварке алюминия методами MIG и TIG, -4 — к плакированным изделиям. У алюминия углы другие, чем у стали, поэтому переносить эти таблицы на него — ошибка.
Почему это не свободный выбор
Слишком узкая разделка — это несплавление по кромке (4011). Электрод не достаёт до дна под нужным углом, дуга греет стенку вскользь, металл шва прилегает без соединения. Дефект плоскостной, нулевой допуск на уровнях B и C по ISO 5817 — и хуже всех прочих виден на снимке.
Слишком широкая разделка не безопаснее, а просто дороже. Сечение растёт вместе с раскрытием, и каждые лишние десять градусов добавляют около шестой части наплавки, газа и времени. Вместе с наплавкой растёт вложенное тепло, а с ним усадка и поводки: конструкция уводит тем сильнее, чем больше металла в неё положили.
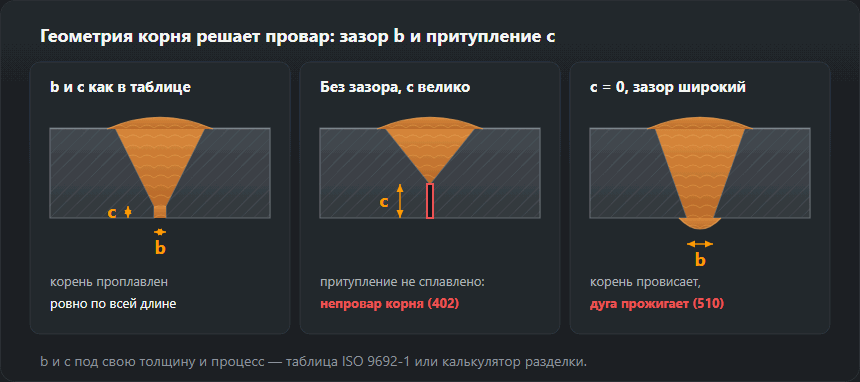
Слишком большой зазор кончается прожогом (510) или натёком в корне, слишком малый — непроваром (402): дуге нечем достать до дна. Поэтому зазор выставляют при прихватке и держат по шаблону, а не «на глаз после зачистки».
Притупление — то, что спасает корень от прожига. Без него первый проход прожигает стык, с ним корень плавится управляемо. Слишком большое притупление даёт обратную беду: корень остаётся непроваренным.

Как готовят кромку
Порядок всегда один: резка — снятие грата и перегретой зоны — зачистка — прихватка с выдержкой зазора.
После кислородной и плазменной резки на кромке остаётся слой оксидов и зона термического влияния; её зашлифовывают до чистого металла, иначе оксиды уходят в ванну и выходят включениями (303). После плазмы добавляется грат на выходе реза — его не заваривают, а удаляют.
Чистота касается не только самой разделки, но и 20–30 мм по обе стороны от неё. Ржавчина, краска, цинк, масло и влага — источники водорода и пор: краска и масло дают поры сразу, цинк — вдобавок высокотоксичные дымы, а влага с оцинкованного или мокрого листа остаётся самой частой причиной пористости в неотапливаемом цехе.
Разделку U и 2U выполняют механически — фрезой или кромкорезом. Резаком такой профиль не получить, а попытка «приблизить» его широкой V съедает всю экономию, ради которой U и применяют.
Подготовка кромок под сварку по шагам
Таблица говорит, какой должна быть разделка; порядок ниже — как она такой становится в цеху. Каждый пропущенный шаг потом возвращается своим дефектом, и при каждом шаге написано, каким.
- Прочитать чертёж и WPS (технологическую карту). Условное обозначение шва даёт форму разделки, часто и угол, притупление, зазор; карта — процесс и диапазоны, которые прошли аттестацию. Если одно противоречит другому, сварщик работает по карте, а вопрос уходит технологу. Как читать обозначение — обозначения швов.
- Выбрать, чем снимать фаску — по металлу, толщине и тому, насколько точным должно быть притупление (сравнение способов — в следующем разделе).
- Разметить и резать. Линию притупления наметить чертилкой по кромке до резки: за линией резак или болгарка идут увереннее, чем «на глаз».
- Обработать поверхность реза. Снять оксиды, грат и перегретый слой до чистого металла. Угол проверить угломером (шаблоном сварщика), притупление — штангенциркулем, по обоим концам и в середине. Неровное притупление даёт корень, который то прожигается, то не проваривается.
- Зачистить околошовную зону — 20–30 мм по обе стороны разделки, и с обратной стороны там, где выйдет корень. Сначала обезжирить, потом щётка или круг: щётка по маслу его только размазывает.
- Собрать на прихватках. Зазор выставить вставками (кусок проволоки или щуп нужной толщины), прихватить сначала концы, потом середину и после каждой прихватки мерить зазор заново — каждая прихватка садится и стягивает зазор. Проверить смещение кромок: ступенька между листами оставляет нижнюю кромку непроваренной, об этом в статье о непроваре корня.
- Проверка перед корнем. Зазор по всей длине, притупление, чистота, прихватки сточены на клин, чтобы корень по ним прошёл, и подогрев, если сталь его требует, — требует ли, скажет калькулятор подогрева.
Чем снимать фаску: газовая резка, плазма, лазер, кромкорез, болгарка
Угол даст любой способ. Разница в том, что каждый оставляет на кромке и сколько работы остаётся до первого прохода.
| Способ | Для чего | Что остаётся на кромке | Перед сваркой |
|---|---|---|---|
| Кислородная (газовая) резка | Углеродистая и низколегированная сталь, средние и большие толщины. Нержавейку и алюминий не режет | Окалина, шлак снизу, у сталей с повышенным углеродом — подкалённая кромка | Зашлифовать до чистого металла; у закаливающихся сталей осмотреть кромку на трещины |
| Плазма | Любой токопроводящий металл, в том числе нержавейка и алюминий | Грат снизу, окисленная или цветная поверхность, небольшой скос реза | Удалить грат, зашлифовать поверхность |
| Лазер | Тонкий и средний лист, точные детали | Узкая зона термического влияния; при резке кислородом — тонкая оксидная плёнка | Снять оксидную плёнку, обезжирить |
| Кромкорез, фрезеровка кромки | Длинные прямые кромки, торцы труб, разделка U, нержавейка | Чистая, холодная поверхность с точным углом и притуплением | Только обезжирить |
| Болгарка (УШМ) | Короткие швы, ремонт, монтаж | Угол и притупление такие, какая рука её держала | Проверить угол шаблоном, следить за притуплением |
| Воздушно-дуговая строжка угольным электродом | Выборка корня под подварку, удаление дефектов | Науглероженный поверхностный слой и шлак | Сошлифовать поверхностный слой до сварки |
Почему кромка после газовой резки бывает твёрдой: полоса у реза нагревается выше температуры превращения, а потом её закаливает холодный лист за ней. У Ст3 это роли не играет; у сталей с более высоким углеродным эквивалентом кромка может закалиться так, что треснет от усадки первого прохода. Поэтому поверхность и сошлифовывают — не для красоты.
Подготовка кромок нержавеющей стали и алюминия
Нержавейке нужен свой инструмент: круги, напильники и щётки из нержавеющей проволоки, которые ни разу не касались чёрной стали. Вдавленные в поверхность частицы обычной стали позже ржавеют и оставляют рыжие пятна вдоль шва. Цвета побежалости после плазмы или лазера сошлифовывают, а на трубах и швах, где важна сторона корня, поддув аргоном планируют до сборки, а не после — подробнее в статье о сварке нержавеющей стали.
Алюминий покрыт оксидом, который плавится примерно при 2050 °C, а сам металл — при 660 °C. Порядок: обезжирить растворителем, потом пройти нержавеющей щёткой, которой работают только по алюминию, и варить вскоре после этого, потому что плёнка нарастает снова. Углы разделки для алюминия даёт ISO 9692-3, а не таблица для стали выше — см. сварку алюминия.
Типичные ошибки подготовки кромок и как они проявляются
- Фаска снята «на глаз», притупление гуляет по длине — корень то прожжён, то не проварен (402).
- Острая кромка без притупления при широком зазоре — прожог (510) и провис корня.
- Зазор стянули прихватки — непровар ровно на участке между двумя прихватками.
- Разделка слишком узкая для электрода или горелки — несплавление по кромке (4011), разобрано в статье о несплавлении.
- Грат или оксид оставлены на плазменном резе — шлаковые включения (303) и поры.
- Грунт или цинк возле разделки — поры в шве и ядовитый дым у дуги, см. сварочный аэрозоль.
- Корень после строжки не зашлифован — поры и включения в подварочном шве.
- Разделка выбрана по таблице, а не по доступу — V на детали, которую можно было перевернуть, или X на той, которую перевернуть нельзя.
Пример: лист 20 мм, MAG
При доступе с обеих сторон таблица даёт X-образную разделку: 50–60°, зазор 1–3 мм, притупление 1–3 мм. Калькулятор оценивает её сечение примерно в 137 мм², то есть 1,07 кг наплавленного металла на метр. Если деталь не перевернуть, тот же лист получает V: около 240 мм² и 1,88 кг на метр. Кантовка детали экономит больше двух пятых наплавки.
Порядок работы по X: вырезать и обработать обе фаски, прихватить с зазором около 2 мм, сварить корень с первой стороны, перевернуть, выбрать корень с обратной стороны строжкой или кругом до здорового металла, а потом заполнять обе стороны попеременно — угловая усадка одной стороны гасит усадку другой.
Что дальше
Конкретные значения под свою толщину, процесс и доступ выдаст калькулятор подбора разделки — цифры там те же, что в таблице выше. Сколько наплавки и электродов заберёт так подготовленный стык, посчитает калькулятор расхода электродов. Как разделка записывается на чертеже — обозначения швов. Что бывает, когда подготовка была плохой — несплавления и непровар.
Частые вопросы
С какой толщины разделывают кромки?
При MMA и TIG примерно с 3 мм, при MAG — с 4 мм: дуга MAG идёт глубже и дольше обходится без разделки. Ниже этой границы провар обеспечивает сам зазор, а разделка только добавляет наплавки и деформаций.
V или X при листе 20 мм?
Есть доступ с обеих сторон — X. Она забирает почти вдвое меньше наплавленного металла, чем V (на 20 мм — около 137 против 240 мм²), и вдвое уменьшает угловую усадку, потому что шов ложится симметрично относительно оси листа. Если доступ только с одной стороны, остаётся V, а на бо́льших толщинах — U: она снимает ещё меньше металла, но требует механической обработки кромки.
Чем грозит слишком узкая разделка?
Несплавлением по кромке — дефектом 4011 по ISO 6520-1. Электрод или горелка не достаёт до дна под нужным углом, дуга греет стенку вскользь вместо того, чтобы её расплавить, и металл шва прилегает к ней без соединения. Дефект плоскостной: на уровнях качества B и C у него нулевой допуск, а на радиографическом снимке он виден хуже всех прочих.
Что входит в подготовку кромок под сварку?
Четыре вещи в таком порядке: форма разделки и её размеры (угол, притупление, зазор), обработка поверхности реза (оксиды, грат и перегретый слой сошлифованы), зачистка 20–30 мм по обе стороны разделки и сборка — зазор, прихватки, смещение кромок. Пропуск любой возвращается своим дефектом: несплавлением, непроваром, включениями или порами.
Можно ли снимать фаску на нержавейке или алюминии газовым резаком?
Нет. Кислородная резка работает только по углеродистой и низколегированной стали; нержавейку и алюминий режут плазмой или лазером либо обрабатывают механически. Для нержавейки — только круги и щётки, которые не касались чёрной стали.
Нужно ли шлифовать кромку после плазменной резки?
Да. Плазма оставляет грат снизу и окисленную поверхность; иначе и то и другое уходит в ванну включениями и порами. Зашлифуйте кромку до чистого металла и заодно проверьте шаблоном угол и притупление.
Обновлено: