Preparación de bordes para soldeo
El chaflán decide cuánta aportación se va a la unión, si la raíz penetra y si el cordón funde con la pared del bisel. Abajo, el ángulo, el talón y la separación para cada espesor según ISO 9692-1 — y lo que hay detrás de esas cifras.

Respuesta corta
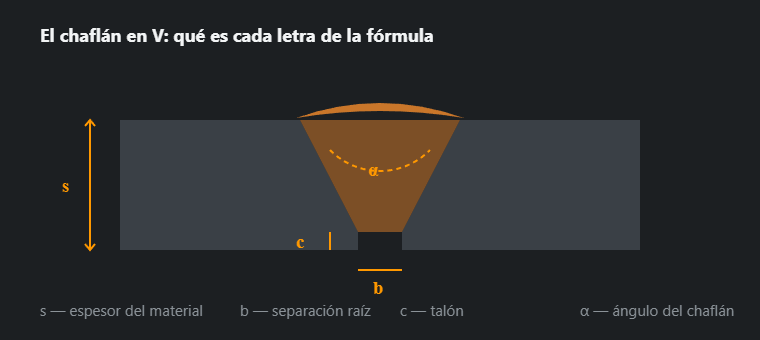
Toda preparación de borde se describe con cuatro magnitudes:
- s — espesor del material que se une;
- α — ángulo del chaflán, la apertura;
- c — talón, la parte del borde sin biselar junto a la raíz;
- b — separación en la raíz entre las piezas.
La elección se reduce a dos preguntas: qué espesor y si hay acceso por los dos lados. Hasta 3–4 mm no se bisela nada; hasta 12 mm basta la V; por encima, X con acceso bilateral o U con acceso por un solo lado.
Espesor y tipo de preparación
| Espesor s, mm | Preparación | Ángulo α | Talón c, mm | Separación b, mm | Cuándo |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — sin chaflán | — | — | 0–3 | Material fino: la penetración la da la propia separación |
| 3 … 12 | V simple | 50–70° | 1–2 | 1–4 | La opción básica cuando solo se accede por un lado |
| 12 … 40 | X (doble V) | 50–60° | 1–3 | 1–3 | Acceso por ambos lados: la mitad de aportación que la V |
| > 30 | U simple | 8–12° | 1–3 | 1–3 | Gran espesor con acceso por un lado; exige mecanizado |
| > 40 | Doble U | 8–12° | 1–3 | 1–3 | Espesor muy grande, acceso por ambos lados |
| 5 … 20 | Media V (½V) | 45–55° | 1–3 | 1–3 | Unión en T con penetración completa |
| > 15 | K (doble bisel) | 45–55° | 1–3 | 1–3 | En T con penetración completa, acceso por ambos lados |
| — | Ángulo sin chaflán | — | — | 0–2 | Cuando no se exige penetración completa |
El ángulo depende del proceso
La misma chapa se bisela con distinto ángulo para MMA y para MAG, y no es cuestión de costumbre:
| Proceso | Ángulo del chaflán α | Por qué |
|---|---|---|
| MMA (111) | 60° | El electrodo revestido necesita sitio para entrar en el chaflán y para desprender la escoria |
| MAG (135) | 50–60° | El arco penetra más, así que el chaflán puede ser más estrecho: menos aportación y menos contracción |
| TIG (141) | 60–70° | La antorcha es ancha y hay que ver el baño; un chaflán estrecho favorece la falta de fusión |
La diferencia parece pequeña, pero en chapa de 20 mm pasar de 60 a 50 grados reduce la sección del chaflán en torno a una quinta parte: la misma quinta parte menos de aportación, de gas y de tiempo por metro de cordón.
ISO 9692-1 cubre el soldeo por arco de los aceros — de ahí salen las cifras de arriba. -2 trata el arco sumergido en aceros, -3 el soldeo MIG y TIG de aluminio y -4 los productos plaqueados. El aluminio lleva ángulos distintos de los del acero, así que trasladarle estas tablas es un error.
Por qué no es una elección libre
Un chaflán demasiado estrecho es falta de fusión en el flanco (4011). El electrodo no alcanza el fondo con el ángulo adecuado, el arco roza la pared y el metal aportado se apoya sin unirse. Defecto plano, tolerancia cero en los niveles B y C de ISO 5817 — y el peor de ver en la radiografía.
Un chaflán demasiado ancho no es más seguro, solo más caro. La sección crece con la apertura, de modo que cada diez grados de más cuestan una buena décima parte más de aportación, gas y tiempo. Con la aportación sube el aporte térmico y con él la contracción y la deformación: la estructura se mueve tanto más cuanto más metal se le ha puesto.
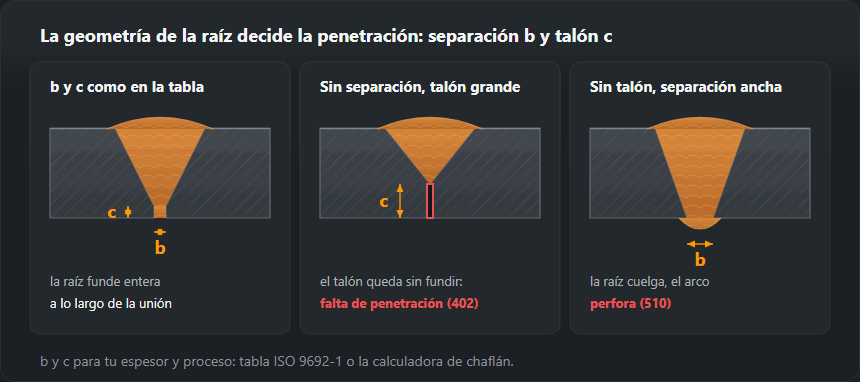
Una separación excesiva acaba en perforación (510) o en descolgamiento de la raíz; una insuficiente, en falta de penetración (402): el arco no tiene con qué llegar al fondo. Por eso la separación se fija al puntear y se mantiene con galga, no «a ojo después de amolar».
El talón es lo que salva a la raíz de quemarse. Sin él la primera pasada perfora la unión; con él la raíz funde de forma controlada. Un talón excesivo trae el problema contrario: la raíz se queda sin penetrar.

Cómo se prepara el borde
El orden es siempre el mismo: cortar — quitar la escoria y la capa sobrecalentada — limpiar — puntear manteniendo la separación.
Tras el oxicorte y el corte por plasma queda en el borde una capa de óxidos y una zona alterada térmicamente; se amola hasta metal limpio, porque si no los óxidos acaban en el baño y salen como inclusiones (303). El plasma añade rebaba en la cara inferior del corte: se elimina, no se suelda encima.
La limpieza no afecta solo al chaflán, sino a 20–30 mm a cada lado. Óxido, pintura, cinc, aceite y humedad son fuentes de hidrógeno y de poros: la pintura y el aceite dan poros de inmediato, el cinc añade humos muy tóxicos, y la humedad de una chapa galvanizada o mojada sigue siendo la causa más común de porosidad en un taller sin calefacción.
Las preparaciones en U y doble U se hacen por mecanizado — fresadas o con biseladora. Con el soplete no se consigue ese perfil, y tratar de «aproximarlo» con una V ancha se come justo el ahorro por el que se eligió la U.
Preparación de bordes paso a paso
La tabla dice cómo debe quedar el chaflán; el orden de abajo, cómo se llega a eso en el taller. Cada paso que se salta vuelve más tarde como un defecto concreto, y junto a cada paso se indica cuál.
- Leer el plano y la WPS. El símbolo de soldadura da la forma del chaflán y a menudo el ángulo, el talón y la separación; la WPS da el proceso y los rangos que se cualificaron. Si se contradicen, el soldador trabaja según la WPS y la duda va al técnico. Cómo se lee el símbolo: símbolos de soldadura.
- Elegir cómo se bisela, según material, espesor y la precisión que necesita el talón (la comparación de métodos está en el apartado siguiente).
- Trazar y cortar. La línea del talón se marca con la punta de trazar antes de cortar: siguiendo una línea, el soplete o la radial van más seguros que a ojo.
- Repasar la cara de corte. Amolar óxidos, rebaba y la capa sobrecalentada hasta metal limpio. Comprobar el ángulo con la galga de soldador y el talón con el calibre, en los dos extremos y en el centro. Un talón irregular da una raíz que alterna perforación y falta de penetración.
- Limpiar el entorno: 20–30 mm a cada lado del chaflán, y por detrás donde saldrá la raíz. Primero desengrasar, luego cepillo o disco: un cepillo pasado sobre aceite solo lo extiende.
- Puntear. La separación se fija con suplementos (un trozo de alambre o una galga de espesores del grueso adecuado); se puntean primero los extremos y luego el centro, y tras cada punto se vuelve a medir la separación: cada punto contrae y cierra la junta. Comprobar el desalineamiento de los bordes: un escalón entre las chapas deja sin fundir el lado bajo, como se explica en falta de penetración.
- Control antes de la raíz. Separación en toda la longitud, talón, limpieza, puntos amolados en cuña para que la raíz pase por encima y precalentamiento si el acero lo pide; si lo pide, lo dice la calculadora de precalentamiento.
Cómo se bisela: oxicorte, plasma, láser, biseladora, radial
El ángulo lo da cualquier método. Cambia lo que deja en la cara del chaflán y el trabajo que queda hasta la primera pasada.
| Método | Adecuado para | Qué deja en el borde | Antes de soldar |
|---|---|---|---|
| Oxicorte | Acero no aleado y de baja aleación, espesores medios y grandes. No corta inoxidable ni aluminio | Cascarilla, escoria en la cara inferior y, con más carbono, un borde templado | Amolar hasta metal limpio; en aceros templables revisar el borde por si hay fisuras |
| Plasma | Cualquier metal conductor, inoxidable y aluminio incluidos | Rebaba en la cara inferior, superficie oxidada o coloreada, ligera conicidad del corte | Quitar la rebaba, amolar la cara |
| Láser | Chapa fina y media, piezas precisas | Zona afectada térmicamente estrecha; con oxígeno como gas de corte, una película fina de óxido | Quitar la película de óxido, desengrasar |
| Biseladora, fresado del borde | Bordes largos y rectos, extremos de tubo, chaflanes en U, inoxidable | Cara limpia, mecanizada en frío, con ángulo y talón exactos | Solo desengrasar |
| Radial (amoladora angular) | Uniones cortas, reparaciones, montaje | Ángulo y talón tan buenos como la mano que la llevó | Comprobar el ángulo con la galga y vigilar el talón |
| Arco-aire con electrodo de carbono (gouging) | Saneado de la raíz para el cordón de respaldo, eliminación de defectos | Capa superficial enriquecida en carbono y escoria | Amolar la capa superficial antes de soldar |
Por qué un borde de oxicorte puede quedar duro: la franja junto al corte se calienta por encima de la temperatura de transformación y luego la templa la chapa fría que tiene detrás. En un S235 no importa; en aceros con mayor carbono equivalente el borde puede templarse tanto que se fisure con la contracción de la primera pasada. Por eso se amola la cara, y no por estética.
Preparación de bordes en inoxidable y aluminio
El inoxidable necesita herramienta propia: discos, limas y cepillos de alambre inoxidable que nunca hayan tocado acero al carbono. Las partículas de acero común incrustadas en la superficie se oxidan después y dejan manchas pardas a lo largo del cordón. La coloración del corte por plasma o láser se amola, y en tubo y en uniones donde importa la cara de la raíz el gas de respaldo se planifica antes de puntear, no después; más en soldar acero inoxidable.
El aluminio está cubierto por un óxido que funde a unos 2050 °C, mientras que el metal funde a 660 °C. El orden: desengrasar con disolvente, cepillar después con un cepillo inoxidable reservado al aluminio y soldar poco después, porque la película vuelve a crecer. Los ángulos de chaflán para aluminio los da la ISO 9692-3, no la tabla de acero de arriba; véase soldar aluminio.
Errores frecuentes en la preparación de bordes y cómo se ven
- Bisel amolado a ojo, talón que varía a lo largo de la unión: la raíz alterna perforación y falta de penetración (402).
- Borde en filo, sin talón y con separación ancha: perforación (510) y raíz descolgada.
- Separación cerrada por los puntos: falta de penetración justo en el tramo entre dos puntos.
- Chaflán demasiado estrecho para el electrodo o la antorcha: falta de fusión en el flanco (4011), explicada en falta de fusión.
- Rebaba u óxido dejados en la cara cortada por plasma: inclusiones de escoria (303) y poros.
- Imprimación o cinc junto al chaflán: poros en el cordón y humo tóxico en el arco; véase humos de soldadura.
- Raíz saneada con arco-aire y sin amolar: poros e inclusiones en el cordón de respaldo.
- Preparación elegida por la tabla y no por el acceso: una V en una pieza que se podía girar o una X en una que no se puede.
Ejemplo: chapa de 20 mm, MAG
Con acceso por los dos lados, la tabla da un chaflán en X: 50–60°, separación 1–3 mm, talón 1–3 mm. La calculadora le estima una sección de unos 137 mm², es decir, 1,07 kg de metal depositado por metro. Si la pieza no se puede girar, la misma chapa lleva V: unos 240 mm² y 1,88 kg por metro. Girar la pieza ahorra más de dos quintos del metal de aporte.
El orden de trabajo en X: cortar y repasar los dos biseles, puntear con unos 2 mm de separación, soldar la raíz por el primer lado, girar, sanear el segundo lado con arco-aire o disco hasta metal sano y luego rellenar los dos lados alternativamente, para que la contracción angular de uno compense la del otro.
Qué sigue
Los valores concretos para tu espesor, proceso y acceso los da la calculadora de preparación de bordes — son las mismas cifras de la tabla de arriba. Cuánta aportación y cuántos electrodos se llevará una unión así preparada lo calcula la calculadora de consumo de electrodos. Cómo se anota el chaflán en el plano — símbolos de soldadura. En qué acaba una preparación mal hecha — falta de fusión y de penetración.
Preguntas frecuentes
¿A partir de qué espesor se biselan los bordes?
Con MMA y TIG a partir de unos 3 mm; con MAG, de 4 mm: el arco MAG penetra más y aguanta más tiempo sin chaflán. Por debajo de ese límite la penetración la da la propia separación, y biselar solo añade aportación y deformación.
¿V o X en chapa de 20 mm?
Si hay acceso por los dos lados, X. Consume aproximadamente la mitad de aportación que la V y reduce a la mitad la contracción angular, porque el cordón queda simétrico respecto al plano medio. Si solo se accede por un lado queda la V, y en espesores mayores la U: quita todavía menos material, pero exige mecanizar el flanco.
¿Qué provoca un chaflán demasiado estrecho?
Falta de fusión en el flanco: la imperfección 4011 según ISO 6520-1. El electrodo o la antorcha no llega a la raíz con el ángulo correcto, el arco roza la pared en lugar de fundirla y el metal aportado se apoya sin unirse. Es un defecto plano: tolerancia cero en los niveles de calidad B y C, y el más difícil de ver en una radiografía.
¿Qué incluye la preparación de bordes para soldar?
Cuatro cosas, en este orden: la forma del chaflán y sus medidas (ángulo, talón, separación), el repaso de la cara de corte (óxidos, rebaba y capa sobrecalentada amolados), la limpieza de 20–30 mm a cada lado y el punteado: separación, puntos y alineación de los bordes. Si falta cualquiera, vuelve como su propio defecto: falta de fusión, falta de penetración, inclusiones o poros.
¿Se puede biselar inoxidable o aluminio con oxicorte?
No. El oxicorte solo funciona en acero no aleado y de baja aleación; el inoxidable y el aluminio se cortan con plasma o láser o se biselan mecánicamente. Para inoxidable, solo discos y cepillos que no hayan tocado acero al carbono.
¿Hay que amolar el borde después del corte por plasma?
Sí. El plasma deja rebaba en la cara inferior y una superficie oxidada; si no se quitan, las dos acaban en el baño como inclusiones y poros. Amola la cara hasta metal limpio y aprovecha para comprobar con la galga el ángulo y el talón.
Actualizado: