Schweißnahtvorbereitung
Schweißnahtvorbereitung — auch Nahtvorbereitung oder Fugenvorbereitung genannt — ist alles, was an den Kanten vor der ersten Lage geschieht: Fugenform wählen, Kante schneiden und blank schleifen, reinigen, heften und den Spalt halten. Die Fugenform entscheidet, wie viel Schweißgut in die Verbindung geht, ob die Wurzel durchgeschweißt wird und ob die Naht an der Flanke bindet. Unten Öffnungswinkel, Steghöhe und Spalt für jede Dicke nach ISO 9692-1 — und was hinter diesen Zahlen steckt. Die Maße für die eigene Dicke rechnet der Fugenrechner.


Kurze Antwort
Jede Nahtvorbereitung wird durch vier Größen beschrieben:
- s — Dicke des zu verbindenden Werkstoffs;
- α — Öffnungswinkel der Fuge;
- c — Steghöhe, der nicht angeschrägte Teil der Flanke an der Wurzel;
- b — Wurzelspalt zwischen den Teilen.
Die Wahl läuft auf zwei Fragen hinaus: welche Dicke und ist die Rückseite zugänglich. Bis 3–4 mm wird gar nicht angeschrägt, bis 12 mm genügt die V-Naht, darüber X bei beidseitigem und U bei einseitigem Zugang.
Dicke und Fugenform
| Dicke s, mm | Nahtvorbereitung | Winkel α | Steghöhe c, mm | Spalt b, mm | Wann |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I-Naht — ohne Anschrägung | — | — | 0–3 | Dünner Werkstoff: den Einbrand gibt der Spalt selbst |
| 3 … 12 | V-Naht | 50–70° | 1–2 | 1–4 | Der Regelfall bei Zugang von einer Seite |
| 12 … 40 | X-Naht (Doppel-V) | 50–60° | 1–3 | 1–3 | Zugang von beiden Seiten: etwa halb so viel Schweißgut wie bei V |
| > 30 | U-Naht | 8–12° | 1–3 | 1–3 | Große Dicke, Zugang von einer Seite; erfordert spanende Bearbeitung |
| > 40 | Doppel-U-Naht | 8–12° | 1–3 | 1–3 | Sehr große Dicke, Zugang von beiden Seiten |
| 5 … 20 | HV-Naht (halbe V-Naht) | 45–55° | 1–3 | 1–3 | T-Stoß mit voller Durchschweißung |
| > 15 | K-Naht (Doppel-HV) | 45–55° | 1–3 | 1–3 | T-Stoß mit voller Durchschweißung, Zugang von beiden Seiten |
| — | Kehlnaht ohne Anschrägung | — | — | 0–2 | Wenn volle Durchschweißung nicht gefordert ist |
Der Winkel hängt vom Verfahren ab
Dasselbe Blech bekommt für E-Hand und für MAG einen anderen Winkel, und das ist keine Gewohnheitssache:
| Verfahren | Öffnungswinkel α | Warum |
|---|---|---|
| MMA (111) | 60° | Die umhüllte Stabelektrode braucht Platz, um in die Fuge zu kommen und die Schlacke abzuschlagen |
| MAG (135) | 50–60° | Der Lichtbogen geht tiefer, die Fuge darf also schmaler sein — weniger Schweißgut und weniger Schrumpfung |
| TIG (141) | 60–70° | Der Brenner ist breit und das Schmelzbad muss sichtbar bleiben; eine enge Fuge begünstigt Bindefehler |
Der Unterschied wirkt klein, doch bei 20 mm Blech verringert der Wechsel von 60 auf 50 Grad den Fugenquerschnitt um etwa ein Fünftel — also um ebenso viel weniger Schweißgut, Gas und Zeit je Meter Naht.
ISO 9692-1 gilt für das Lichtbogenschweißen von Stahl — daher stammen die Zahlen oben. -2 betrifft das Unterpulverschweißen von Stahl, -3 das MIG- und WIG-Schweißen von Aluminium, -4 plattierte Erzeugnisse. Aluminium hat andere Winkel als Stahl, diese Tabellen darauf zu übertragen ist ein Fehler.
Warum das keine freie Wahl ist
Eine zu enge Fuge bedeutet Flankenbindefehler (4011). Die Elektrode erreicht den Grund nicht im richtigen Winkel, der Lichtbogen streift die Flanke, das Schweißgut liegt ohne Verbindung an. Flächiger Fehler, in den Bewertungsgruppen B und C nach ISO 5817 ohne Toleranz — und auf der Aufnahme am schlechtesten zu erkennen.
Eine zu weite Fuge ist nicht sicherer, nur teurer. Der Querschnitt wächst mit der Öffnung, und jede zusätzlichen zehn Grad kosten gut ein Zehntel mehr Schweißgut, Gas und Zeit. Mit dem Schweißgut steigt die eingebrachte Wärme und mit ihr Schrumpfung und Verzug: das Bauteil verzieht sich umso stärker, je mehr Werkstoff hineingelegt wurde.
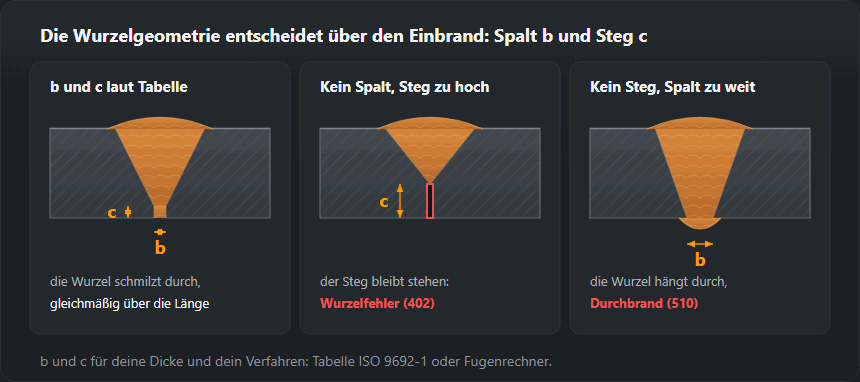
Ein zu großer Spalt endet im Durchbrand (510) oder im Wurzeldurchhang, ein zu kleiner in ungenügender Durchschweißung (402): der Lichtbogen kommt nicht bis zum Grund. Deshalb wird der Spalt beim Heften eingestellt und mit der Lehre gehalten, nicht „nach Gefühl nach dem Schleifen“.
Die Steghöhe ist das, was die Wurzel vor dem Durchbrennen bewahrt. Ohne sie brennt die erste Lage den Stoß durch, mit ihr schmilzt die Wurzel kontrolliert auf. Eine zu große Steghöhe bringt das umgekehrte Problem: die Wurzel bleibt ungeschweißt.

Wie die Flanke vorbereitet wird
Die Reihenfolge ist immer dieselbe: Schneiden — Bart und wärmebeeinflusste Randzone entfernen — reinigen — heften und dabei den Spalt halten.
Nach dem Brenn- und Plasmaschneiden bleibt an der Kante eine Oxidschicht und eine thermisch veränderte Zone; sie wird bis auf blanken Werkstoff geschliffen, sonst gelangen die Oxide ins Schmelzbad und erscheinen als Einschlüsse (303). Beim Plasmaschnitt kommt der Bart an der Schnittunterseite dazu — er wird entfernt, nicht überschweißt.
Sauberkeit gilt nicht nur für die Fuge selbst, sondern für 20–30 mm beiderseits davon. Rost, Farbe, Zink, Öl und Feuchtigkeit sind Quellen von Wasserstoff und Poren: Farbe und Öl geben sofort Poren, Zink zusätzlich hochgiftige Rauche, und Feuchtigkeit von verzinktem oder nassem Blech bleibt die häufigste Porositätsursache in einer unbeheizten Werkstatt.
U- und Doppel-U-Nähte werden spanend hergestellt — gefräst oder mit der Kantenfräse. Mit dem Brenner ist dieses Profil nicht zu erreichen, und der Versuch, es durch eine weite V-Naht zu ersetzen, frisst genau die Einsparung auf, derentwegen die U-Naht überhaupt gewählt wird.
Schweißnahtvorbereitung Schritt für Schritt
Die Tabelle sagt, wie die Fuge aussehen soll; die Reihenfolge unten sagt, wie sie in der Werkstatt dahin kommt. Jeder übersprungene Schritt meldet sich später als eigener Nahtfehler — welcher, steht jeweils dabei.
- Zeichnung und WPS lesen. Das Schweißsymbol nennt die Fugenform, oft auch Öffnungswinkel, Steghöhe und Spalt; die WPS nennt das Verfahren und die Bereiche, die qualifiziert wurden. Widersprechen sich beide, arbeitet der Schweißer nach der WPS, und die Frage geht an die Schweißaufsicht. Wie das Symbol zu lesen ist: Schweißnahtsymbole.
- Das Verfahren für die Fase wählen — nach Werkstoff, Dicke und danach, wie genau der Steg werden muss (Vergleich im nächsten Abschnitt).
- Anreißen und schneiden. Die Steglinie vor dem Schneiden an der Kante anreißen: einer Linie folgt man mit Brenner oder Winkelschleifer viel sicherer als dem Augenmaß.
- Schnittfläche nacharbeiten. Oxid, Bart und die überhitzte Randschicht bis auf blankes Metall abschleifen. Den Winkel mit der Winkellehre, den Steg mit dem Messschieber prüfen — an beiden Enden und in der Mitte. Ein ungleichmäßiger Steg ergibt eine Wurzel, die abwechselnd durchfällt und nicht durchschweißt.
- Umgebung reinigen — 20–30 mm beiderseits der Fuge, und auf der Rückseite dort, wo die Wurzel durchkommt. Erst entfetten, dann bürsten oder schleifen: eine Drahtbürste über Öl verteilt es nur.
- Heften. Den Spalt mit Abstandshaltern einstellen (ein Stück Draht oder eine Fühlerlehre passender Stärke), zuerst die Enden, dann die Mitte heften und den Spalt nach jeder Heftstelle neu messen — jede Heftstelle schrumpft und zieht den Spalt zu. Kantenversatz prüfen: eine Stufe zwischen den Blechen lässt die tiefere Seite ungeschweißt, siehe mangelnder Einbrand in der Wurzel.
- Kontrolle vor der Wurzellage. Spalt über die ganze Länge, Steg, Sauberkeit, Heftstellen keilförmig angeschliffen, damit die Wurzel darüber läuft, und Vorwärmen, wenn der Stahl es verlangt — ob er es tut, sagt der Vorwärmrechner.
Kanten vorbereiten: Brennschneiden, Plasma, Laser, Fasen, Fräsen
Den Winkel schafft jedes Verfahren. Unterschiedlich ist, was es auf der Flanke hinterlässt und wie viel Arbeit bis zur ersten Lage noch bleibt.
| Verfahren | Geeignet für | Was an der Kante bleibt | Vor dem Schweißen |
|---|---|---|---|
| Autogenes Brennschneiden | Unlegierter und niedriglegierter Stahl, mittlere und große Dicken. Edelstahl und Aluminium lassen sich so nicht schneiden | Zunder, Schlacke an der Unterseite, bei höherem Kohlenstoff eine aufgehärtete Kante | Blank schleifen; bei härtbaren Stählen die Kante auf Risse ansehen |
| Plasmaschneiden | Jeder leitfähige Werkstoff, auch Edelstahl und Aluminium | Bart an der Unterseite, oxidierte bzw. angelaufene Fläche, leichte Schräge über den Schnitt | Bart entfernen, Fläche schleifen |
| Laserschneiden | Dünne und mittlere Bleche, maßgenaue Teile | Schmale Wärmeeinflusszone; mit Sauerstoff als Schneidgas eine dünne Oxidhaut | Oxidhaut entfernen, entfetten |
| Kantenfräse, Fasmaschine | Lange gerade Kanten, Rohrenden, U-Nähte, Edelstahl | Saubere, kalt bearbeitete Fläche mit genauem Winkel und Steg | Nur entfetten |
| Winkelschleifer | Kurze Nähte, Reparaturen, Montage | Winkel und Steg so gut wie die Hand, die ihn geführt hat | Winkel mit der Lehre prüfen, auf den Steg achten |
| Fugenhobeln (Kohlelichtbogen) | Ausfugen der Wurzel, Ausarbeiten von Fehlern | Aufgekohlte Oberflächenschicht und Schlacke | Die Oberflächenschicht vor dem Schweißen abschleifen |
Warum eine brenngeschnittene Kante hart sein kann: Der Streifen am Schnitt wird über die Umwandlungstemperatur erhitzt und vom kalten Blech dahinter abgeschreckt. Bei S235 spielt das keine Rolle; bei Stählen mit höherem Kohlenstoffäquivalent kann die Kante so aufhärten, dass sie unter der Schrumpfung der ersten Lage reißt. Deshalb wird die Fläche zurückgeschliffen — nicht der Optik wegen.
Nahtvorbereitung für Edelstahl und Aluminium
Edelstahl braucht eigenes Werkzeug: Scheiben, Feilen und Bürsten aus Edelstahldraht, die nie unlegierten Stahl berührt haben. Eingedrückte Partikel aus Baustahl rosten später und hinterlassen braune Flecken entlang der Naht. Die angelaufene Fläche vom Plasma- oder Laserschnitt wird abgeschliffen, und bei Rohren und Nähten, deren Wurzelseite zählt, wird das Formieren vor dem Heften geplant, nicht danach — mehr unter Edelstahl schweißen.
Aluminium trägt eine Oxidschicht, die bei etwa 2050 °C schmilzt, das Metall darunter bei 660 °C. Die Reihenfolge: mit Lösemittel entfetten, dann mit einer Edelstahlbürste bürsten, die nur für Aluminium benutzt wird, und bald danach schweißen, weil die Schicht nachwächst. Die Fugenwinkel für Aluminium stehen in ISO 9692-3, nicht in der Stahltabelle oben — siehe Aluminium schweißen.
Häufige Fehler bei der Schweißnahtvorbereitung
- Fase nach Augenmaß geschliffen, Steg wandert über die Länge — die Wurzel wechselt zwischen Durchbrand und ungenügender Durchschweißung (402).
- Messerscharfe Kante ohne Steg bei weitem Spalt — Durchbrand (510) und Wurzeldurchhang.
- Spalt von den Heftstellen zugezogen — Wurzelfehler genau auf der Länge zwischen zwei Heftstellen.
- Fuge zu eng für Elektrode oder Brenner — Flankenbindefehler (4011), erklärt unter Bindefehler.
- Bart oder Oxid auf der Plasmaschnittfläche belassen — Schlackeneinschlüsse (303) und Poren.
- Grundierung oder Zink neben der Fuge — Poren in der Naht und giftiger Rauch am Lichtbogen, siehe Schweißrauch und Absaugung.
- Ausgefugte Wurzel nicht nachgeschliffen — Poren und Einschlüsse in der Gegenlage.
- Fugenform nach Tabelle statt nach Zugänglichkeit gewählt — eine V-Naht an einem Teil, das man hätte wenden können, oder eine X-Naht an einem, das sich nicht wenden lässt.
Beispiel: 20 mm Blech, MAG
Bei Zugang von beiden Seiten gibt die Tabelle eine X-Naht: 50–60°, Spalt 1–3 mm, Steg 1–3 mm. Der Fugenrechner setzt ihren Querschnitt mit etwa 137 mm² an, also 1,07 kg Schweißgut je Meter. Lässt sich das Teil nicht wenden, bekommt dasselbe Blech eine V-Naht: etwa 240 mm² und 1,88 kg je Meter. Das Wenden spart mehr als zwei Fünftel des Schweißguts.
Der Ablauf bei der X-Naht: beide Fasen schneiden und nacharbeiten, mit etwa 2 mm Spalt heften, die Wurzel von der ersten Seite schweißen, wenden, die zweite Seite bis auf gesunden Werkstoff ausfugen oder ausschleifen, dann beide Seiten abwechselnd füllen — so hebt die Winkelschrumpfung der einen Seite die der anderen auf.
Wie es weitergeht
Die konkreten Werte für Ihre Dicke, Ihr Verfahren und Ihren Zugang liefert der Fugenrechner — es sind dieselben Zahlen wie in der Tabelle oben. Wie viel Schweißgut und wie viele Elektroden eine so vorbereitete Verbindung schluckt, rechnet der Rechner für den Elektrodenverbrauch. Wie die Fugenform auf der Zeichnung steht — Schweißnahtsymbole. Was aus schlechter Vorbereitung wird — Bindefehler und ungenügende Durchschweißung.
Häufige Fragen
Ab welcher Dicke wird angeschrägt?
Bei E-Hand und WIG etwa ab 3 mm, bei MAG ab 4 mm — der MAG-Lichtbogen geht tiefer und kommt länger ohne Fuge aus. Darunter sorgt der Spalt allein für den Einbrand, und eine Anschrägung bringt nur mehr Schweißgut und mehr Verzug.
V oder X bei 20 mm Blech?
Bei Zugang von beiden Seiten: X. Sie braucht etwa halb so viel Schweißgut wie eine V-Naht und halbiert den Winkelverzug, weil die Naht symmetrisch zur Blechmitte liegt. Ist nur eine Seite zugänglich, bleibt die V-Naht, bei noch größeren Dicken die U-Naht — sie nimmt noch weniger Werkstoff weg, verlangt aber eine spanend bearbeitete Flanke.
Was passiert bei zu enger Fuge?
Ein Flankenbindefehler — Nummer 4011 nach ISO 6520-1. Die Elektrode oder der Brenner erreicht den Fugengrund nicht im richtigen Winkel, der Lichtbogen streift die Flanke, statt sie aufzuschmelzen, und das Schweißgut liegt ohne Verbindung an. Ein flächiger Fehler: in den Bewertungsgruppen B und C ohne jede Toleranz — und auf der Durchstrahlungsaufnahme der am schlechtesten erkennbare von allen.
Was gehört zur Schweißnahtvorbereitung?
Vier Dinge in dieser Reihenfolge: Fugenform und Maße (Öffnungswinkel, Steg, Spalt), das Nacharbeiten der Schnittfläche (Oxid, Bart und überhitzte Randschicht abschleifen), das Reinigen 20–30 mm beiderseits der Fuge und das Heften — Spalt, Heftstellen, Kantenversatz. Fehlt einer davon, kommt er als eigener Nahtfehler zurück: Bindefehler, Wurzelfehler, Einschlüsse oder Poren.
Kann man Edelstahl oder Aluminium mit dem Brenner anfasen?
Nein. Autogenes Brennschneiden funktioniert nur bei unlegiertem und niedriglegiertem Stahl; Edelstahl und Aluminium werden mit Plasma oder Laser geschnitten oder spanend angefast. Für Edelstahl nur Scheiben und Bürsten nehmen, die nie Baustahl berührt haben.
Muss man nach dem Plasmaschneiden schleifen?
Ja. Plasma hinterlässt Bart an der Unterseite und eine oxidierte Fläche; beides landet sonst im Schmelzbad als Einschluss und Pore. Die Flanke blank schleifen und dabei gleich Winkel und Steg mit der Lehre prüfen.
Aktualisiert: