تجهيز الحواف للحام
التجهيز هو ما يقرّر كمية معدن اللحام الداخلة في الوصلة، وهل يخترق الجذر، وهل يرتبط اللحام بجدار التجهيز. في الأسفل الزاوية والعتبة والخلوص لكلّ سُمك حسب ISO 9692-1 — وما وراء هذه الأرقام.


جواب مختصر
كلّ تجهيز للحافة توصفه أربع كمّيات:
- s — سُمك المعدن المراد وصله؛
- α — زاوية التجهيز، أي مقدار الانفتاح؛
- c — العتبة، الجزء غير المشطَّب من الحافة عند الجذر؛
- b — الخلوص عند الجذر بين القطعتين.
ويتلخّص الاختيار في سؤالين: أيّ سُمك وهل الوصول متاح من الجهتين. حتى 3–4 mm لا تُشطَّب الحافة أصلًا، وحتى 12 mm تكفي V، وفوق ذلك X عند الوصول من الجهتين أو U عند الوصول من جهة واحدة.
السُّمك ونوع التجهيز
| السُّمك s، mm | التجهيز | الزاوية α | العتبة c، mm | الخلوص b، mm | متى |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — بلا تشطيب | — | — | 0–3 | معدن رقيق: الخلوص نفسه يعطي الاختراق |
| 3 … 12 | V من جهة واحدة | 50–70° | 1–2 | 1–4 | الخيار الأساسي عند إمكان الوصول من جهة واحدة |
| 12 … 40 | X من الجهتين | 50–60° | 1–3 | 1–3 | وصول من الجهتين: نصف كمية معدن اللحام مقارنة بـ V |
| > 30 | U من جهة واحدة | 8–12° | 1–3 | 1–3 | سُمك كبير ووصول من جهة واحدة؛ يتطلّب تشغيلًا آليًا |
| > 40 | 2U من الجهتين | 8–12° | 1–3 | 1–3 | سُمك كبير جدًّا ووصول من الجهتين |
| 5 … 20 | ½V (تشطيب من جهة) | 45–55° | 1–3 | 1–3 | وصلة على شكل T باختراق كامل |
| > 15 | K من الجهتين | 45–55° | 1–3 | 1–3 | وصلة T باختراق كامل ووصول من الجهتين |
| — | لحام زاوية بلا تشطيب | — | — | 0–2 | حين لا يُطلب اختراق كامل |
الزاوية تتبع العملية
اللوح نفسه يُشطَّب بزاوية مختلفة لـMMA ولـMAG، وليست المسألة مسألة عادة:
| العملية | زاوية التجهيز α | لماذا |
|---|---|---|
| MMA (111) | 60° | القطب المغلَّف يحتاج مساحة ليدخل التجهيز وليُقشَر الخبث |
| MAG (135) | 50–60° | القوس ينفذ أعمق، فيمكن أن يكون التجهيز أضيق — معدن لحام أقل وانكماش أقل |
| TIG (141) | 60–70° | الشُّعلة عريضة ويجب أن يبقى الحوض مرئيًّا؛ والتجهيز الضيّق يفتح الباب لعدم الانصهار |
يبدو الفارق ضئيلًا، لكن في لوح 20 mm يخفض الانتقال من 60 إلى 50 درجة مساحة مقطع التجهيز نحو الخُمس — أي الخُمس نفسه أقلّ من معدن اللحام والغاز والوقت في كلّ متر لحام.
ISO 9692-1 تخصّ اللحام بالقوس للفولاذ — ومنها الأرقام أعلاه. و-2 تخصّ اللحام بالقوس المغمور للفولاذ، و-3 لحام الألمنيوم بطريقتَي MIG وTIG، و-4 المنتجات المكسوّة. وللألمنيوم زوايا غير زوايا الفولاذ، فنقل هذه الجداول إليه خطأ.
لماذا ليس الاختيار حرًّا
التجهيز الضيّق أكثر من اللازم يعني عدم انصهار على الجانب (4011). لا يبلغ القطب القاع بالزاوية الصحيحة، فيلامس القوس الجدار، ويستند معدن اللحام إليه دون ارتباط. عيب مستوٍ، سماحه صفر عند المستويين B وC حسب ISO 5817 — وأصعب العيوب ظهورًا في الصورة الإشعاعية.
والتجهيز الواسع أكثر من اللازم ليس أأمن، بل أغلى فحسب. تكبر مساحة المقطع مع الانفتاح، فكلّ عشر درجات إضافية تكلّف نحو عُشر إضافي من معدن اللحام والغاز والوقت. ومع معدن اللحام ترتفع الحرارة الداخلة، ومعها الانكماش والتشوّه: تنزاح المنشأة كلّما زاد ما وُضع فيها من معدن.
والخلوص الكبير ينتهي بثقب نافذ (510) أو بترهّل الجذر، والصغير بعدم اختراق (402): لا يجد القوس ما يبلغ به القاع. لذلك يُضبط الخلوص عند التثبيت ويُحفظ بالمقياس، لا «بالنظر بعد الجلخ».
والعتبة هي ما ينقذ الجذر من الاحتراق. فبدونها يثقب الممرّ الأوّل الوصلة، ومعها ينصهر الجذر انصهارًا مضبوطًا. أمّا العتبة الكبيرة أكثر من اللازم فتأتي بالمشكلة المعاكسة: يبقى الجذر غير مخترَق.

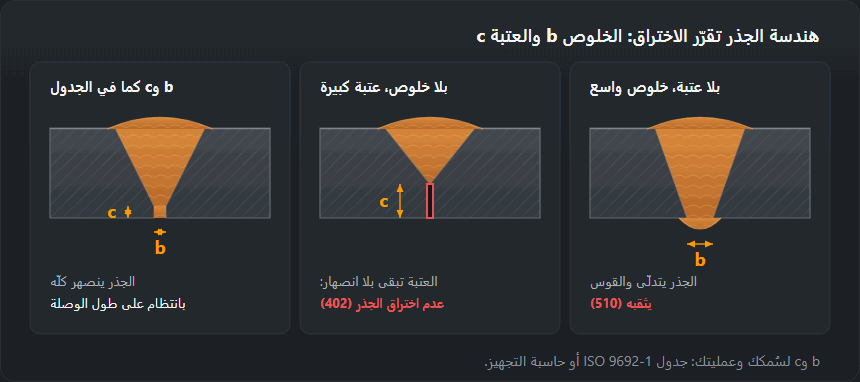
كيف تُجهَّز الحافة
الترتيب واحد دائمًا: القطع — إزالة النتوءات والطبقة المحترقة — التنظيف — التثبيت مع حفظ الخلوص.
بعد القطع باللهب وبالبلازما تبقى على الحافة طبقة أكاسيد ومنطقة متغيّرة حراريًا؛ تُجلخ حتى المعدن النظيف، وإلّا انتقلت الأكاسيد إلى الحوض وخرجت أدخالًا (303). ويضيف القطع بالبلازما نتوءًا في الوجه السفلي للقطع — يُزال ولا يُلحَم فوقه.
والنظافة لا تخصّ التجهيز وحده، بل 20–30 mm على جانبيه. فالصدأ والدهان والزنك والزيت والرطوبة مصادر للهيدروجين وللمسام: الدهان والزيت يعطيان المسام فورًا، والزنك يضيف أدخنة عالية السمّية، وتبقى رطوبة اللوح المجلفن أو المبلَّل أشيع أسباب المسامية في ورشة بلا تدفئة.
أمّا تجهيزا U و2U فيُنفَّذان آليًا — بالفريزة أو بآلة تشطيب الحواف. ولا يمكن بلوغ هذا المقطع بالشُّعلة، ومحاولة «تقريبه» بـV واسعة تأكل بالضبط الوفر الذي من أجله اختير U.
تجهيز الحواف للحام خطوةً بخطوة
الجدول يقول كيف يجب أن يبدو التجهيز، والترتيب أدناه يقول كيف يصل إلى ذلك في الورشة. كلّ خطوة تُتخطّى تعود لاحقًا عيبًا بعينه، وبجانب كلّ خطوة مكتوب أيّ عيب.
- اقرأ الرسم ومواصفة إجراء اللحام (WPS). رمز اللحام يعطي شكل التجهيز، وكثيرًا ما يعطي الزاوية والعتبة والخلوص؛ والمواصفة تعطي العملية والمديات التي اعتُمدت. فإن تعارضا عمل اللحّام وفق المواصفة وذهب السؤال إلى المهندس. كيف يُقرأ الرمز — رموز اللحام.
- اختر طريقة التشطيب — حسب المعدن والسُّمك ومدى الدقّة المطلوبة في العتبة (المقارنة بين الطرق في القسم التالي).
- ارسم ثمّ اقطع. خُطّ خطّ العتبة على الحافة بالمِخطاط قبل القطع: اتّباع خطّ بالشُّعلة أو بالجلّاخة أضمن من التقدير بالعين.
- شطّب وجه القطع. اجلخ الأكاسيد والنتوءات والطبقة المحترقة حتى المعدن اللامع. وافحص الزاوية بمقياس اللحّام والعتبة بالقدمة، عند الطرفين وفي الوسط. العتبة غير المنتظمة تعطي جذرًا يتناوب بين الاختراق الزائد وعدم النفاذ.
- نظّف المحيط — 20–30 mm على جانبي التجهيز، ومن الخلف حيث سيخرج الجذر. أزل الزيت أوّلًا ثمّ الفرشاة أو الجلخ: الفرشاة فوق الزيت تنشره لا غير.
- ثبّت بنقاط اللحام. اضبط الخلوص بفواصل (قطعة سلك أو مقياس خلوص بالسُّمك المناسب)، وثبّت الطرفين أوّلًا ثمّ الوسط، وأعد قياس الخلوص بعد كلّ نقطة — فكلّ نقطة تنكمش وتُغلق الخلوص. وافحص انحراف الحافتين: الدرجة بين اللوحين تترك الجانب المنخفض بلا انصهار، كما في صفحة عدم اختراق الجذر.
- فحص قبل خطّ الجذر. الخلوص على الطول كلّه، والعتبة، والنظافة، ونقاط التثبيت مجلوخة على شكل إسفين ليمرّ الجذر فوقها، والتسخين المسبق إن احتاجه الفولاذ — وهل يحتاجه تخبرك به حاسبة التسخين المسبق.
بماذا تُشطَّب الحافة: القطع باللهب، البلازما، الليزر، آلة التشطيب، الجلّاخة
الزاوية تعطيها أيّ طريقة. والفرق فيما تتركه كلّ طريقة على وجه التجهيز وفي مقدار العمل الباقي حتى الخطّ الأوّل.
| الطريقة | تصلح لـ | ماذا تترك على الحافة | قبل اللحام |
|---|---|---|---|
| القطع بلهب الأكسجين | الفولاذ غير السبائكي ومنخفض السبائك، الأسماك المتوسطة والكبيرة. لا يقطع الفولاذ المقاوم للصدأ ولا الألومنيوم | قشور أكسيد، وخبث في الوجه السفلي، وحافّة مقسّاة عند الكربون الأعلى | الجلخ حتى المعدن النظيف؛ وفي الفولاذ القابل للتقسية فحص الحافة بحثًا عن شقوق |
| البلازما | أيّ معدن موصل، ومنه المقاوم للصدأ والألومنيوم | نتوء في الوجه السفلي، وسطح مؤكسد أو ملوّن، وميل خفيف عبر القطع | إزالة النتوء وجلخ الوجه |
| الليزر | الألواح الرقيقة والمتوسطة، والقطع الدقيقة | منطقة تأثّر حراري ضيّقة؛ وغشاء أكسيد رقيق إذا كان الأكسجين غاز القطع | إزالة غشاء الأكسيد وإزالة الزيت |
| آلة تشطيب الحواف أو التفريز | الحواف المستقيمة الطويلة، وأطراف الأنابيب، وتجهيزات U، والمقاوم للصدأ | وجه نظيف مشغول على البارد بزاوية وعتبة دقيقتين | إزالة الزيت فقط |
| الجلّاخة الزاوية | الوصلات القصيرة، والإصلاحات، والتركيب في الموقع | زاوية وعتبة بجودة اليد التي أمسكتها | فحص الزاوية بالمقياس ومراقبة العتبة |
| النحت بقوس الكربون والهواء | فتح الجذر للّحام الخلفي، وإزالة العيوب | طبقة سطحية غنيّة بالكربون وخبث | جلخ الطبقة السطحية قبل اللحام |
لماذا قد تكون الحافة المقطوعة باللهب قاسية: الشريط المجاور للقطع يسخن فوق درجة التحوّل ثمّ يقسّيه اللوح البارد خلفه. في S235 لا أثر لذلك؛ أمّا في الفولاذ ذي المكافئ الكربوني الأعلى فقد تتقسّى الحافة إلى حدّ التشقّق تحت انكماش الخطّ الأوّل. لذلك يُجلخ الوجه — لا من أجل المظهر.
تجهيز حواف الفولاذ المقاوم للصدأ والألومنيوم
الفولاذ المقاوم للصدأ يحتاج أدواته الخاصة: أقراص ومبارد وفُرَش من سلك مقاوم للصدأ لم تلمس الفولاذ الكربوني قطّ. فذرّات الفولاذ العادي المنغرسة في السطح تصدأ لاحقًا وتترك بقعًا بنّية على طول اللحام. ويُجلخ اللون المتغيّر بعد البلازما أو الليزر، وفي الأنابيب والوصلات التي يهمّ فيها وجه الجذر يُخطَّط لغاز الحماية الخلفية قبل التثبيت لا بعده — المزيد في لحام الفولاذ المقاوم للصدأ.
الألومنيوم مغطّى بأكسيد ينصهر عند نحو 2050 °C، بينما ينصهر المعدن نفسه عند 660 °C. الترتيب: إزالة الزيت بمذيب، ثمّ التفريش بفرشاة مقاومة للصدأ مخصّصة للألومنيوم وحده، ثمّ اللحام بعد ذلك بقليل، لأنّ الغشاء يعود فينمو. وزوايا تجهيز الألومنيوم تأتي من ISO 9692-3، لا من جدول الفولاذ أعلاه — انظر لحام الألومنيوم.
أخطاء شائعة في تجهيز الحواف وكيف تظهر
- تشطيب بالعين وعتبة تتغيّر على طول الوصلة — جذر يتناوب بين الاختراق الزائد وعدم النفاذ (402).
- حافّة حادّة بلا عتبة مع خلوص واسع — ثقب احتراق (510) وتدلٍّ في الجذر.
- خلوص أغلقته نقاط التثبيت — عدم اختراق على المسافة بين نقطتين بالضبط.
- تجهيز أضيق من القطب أو الشُّعلة — عدم انصهار على الجانب (4011)، مشروح في صفحة عدم الانصهار.
- نتوء أو أكسيد متروك على وجه قطع البلازما — أدخال خبث (303) ومسام.
- طلاء أساس أو زنك بجوار التجهيز — مسام في اللحام ودخان سامّ عند القوس، انظر أدخنة اللحام.
- جذر منحوت بالقوس لم يُجلخ — مسام وأدخال في اللحام الخلفي.
- تجهيز اختير من الجدول لا من إمكان الوصول — V في قطعة كان يمكن قلبها، أو X في قطعة لا تُقلب.
مثال: لوح 20 mm، MAG
عند الوصول من الجهتين يعطي الجدول تجهيز X: من 50 إلى 60°، وخلوص 1–3 mm، وعتبة 1–3 mm. وتقدّر الحاسبة مقطعه بنحو 137 mm²، أي 1.07 kg من معدن اللحام لكلّ متر. وإن تعذّر قلب القطعة أخذ اللوح نفسه تجهيز V: نحو 240 mm² و1.88 kg لكلّ متر. قلب القطعة يوفّر أكثر من خُمسَي معدن اللحام.
ترتيب العمل في X: قطع الشطبتين وتشطيبهما، والتثبيت بخلوص نحو 2 mm، ولحام الجذر من الجهة الأولى، ثمّ قلب القطعة ونحت الجهة الثانية أو جلخها حتى المعدن السليم، ثمّ ملء الجهتين بالتناوب — فيعادل الانكماش الزاوي لإحداهما انكماش الأخرى.
وماذا بعد
القيم المحدّدة لسُمكك وعمليتك وإمكان وصولك تعطيها حاسبة اختيار التجهيز — والأرقام فيها هي أرقام الجدول أعلاه نفسها. وكم من معدن لحام وأقطاب تبتلع وصلة مجهَّزة هكذا تحسبه حاسبة استهلاك الأقطاب. وكيف يُدوَّن التجهيز على الرسم — رموز اللحام. وإلامَ يؤول التجهيز السيّئ — عدم الانصهار وعدم الاختراق.
أسئلة متكرّرة
من أيّ سُمك تُشطَّب الحواف؟
مع MMA وTIG من نحو 3 mm، ومع MAG من 4 mm: قوس MAG ينفذ أعمق ويستغني عن التجهيز مدّة أطول. ودون هذا الحدّ يكفي الخلوص وحده لتحقيق الاختراق، ولا يضيف التشطيب سوى معدن لحام وتشوّه.
V أم X في لوح 10 mm فأكثر؟
عند إمكان الوصول من الجهتين: X. تحتاج نحو نصف كمية معدن اللحام مقارنة بـ V وتُنقص الانكماش الزاوي إلى النصف، لأنّ اللحام يقع متماثلًا حول مستوى منتصف اللوح. وإن كان الوصول من جهة واحدة فقط بقيت V، وعند الأسماك الأكبر U: تزيل معدنًا أقلّ، لكنّها تتطلّب تشغيلًا آليًا للجانب.
ماذا يكلّف التجهيز الضيّق أكثر من اللازم؟
عدم انصهار على الجانب — العيب 4011 حسب ISO 6520-1. القطب أو الشُّعلة لا يبلغ الجذر بالزاوية الصحيحة، فيلامس القوس الجدار بدل أن يصهره، ويستند معدن اللحام إليه دون أن يرتبط به. وهو عيب مستوٍ: سماحه صفر عند مستويَي الجودة B وC، وهو أصعب العيوب ظهورًا في صورة الأشعة.
ماذا يشمل تجهيز الحواف للحام؟
أربعة أشياء بهذا الترتيب: شكل التجهيز وأبعاده (الزاوية والعتبة والخلوص)، وتشطيب وجه القطع (جلخ الأكاسيد والنتوءات والطبقة المحترقة)، وتنظيف 20–30 mm على جانبي التجهيز، والتثبيت — الخلوص ونقاط التثبيت واستواء الحافتين. وأيّ واحد منها يُهمَل يعود عيبًا بذاته: عدم انصهار، أو عدم اختراق، أو أدخال، أو مسام.
هل يمكن تشطيب الفولاذ المقاوم للصدأ أو الألومنيوم بلهب الأكسجين؟
لا. القطع بلهب الأكسجين يعمل على الفولاذ غير السبائكي ومنخفض السبائك فقط؛ أمّا المقاوم للصدأ والألومنيوم فيُقطعان بالبلازما أو الليزر أو يُشطَّبان آليًا. وللمقاوم للصدأ أقراص وفُرَش لم تلمس الفولاذ الكربوني قطّ.
هل يجب جلخ الحافة بعد القطع بالبلازما؟
نعم. البلازما تترك نتوءًا في الوجه السفلي وسطحًا مؤكسدًا؛ وإن بقيا انتقلا إلى الحوض أدخالًا ومسامًا. اجلخ الوجه حتى المعدن النظيف وافحص في الوقت نفسه الزاوية والعتبة بالمقياس.
آخر تحديث: