عدم نفاذ جذر اللحام
جذر الوصلة لا ينصهر أصلًا. الوجه يبدو سليمًا، والأبعاد مضبوطة، والوصلة تحمل جزءًا يسيرًا مما حُسبت له. رقمه 402 في ISO 6520-1، وهو غير مسموح في مستويَي الجودة B وC. إذا كان الشريط يلامس جدار الشطف أو الشريط السابق فقط دون أن ينصهر معه فهذا عدم الانصهار (401) لا عدم النفاذ — انظر عدم الانصهار.
الجواب المختصر
عدم نفاذ الجذر (402 في ISO 6520-1) جذر لم يصل إليه القوس، وهو غير مقبول في مستويي الجودة B وC. وسببه غالبًا تحضير الوصلة: وجه جذر 1–2 mm في كل العمليات، وفتحة 2–4 mm لـ MMA (شطف 60°)، و1–3 mm لـ MAG (50–60°)، و2–4 mm لـ TIG (60–70°). ويُلحَم جذر وصلة V على صفيحة 10 mm بقطب 3.2 mm عند 90–140 A في الوضع المسطّح مع مراقبة «ثقب المفتاح»: غيابه في جذر مفتوح يعني غياب النفاذ. وتمريرة الجذر خطوة بخطوة أدناه.
عدم نفاذ أم عدم انصهار؟
يُذكران معًا وليسا شيئًا واحدًا. عدم الانصهار (401) لحام لامس المعدن الأساس ولم يُذبه: الخرزة في موضعها والرابطة غائبة. وعدم النفاذ (402) جذر لم يبلغه القوس أصلًا.
والفرق مهم لأن العلاج في موضعين مختلفين. فعدم الانصهار مسألة حرارة وأسلوب، ويُعالَج عند الجهاز وفي اليد. أمّا عدم النفاذ فمسألة هندسة في الأغلب، ويُعالَج على طاولة التجميع قبل أن يشتعل القوس. وللعيب الآخر صفحته الخاصة — عدم الانصهار.
نفاذ ناقص، عدم نفاذ الجذر، عدم اختراق: عيب واحد
قائمة ISO 6520-1 في الموقع تسمّي 402 عدم اختراق الجذر؛ وAWS A3.0 تقول incomplete joint penetration؛ وفي الورشة يقولون «الجذر لم يعبر». والمقصود دائمًا شيء واحد: الوصلة لم تنصهر على كامل سُمكها، والجزء غير المنصهر قابع في الجذر.
الهندسة تحسم أكثر من التيار
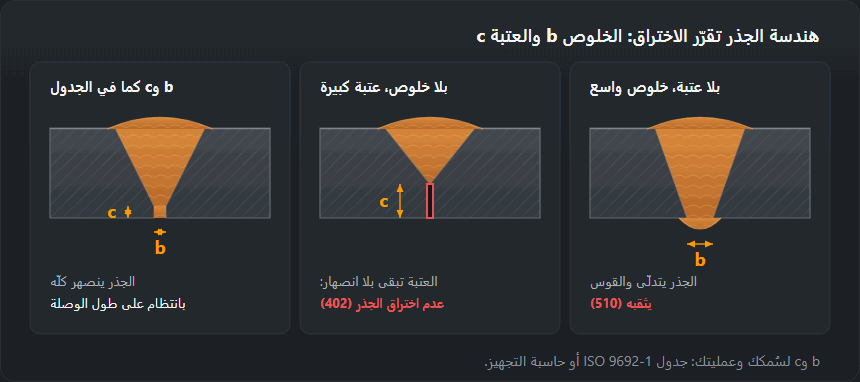
قبل أن تمسّ التيار، انظر ماذا تعطي الوصلة للقوس أصلًا. الفجوة وحافة الجذر وزاوية التجهيز هي التي تقرّر هل يبلغ القوس القاع فعليًّا. حافة جذر 3 mm على لوح 6 mm تترك لمرّة الجذر نصف المقطع ليصهره، ولا تجعل ذلك موثوقًا في الأوضاع الصعبة أي شدّة تيار.
| السُّمك s، mm | التجهيز | الزاوية α | العتبة c، mm | الخلوص b، mm | متى |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — بلا تشطيب | — | — | 0–3 | معدن رقيق: الخلوص نفسه يعطي الاختراق |
| 3 … 12 | V من جهة واحدة | 50–70° | 1–2 | 1–4 | الخيار الأساسي عند إمكان الوصول من جهة واحدة |
| 12 … 40 | X من الجهتين | 50–60° | 1–3 | 1–3 | وصول من الجهتين: نصف كمية معدن اللحام مقارنة بـ V |
| > 30 | U من جهة واحدة | 8–12° | 1–3 | 1–3 | سُمك كبير ووصول من جهة واحدة؛ يتطلّب تشغيلًا آليًا |
| > 40 | 2U من الجهتين | 8–12° | 1–3 | 1–3 | سُمك كبير جدًّا ووصول من الجهتين |
| 5 … 20 | ½V (تشطيب من جهة) | 45–55° | 1–3 | 1–3 | وصلة على شكل T باختراق كامل |
| > 15 | K من الجهتين | 45–55° | 1–3 | 1–3 | وصلة T باختراق كامل ووصول من الجهتين |
| — | لحام زاوية بلا تشطيب | — | — | 0–2 | حين لا يُطلب اختراق كامل |
رقمان من الجدول يؤدّيان معظم العمل. الفجوة هي ما يُنزل القوس داخل الوصلة: أغلقها بنقطة تثبيت غليظة ينغلق معها الجذر. وحافة الجذر هي ما على مرّة الجذر أن تصهره، ومقدارها 1–2 mm. قِسها، فحافة القطع باللهب نادرًا ما تطابق الرسم.

مرّة الجذر خطوة بخطوة
مثال: وصلة تناكبية بتجهيز V من لوح 10 mm تُلحَم من جهة واحدة، والأرقام من حاسبة التجهيز.
- التجميع. حافة جذر 1–2 mm لكلّ الطرق. القطب المغلّف (MMA): 60° وفجوة 2–4 mm؛ MAG: 50–60° و1–3 mm؛ TIG: 60–70° و2–4 mm. قِس حافة الجذر عند الطرفين وفي الوسط، واضبط الفجوة بفواصل. قطع التجهيز وتنظيفه: تجهيز وصلة اللحام.
- نقاط التثبيت. كلّ نقطة تنكمش وتشدّ الفجوة، فقِسها بعد كلّ واحدة. واجلخ طرفي كلّ نقطة على شكل إسفين، وإلا ترك الجذر عندها موضعًا غير منصهر.
- تيار الجذر مقابل تيار الملء. مرّات الملء على 10 mm: قطب 4.0 mm عند 140–180 A (جدول ضبط MMA). ويُلحَم الجذر عادةً بقطب أصغر بدرجة كي يبلغ طرفه حافة الجذر: 3.2 mm عند 90–140 A في الوضع المسطّح، و75–120 A رأسيًّا، و70–110 A فوق الرأس (جدول التيار مع معاملات الوضع). وفي MAG يُلحَم الجذر بالدائرة القصيرة في فجوة مفتوحة؛ أمّا 220–280 A المذكورة لسُمك 8–10 mm فهي أرقام الملء.
- الزاوية. عرضيًّا يبقى القطب أو المشعل على محور الجذر لتنال حافّتا الجذر الحرارة نفسها. وطوليًّا يُسحب القطب المغلّف مائلًا 5–15° عن العمودي، والخبث خلف الحوض.
- ثقب المفتاح. الجذر النافذ يُظهر ثقبًا صغيرًا في مقدّمة الحوض تنصهر فيه حافّتا الجذر. أبقِه بحجم واحد: إن انغلق فأبطئ وقصّر القوس وافحص الفجوة؛ وإن اتّسع فالاختراق الكامل للوح (510) قادم. لا ثقب مفتاح في جذر مفتوح يعني لا نفاذ.
تسعة أسباب والعلامة التي تميّزها
كل سبب أدناه يظهر على المعدن بصورة مختلفة، وهذا بعينه ما يدلّك على أيّها أمامك. اقرأ العمود الأوسط أوّلًا ثم الثالث.
| السبب | كيف يبدو | ما الذي يُغيَّر |
|---|---|---|
| انغلقت فجوة الجذر | الجذر غير منصهر على الطول كلّه كشريط منتظم لا على مواضع متفرّقة | أعِد الفجوة: نقاط تثبيت أقصر وأكثر عددًا، وأسافين ضدّ الانكماش، والتثبيت من الوسط نحو الطرفين |
| حافة الجذر سميكة أكثر من اللازم | الحافّتان منصهرتان، وفي وسط الجذر خط داكن | حافة جذر 1–2 mm مقيسة لا مقدَّرة بالنظر، وإن جاءت سميكة فتُجلَخ قبل التجميع |
| التيار قليل على السُّمك | خرزة ضيّقة محدّبة، ونفاذ على شكل إسفين، والخبث يصعب نزعه | ارفع التيار إلى قيمة الجدول، وفي اللحام اليدوي خذ للجذر قطبًا أكبر بقياس واحد |
| سرعة اللحام عالية | الحوض لا يمهله الوقت ليتّسع، فيخرج النفاذ ضيّقًا مضطربًا | أبطئ حتى يصير الحوض نحو ضِعف عرض الفجوة |
| زاوية التجهيز ضيّقة | الوجه سليم، لكن القوس لا يبلغ الجذر | وسّعها إلى قيم ISO 9692-1 — وجدول التجهيز أعلى الصفحة |
| القطب ليس على محور الجذر | حافة منصهرة والأخرى لا، على الطول كلّه | سِر على محور الفجوة وانظر إلى الحوض لا إلى القوس، وعلى الأنبوب أعِد وضع اليد أكثر |
| قوس طويل في اللحام اليدوي | الجذر مغطّى بالمعدن من فوق دون أن ينصهر | أبقِ القوس بطول قطر القطب، وفي الجذر كِد تُسنِد القطب على الحافّتين |
| قوس قصير MAG على معدن سميك | خرزة جميلة من الخارج، وجذر لم يُمسّ في المقطع المجهري | انتقل إلى الانتقال الرذاذي أو اترك فجوة في الجذر. فالقوس القصير للألواح الرقيقة وللجذر ذي الفجوة |
| الجذر لم يُنظَّف قبل مرّة الإغلاق | يبقى بين المرّة الأولى ومرّة الإغلاق فراغ فيه خبث | انزع الجذر بالتخديد أو الجلخ حتى المعدن النظيف قبل مرّة الإغلاق |
ستّ حالات: العَرَض والسبب والعلاج
نافذ عند نقاط التثبيت وغير منصهر بينها
الفجوة كانت صحيحة ثم انغلقت حين انكمشت النقاط: جذر بالقطب المغلّف ضُبط على 3 mm ثم نزل تحت 2 mm صار خارج نطاقه. قِس بعد كلّ نقطة، وأكثِر النقاط بدل تغليظها، وفي القطع التي تعاود الانغلاق افتح الفجوة بأسافين.
الحافّتان منصهرتان وخطّ داكن في الوسط
حافة جذر 3 mm على لوح 10 mm مقابل 1–2 mm في الجدول — وغالبًا حافّة مقطوعة باللهب أو مجلوخة باليد لم يقِسها أحد. اجلخها إلى 1–2 mm قبل التجميع؛ فزيادة التيار لا توسّع إلا الحوض في الأعلى.
حافة جذر منصهرة والأخرى لم تُمسّ
عدم محاذاة خطّي (507): القوس يصهر الحافّة الأعلى ويمرّ فوق الأدنى. وحتى الدرجة التي تقع ضمن حدود ISO 5817 قد تترك حافة الجذر السفلى غير منصهرة. سوِّ الحافّتين بالمشابك أو الأسافين قبل التثبيت؛ وإن بقيت الدرجة فمِل بالقوس نحو الجهة المنخفضة.
نفاذ رفيع متقطّع
سرعة تقدّم عالية: الحوض لا يلحق أن ينبسط على حافّتي الجذر. أبطئ حتى يصير عرض الحوض نحو ضعف الفجوة — قرابة 6 mm مع فجوة 3 mm.
جذر مسدود كالجسر وخبث في الفجوة
القطب أغلظ من التجهيز فيحترق القوس على الجدارين: وصلة جُهّزت بزاوية 50° لـ MAG ولُحم جذرها بقطب مغلّف 4.0 mm يحتاج 60°. ورفع القطر لا يفيد إلا إذا كان النقص في التيار وحده والطرف ما زال يبلغ القاع. الجذر بقطب 3.2 mm، أو وسّع التجهيز إلى 60°.
الأنبوب: لا جذر في الأسفل
أنبوب أفقي ثابت (5G صاعدًا، PF/PH) سليم على الجانبين وفي الأعلى، لكن حول الساعة السادسة يكون الجذر غير منصهر أو مقعّرًا (515). هناك يُلحَم فوق الرأس، فيتدلّى الحوض ويطول القوس. ابدأ من الأسفل بنطاق فوق الرأس (3.2 mm: 70–110 A)، وأبقِ القوس هناك أقصر ما يكون، واجلخ كلّ توقّف على شكل إسفين قبل الوصل — انظر أوضاع لحام الأنابيب وأوضاع اللحام.
أن تراه قبل المفتّش
من جهة الوجه لا سبيل، وهنا الصعوبة كلّها: الجذر غير المنصهر يبدو من فوق لحامًا جيّدًا. فيبقى الفحص البصري للجذر من الخلف حيث يتوفّر الوصول، والمقطع المجهري على عيّنة، والفحص الإشعاعي أو فوق الصوتي في الإنتاج.
وفي وصلة أنبوب تُلحَم من جهة واحدة، تُفحَص مرّة الجذر قبل أن تغطّيها مرّات الملء. وبعدها يكلّف العثور عليه عملية تخديد.
فحص الجذر دون وصول إلى الخلف
- منظار داخلي أو منظار فيديو عبر طرف مفتوح أو ثقب: يُظهر هل عبرت الخرزة على الطول كلّه، وهل هي مقعّرة أو مثقوبة. أسرع فحص على الأنبوب قبل الملء.
- التصوير الإشعاعي والموجات فوق الصوتية. على الفيلم يبدو عدم النفاذ خطًّا داكنًا مستقيمًا على طول وسط اللحام؛ والموجات فوق الصوتية تجده وتقدّر حجمه عاكسًا عند الجذر.
- وصلة اختبار تُكسر عمدًا. التجميع نفسه والضبط نفسه، ثم اختبار كسر أو ثني والجذر إلى الخارج. الجذر غير المنصهر ينفتح عند الثني أو يظهر في الكسر شريطًا أملس لم ينصهر.
ما تسمح به المواصفة
تدرجه ISO 5817 برقم 402، عدم النفاذ. في المستوى B غير مسموح، وفي المستوى C غير مسموح، ولا يظهر حدّ إلا في المستوى D: 0.2·t بحدّ أقصى 2 mm. وفي أي منشأ جادّ يعني ذلك أنه لا هامش: الوصلة إمّا نافذة وإمّا تذهب إلى الإصلاح. مستويات الجودة في ISO 5817.
الحدود لسُمك 10 mm
كلّ حدّ هو الأصغر بين الصيغة والسقف. 402: غير مسموح في B وC؛ وفي D 0.2·t = 2 mm. تقعّر الجذر (515): 0.5 و1.0 و2.0 mm في B وC وD. عدم المحاذاة الخطّي (507): 0.10·t و0.15·t و0.25·t، أي 1.0 و1.5 و2.5 mm. وللأسماك الأخرى: حاسبة ISO 5817.
حين لا يتوفّر إلا جانب واحد
الأنابيب والمقاطع المغلقة لا تمنح فرصة ثانية عند الجذر، والأجوبة ثلاثة. شريط أو حلقة إسناد يحوّلان الجذر إلى لحام زاوية على لوح بدل وصلة تناكبية مفتوحة. والحشوة القابلة للانصهار تفعل الشيء نفسه وتصير جزءًا من اللحام.
ومرّة الجذر بـ TIG، ثم الملء بقطب مكسوّ أو سلك مُلبَّب، هي الإجراء المعتاد على الأنبوب: قوس TIG منضبط بما يكفي لوضع الجذر عن قصد، والمرّة الأولى البطيئة تسدّد ثمنها بأن لا تُنزَع بالتخديد. وأيّ الثلاثة مسموح تقوله مواصفة الإجراء لا التفضيل.
الإسناد وتشكيل خرزة الجذر
- إسناد خزفي: بلاطات على شريط لاصق تحت الفجوة. تشكّل خرزة ملساء وتُنزع بعد اللحام.
- قضيب نحاسي: اللحام لا يلتصق به، ومجراه يشكّل الجذر. يجب أن يلتصق بإحكام — فحيث يبتعد يسقط الحوض.
- إسناد فولاذي دائم: شريط أو حلقة تنصهر في الوصلة إلى الأبد. على القوس أن يصهر حافّتي الجذر والإسناد معًا؛ وهل الحزّ الذي يتركه مقبول، فهذا قرار التصميم.
- التغطية بالأرغون من الخلف للفولاذ المقاوم للصدأ: بدونها يتأكسد ظهر الجذر وتخرج الخرزة خشنة هشّة — انظر الفولاذ المقاوم للصدأ.
إصلاح عدم النفاذ
مع الوصول إلى الخلف: خدِّد أو اجلخ على طول العيب حتى يختفي الخطّ الداكن ويُظهر الأخدود معدنًا نظيفًا؛ وبعد التخديد بالقوس والهواء اجلخ الطبقة المكربنة. ثم مرّة إغلاق بضبط الجذر.
دون وصول: اقطع الوصلة والحمها من جديد على شطف جديد، أو اجلخ اللحام كلّه من الوجه حتى الجذر.
لماذا لا ينجح «الحرق من فوق»: بين القوس والجذر عدّة مرّات لحام بالفعل. التيار العالي يصهر أعلاها، لا حافّتي الجذر اللتين تقعان تحتها بمعظم السُمك، ويضيف تقويضًا أو ثقبًا بجوار العيب. ويبقى الجذر غير منصهر، مدفونًا أعمق فحسب.
أسئلة متكرّرة
هل أعوّض فجوة انغلقت بزيادة التيار؟
لا بصورة موثوقة. فبعد حدّ معيّن يوسّع التيار الزائد الحوض ويقضم الحافّتين العلويّتين قبل أن يبلغ القاع، وفي الوضع الرأسي أو فوق الرأس يسقط الحوض أوّلًا. والفجوة هي العلاج الأرخص: تُضبط مرّة عند التجميع ولا تكلّف شيئًا عند اللحام.
في المقطع المجهري خط داكن — أيّ عيب هذا؟
بحسب مساره. فإن سار على الحافة المشطوفة على خطّ الانصهار فهو عدم انصهار، وإن كان في قاع الوصلة بين حافتَي الجذر فهو عدم نفاذ. وكلاهما غير مسموح في B وC، ولا حدّ في المستوى D إلا لـ 402.
لماذا يظهر على الأنبوب وفي أسفله غالبًا؟
لأن الوضع يتبدّل تحت اليد. ففي 5G و6G تمرّ اليد نفسها في مرّة واحدة بأوضاع فوق الرأس والرأسي والمسطّح، والحوض يسلك في كلٍّ منها سلوكًا مختلفًا. وفي أسفل الأنبوب، واللحام فوق الرأس، يميل الحوض إلى الابتعاد عن الجذر — وهناك يجب أن يبقى القوس أقصر ما يكون.
كيف يُصلَح عدم النفاذ؟
إن توفّر الوصول إلى الخلف: يُخدَّد الجذر أو يُجلخ من تلك الجهة حتى المعدن النظيف وحتى يختفي الخطّ الداكن، ثم تُلحَم مرّة إغلاق. وإن لم يتوفّر: تُقطع الوصلة ويُعاد شطفها ولحامها. المرّة الأسخن من فوق لا تبلغ جذرًا مدفونًا تحت لحام كامل.
ما الفجوة اللازمة لنفاذ كامل؟
لتجهيز V على سُمك 10 mm تعطي حاسبة التجهيز في الموقع 2–4 mm للقطب المغلّف وTIG و1–3 mm لـ MAG، مع حافة جذر 1–2 mm. وتُقاس الفجوة بعد التثبيت بالنقاط لا قبله.
كيف أتجنّب عدم نفاذ الجذر؟
حافة جذر مقيسة عند 1–2 mm، وفجوة ضمن نطاق طريقتك يُعاد قياسها بعد كلّ نقطة تثبيت، وحافّتان على مستوى واحد. ثم قطب يبلغ قاع التجهيز، وتيار مناسب للوضع، وثقب مفتاح يبقى مفتوحًا أمام الحوض.
آخر تحديث: