Lipsa de pătrundere la rădăcină
Rădăcina îmbinării nu se topește deloc. Fața arată bine, dimensiunile sunt corecte, iar îmbinarea duce o fracțiune din ce a fost proiectată să ducă. Numărul 402 în ISO 6520-1 — la nivelurile de calitate B și C nu este admisă. Dacă cordonul doar se sprijină pe peretele rostului sau pe cordonul anterior și nu s-a topit cu ele, este lipsă de topire (401), nu lipsă de pătrundere — vezi lipsa de topire.
Răspuns scurt
Lipsa de pătrundere la rădăcină (402 în ISO 6520-1) înseamnă o rădăcină la care arcul nu a ajuns; la nivelurile de calitate B și C nu este admisă. Cauza cea mai frecventă este pregătirea îmbinării: prag de 1–2 mm la orice procedeu, rost de 2–4 mm la MMA (teșire 60°), 1–3 mm la MAG (50–60°) și 2–4 mm la TIG (60–70°). Rădăcina unui V pe tablă de 10 mm se sudează cu electrod de 3,2 mm la 90–140 A în poziție orizontală și se urmărește gaura-cheie: fără gaură-cheie pe rădăcina deschisă nu există pătrundere. Rândul de rădăcină pas cu pas este mai jos.
Lipsă de pătrundere sau lipsă de topire?
Se numesc împreună și nu sunt același lucru. Lipsa de topire (401) e o sudură care a atins metalul de bază fără să-l topească: cordonul e unde trebuie, legătura nu. Lipsa de pătrundere (402) e o rădăcină la care arcul nu a ajuns deloc.
Diferența contează pentru că remediile stau în locuri diferite. Lipsa de topire e o chestiune de căldură și de tehnică, se rezolvă la aparat și în mână. Lipsa de pătrundere e în mare parte o chestiune de geometrie și se rezolvă la masa de asamblare, înainte de aprinderea arcului. Detalii — lipsa de topire.
Pătrundere incompletă, lipsă de pătrundere la rădăcină: un singur defect
Lista ISO 6520-1 de pe site numește 402 lipsă de pătrundere la rădăcină; AWS A3.0 spune incomplete joint penetration; în atelier se zice „n-a trecut rădăcina”. Mereu e același lucru: îmbinarea nu a fost topită pe toată grosimea, iar partea netopită stă la rădăcină.
Geometria decide mai mult decât curentul
Înainte de a umbla la curent, uită-te ce îi oferă îmbinarea arcului. Rostul, pragul și unghiul de teșire hotărăsc dacă arcul ajunge fizic la fund. Un prag de 3 mm pe tablă de 6 mm lasă trecerii de rădăcină jumătate din secțiune de topit — și niciun amperaj nu face asta sigur în poziție.
| Grosime s, mm | Prelucrare | Unghi α | Prag c, mm | Rost b, mm | Când |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — fără prelucrare | — | — | 0–3 | Material subțire: pătrunderea o dă rostul însuși |
| 3 … 12 | V pe o parte | 50–70° | 1–2 | 1–4 | Varianta de bază când accesul este dintr-o singură parte |
| 12 … 40 | X pe ambele părți | 50–60° | 1–3 | 1–3 | Acces din ambele părți: cu jumătate mai puțin metal depus decât la V |
| > 30 | U pe o parte | 8–12° | 1–3 | 1–3 | Grosime mare, acces dintr-o parte; cere prelucrare mecanică |
| > 40 | 2U pe ambele părți | 8–12° | 1–3 | 1–3 | Grosime foarte mare, acces din ambele părți |
| 5 … 20 | ½V (K pe o parte) | 45–55° | 1–3 | 1–3 | Îmbinare în T cu pătrundere completă |
| > 15 | K pe ambele părți | 45–55° | 1–3 | 1–3 | În T cu pătrundere completă, acces din ambele părți |
| — | Sudură de colț fără prelucrare | — | — | 0–2 | Când pătrunderea completă nu este cerută |
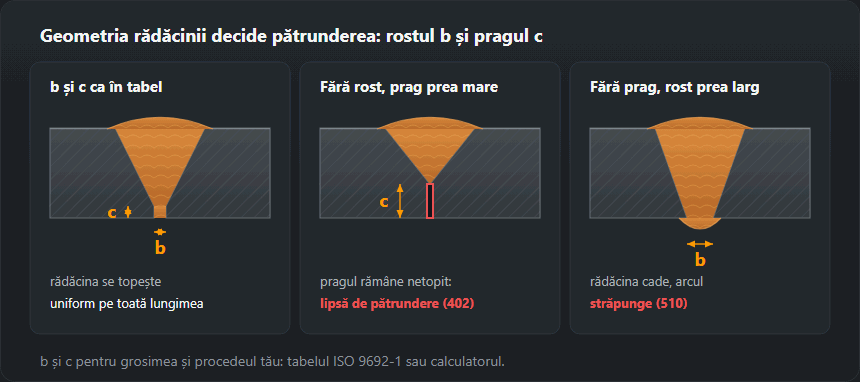
Două numere din tabel fac cea mai mare parte din treabă. Rostul lasă arcul să coboare în îmbinare: închide-l cu o punctare groasă și odată cu el se închide rădăcina. Pragul e ceea ce trecerea de rădăcină trebuie să topească, și el este de 1–2 mm. Măsoară-l: o margine tăiată cu flacără rar e cea de pe desen.

Trecerea de rădăcină pas cu pas
Exemplu: îmbinare cap la cap în V din tablă de 10 mm, sudată dintr-o parte; cifrele vin din calculatorul de rost.
- Asamblarea. Prag 1–2 mm la orice procedeu. Electrod învelit (MMA): 60° și rost 2–4 mm; MAG: 50–60° și 1–3 mm; TIG: 60–70° și 2–4 mm. Măsoară pragul la ambele capete și la mijloc; fixează rostul cu distanțiere. Tăierea și curățarea teșiturii: pregătirea rostului.
- Punctele. Fiecare punct se contractă și trage rostul, deci măsoară după fiecare. Polizează capetele punctelor în pană, altfel rădăcina lasă un loc netopit acolo unde intră în ele.
- Curentul la rădăcină față de umplere. Trecerile de umplere pe 10 mm: electrod de 4,0 mm la 140–180 A (tabelul de regimuri MMA). Rădăcina se face de obicei cu un electrod cu o mărime mai mic, ca vârful să ajungă la prag: 3,2 mm la 90–140 A orizontal, 75–120 A vertical, 70–110 A peste cap (tabelul de curent cu factorii de poziție). La MAG rădăcina merge în scurtcircuit într-un rost deschis; cei 220–280 A dați pentru 8–10 mm sunt valori de umplere.
- Unghiul. Transversal, electrodul sau pistoletul stă pe axa rădăcinii, ca ambele praguri să primească aceeași căldură. Longitudinal, electrodul învelit se trage înclinat la 5–15° față de verticală, cu zgura în urma băii.
- Gaura de cheie. O rădăcină care pătrunde arată o gaură mică în fața băii, în care se topesc ambele praguri. Ține-o de aceeași mărime: dacă se închide, încetinește, scurtează arcul și verifică rostul; dacă crește, vine o străpungere (510). Fără gaură de cheie la o rădăcină deschisă înseamnă fără pătrundere.
Nouă cauze și semnul care le deosebește
Fiecare cauză de mai jos se arată altfel pe metal — și tocmai asta îți spune cu care ai de-a face. Citește întâi coloana din mijloc, apoi pe a treia.
| Cauza | Cum arată | Ce se schimbă |
|---|---|---|
| Rostul la rădăcină s-a închis | Rădăcina nepătrunsă pe toată lungimea, ca o bandă uniformă, nu pe porțiuni | Reface rostul: puncte de sudură mai scurte și mai dese, distanțiere la contracție, punctare dinspre mijloc spre capete |
| Prag prea mare | Marginile sunt topite, dar la mijlocul rădăcinii rămâne o linie întunecată | Prag de 1–2 mm și măsurat, nu „din ochi”. Cel gros se ia cu polizorul înainte de asamblare |
| Curent prea mic pentru grosime | Cordon îngust și bombat, pătrundere în pană, zgura se desprinde greu | Ridică curentul după tabel; un electrod mai gros în rădăcină ajută doar dacă vârful lui încă ajunge la fundul teșiturii |
| Viteză de sudare prea mare | Baia nu apucă să se lățească, pătrunderea e îngustă și neregulată | Încetinește până când baia devine cam de două ori mai lată decât rostul |
| Unghi de teșire prea mic | Partea de sus e în regulă, arcul nu ajunge la rădăcină | Deschide la valorile din ISO 9692-1 — tabelul de teșire este mai sus pe pagină |
| Electrodul nu este pe axa rădăcinii | O margine pătrunsă, cealaltă nu — pe toată lungimea | Condu pe axa rostului și privește baia, nu arcul; pe țeavă schimbă poziția mâinii mai des |
| Arc lung la sudarea manuală | Rădăcina e acoperită cu metal de deasupra, dar nu topită | Ține arcul cât diametrul electrodului, iar în rădăcină aproape sprijină electrodul pe margini |
| Arc scurt MAG pe material gros | La suprafață cordon frumos, pe macrografie rădăcina neatinsă | Treci la arc spray sau lasă rost la rădăcină. Arcul scurt înseamnă tablă subțire și rădăcină cu rost |
| Rădăcina nu a fost crăițuită înainte de reluare | Între prima trecere și reluare rămâne un interstițiu cu zgură | Crăițuiește sau polizează rădăcina până la metal curat înainte de reluare |
Șase cazuri: simptom, cauză, remediu
Pătruns la puncte, netopit între ele
Rostul a fost bun și s-a închis când punctele s-au contractat: un rost pentru rădăcina cu electrod reglat la 3 mm care a scăzut sub 2 mm e în afara plajei. Măsoară după fiecare punct, pune mai multe puncte în loc de mai groase și, la piesele care tot se închid, ține rostul deschis cu pene.
Ambele margini topite, linie întunecată la mijloc
Un prag de 3 mm pe tablă de 10 mm față de 1–2 mm în tabel — de obicei o margine tăiată cu flacără sau polizată de mână pe care n-a măsurat-o nimeni. Polizeaz-o la 1–2 mm înainte de asamblare; mai mult curent doar lățește baia sus.
Un prag topit, celălalt neatins
Dezaliniere liniară (507): arcul topește marginea mai înaltă și trece peste cea de jos. Chiar și o treaptă în limitele ISO 5817 poate lăsa pragul de jos netopit. Adu marginile la nivel cu cleme sau pene înainte de punctare; dacă treapta rămâne, ține arcul spre partea de jos.
Pătrundere subțire, zdrențuită
Înaintare prea rapidă: baia nu apucă să se întindă pe ambele praguri. Încetinește până când baia are cam de două ori lățimea rostului — circa 6 mm la un rost de 3 mm.
Rădăcina acoperită ca un pod, zgură în rost
Electrodul e prea gros pentru teșitură și arcul arde pe flancuri: o îmbinare teșită la 50° pentru MAG, cu rădăcina făcută cu electrod învelit de 4,0 mm, care cere 60°. O mărime mai mare ajută doar când lipsește curentul, iar vârful tot ajunge la fund. Fă rădăcina cu 3,2 mm sau deschide teșitura la 60°.
Țeavă: fără rădăcină jos
O țeavă orizontală fixă (5G ascendent, PF/PH) iese bine pe laterale și sus, dar în jurul orei șase rădăcina e netopită sau concavă (515). Acolo se sudează peste cap, baia se lasă și arcul se lungește. Începe de jos cu plaja pentru peste cap (3,2 mm: 70–110 A), ține acolo arcul cel mai scurt și polizează fiecare oprire în pană înainte de legătură — vezi pozițiile la sudarea țevilor și pozițiile de sudare.
Să o vezi înaintea inspectorului
Dinspre față nu se poate, și aici e toată dificultatea: o rădăcină netopită arată de sus ca o sudură bună. Rămân examinarea vizuală a rădăcinii pe spate acolo unde există acces, macrografia pe o probă și radiografia sau ultrasunetele în producție.
La un cap la cap de țeavă sudat dintr-o singură parte, trecerea de rădăcină se inspectează înainte să fie acoperită de umplere. Mai târziu, găsirea ei costă o crăițuire.
Verificarea rădăcinii fără acces pe verso
- Endoscop sau videoscop printr-un capăt deschis sau o gaură: arată dacă cordonul a trecut pe toată lungimea, dacă e concav sau străpuns. Cea mai rapidă verificare la țeavă înainte de umplere.
- Radiografie și ultrasunete. Pe film, lipsa de pătrundere e o linie întunecată dreaptă pe mijlocul cusăturii; ultrasunetele o găsesc și o dimensionează ca reflector la rădăcină.
- O îmbinare de probă ruptă intenționat. Aceeași asamblare, același regim, apoi o probă de rupere sau o îndoire cu rădăcina în exterior. O rădăcină netopită se deschide la îndoire sau apare în ruptură ca o fâșie netedă, netopită.
Ce admite standardul
ISO 5817 o trece ca 402, lipsă de pătrundere. La nivelul B nu este admisă, la nivelul C nu este admisă, și abia la nivelul D apare o limită: 0,2·t, cel mult 2 mm. La orice construcție serioasă asta înseamnă că nu există toleranță: îmbinarea ori este pătrunsă, ori merge la reparație. Detalii — nivelurile de calitate ISO 5817.
Limitele pentru 10 mm
Fiecare limită este cea mai mică dintre formulă și plafon. 402: neadmis la B și C; la D 0,2·t = 2 mm. Concavitatea rădăcinii (515): 0,5, 1,0 și 2,0 mm la B, C și D. Dezalinierea liniară (507): 0,10·t, 0,15·t și 0,25·t, adică 1,0, 1,5 și 2,5 mm. Alte grosimi: calculatorul ISO 5817.
Când ai acces doar dintr-o parte
Conductele și profilele închise nu dau a doua șansă la rădăcină, iar răspunsurile sunt trei. O bară sau un inel de susținere transformă rădăcina într-o sudură de colț pe o placă, în loc de cap la cap deschis. O inserție fuzibilă face același lucru și devine parte din sudură.
Trecerea de rădăcină în TIG, umplută apoi cu electrod sau sârmă tubulară, este procedura standard la țeavă: arcul TIG e destul de controlabil ca rădăcina să fie așezată deliberat, iar prima trecere lentă se plătește prin faptul că nu trebuie crăițuită. Care dintre cele trei este permisă spune procedura, nu preferința.
Suport la rădăcină și formarea cordonului
- Suport ceramic: plăcuțe pe bandă adezivă sub rost. Formează un cordon neted și se scot după sudare.
- Bară de cupru: sudura nu se lipește de ea, iar canalul ei dă forma rădăcinii. Trebuie să stea strâns — unde se depărtează, baia cade.
- Suport permanent din oțel: o platbandă sau un inel topit definitiv în îmbinare. Arcul trebuie să topească ambele praguri și suportul; dacă crestătura rămasă e acceptabilă hotărăște proiectantul.
- Protecție cu argon pe verso la inox: fără ea rădăcina se oxidează pe spate și cordonul iese aspru și sfărâmicios — vezi oțelul inoxidabil.
Repararea lipsei de pătrundere
Cu acces pe verso: crăițuiești sau polizezi de-a lungul defectului până dispare linia întunecată și șanțul arată metal curat; după crăițuirea arc-aer polizezi stratul carburat. Apoi o trecere de etanșare cu regim de rădăcină.
Fără acces: tai îmbinarea și o sudezi din nou pe o teșitură nouă sau polizezi toată sudura de pe față până la rădăcină.
De ce nu merge „arsul de sus”: între arc și rădăcină stau deja mai multe treceri. Curentul mare le topește partea de sus, nu pragurile aflate mai jos cu aproape toată grosimea, și adaugă crestătură marginală sau o străpungere lângă defect. Rădăcina rămâne netopită, doar îngropată mai adânc.
Întrebări frecvente
Pot compensa un rost închis cu mai mult curent?
Nu în mod sigur. Peste un punct, curentul în plus lățește baia și face crestături pe marginile de sus înainte să ajungă la fund, iar în poziție verticală sau peste cap baia cade prima. Rostul e remediul ieftin: se pune o dată la asamblare și nu costă nimic la sudare.
Am o linie întunecată pe macrografie — ce defect e?
Depinde pe unde merge. De-a lungul teșiturii, pe linia de topire, este lipsă de topire. La fundul îmbinării, între cele două praguri, este lipsă de pătrundere. Niciuna nu e admisă la nivelurile B și C; doar 402 are o limită la nivelul D.
De ce apare la țeavă și mai ales jos?
Pentru că poziția se schimbă sub mână. În 5G și 6G aceeași mână trece, într-o singură trecere, prin peste cap, vertical și orizontal, iar baia se poartă altfel în fiecare. Jos, la țeavă, sudând peste cap, baia vrea să plece de la rădăcină — acolo arcul trebuie ținut cel mai scurt.
Cum se repară lipsa de pătrundere?
Cu acces pe verso: crăițuiești sau polizezi rădăcina din partea aceea până la metal curat, până dispare linia întunecată, și pui o trecere de etanșare. Fără acces: tai îmbinarea, o teșești din nou și o resudezi. O trecere mai caldă de deasupra nu ajunge la o rădăcină îngropată sub o sudură întreagă.
Ce rost trebuie pentru pătrundere completă?
Pentru o teșire în V pe 10 mm, calculatorul de rost de pe site dă 2–4 mm pentru electrod învelit și TIG și 1–3 mm pentru MAG, cu un prag de 1–2 mm. Rostul se măsoară după punctare, nu înainte.
Cum eviți lipsa de pătrundere la rădăcină?
Prag măsurat la 1–2 mm, rost în plaja procedeului și verificat din nou după fiecare punct, margini la același nivel. Apoi un electrod care ajunge la fundul teșiturii, curentul potrivit poziției și o gaură de cheie ținută deschisă în fața băii.
Actualizat: