Falta de penetración
La raíz de la unión no llega a fundirse. La cara se ve bien, las medidas cuadran y la unión aguanta una fracción de lo que se calculó. Número 402 en la ISO 6520-1 y, en los niveles de calidad B y C, no se admite. Si el cordón solo se apoya en la pared del chaflán o en el cordón anterior sin fundirse con él, es falta de fusión (401) y no falta de penetración: mira falta de fusión.
Respuesta corta
La falta de penetración (402 en ISO 6520-1) es una raíz a la que el arco no llegó, y no se admite en los niveles de calidad B y C. Casi siempre es un problema de preparación: talón de 1–2 mm en todos los procesos, separación de 2–4 mm en MMA (bisel de 60°), 1–3 mm en MAG (50–60°) y 2–4 mm en TIG (60–70°). La raíz de una V en chapa de 10 mm se hace con electrodo de 3,2 mm a 90–140 A en posición plana, vigilando el ojo de cerradura: sin ojo de cerradura en una raíz abierta no hay penetración. La pasada de raíz paso a paso está más abajo.
¿Falta de penetración o falta de fusión?
Se nombran juntas y no son lo mismo. La falta de fusión (401) es una soldadura que tocó el metal base sin fundirlo: el cordón está donde debe, la unión no. La falta de penetración (402) es una raíz a la que el arco no llegó siquiera.
La diferencia importa porque el remedio está en sitios distintos. La fusión es cuestión de calor y de técnica, se arregla en la máquina y en la mano. La penetración es sobre todo cuestión de geometría, y eso se arregla en la mesa de armado, antes de cebar el arco. El otro defecto tiene su propia página — la falta de fusión.
Penetración incompleta, falta de penetración en la raíz: un solo defecto
La lista ISO 6520-1 del sitio llama a la 402 falta de penetración en la raíz; la AWS A3.0 dice incomplete joint penetration; en el taller se dice «no ha pasado la raíz». Siempre es lo mismo: la unión no se fundió en todo su espesor y la parte sin fundir queda en la raíz.
La geometría decide más que la intensidad
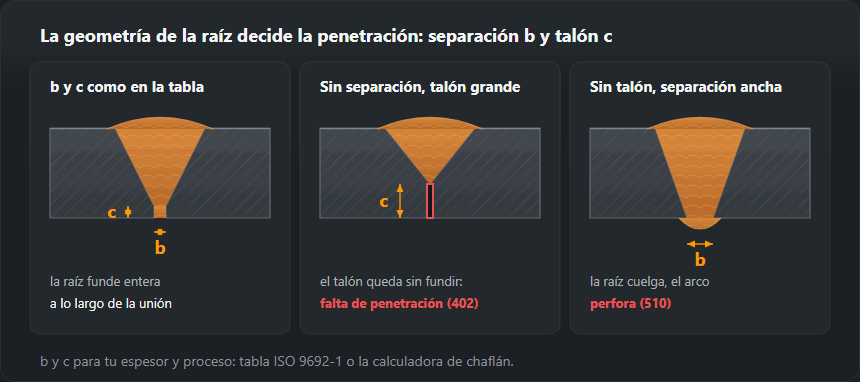
Antes de tocar la intensidad, mira qué le da la unión al arco. Separación, talón y ángulo de chaflán deciden si el arco llega físicamente al fondo. Un talón de 3 mm en chapa de 6 mm deja media sección para que la pasada de raíz la funda, y no hay amperaje que haga eso fiable en posición.
| Espesor s, mm | Preparación | Ángulo α | Talón c, mm | Separación b, mm | Cuándo |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — sin chaflán | — | — | 0–3 | Material fino: la penetración la da la propia separación |
| 3 … 12 | V simple | 50–70° | 1–2 | 1–4 | La opción básica cuando solo se accede por un lado |
| 12 … 40 | X (doble V) | 50–60° | 1–3 | 1–3 | Acceso por ambos lados: la mitad de aportación que la V |
| > 30 | U simple | 8–12° | 1–3 | 1–3 | Gran espesor con acceso por un lado; exige mecanizado |
| > 40 | Doble U | 8–12° | 1–3 | 1–3 | Espesor muy grande, acceso por ambos lados |
| 5 … 20 | Media V (½V) | 45–55° | 1–3 | 1–3 | Unión en T con penetración completa |
| > 15 | K (doble bisel) | 45–55° | 1–3 | 1–3 | En T con penetración completa, acceso por ambos lados |
| — | Ángulo sin chaflán | — | — | 0–2 | Cuando no se exige penetración completa |
Dos números de la tabla hacen casi todo el trabajo. La separación es lo que deja bajar el arco dentro de la unión: ciérrala con un punto grueso y con ella se cierra la raíz. El talón es lo que la pasada de raíz tiene que fundir, y son 1–2 mm. Mídelo: un borde de oxicorte rara vez es el del plano.

La pasada de raíz paso a paso
Ejemplo: unión a tope en V de chapa de 10 mm soldada por un lado; cifras de la calculadora de chaflán.
- Armado. Talón de 1–2 mm para cualquier proceso. Electrodo revestido (MMA): 60° y separación de 2–4 mm; MAG: 50–60° y 1–3 mm; TIG: 60–70° y 2–4 mm. Mide el talón en los dos extremos y en el centro; fija la separación con calzos. Corte y limpieza del chaflán: preparación de bordes.
- Punteado. Cada punto contrae y cierra la separación, así que mídela después de cada uno. Amola los extremos de los puntos en cuña, o la raíz dejará un sitio sin fundir donde entra en ellos.
- Intensidad de raíz frente a relleno. Pasadas de relleno en 10 mm: electrodo de 4,0 mm a 140–180 A (tabla de parámetros MMA). La raíz suele ir con un electrodo una medida menor, para que la punta llegue al talón: 3,2 mm a 90–140 A en plano, 75–120 A en vertical y 70–110 A sobre cabeza (tabla de intensidad con factores de posición). En MAG la raíz va en cortocircuito sobre la separación abierta; los 220–280 A indicados para 8–10 mm son cifras de relleno.
- Ángulo. En sentido transversal, el electrodo o la antorcha se mantiene en el eje de la raíz para que los dos talones reciban el mismo calor. En sentido longitudinal, el electrodo revestido va arrastrado 5–15° respecto a la vertical, con la escoria detrás del baño.
- Ojo de cerradura. Una raíz que penetra muestra un pequeño agujero en la parte delantera del baño en el que funden los dos talones. Mantenlo del mismo tamaño: si se cierra, frena, acorta el arco y revisa la separación; si crece, viene una perforación (510). Sin ojo de cerradura en una raíz abierta no hay penetración.
Nueve causas y la señal que las distingue
Cada causa de abajo se manifiesta de una manera distinta en el metal, y eso es lo que te dice cuál tienes. Lee primero la columna del medio y luego la tercera.
| Causa | Qué aspecto tiene | Qué cambiar |
|---|---|---|
| La separación en la raíz se ha cerrado | La raíz queda sin fundir en toda la longitud, como una banda uniforme y no a trozos | Recuperar la separación: puntos más cortos y más juntos, cuñas contra la contracción, puntear del centro hacia fuera |
| Talón demasiado grueso | Los bordes están fundidos, pero en medio de la raíz queda una línea oscura | Talón de 1–2 mm y medido, no a ojo. Si viene grueso, rebajarlo antes del armado |
| Intensidad baja para el espesor | Cordón estrecho y convexo, penetración en cuña, la escoria cuesta de sacar | Subir la intensidad al valor de tabla; un electrodo más grueso en la raíz solo ayuda si su punta sigue llegando al fondo del chaflán |
| Velocidad de avance excesiva | El baño no llega a extenderse; la penetración sale estrecha y rota | Ir más despacio hasta que el baño quede más o menos el doble de ancho que la separación |
| Ángulo de chaflán demasiado cerrado | La parte de arriba está bien, pero el arco no llega a la raíz | Abrirlo a los valores de la ISO 9692-1: la tabla de preparación está más arriba en la página |
| El electrodo no va en el eje de la raíz | Un borde fundido y el otro no, en toda la longitud | Seguir el eje de la separación y mirar el baño, no el arco; en tubo, recolocar la mano más a menudo |
| Arco largo en electrodo revestido | La raíz queda cubierta de metal por arriba, pero sin fundir | Mantener un arco del diámetro del electrodo y, en la raíz, casi apoyar el electrodo en los bordes |
| Arco corto MAG en material grueso | Por fuera un cordón bonito y en la macrografía la raíz intacta | Pasar a transferencia spray o dejar separación en la raíz. El arco corto es para chapa fina y raíz con separación |
| Raíz sin arrancar antes de la pasada de respaldo | Entre la primera pasada y la de respaldo queda una rendija con escoria | Arrancar o amolar la raíz hasta metal limpio antes de la pasada de respaldo |
Seis casos: síntoma, causa, solución
Penetrada en los puntos, sin fundir entre ellos
La separación estaba bien y se cerró al contraer los puntos: una raíz con electrodo puesta a 3 mm que bajó de 2 mm está fuera de su banda. Mide tras cada punto, pon más puntos en vez de más gruesos y, en piezas que se siguen cerrando, abre la separación con cuñas.
Los dos bordes fundidos, línea oscura en el medio
Un talón de 3 mm en chapa de 10 mm frente a 1–2 mm en la tabla, casi siempre un borde de oxicorte o amolado a mano que nadie midió. Amólalo a 1–2 mm antes del armado; más intensidad solo ensancha el baño arriba.
Un talón fundido, el otro intacto
Desalineación lineal (507): el arco funde el borde más alto y pasa por encima del bajo. Incluso un escalón dentro de los límites de la ISO 5817 puede dejar el talón bajo sin fundir. Nivela los bordes con mordazas o cuñas antes de puntear; si el escalón se queda, carga el arco hacia el lado bajo.
Penetración fina y desigual
Avance demasiado rápido: el baño no llega a extenderse sobre los dos talones. Frena hasta que el baño tenga más o menos el doble de ancho que la separación, unos 6 mm con 3 mm de separación.
Raíz tapada en puente, escoria en la separación
El electrodo es demasiado grueso para el chaflán y el arco quema sobre los biseles: una unión preparada a 50° para MAG y rematada en raíz con electrodo revestido de 4,0 mm, que necesita 60°. Subir de medida solo ayuda si falta intensidad y la punta sigue llegando al fondo. Da la raíz con 3,2 mm o abre el chaflán a 60°.
Tubo: sin raíz abajo
Un tubo horizontal fijo (5G ascendente, PF/PH) sale bien en los lados y arriba, pero hacia las seis la raíz queda sin fundir o cóncava (515). Ahí se suelda sobre cabeza, el baño se descuelga y el arco se alarga. Empieza abajo con la banda de sobre cabeza (3,2 mm: 70–110 A), lleva ahí el arco más corto y amola en cuña cada parada antes de empalmar — ver posiciones en tubo y posiciones de soldadura.
Verla antes que el inspector
Por la cara no se puede, y ahí está toda la dificultad: una raíz que no fundió se ve desde arriba como una buena soldadura. Queda la inspección visual de la raíz por el reverso donde hay acceso, la macrografía sobre una probeta y la radiografía o los ultrasonidos en producción.
En un tope de tubo soldado por un solo lado, la pasada de raíz se inspecciona antes de que la tapen las de relleno. Después, encontrarla cuesta un arranque con arco-aire.
Comprobar la raíz sin acceso por el reverso
- Endoscopio o videoscopio por un extremo abierto o un orificio: muestra si el cordón pasó en toda la longitud, si está cóncavo o perforado. La comprobación más rápida en tubo antes del relleno.
- Radiografía y ultrasonidos. En la placa, la falta de penetración es una línea oscura recta por el centro del cordón; los ultrasonidos la encuentran y la dimensionan como reflector en la raíz.
- Una probeta de prueba rota a propósito. Mismo armado, mismos parámetros, y luego un ensayo de rotura o un doblado con la raíz hacia fuera. Una raíz sin fundir se abre en el doblado o aparece en la fractura como una franja lisa sin fundir.
Qué admite la norma
La ISO 5817 la recoge como 402, falta de penetración. En el nivel B no se admite, en el nivel C no se admite, y solo en el nivel D aparece un límite: 0,2·t, hasta 2 mm. En cualquier estructura seria eso significa que no hay tolerancia: la unión está penetrada o va a reparación. Tabla completa: los niveles de calidad de la ISO 5817.
Límites para 10 mm
Cada límite es el menor entre la fórmula y el tope. 402: no admitida en B y C; en D 0,2·t = 2 mm. Concavidad de raíz (515): 0,5, 1,0 y 2,0 mm en B, C y D. Desalineación lineal (507): 0,10·t, 0,15·t y 0,25·t, es decir 1,0, 1,5 y 2,5 mm. Otros espesores: la calculadora ISO 5817.
Cuando solo tienes un lado
Las tuberías y los perfiles cerrados no dan una segunda oportunidad en la raíz, y hay tres respuestas. Una pletina o un anillo de respaldo convierte la raíz en un cordón en ángulo contra una chapa, en vez de un tope abierto. Un inserto consumible hace lo mismo y pasa a formar parte de la soldadura.
La pasada de raíz en TIG, rellenada después con electrodo o con hilo tubular, es el procedimiento estándar en tubo: el arco TIG es lo bastante controlable para colocar la raíz a conciencia, y la primera pasada lenta se paga sola al no haber que arrancarla. Cuál de las tres se permite lo dice el procedimiento, no la preferencia.
Respaldo y formación del cordón de raíz
- Respaldo cerámico: placas sobre cinta adhesiva bajo la separación. Forman un cordón liso y se retiran después.
- Pletina de cobre: la soldadura no se pega a ella y su ranura da forma a la raíz. Tiene que asentar bien — donde se separa, el baño se cae.
- Respaldo de acero permanente: una pletina o un anillo que queda fundido para siempre. El arco tiene que fundir los dos talones y el respaldo; si la entalla que deja es aceptable lo decide el proyecto.
- Gas de respaldo (argón) en inoxidable: sin él la raíz se oxida por detrás y el cordón sale rugoso y quebradizo — ver acero inoxidable.
Reparar la falta de penetración
Con acceso por el reverso: resanar o amolar a lo largo del defecto hasta que desaparezca la línea oscura y la ranura muestre metal limpio; después del arco-aire, amolar la capa carburada. Luego una pasada de sellado con parámetros de raíz.
Sin acceso: cortar la unión y soldarla otra vez sobre un bisel nuevo, o amolar todo el cordón desde la cara hasta la raíz.
Por qué no sirve «quemar desde arriba»: entre el arco y la raíz ya hay varias pasadas. La intensidad alta funde su parte de arriba, no los talones que están casi todo el espesor más abajo, y añade mordedura o una perforación al lado del defecto. La raíz sigue sin fundir, solo más enterrada.
Preguntas frecuentes
¿Puedo compensar con intensidad una separación cerrada?
De forma fiable, no. A partir de cierto punto la intensidad de más ensancha el baño y muerde los bordes de arriba antes de llegar al fondo, y en vertical o sobre cabeza el baño se cae primero. La separación es el remedio barato: se pone una vez en el armado y no cuesta nada al soldar.
Tengo una línea oscura en la macrografía, ¿qué defecto es?
Depende de por dónde va. A lo largo del chaflán, por la línea de fusión, es falta de fusión. En el fondo de la unión, entre los dos talones, es falta de penetración. Ninguna se admite en los niveles B y C; solo la 402 tiene límite en el nivel D.
¿Por qué sale en tubo y sobre todo abajo?
Porque la posición cambia bajo la mano. En 5G y 6G la misma mano pasa, dentro de una sola pasada, por sobre cabeza, vertical y plana, y el baño se comporta distinto en cada una. Abajo del tubo, soldando sobre cabeza, el baño quiere descolgarse de la raíz: ahí es donde el arco tiene que ir más corto.
¿Cómo se repara la falta de penetración?
Con acceso por el reverso: resanar o amolar la raíz desde ese lado hasta metal limpio, hasta que desaparezca la línea oscura, y dar una pasada de sellado. Sin acceso: cortar la unión, volver a biselar y soldar de nuevo. Una pasada más caliente por encima no llega a una raíz enterrada bajo un cordón completo.
¿Qué separación hace falta para una penetración completa?
Para un chaflán en V de 10 mm, la calculadora de chaflán del sitio da 2–4 mm para electrodo revestido y TIG y 1–3 mm para MAG, con un talón de 1–2 mm. La separación se mide después de puntear, no antes.
¿Cómo evitar la falta de penetración en la raíz?
Talón medido en 1–2 mm, separación dentro de la banda de tu proceso y comprobada otra vez tras cada punto, bordes a nivel. Después, un electrodo que llegue al fondo del chaflán, la intensidad para tu posición y un ojo de cerradura abierto delante del baño.
Actualizado: