Falta de fusión y falta de penetración: cómo distinguirlas
Los dos defectos que no se ven y se comportan como una fisura. Un cordón puede pasar una inspección visual con cualquiera de los dos recorriéndolo de punta a punta.
Respuesta corta
La falta de fusión (401) es un cordón que tocó el metal sin fundirlo. La falta de penetración (402) es una raíz a la que el arco no llegó siquiera. La primera se cura con calor y técnica en la máquina; la segunda, con geometría en el armado. Ninguna se admite en los niveles B y C.

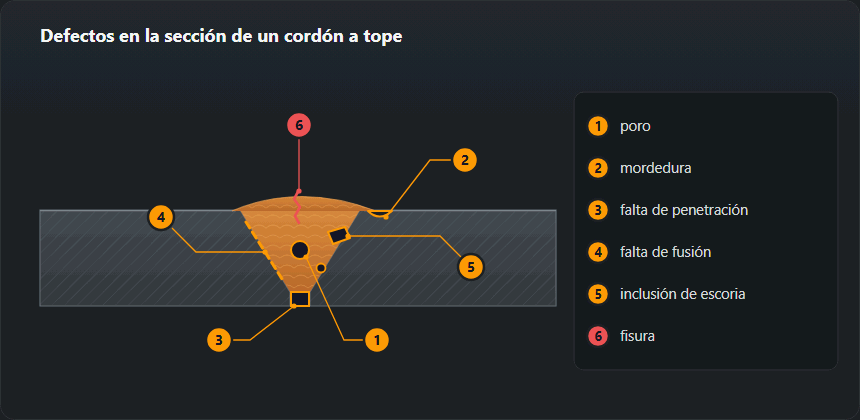
La falta de penetración (402) es una raíz a la que el cordón no llegó. La falta de fusión (401) es metal depositado que no fundió con lo que tenía al lado. La primera viene casi siempre del montaje: separación, talón, diámetro del electrodo. La segunda, de los parámetros y la técnica. La ISO 5817 no admite la falta de fusión en ningún nivel de calidad, ni la falta de penetración en los niveles B y C; el nivel D tolera una falta de penetración corta de hasta 0,2 t, 2 mm como máximo.
La diferencia
| Falta de penetración (402) | Falta de fusión (401) | |
|---|---|---|
| Qué es | El cordón no se ha fundido hasta la profundidad exigida | El metal se depositó pero no fundió con el borde ni con la pasada anterior |
| Dónde aparece más | En la raíz de una unión soldada por un solo lado | En la línea de fusión, entre pasadas |
| Se ve desde fuera | A veces — lo delata una raíz estrecha | Prácticamente nunca |
| Cómo se detecta | UT, radiografía, inspección por el otro lado | UT; la radiografía peor — el defecto es plano |
| Causa principal | Geometría del montaje: separación, talón, diámetro | Parámetros y técnica: poco calor, ángulo equivocado |
Falta de fusión o falta de penetración: cómo saber cuál tienes
La falta de penetración te devuelve al montaje; la falta de fusión, a los parámetros y la técnica. Cuatro comprobaciones las separan.
| Comprobación | Falta de fusión (401) | Falta de penetración (402) |
|---|---|---|
| Posición en la sección | Cara del chaflán, entre pasadas o cara del talón: en cualquier punto del espesor | En la raíz, en el eje |
| Macrografía | Una línea fina en el límite de fusión o entre cordones, a menudo con escoria | Los talones siguen ahí: bordes rectos y paralelos con la separación o una banda sin fundir entre ellos |
| Radiografía | Línea fina desplazada hacia el borde del cordón, a menudo intermitente; puede no aparecer | Línea oscura recta en el eje, con bordes regulares |
| Ultrasonidos | Reflector plano en el flanco o entre pasadas; eco fuerte solo si se incide de frente | Reflector en la raíz, a la profundidad de la cara opuesta |
| Doblado o rotura | Abre por la línea de fusión; cara del chaflán lisa, sin fundir | Abre por la raíz; una banda de talón sin fundir |
En la macrografía
Una sección atacada (ISO 17639) es la prueba más directa. La falta de penetración deja la unión tal como se montó: talones rectos con la separación entre ellos. La falta de fusión aparece como una línea oscura fina; si lleva escoria, apunta a la limpieza; si es una línea limpia a lo largo del flanco, al calor y al ángulo.
En la radiografía
La radiografía (ISO 17636) muestra bien la falta de penetración: una línea recta por el centro con bordes regulares. La falta de fusión en el flanco queda más cerca del borde del cordón, donde está la pared del chaflán, y a menudo a trozos. Un defecto plano oblicuo al haz puede no dejar imagen alguna.
Con ultrasonidos
El ensayo por ultrasonidos (ISO 17640) responde a los defectos planos. Un eco a la profundidad de la cara opuesta y en el eje es un problema de raíz; uno del flanco a media profundidad es falta de fusión lateral. El ángulo del palpador se elige para incidir de frente sobre el flanco, así que el inspector necesita el croquis de la preparación.
En el ensayo de doblado o de rotura
Un doblado de cara o lateral (ISO 5173) con falta de fusión abre por la línea de fusión y enseña un flanco liso y mate, a veces teñido de óxido. Un doblado de raíz con falta de penetración abre por la raíz y enseña una banda plana de talón sin fundir.
Los tres tipos de falta de fusión: 4011, 4012, 4013
Falta de fusión lateral (4011)
Metal depositado contra la cara del chaflán, sin fundirla, normalmente a lo largo de un tramo. Viene de un chaflán estrecho, un ángulo de antorcha equivocado o modos MAG fríos.
Falta de fusión entre pasadas (4012)
Una pasada que no fundió con la de debajo. Causas: escoria u óxido que quedó sobre el cordón, entallas profundas en los bordes de un cordón abombado, intensidad demasiado baja en las pasadas de relleno.
Falta de fusión en la raíz (4013): no es lo mismo que 402
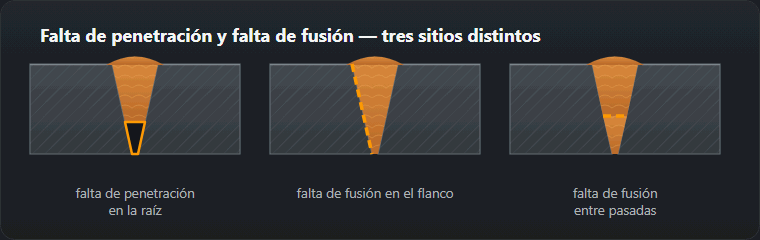
La pasada de raíz llegó al fondo pero no fundió con uno de los talones; en la 402 no se llegó a la raíz. En la macrografía, la 4013 tiene la raíz llena y la línea a lo largo de una cara; la 402, un hueco en el medio. La 4013 sale de un arco desviado hacia un lado o del soplo magnético; la 402, del montaje — ver falta de penetración en la raíz.
Por qué son tan peligrosas
Un poro es redondo y la tensión lo rodea. La falta de fusión es una discontinuidad plana con un borde afilado, y eso concentra tensión exactamente igual que una fisura. Mecánicamente es una fisura, solo que fabricada en lugar de crecida.
Por eso ISO 5817 no le asigna un tamaño admisible en ningún nivel de calidad. No hay medición que discutir: encontrada significa reparada.

Nueve causas de la falta de fusión: la señal y qué cambiar
- Inicio frío. Señal: falta de fusión al principio de las pasadas y en los reinicios. Qué hacer: cebar por delante y volver sobre el inicio, chapas de inicio en uniones críticas, adelgazar el final de la pasada anterior.
- Intensidad demasiado baja. Señal: cordón alto y redondeado con bordes marcados. Qué hacer: ajustar la intensidad al electrodo y a la chapa — la calculadora de intensidad para electrodo revestido, la tabla de ajustes para MIG/MAG.
- Avance demasiado rápido. Señal: cordón estrecho que no moja las dos paredes. Qué hacer: frenar hasta que se aplane contra ellas.
- El baño se adelanta al arco («se me adelantó el baño»): el arco funde metal ya líquido y no toca la pared fría. Señal: superficie lisa que esconde la falta de fusión — MAG con avance lento para la velocidad de hilo, vertical descendente en chapa gruesa. Qué hacer: mantener el arco en el borde de ataque, avanzar más rápido o bajar el hilo, soldar la chapa gruesa en vertical ascendente.
- Ángulo de antorcha o de electrodo equivocado. Señal: el defecto en la pared de la que se alejaba el arco. Qué hacer: apuntar a la pared; en un chaflán ancho, dos cordones por capa, cada uno contra su pared.
- Chaflán demasiado estrecho. Señal: 4011 en la parte baja del chaflán, en las dos paredes. Qué hacer: comprobar el ángulo con galga. La tabla del sitio da 50–70° para V simple de 3 a 12 mm, 60° para electrodo revestido y 50–60° para MAG — preparación de bordes, calculadora de chaflán.
- Cascarilla, óxido, escoria. Señal: 4012 con escoria, o una línea a lo largo de una cara de corte sin amolar. Qué hacer: amolar a metal brillante, quitar la escoria de cada pasada, eliminar las entallas de los bordes.
- MAG en cortocircuito sobre chapa gruesa. Señal: cordón bonito, frío por dentro. El cortocircuito trabaja a 16–22 V con un baño frío; para 8–10 mm la tabla de ajustes da hilo de 1,2 mm, 220–280 A y 26–29 V, terreno del spray, que empieza hacia 26–28 V y se usa desde unos 5 mm de chapa. Qué hacer: rellenar en spray o pulsado — ver soldadura MIG/MAG.
- Soplo magnético. Señal: en corriente continua el arco se desvía en los extremos de la costura y cerca de la pinza de masa. Qué hacer: mover la pinza, soldar hacia un punteado grueso, inclinar el electrodo contra el soplo, pasar a alterna con electrodo revestido si el electrodo lo permite.
Falta de penetración: causas
La falta de penetración tiene ya su propia página: nueve causas, la señal que distingue a cada una, los valores de separación y talón y los límites de la ISO 5817 — falta de penetración. Aquí abajo queda la versión corta.
Casi siempre el ajuste de piezas, no el soldeo. La separación en la raíz es pequeña, el talón demasiado grueso o el ángulo demasiado cerrado para que el electrodo llegue al fondo. Después: intensidad baja en la pasada de raíz, un electrodo demasiado grueso para la separación, o una velocidad que lleva el arco más allá antes de que la raíz funda.
En uniones soldadas por un solo lado con exigencia de penetración completa, aquí es donde se ganan el sueldo el respaldo, el inserto consumible o el resanado y resoldeo por el reverso.
Prevenir las dos
- Prepara la unión según el croquis del WPS y comprueba la separación con galga, no a ojo. La tolerancia de la raíz está ahí por esto.
- Intensidad suficiente para el espesor: la calculadora de intensidad para MMA y, en MIG, un modo con calor suficiente — spray o pulsado en vez de arco corto por encima de 6 mm.
- Mantén el arco en el borde de ataque del baño, nunca detrás.
- Limpia entre todas las pasadas.
- En una unión crítica por un solo lado, cuenta con resanar. Planificarlo sale más barato que descubrirlo en la inspección.
Reparación paso a paso: sacar, comprobar, volver a soldar
- Marcar el principio y el final de la indicación según el informe de UT o RT.
- Amolar o resanar con arco-aire hasta metal sano, pasando de los dos extremos; amolar la superficie resanada.
- Dejar la excavación abierta: una ranura estrecha es justo el chaflán que produce la 4011.
- Comprobarla con partículas magnéticas en acero ferrítico y con líquidos penetrantes en inoxidable y aluminio.
- Volver a soldar según el WPS o el procedimiento de reparación, con la causa corregida.
- Volver a inspeccionar con el método que la encontró: la vista aquí no demuestra nada.
Qué dicen la ISO 6520-1 y la ISO 5817
ISO 6520-1: 401 falta de fusión (4011 lateral, 4012 entre pasadas, 4013 en la raíz), 402 falta de penetración. Límites de la tabla ISO 5817 del sitio: 401 no se admite en B, C ni D; 402 no se admite en B ni C, y en D se admite una imperfección corta de hasta 0,2·t, 2 mm como máximo. En chapa de 8 mm eso son 1,6 mm; en 15 mm, los 3 mm se quedan en 2 mm. La EXC2 de la EN 1090-2 significa nivel C, así que ahí cualquier falta de penetración es una reparación.
Preguntas frecuentes
¿En qué se diferencian una de otra?
La falta de fusión es metal que tocó el borde o la pasada anterior sin fundirse con ellos: entre una pasada y el metal base, o entre dos pasadas. La falta de penetración es una raíz a la que no se llegó, así que parte del espesor de la unión nunca se soldó. Causas distintas, veredicto casi igual: ninguna se admite en los niveles B y C de ISO 5817, y solo el nivel D tolera una falta de penetración corta.
¿Por qué a veces la radiografía no las ve?
Porque las dos son planas. Una discontinuidad cerrada y plana que queda oblicua al haz de rayos X apenas cambia el espesor de acero atravesado, así que no deja contraste en la película. Los ultrasonidos reflejan justo en esa cara plana, y por eso se especifica UT donde estos defectos son la preocupación.
Falta de fusión o falta de penetración en la radiografía: ¿cómo se distinguen?
La falta de penetración es una línea oscura recta en el eje del cordón, con bordes regulares. La falta de fusión en el flanco es una línea más fina, paralela al cordón, desplazada hacia su borde y a menudo interrumpida. Una placa limpia demuestra poco cuando se sospecha falta de fusión.
¿Se puede tapar la falta de fusión con otra pasada?
No. Una pasada encima funde el cordón de debajo, no el plano sin fundir que queda bajo él. El defecto se amola o se resana con arco-aire hasta metal sano, la ranura se comprueba con líquidos penetrantes o partículas magnéticas y la unión se vuelve a soldar según el WPS.
¿Qué es la falta de fusión lateral?
La imperfección 4011 de la ISO 6520-1: metal de aporte pegado a la cara del chaflán sin fundirla. Causas habituales: chaflán demasiado estrecho, arco dirigido a lo largo de la unión en vez de a la pared, o un modo MAG frío.
Actualizado: