Lipsa de topire și lipsa de pătrundere: cum le deosebești
Cele două defecte care nu se văd și se comportă ca o fisură. O cusătură poate trece controlul vizual cu oricare dintre ele pe toată lungimea.
Pe scurt
Lipsa de topire (401) e o sudură care a atins metalul fără să-l topească. Lipsa de pătrundere (402) e o rădăcină la care arcul nu a ajuns deloc. Prima se rezolvă cu căldură și tehnică la aparat, a doua cu geometrie la masa de asamblare. Niciuna nu se admite la nivelurile B și C.

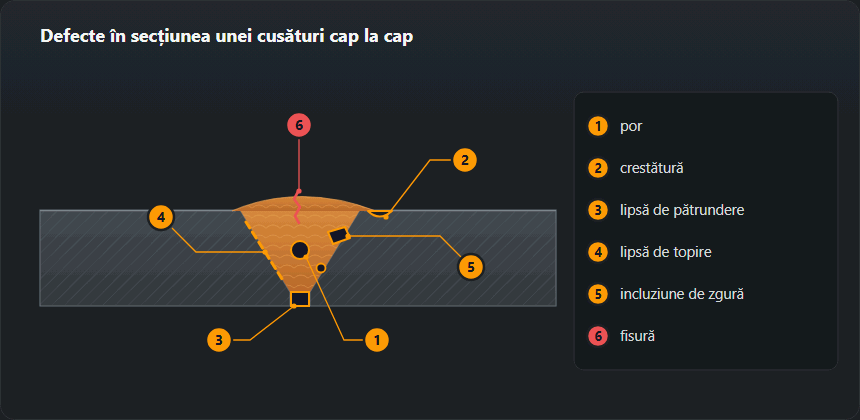
Lipsa de pătrundere (402) este rădăcina la care cusătura nu a ajuns. Lipsa de topire (401) este metalul depus care nu s-a topit cu ce era alături. Prima vine aproape întotdeauna din asamblare — rost, fața rădăcinii, diametrul electrodului. A doua, din regim și tehnică. ISO 5817 nu admite lipsa de topire la niciun nivel de calitate, iar lipsa de pătrundere la nivelurile B și C; nivelul D tolerează o lipsă de pătrundere scurtă de până la 0,2 t, cel mult 2 mm.
Diferența
| Lipsă de pătrundere (402) | Lipsă de topire (401) | |
|---|---|---|
| Ce este | Cusătura nu este pătrunsă pe adâncimea cerută | Metalul s-a depus, dar nu s-a topit cu marginea sau cu trecerea anterioară |
| Unde apare mai des | În rădăcina îmbinării sudate pe o singură parte | Pe linia de topire, între treceri |
| Se vede din afară | Uneori — după rădăcina îngustă | Practic niciodată |
| Cu ce se depistează | UT, radiografie, examinare de pe cealaltă parte | UT; radiografia mai slab — defectul este plan |
| Cauza principală | Geometria asamblării: rostul, fața rădăcinii, diametrul | Regimul și tehnica: prea puțină căldură, unghi greșit |
Lipsă de topire sau lipsă de pătrundere: cum afli ce ai
Lipsa de pătrundere te trimite înapoi la asamblare, lipsa de topire la regim și la tehnică. Patru verificări le despart.
| Verificare | Lipsă de topire (401) | Lipsă de pătrundere (402) |
|---|---|---|
| Poziția în secțiune | Fața prelucrată, între treceri sau fața rădăcinii — oriunde pe grosime | La rădăcină, pe axă |
| Macroșlif | O linie subțire pe limita de topire sau între cordoane, adesea cu zgură | Fețele rădăcinii sunt încă acolo: margini drepte, paralele, cu rost sau o bandă netopită între ele |
| Radiografie | Linie subțire deplasată spre marginea cordonului, adesea întreruptă; poate să nu apară deloc | Linie întunecată dreaptă pe axă, cu margini egale |
| Ultrasunete | Reflector plan pe flanc sau între treceri; ecou puternic doar când e lovit perpendicular | Reflector la rădăcină, la adâncimea suprafeței opuse |
| Îndoire sau rupere | Se deschide pe linia de topire; fața prelucrată netedă, netopită | Se deschide la rădăcină; o bandă de față a rădăcinii netopită |
Pe macroșlif
O secțiune atacată chimic (ISO 17639) este dovada cea mai directă. Lipsa de pătrundere lasă îmbinarea vizibilă așa cum a fost asamblată: fețe ale rădăcinii drepte, cu rostul între ele. Lipsa de topire apare ca o linie întunecată subțire; zgura din ea arată spre curățare, o linie curată de-a lungul flancului — spre căldură și unghi.
Pe radiografie
Radiografia (ISO 17636) arată bine lipsa de pătrundere: o linie dreaptă pe mijloc, cu margini egale. Lipsa de topire pe flanc stă mai aproape de marginea cordonului, acolo unde e peretele prelucrării, adesea în bucăți. Un defect plat, așezat oblic față de fascicul, poate să nu lase nicio imagine.
La ultrasunete
Controlul cu ultrasunete (ISO 17640) răspunde la defecte plane. Un ecou de la adâncimea suprafeței opuse, pe axă, este o problemă de rădăcină; unul de pe flanc, la jumătatea grosimii, este lipsă de topire pe flanc. Unghiul palpatorului se alege ca să întâlnească flancul perpendicular, deci operatorul are nevoie de schița prelucrării.
La îndoire sau rupere
O îndoire pe față sau laterală (ISO 5173) cu lipsă de topire se deschide pe linia de topire și arată un flanc neted, mat, uneori colorat de oxid. O îndoire pe rădăcină cu lipsă de pătrundere se deschide la rădăcină și arată o bandă plată de față a rădăcinii netopită.
Cele trei tipuri de lipsă de topire: 4011, 4012, 4013
Lipsă de topire pe flanc (4011)
Metal depus lipit de fața prelucrată, netopită, de obicei pe o lungime. Vine din rost îngust, unghi greșit al pistoletului, regimuri MAG reci.
Lipsă de topire între straturi (4012)
O trecere care nu s-a topit cu cea de dedesubt. Cauze: zgură sau oxid lăsate pe cordon, crestături adânci la marginile unui cordon bombat, curent prea mic la trecerile de umplere.
Lipsă de topire la rădăcină (4013) — nu e același lucru cu 402
Trecerea de rădăcină a ajuns la fund, dar nu s-a topit cu una dintre fețele rădăcinii; la 402 rădăcina nu a fost atinsă deloc. Pe macroșlif, 4013 are rădăcina umplută și linia de-a lungul unei fețe, 402 — un gol la mijloc. 4013 vine dintr-un arc îndreptat într-o parte sau din suflajul magnetic; 402 din asamblare — vezi lipsa de pătrundere la rădăcină.
De ce sunt cele periculoase
Un por este rotund și tensiunea îl ocolește. Lipsa de topire este o discontinuitate plană cu muchie ascuțită, iar asta concentrează tensiunea exact ca o fisură. Mecanic este o fisură, doar că fabricată în loc de crescută.
De aceea ISO 5817 nu îi atribuie o dimensiune admisibilă la niciun nivel de calitate. Nu există măsurătoare de discutat: găsită înseamnă reparată.

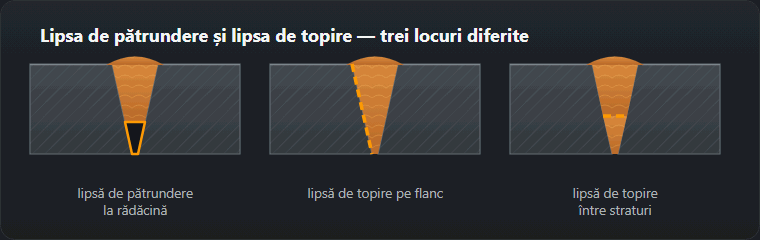
Lipsa de topire: cauze
Prea puțină căldură. Curent mic pentru grosime sau înaintare prea rapidă. Arcul scurt la MIG este suspectul clasic: este un mod rece și, peste circa 6 mm, așază o cusătură pe rost în loc să o topească în el.
Arcul îndreptat spre baie și nu spre marginea de atac. Dacă metalul topit o ia înaintea arcului, arcul topește metal care era deja lichid și nu atinge niciodată peretele rece. Asta înseamnă în practică „mi-a luat-o baia înainte”.
Zgură sau oxid între treceri. Ce rămâne de la trecerea anterioară împiedică topirea celei următoare. Polizarea și periatul între treceri nu sunt cosmetică.
Rost prea îngust. O prelucrare strânsă, cu perete aproape vertical, nu lasă arcului unghi ca să îl atingă. Dacă îmbinarea trebuie umplută din fundul unei fante înguste, geometria este greșită înainte ca cineva să amorseze.
Nouă cauze ale lipsei de topire: semnul și ce schimbi
- Început rece. Semn: lipsă de topire la începutul trecerilor și la reluări. Ce faci: amorsezi înainte și revii peste început, plăcuțe de capăt la îmbinările critice, subțiezi capătul trecerii anterioare.
- Curent prea mic. Semn: cordon înalt, rotunjit, cu margini ascuțite. Ce faci: reglezi curentul după electrod și tablă — calculatorul de curent la MMA, tabelul de reglaje la MIG/MAG.
- Înaintare prea rapidă. Semn: cordon îngust care nu udă ambii pereți. Ce faci: încetinești până când se așază plat pe ei.
- Baia o ia înaintea arcului. Semn: suprafață netedă care ascunde lipsa de topire — MAG cu înaintare lentă pentru avansul sârmei, vertical descendent pe tablă mai groasă. Ce faci: ții arcul pe marginea de atac, mergi mai repede sau scazi avansul sârmei, sudezi tabla groasă vertical ascendent.
- Unghi greșit al pistoletului sau al electrodului. Semn: defectul pe peretele de care arcul s-a îndepărtat. Ce faci: țintești peretele; într-un rost larg pui două cordoane pe strat, fiecare lângă peretele lui.
- Rost prea îngust. Semn: 4011 jos în rost, pe ambii pereți. Ce faci: verifici unghiul cu șablonul. Tabelul site-ului dă 50–70° pentru V simplu de la 3 la 12 mm, 60° la MMA, 50–60° la MAG — pregătirea rostului, calculatorul de rost.
- Țunder, oxid, zgură. Semn: 4012 cu zgură sau o linie de-a lungul unei fețe tăiate nepolizate. Ce faci: polizezi până la metal lucios, cureți zgura după fiecare trecere, scoți crestăturile de la margini.
- MAG în scurtcircuit pe tablă groasă. Semn: cordon îngrijit, rece înăuntru. Scurtcircuitul merge la 16–22 V, cu baie rece; pentru 8–10 mm tabelul de reglaje dă sârmă de 1,2 mm, 220–280 A, 26–29 V — domeniul spray (de la 26–28 V, metal de la 5 mm). Ce faci: umpli în spray sau pulsat — vezi sudarea MIG/MAG.
- Suflaj magnetic. Semn: în curent continuu arcul fuge la capetele cusăturii și lângă clema de masă. Ce faci: muți clema, sudezi spre o prindere solidă, înclini electrodul contra suflajului, treci pe curent alternativ la MMA unde electrodul permite.
Lipsa de pătrundere: cauze
Lipsa de pătrundere are acum pagina ei: nouă cauze, semnul care le deosebește, valorile rostului și pragului și limitele din ISO 5817 — lipsa de pătrundere la rădăcină. Mai jos, varianta scurtă.
Aproape întotdeauna asamblarea, nu sudarea. Rostul la rădăcină este prea mic, pragul prea gros sau unghiul prea închis ca electrodul să ajungă la fund. Apoi: curent mic la trecerea de rădăcină, un electrod cu diametru prea mare pentru rost, sau o viteză care duce arcul mai departe înainte ca rădăcina să se topească.
La îmbinările sudate dintr-o singură parte cu cerință de pătrundere completă, aici își câștigă banii suportul, inserția consumabilă sau crăițuirea și resudarea pe partea a doua.
Prevenirea amândurora
- Pregătește îmbinarea după schița din WPS și verifică rostul cu un șablon, nu din ochi. Toleranța rostului există tocmai pentru asta.
- Curent suficient pentru grosime — calculatorul de curent pentru MMA și, la MIG, un mod cu destulă căldură: spray sau pulsat în loc de arc scurt peste 6 mm.
- Ține arcul pe marginea de atac a băii, niciodată în urma ei.
- Curăță între toate trecerile.
- La o îmbinare critică sudată dintr-o parte, socotește că vei crăițui. Planificarea costă mai puțin decât descoperirea la control.
Reparația pas cu pas: scoți, verifici, resudezi
- Marchezi începutul și sfârșitul indicației după raportul UT sau RT.
- Polizezi sau crăițuiești cu arc-aer până la metal sănătos, dincolo de ambele capete; suprafața crăițuită se polizează.
- Lași șanțul deschis: o fantă îngustă este exact rostul care face 4011.
- Îl verifici cu MT pe oțel feritic, cu PT pe inox și aluminiu.
- Resudezi după WPS sau după procedura de reparație, cu cauza corectată.
- Controlezi din nou cu metoda care l-a găsit — ochiul nu dovedește nimic aici.
Ce spun ISO 6520-1 și ISO 5817
ISO 6520-1: 401 lipsă de topire (4011 pe flanc, 4012 între straturi, 4013 la rădăcină), 402 lipsă de pătrundere. Limitele din tabelul ISO 5817 al site-ului: 401 nu se admite la B, C sau D; 402 nu se admite la B sau C, iar la D se admite o imperfecțiune scurtă de până la 0,2·t, cel mult 2 mm. Pe tablă de 8 mm asta înseamnă 1,6 mm; pe 15 mm, 3 mm se plafonează la 2 mm. EXC2 după EN 1090-2 înseamnă nivelul C, deci acolo orice lipsă de pătrundere este de reparat.
Întrebări frecvente
Care este diferența dintre ele?
Lipsa de topire este metal care s-a atins dar nu s-a topit împreună: între o trecere și metalul de bază, sau între două treceri. Lipsa de pătrundere este o rădăcină la care nu s-a ajuns deloc, deci o parte din grosimea îmbinării nu a fost niciodată sudată. Cauze diferite, verdict aproape identic: niciuna nu se admite la nivelurile B și C din ISO 5817, iar nivelul D tolerează doar o lipsă de pătrundere scurtă.
De ce le scapă uneori radiografia?
Pentru că amândouă sunt plane. O discontinuitate strânsă și plată, așezată oblic față de fasciculul de raze X, aproape că nu absoarbe nimic în plus, deci nu lasă contrast pe film. Ultrasunetele se reflectă tocmai pe acea față plană, și de aceea se prescrie UT acolo unde defectele acestea sunt îngrijorarea.
Lipsă de topire sau lipsă de pătrundere pe radiografie: cum le deosebești?
Lipsa de pătrundere este o linie întunecată dreaptă, pe axa cusăturii, cu margini egale. Lipsa de topire pe flanc este o linie mai subțire, paralelă cu cusătura, deplasată spre marginea cordonului și adesea întreruptă. Un film curat dovedește puțin când există suspiciune de lipsă de topire.
Se poate acoperi lipsa de topire cu încă o trecere?
Nu. O trecere deasupra topește cordonul de dedesubt, nu planul netopit de sub el. Defectul se polizează sau se crăițuiește până la metal sănătos, șanțul se verifică cu PT sau MT, iar îmbinarea se resudează după WPS.
Ce este lipsa de topire pe flanc?
Imperfecțiunea 4011 din ISO 6520-1: metal depus lipit de fața prelucrată fără să o topească. Cauze obișnuite: rost prea îngust, arcul îndreptat de-a lungul îmbinării în loc de spre perete sau un regim MAG rece.
Actualizat: