Sudarea MIG/MAG: moduri de transfer și reglaje
Procedeele 131 și 135 din EN ISO 4063, GMAW în numerotarea americană. O sârmă care avansează continuu și care este în același timp electrod și material de adaos, sub o perdea de gaz: procedeul manual cu cel mai mare randament din aproape orice atelier.
Pe scurt
MIG și MAG sunt procedeele 131 și 135, aparatul e același, diferă doar gazul: inert pentru aluminiu și cupru, activ pentru oțel. Curentul nu se reglează — se reglează viteza sârmei, iar curentul vine după ea. Tensiunea dă lungimea arcului și forma cordonului.
Cum se numește
| Cum se numește | Denumire |
|---|---|
| În normă (ISO 4063) | 131 — Sudare MIG cu sârmă plină în gaz inert; 135 — Sudare MAG cu sârmă plină în gaz activ |
| Numărul procedeului | 131, 135 |
| Abreviere internațională | MIG · GMAW · MAG |
| În atelier | Sudarea MIG/MAG |
Trei nume pentru același lucru. În fișa tehnologică și în certificatul sudorului apare denumirea din normă cu numărul, în anunțul de angajare și în atelier — abrevierea, pe un desen american — notarea de acolo. Merită știute toate trei: munca e aceeași, în acte arată altfel.
Arcul se reglează singur
Sârma avansează cu o viteză fixată, iar sursa menține tensiunea constantă. Dacă arcul se scurtează, curentul crește, sârma se topește mai repede și arcul revine la lungime; dacă se lungește, se întâmplă invers. Arcul își reglează propria lungime de câteva sute de ori pe secundă, iar asta face procedeul ușor de învățat și greu de controlat cu precizie.
Consecința practică este că nu reglezi curentul. Reglezi viteza sârmei și curentul vine după ea — vezi viteza de avans a sârmei. Butonul de tensiune stabilește lungimea arcului și, odată cu ea, forma cusăturii.
Tipuri de transfer: arc scurt, globular, spray și pulsat
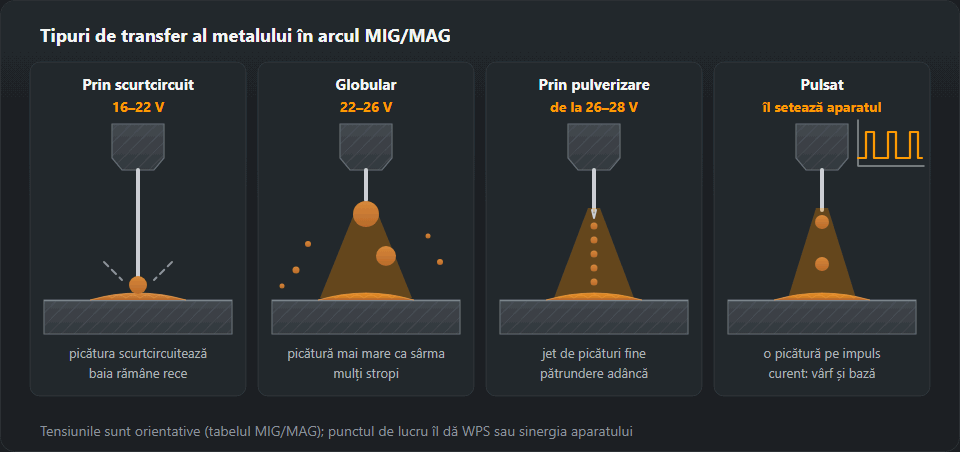
Felul în care sârma topită trece în baie hotărăște pătrunderea, stropii și pozițiile în care se poate suda. La sudarea MAG 135 — sârmă plină în gaz activ, număr de procedeu după ISO 4063 — se deosebesc patru tipuri de transfer. Trei se reglează din aceleași două butoane, viteza sârmei și tensiunea; al patrulea cere o sursă cu puls. Tensiunile de mai jos vin din tabelul de la finalul secțiunii.
Arc scurt (transfer prin scurtcircuit)
Picătura de la capătul sârmei atinge baia și închide circuitul, arcul se stinge, curentul de scurtcircuit gâtuie puntea, tensiunea superficială trage picătura în baie și arcul se reaprinde — de 50–200 de ori pe secundă la 16–22 V. Baia rămâne mică și rece: tablă până la 3 mm, rădăcini, rosturi, toate pozițiile, inclusiv vertical ascendent (PF) și peste cap. Gaz: amestec M21 sau CO₂ pur (mai mulți stropi, pătrundere mai adâncă). La auz, un sfârâit rapid și uniform; pe piesă, un cordon îngust, ușor bombat. Punctul slab: lipsa de topire pe flancurile tablelor mai groase. Dacă aparatul are reglaj de inductanță, mai multă inductanță dă un arc mai moale și o baie mai fluidă cu mai puțini stropi, mai puțină — un arc mai dur și mai rece.
Transfer globular
Între 22 și 26 V picătura crește peste diametrul sârmei, se leagănă la capăt și cade neregulat, uneori cu un scurtcircuit care o sparge. În CO₂ pur, peste arcul scurt transferul rămâne aproape mereu globular. La auz, pocnituri și păcăneli neregulate; pe piesă, bile groase de stropi lângă cusătură și pătrundere inegală. Rândul 5–6 mm din tabelul de regimuri (22–25 V) cade exact în această bandă: dacă arcul încă sfârâie uniform, ești la limita de sus a arcului scurt; dacă pocnește, coboară tensiunea sau urcă ambele butoane până la spray. Ce face baia în fiecare regim vezi la baia de sudură.
Transfer spray (prin pulverizare)
De la 26–28 V și cu curent suficient, picătura se desprinde înainte să atingă baia: picături fine zboară în jet de-a lungul axei sârmei, fără scurtcircuite. Se întâmplă doar în gaz bogat în argon — în tabelul de sârme, Ar + 15–20 % CO₂; în CO₂ pur nu există spray. Utilizare: metal de la 5 mm, poziție orizontală PA și, la colț, PB; straturi de umplere și de acoperire. Pătrundere adâncă, cordon neted aproape fără stropi și un șuierat constant — aici e sunetul corect. În poziții forțate, baia mare curge.
Arc pulsat
Sursa comută între un curent de bază, care doar ține arcul aprins, și un vârf peste pragul de spray, care desprinde exact o picătură. Curentul mediu rămâne mic: transfer ca la spray, cu o căldură potrivită pentru poziții și tablă subțire. Tensiunea nu se fixează — aparatul urmează o curbă sinergică pentru metal, sârmă și gaz; tu alegi viteza sârmei sau grosimea și corectezi lungimea arcului. La auz, un bâzâit uniform; pe piesă, solzi regulați fără stropi.

Cum treci de la un transfer la altul
- Arc scurt → spray: crește viteza sârmei și tensiunea împreună, în pași mici. Sfârâitul devine neregulat (treci repede prin banda globulară), apoi se transformă într-un șuierat constant, iar stropii dispar. Dacă pocnește în continuare, gazul are prea mult CO₂ sau curentul e mic pentru diametrul sârmei.
- Înapoi, de pildă pentru o cusătură pe verticală: coboară ambele butoane împreună până când sfârâitul redevine uniform.
| Transfer | Tensiune | Particularități | Utilizare |
|---|---|---|---|
| Prin scurtcircuit | 16–22 V | Arcul se stinge și se aprinde de 50–200 de ori pe secundă, baia e rece | Tablă subțire, rădăcina cusăturii, toate pozițiile |
| Globular | 22–26 V | Mulți stropi, picături mai mari decât sârma — zonă de tranziție între scurtcircuit și pulverizare | Grosimi medii (5–6 mm) pe CO₂ și amestecuri, la curent sub pragul de pulverizare; în producție e tot mai des înlocuit de pulsat |
| Prin pulverizare | de la 26–28 V | Jet continuu de picături fine, aproape fără stropi, pătrundere adâncă | Metal de la 5 mm, poziție orizontală, amestecuri cu argon |
| Pulsat | îl setează aparatul | O picătură pe impuls, aport termic mic | Inox, aluminiu, tablă subțire, cere un aparat bun |
Gazul
Argon cu 15–25 % CO₂ — grupa M21 din EN ISO 14175, de pildă 82/18 — acoperă mai tot lucrul pe oțel. Mai mult CO₂ înseamnă pătrundere mai adâncă și mai mulți stropi; mai puțin, o față mai curată și acces la transferul spray. CO₂ pur este ieftin, pătrunde bine și stropește. Inoxul cere argon cu 2 % CO₂ sau oxigen; aluminiul, argon pur. Calculatorul de gaz dă amestecul cu notarea lui din EN ISO 14175.
Debitul este de 10 până la 16 l/min. Peste un anumit punct nu mai îmbunătățește nimic: jetul devine turbulent și începe să tragă aer. Porii sunt mai des un curent de aer, un furtun cu scăpări sau o duză înfundată decât un debit prea mic.
| Metal | Sârmă | Gaz |
|---|---|---|
| Oțel carbon | ER70S-6, G3Si1 | CO₂ sau Ar + 15–20 % CO₂ |
| Oțel inoxidabil | ER308L, ER316L, ER309L | Ar + 2 % CO₂ sau Ar + 2 % O₂ |
| Aluminiu | ER4043 (Si), ER5356 (Mg) | Ar 99,99, la grosimi mari Ar + He |
| Oțel zincat | ER70S-6, sârmă tubulară | Ar + CO₂, aspirația e obligatorie |
Un punct de plecare care funcționează
Pentru sârmă de 1,2 mm în Ar/18 CO₂ pe oțel de 5 mm: circa 220 A, adică aproximativ 7 m/min de sârmă, la 22–25 V (rândul 5–6 mm din tabelul de regimuri), cu 12 mm extensie liberă. Ascultă arcul: trebuie să sune ca slănina în tigaie, un pârâit rapid și regulat — semn că ești încă la limita de sus a arcului scurt. Un pocnet rar și neregulat înseamnă tensiune prea mare pentru viteza sârmei; un bâlbâit aspru, invers.

Ce se strică
Defecțiunile de avans domină lista: teacă uzată, duză de contact ovalizată, presiunea rolelor pusă din ochi sau pistoletul încolăcit pe jos. Simptome și remedii în probleme la avansul sârmei. A doua reclamație ca frecvență, lipsa de topire în arc scurt, este o problemă de tehnică și de căldură și nu a aparatului — este în lipsa de topire și de pătrundere.
Regimuri după grosime
| Grosime, mm | Sârmă, mm | Curent, A | Tensiune, V | Gaz, l/min |
|---|---|---|---|---|
| 0,8–1,0 | 0,6–0,8 | 40–70 | 15–17 | 8–10 |
| 1,5–2 | 0,8 | 70–110 | 17–19 | 10–12 |
| 3 | 0,8–1,0 | 110–150 | 19–21 | 12–14 |
| 5–6 | 1,0–1,2 | 160–220 | 22–25 | 14–16 |
| 8–10 | 1,2 | 220–280 | 26–29 | 16–18 |
| 12+ | 1,2–1,6 | 280–350 | 29–32 | 18–20 |
Tabelul complet cu viteza de avans a sârmei, TIG, tablă subțire și profile: Parametri MIG/MAG și TIG.
Simptome și ce se verifică
| Simptom | Ce se verifică |
|---|---|
| Pori în cusătură | Debitul de gaz, duza înfundată, curentul de aer, rugina și vopseaua de pe margine |
| Sârma pocnește și se rupe | Duza de contact uzată, presiunea rolelor, teaca înfundată |
| Sârma avansează în smucituri | Teacă pentru alt diametru, furtun îndoit, rolă cu canal nepotrivit |
| Mulți stropi | Tensiune prea mică, CO₂ pur, extensie prea mare a sârmei |
| Străpungeri pe tablă subțire | Curent prea mare, sudează în puncte sau cu întreruperi |
Tehnica pistoletului: împingere sau tragere
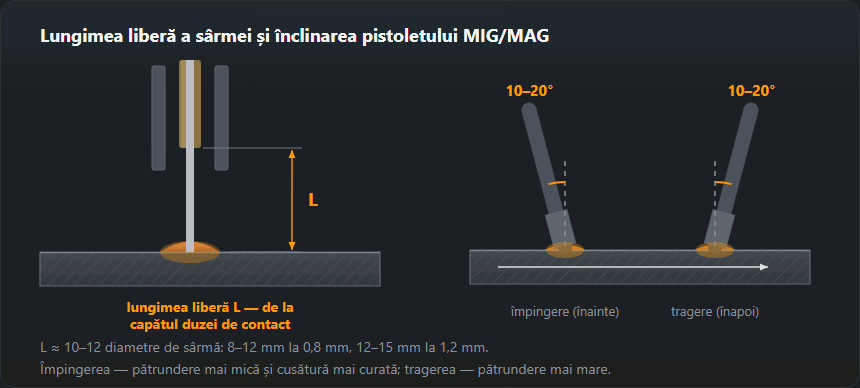
Pistoletul se înclină cu 10–20° față de verticală în sensul sudării, ca în desenul cu lungimea liberă de mai sus. Prin împingere arcul lovește metalul rece din fața băii: pătrundere mai mică, cordon mai lat și mai plat, rostul se vede — pentru tablă subțire și straturi de acoperire. Prin tragere arcul suflă în baie: pătrundere mai adâncă și mai îngustă, cordon mai înalt; sârma tubulară cu zgură se trage întotdeauna. Peste 20° jetul de gaz se culcă și trage aer — pori. Transversal: perpendicular pe tablă la cap la cap, pe bisectoarea unghiului la sudura de colț, iar la grosimi diferite puțin spre piesa mai groasă.
Lungimea liberă a sârmei: 10–15 diametre, adică 10–15 mm la sârmă de 1,0 mm și 12–18 mm la 1,2 mm. Mai lungă la aceeași viteză a sârmei înseamnă curent mai mic, pătrundere mai mică, protecție mai slabă și mai mulți stropi; mai scurtă — stropi în duză și duza de contact arsă. Dacă variază lungimea liberă, variază și lățimea cordonului.
Pendularea: la MAG se sudează de obicei cu rând drept, fără pendulare. Se pendulează la straturi de acoperire late și pe vertical ascendent: în PF un triunghi mic, cu oprire pe margini, nu la mijloc — altfel iese cocoașă la mijloc și crestături pe margini. Toată tehnica în sudarea verticală ascendentă.
Viteza sârmei și tensiunea, mereu în pereche
Viteza sârmei este curentul, tensiunea este lungimea arcului; în fiecare rând din tabelul de regimuri cresc împreună. Ordinea e mereu aceeași: viteza sârmei după grosime, tensiunea pe un rest de tablă de jos în sus până la un sfârâit uniform, la final viteza de sudare. Cum sună și cum arată o pereche nepotrivită vezi în lista de mai jos.
Exemplu rezolvat: tablă de 3 și 10 mm
Oțel de 3 mm, sârmă de 1,0 mm, M21. Rândul de 3 mm dă 110–150 A, 19–21 V și 12–14 l/min. Mijlocul: 130 A — după formula calculatorului de avans al sârmei, 5,5 m/min —, 20 V și 13 l/min, lungime liberă 10–15 mm. 20 V se află în banda arcului scurt, deci orice poziție. Pe vertical ascendent, capătul de jos al rândului: 110 A = 4,5 m/min la 19 V. Pentru table și mai subțiri: sudarea tablei subțiri.
Oțel de 10 mm, colț în PA/PB, sârmă de 1,2 mm, M21. Rândul 8–10 mm: 220–280 A, 26–29 V, 16–18 l/min. Mijlocul: 250 A = 7,5 m/min la 27–28 V, lungime liberă 12–18 mm — peste pragul de spray, iar în M21 spray-ul apare; în CO₂ pur aceleași reglaje ar da picături mari. Aceeași cusătură pe verticală: mai multe straturi în arc scurt până la 22 V sau pulsat.
Defecte după aspectul cusăturii și după sunet
- Hârâit dur, pistoletul e împins înapoi: mai multă tensiune sau mai puțină sârmă.
- Șuierat la reglaje de arc scurt: mai puțină tensiune (la spray șuieratul e normal).
- Pocnituri, bile groase de stropi: banda globulară sau prea mult CO₂.
- Cordon înalt și îngust „așezat” pe tablă: tensiune prea mică sau viteză prea mare — atenție la lipsa de topire.
- Șanț de-a lungul marginii: tensiune prea mare, unghi prea mare, oprire la mijlocul pendulării — vezi crestătura marginală.
- Cordon când lat, când îngust: viteză sau lungime liberă neuniforme.
Exerciții
- Scara tensiunii: cinci rânduri pe tablă de 3 mm în PA cu reglajele din primul exemplu, câte un pas de tensiune la fiecare. Scopul: să regăsești fără probe cordonul cu sfârâit uniform și margini plate.
- Împingere contra tragere: două cordoane, tăiate transversal și șlefuite — la tragere pătrunderea trebuie să fie vizibil mai adâncă.
- Lungimea liberă: 10 mm față de dublu; compară stropii și lățimea.
- Proba de rupere: îmbinare în T din 3 mm în PB, apoi se îndoaie inima până cedează cusătura. Topit până în colț — admis; o fâșie netedă la rădăcină — lipsă de topire.
- Pragul de spray: tablă de 10 mm, M21, urcă ambele butoane până când sfârâitul trece în șuierat și notează valorile pentru aparatul tău.
Întrebări frecvente
Care este diferența dintre MIG și MAG?
Doar gazul. MIG folosește gaz inert — argon sau argon cu heliu — și este ce se folosește la aluminiu și cupru. MAG folosește un amestec activ cu CO₂ sau oxigen și este ce se folosește la oțel. Echipamentul și tehnica sunt aceleași, de aceea toată lumea spune „MIG” pentru amândouă, iar plăcuța aparatului scrie MIG/MAG.
Împing sau trag?
Împingând iese o cusătură mai plată și mai lată, cu pătrundere mai mică și cu vizibilitate mai bună asupra rostului; trăgând, pătrundere mai mare și cusătură mai îngustă. Pe oțel cu sârmă plină merg amândouă: alege una și fii consecvent. Cu sârmă tubulară se trage, pentru că zgura trebuie să rămână în urma băii.
De ce ies pori afară?
Vântul. Circa 2 m/s sunt suficienți ca să smulgă perdeaua de gaz — AWS D1.1 admite la procedeele cu gaz cel mult 8 km/h (circa 2,2 m/s) lângă cusătură — iar asta înseamnă un curent ușor printr-o ușă deschisă. Pune un paravan sau treci pe MMA ori pe sârmă tubulară autoprotejată, care își poartă protecția cu ele.
Ce înseamnă MAG 135?
135 este numărul de procedeu din ISO 4063: sudare MAG cu sârmă plină în gaz activ. În aceeași grupă sunt 131 (MIG cu sârmă plină în gaz inert), 136 (MAG cu sârmă tubulară cu flux) și 138 (MAG cu sârmă tubulară cu miez metalic). Numărul apare în WPS, în certificatul sudorului și pe desen. Aparatul și pistoletul sunt aceleași pentru 135, 136 și 138; se schimbă sârma și adesea gazul.
Ce transfer pentru tablă subțire și poziții forțate?
Arc scurt (16–22 V) sau pulsat. Amândouă țin baia destul de mică pentru vertical ascendent și peste cap. Spray-ul nu intră aici: baia lui mare și fluidă se ține doar în PA și PB, pe metal mai gros.
De ce arcul șuieră în loc să sfârâie?
La reglaje de arc scurt, șuieratul arată că tensiunea e prea mare pentru viteza sârmei: arcul e lung, picăturile mari. Coboară tensiunea sau mărește viteza sârmei. În transfer spray, în schimb, un șuierat constant fără pocnituri este exact sunetul corect.
Actualizat: