MIG/MAG — напівавтоматичне зварювання в захисному газі
Основний метод у виробництві та кузовному ремонті: безперервний дріт, висока швидкість, чистий шов майже без зачищення. Позначення: GMAW (AWS), процеси 131 (MIG) і 135 (MAG) за ISO 4063.
Коротка відповідь
MIG і MAG — це процеси 131 і 135, апарат той самий, різниця лише в газі: інертний для алюмінію та міді, активний для сталі. Струм не виставляють — виставляють швидкість подачі дроту, а струм іде слідом. Напруга задає довжину дуги і форму валика.
Як називається
| Як називається | Назва |
|---|---|
| У нормі (ISO 4063) | 131 — Зварювання MIG суцільним дротом в інертному газі; 135 — Зварювання MAG суцільним дротом в активному газі |
| Номер процесу | 131, 135 |
| Міжнародне скорочення | MIG · GMAW · MAG |
| У цеху | MIG/MAG — напівавтомат |
| Сусідні номери | 135, 136 і 138 — різниця |
Три імені одного й того самого. У технологічній карті та у свідоцтві зварника стоїть назва з норми з номером, в оголошенні про роботу й у цеху — скорочення, на американському кресленику — своє позначення. Знати варто всі три: робота одна, а в документах виглядає по-різному.
Як це працює
Подавальний механізм безперервно штовхає дріт крізь рукав у пальник. Дуга горить між дротом і деталлю, дріт водночас є і електродом, і присадкою. Зону дуги накриває захисний газ із сопла — він витісняє повітря й не дає азоту та кисню потрапити у ванну.
Оскільки присадка подається сама, обидві руки зайняті лише позиціонуванням пальника, і варять помітно швидше, ніж MMA: без зміни електродів і без відбивання шлаку після кожного з них.
Напруга на апараті стала, а дуга регулює себе сама: щойно пальник наблизиться до деталі, дуга коротшає, струм зростає, дріт плавиться швидше — і довжина дуги повертається до попередньої. Тому невпевнена рука псує шов помітно менше, ніж за MMA, і тому напівавтомата вчаться швидше.
Види перенесення металу й типи дуги в MAG
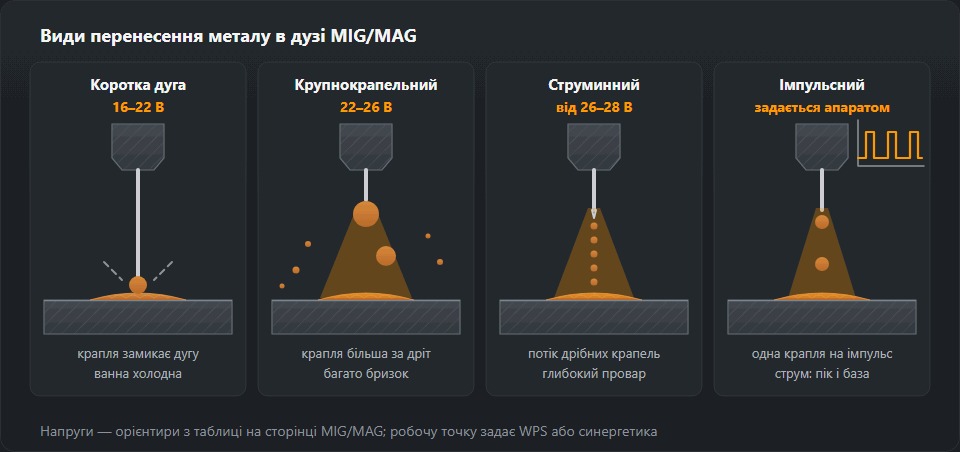
Те, як розплавлений дріт переходить у ванну, вирішує проплавлення, кількість бризок і положення, у яких узагалі можна варити. У MAG 135 (суцільний дріт в активному газі, номер процесу за ISO 4063) розрізняють чотири типи дуги. Три з них виставляються тими самими двома ручками — подачею дроту й напругою, для четвертого потрібне імпульсне джерело. Напруги нижче взято з таблиці наприкінці розділу.
Коротка дуга (перенесення короткими замиканнями)
Крапля на кінці дроту торкається ванни й замикає коло, дуга гасне, струм замикання перетискає перемичку, поверхневий натяг утягує краплю у ванну, і дуга запалюється знову — 50–200 разів на секунду при 16–22 В. Ванна лишається маленькою й холодною: метал до 3 мм, корінь, зазори, усі положення, зокрема вертикаль знизу догори та стеля. Газ — суміш M21 або чистий CO₂ (бризок більше, проплавлення глибше). На слух — рівний частий тріск, на шві вузький, трохи опуклий валик. Слабке місце — несплавлення по кромках товстішого металу. Якщо апарат має регулювання індуктивності (дроселя), більша індуктивність дає м’якшу дугу й рідшу ванну з меншими бризками, менша — жорсткішу й холоднішу дугу.
Крупнокрапельне перенесення (перехідний режим)
При 22–26 В крапля виростає більшою за діаметр дроту, розгойдується на його кінці й падає нерівномірно, частково із замиканням, яке її розриває. У чистому CO₂ перенесення вище короткої дуги майже завжди лишається крупнокрапельним. На слух — нерівне ляскання й тріскотнява, на шві великі кульки бризок поруч і нерівне проплавлення. Рядок 5–6 мм таблиці режимів (22–25 В) лежить саме в цій смузі: якщо дуга ще рівно тріщить — ви на верхній межі короткої дуги; якщо стріляє — зменште напругу або підніміть обидві ручки до струменевого перенесення. Як при цьому поводиться ванна, розібрано на сторінці зварювальна ванна.
Струменеве перенесення
Від 26–28 В і за достатнього струму крапля відривається раніше, ніж торкнеться ванни: дрібні краплі летять струменем по осі дроту, замикань немає. Це працює лише в газі з великою часткою аргону — у таблиці дротів Ar + 15–20 % CO₂; у чистому CO₂ струменя не буде. Застосування: метал від 5 мм, нижнє положення PA, для кутових швів і PB, заповнювальні й облицювальні проходи. Глибоке проплавлення, гладкий валик майже без бризок, на слух рівне шипіння — тут це норма. У вертикалі й на стелі велика ванна стікає.
Імпульсна дуга
Джерело перемикається між базовим струмом, що лише підтримує дугу, та імпульсом вище порогу струменевого перенесення, який відриває рівно одну краплю. Середній струм низький: перенесення як у струменя при теплі, придатному для вертикалі й тонкого металу. Напругу тут не виставляють — апарат іде синергетичною кривою для металу, дроту й газу, зварник обирає подачу або товщину й коригує довжину дуги. На слух — рівне гудіння, на шві правильна луска без бризок.

Як перейти з одного перенесення в інше
- Коротка дуга → струмінь: піднімайте подачу й напругу разом, невеликими кроками. Тріск стає нерівним (крупнокрапельну смугу проходьте швидко), потім переходить у рівне шипіння, і бризки зникають. Якщо стріляє далі — у газі забагато CO₂ або струм малий для цього діаметра.
- Назад, наприклад на шов у вертикалі: зменшуйте обидві ручки разом, поки тріск знову не стане рівним.
| Перенесення | Напруга | Особливості | Застосування |
|---|---|---|---|
| Короткими замиканнями | 16–22 В | Дуга гасне й запалюється 50–200 разів на секунду, ванна холодна | Тонкий метал, корінь шва, усі положення |
| Крупнокрапельний | 22–26 В | Багато бризок, краплі більші за дріт — перехідна зона між короткою дугою та струменевим перенесенням | Середні товщини (5–6 мм) на CO₂ і сумішах за струму нижче порога струменевого перенесення; на виробництві його дедалі частіше замінює імпульс |
| Струменевий | від 26–28 В | Безперервний струмінь дрібних крапель, майже без бризок, глибоке проплавлення | Метал від 5 мм, нижнє положення, суміші з аргоном |
| Імпульсний | задається апаратом | Одна крапля на імпульс, тепловкладення низьке | Нержавійка, алюміній, тонкий метал, вимогливий до апарата |
Види дуги MAG у цифрах
Напруга — з таблиці вище; струм, дріт і товщина — з рядків таблиці режимів MIG/MAG (M21, нижнє положення), напруга яких потрапляє в смугу цього виду дуги.
| Вид дуги | Напруга | Струм, А | Дріт, мм | Лист, мм | Газ |
|---|---|---|---|---|---|
| Короткими замиканнями | 16–22 В | 40–150 | 0,6–1,0 | 0,8–3 | M21 або CO₂ |
| Крупнокрапельний | 22–26 В | 160–220 | 1,0–1,2 | 5–6 | CO₂ і суміші нижче порога струменевого перенесення |
| Довга дуга (CO₂) | понад 22 В | — | — | — | чистий CO₂: перенесення лишається крупнокрапельним |
| Струменевий | від 26–28 В | 220–350 | 1,2–1,6 | від 8 | аргонова суміш Ar + 15–20 % CO₂; на чистому CO₂ не виходить |
| Імпульсний | задається апаратом | — | — | — | аргонова суміш |
Режими за товщиною

| Товщина, мм | Дріт, мм | Струм, А | Напруга, В | Газ, л/хв |
|---|---|---|---|---|
| 0,8–1,0 | 0,6–0,8 | 40–70 | 15–17 | 8–10 |
| 1,5–2 | 0,8 | 70–110 | 17–19 | 10–12 |
| 3 | 0,8–1,0 | 110–150 | 19–21 | 12–14 |
| 5–6 | 1,0–1,2 | 160–220 | 22–25 | 14–16 |
| 8–10 | 1,2 | 220–280 | 26–29 | 16–18 |
| 12+ | 1,2–1,6 | 280–350 | 29–32 | 18–20 |
Повна таблиця — зі швидкістю подачі дроту, режимами TIG, тонким листом і профільною трубою: Режими MIG/MAG і TIG.
Витрату газу на зміну й залишок у балоні зручно порахувати в калькуляторі витрат газу.
Процес у цифрах
Числа, з якими працюють калькулятори сайту, поруч. Прочерк — для цієї клітинки сайт даних не має.
| 135 MAG, суцільний дріт | 136 FCAW, порошковий дріт | 111 MMA, рутил | 141 TIG | |
|---|---|---|---|---|
| Струм у таблиці режимів за товщиною, А | 40–350 | — | 50–250 | 20–250 |
| Термічний ККД k (погонна енергія) | 0,8 | 0,8 | 0,8 | 0,6 |
| Коефіцієнт наплавлення | 0,93 | 0,85 | 0,65 | 0,95 |
| Продуктивність, кг за годину горіння дуги | 3,2 | 4,2 | 1,3 | 0,6 |
| Метал одного проходу, мм² | 35 | 45 | 25 | 12 |
| Газ у розрахунку вартості, л/хв | 13 | 15 | без газу | 8 |
| Захисний газ і витрата, л/хв | CO₂ або Ar+18 % CO₂, 10–16 | — | без газу | Ar 99,99, 6–10 |
Джерела: струм — таблиці режимів за товщиною на сторінках MIG/MAG, TIG і MMA; k — Погонна енергія; коефіцієнт, продуктивність, проходи й газ у розрахунку — Вартість метра шва, Наплавлення і кількість проходів; газ і діапазон витрати — Витрати захисного газу. Продуктивність подано на годину горіння дуги.
Приклад розрахунку: кутовий шов a5, 1 м, S355, PB
Таврове з’єднання з листа S355 завтовшки 8 мм, кутовий шов із розрахунковою висотою a = 5 мм, довжина 1 м, положення PB. Катет z = a·√2 = 7,1 мм. Із підсиленням 10 % переріз наплавленого металу 27,5 мм², тобто 0,216 кг металу шва на метр. Далі рахуються лише ці числа й дані процесу з калькулятора вартості шва.
| 135 MAG, суцільний дріт | |
|---|---|
| Вихідний режим для листа 8 мм | дріт Ø 1,2 мм, 220–280 А, 26–29 В |
| Проходів: 27,5 мм² ÷ метал одного проходу | 1 |
| Купити присадки, кг: метал шва ÷ коефіцієнт | 0,23 |
| Горіння дуги, хв: метал шва ÷ продуктивність | 4,0 |
| Газ, л: час дуги × витрата | 53 |
Це лише час дуги. Складання, прихватки й зачищення між проходами йдуть зверху; калькулятор вартості шва додає їх через частку горіння дуги.
Відправна точка, яка працює
Дріт 1,2 мм у суміші Ar/18 CO₂ по листу 5 мм: близько 220 А, це приблизно 6,5 м/хв дроту — перерахувати можна в калькуляторі подачі дроту — за 24–25 В і вильоті дроту 12 мм.
Далі налаштовуйте на слух. Дуга короткого замикання має звучати як олія, що шкварчить на сковороді: рівним частим тріском. Повільне нерівне ляскання означає, що напруга завелика для швидкості подачі; рване захлинання — що навпаки.
Гази й дріт
| Метал | Дріт | Газ |
|---|---|---|
| Вуглецева сталь | ER70S-6, G3Si1 | CO₂ або Ar + 15–20 % CO₂ |
| Нержавіюча сталь | ER308L, ER316L, ER309L | Ar + 2 % CO₂ або Ar + 2 % O₂ |
| Алюміній | ER4043 (Si), ER5356 (Mg) | Ar 99,99, для товстого Ar + He |
| Оцинкована сталь | ER70S-6, порошковий | Ar + CO₂, витяжка обов’язкова |
CO₂ дешевший і дає глибше проплавлення, але багато бризок і грубий шов. Суміш 82 % Ar + 18 % CO₂ дає помітно менше бризок, дозволяє струменеве перенесення й економить час на зачищенні — на обсягах різниця в ціні газу окупається зачищенням.
Типові проблеми
| Симптом | Що перевірити |
|---|---|
| Пори у шві | Витрата газу, забите сопло, протяг, іржа і фарба на кромці |
| Дріт стріляє і рветься | Знос наконечника, притиск роликів, засмічений канал рукава |
| Дріт іде ривками | Канал під інший діаметр, злам рукава, ролик не під той тип дроту |
| Багато бризок | Надто низька напруга, чистий CO₂, довгий виліт |
| Пропали на тонкому | Завищений струм, варити треба точками або з відривом |
Найчастіша скарга — не дуга, а подача: дріт смикає, він зупиняється або змотується в клубок у подавальному механізмі. Причини та порядок перевірки зібрані в проблемах з подачею дроту. Друга за частотою — непровар за короткої дуги — питання техніки й тепла, а не апарата: див. непровар і несплавлення.
Техніка пальником: кутом уперед чи кутом назад
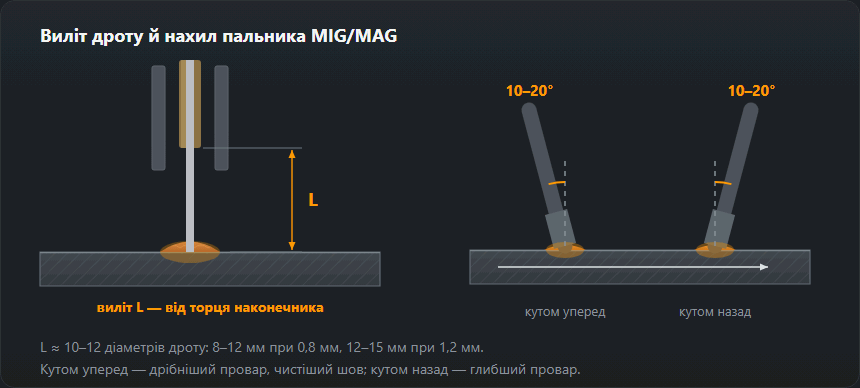
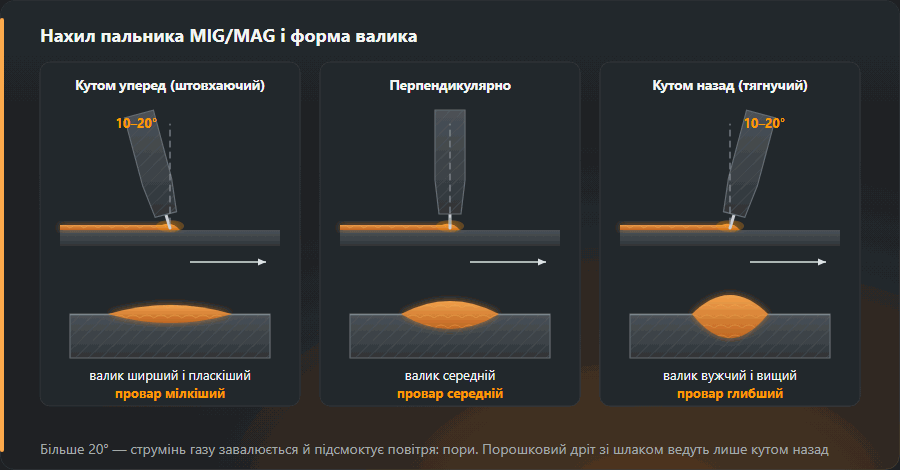
Пальник нахиляють у напрямку зварювання на 10–20° від вертикалі, як на рисунку вильоту вище. Кутом уперед (штовхальний кут) дуга б’є в холодний метал перед ванною: проплавлення мілкіше, валик ширший і пласкіший, стик видно. Підходить для тонкого металу й облицювання. Кутом назад (тягнучий кут) дуга дме у ванну: проплавлення глибше й вужче, валик вищий; порошковий дріт зі шлаком завжди ведуть кутом назад. Понад 20° — струмінь газу завалюється й підсмоктує повітря, пори. Поперек: у стиковому шві перпендикулярно до листа, у кутовому по бісектрисі кута, за різної товщини трохи на товщу деталь.

Виліт дроту: 10–15 діаметрів дроту, тобто при 1,0 мм 10–15 мм, при 1,2 мм 12–18 мм. Довший виліт за тієї самої подачі — менший струм, мілкіше проплавлення, гірший захист і більше бризок; коротший — бризки в соплі й підгорілий наконечник. Гуляє виліт — гуляє ширина валика.
Коливання: MAG зазвичай варять нитковим валиком без коливань. Коливають на широкому облицюванні й на вертикалі знизу догори: у PF маленький трикутник, затримка по кромках, а не посередині, інакше горб посередині й підрізи по краях. Уся техніка вертикалі — вертикальний шов знизу догори.
Подача дроту й напруга — пара
Подача — це струм, напруга — довжина дуги; у кожному рядку таблиці режимів вони зростають разом. Порядок завжди один: подача за товщиною, напругу на обрізку піднімати від нижньої межі до рівного тріску, наприкінці швидкість зварювання. Як звучить і виглядає непідібрана пара, — у списку нижче.
Розібраний приклад: лист 3 і 10 мм
Сталь 3 мм, дріт 1,0 мм, M21. Рядок 3 мм: 110–150 А, 19–21 В, 12–14 л/хв. Середина 130 А — за формулою калькулятора подачі 5,5 м/хв, — 20 В, 13 л/хв, виліт 10–15 мм. 20 В лежить у смузі короткої дуги, отже, будь-яке положення. Знизу догори — нижній край рядка: 110 А = 4,5 м/хв при 19 В. Тонше — зварювання тонкого металу.
Сталь 10 мм, кутовий шов PA/PB, дріт 1,2 мм, M21. Рядок 8–10 мм: 220–280 А, 26–29 В, 16–18 л/хв. Середина 250 А = 7,6 м/хв при 27–28 В, виліт 12–18 мм — вище порогу струменевого перенесення, і в M21 струмінь з’явиться; у чистому CO₂ ті самі налаштування дадуть великі краплі. Той самий шов у вертикалі — кілька проходів короткою дугою до 22 В або імпульс.
Помилки за виглядом шва й на слух
- Жорстке торохтіння, пальник відкидає: більше напруги або менше подачі.
- Шипіння на режимах короткої дуги: менше напруги (на струмені шипіння нормальне).
- Ляскання, великі кульки бризок: крупнокрапельна смуга або забагато CO₂.
- Високий вузький валик, що «лежить» на листі: замало напруги або надто швидко — чекайте несплавлення.
- Канавка вздовж краю шва: забагато напруги, великий кут, затримка посередині коливання — див. підріз.
- Валик то ширший, то вужчий: нерівна швидкість або виліт.
Вправи
- Драбинка напруги: на листі 3 мм у нижньому положенні п’ять валиків із режимом з першого прикладу, на кожному напруга на крок. Мета — без проб знаходити валик із рівним тріском і пласкими краями.
- Уперед проти назад: два валики, розрізати поперек, зашліфувати — кутом назад проплавлення має бути помітно глибшим.
- Виліт: 10 мм проти вдвічі більшого; порівняти бризки й ширину.
- Проба на злам: тавр із 3 мм у PB, загнути стінку до руйнування шва. Сплавлено до самого кута — залік; гладка смужка біля кореня — несплавлення.
- Поріг струменя: 10 мм, M21, піднімати обидві ручки, доки тріск не перейде в шипіння, і записати значення для свого апарата.
Що означає номер у WPS і у свідоцтві
Записи в тому вигляді, у якому вони стоять у документах, і що кожен означає для свідоцтва зварника за ISO 9606-1.
| Запис | Як читати | Свідоцтво зварника |
|---|---|---|
135 | Зварювання MAG суцільним дротом в активному газі | покриває 135 і 138; не покриває 136, 131, 114 |
131 | Зварювання MIG суцільним дротом в інертному газі | покриває тільки 131; не покриває 135 — інший процес, хоч апарат той самий |
138 | Зварювання MAG порошковим дротом із металевим осердям (MCAW) | покриває 138 і 135; не покриває 136, 131, 114 |
141/135 | два процеси в порядку зварювання: корінь — Зварювання TIG суцільним присадковим матеріалом; заповнення й облицювання — Зварювання MAG суцільним дротом в активному газі | кожен номер має бути покритий WPS і свідоцтвом того, хто зварює цю частину з’єднання |
Під час іспиту двома процесами ISO 9606-1 рахує товщину наплавленого металу s для кожного процесу окремо (табл. 6, примітка f; роз’яснення ISO/TC 44/SC 11). Приклад із цих роз’яснень: стиковий зразок 12 мм, 3 мм наплавлено процесом 138 і 9 мм процесом 136, дає 3–6 мм для 138 і 3–18 мм для 136, якщо зварювати кожним окремо; суми s = 12 мм одному процесу не дістається. Корінь без підкладки потім можна зварювати лише тим процесом, яким його зварювали на іспиті.
Норми та джерела
Видання стандарту, пункт або таблиця і що з них бере ця сторінка. Номери звірено зі змістом, який публікують видавці стандартів; повні тексти продають органи зі стандартизації.
- EN ISO 4063:2023, п. 5.2 — номери процесів 131 і 135
Часті питання
Чим MIG відрізняється від MAG?
Лише газом. MIG працює в інертному газі (чистий аргон, аргон із гелієм) — це алюміній і мідь. Нержавійку варять у суміші Ar + 2 % CO₂ або O₂, тож за ISO 4063 це вже MAG. MAG використовує активний газ (CO₂ або суміш аргону з CO₂), який бере участь у металургії ванни, — це вуглецева й низьколегована сталь. Апарат і дріт при цьому одні й ті самі.
Чи можна варити напівавтоматом без газу?
Так, порошковим самозахисним дротом: захист створює осердя, як покриття в електрода. Метод зручний надворі, але дає шлак і більше диму. Звичайним суцільним дротом без газу варити не можна — шов буде суцільною порою.
Чому шов виходить «горбом» і без проплавлення?
Класична ознака заниженої напруги за завищеної подачі дроту. Дріт упирається в метал раніше, ніж встигає розплавитись. Додайте напругу або зменште подачу — шов одразу розтечеться.
Що означає MAG 135?
135 — номер процесу за ISO 4063: зварювання MAG суцільним дротом в активному газі. У тій самій групі 131 (MIG суцільним дротом в інертному газі), 136 (MAG порошковим дротом із флюсом) і 138 (MAG порошковим дротом із металевим осердям). Номер пишуть у WPS, у свідоцтво зварника й на кресленні. Апарат і пальник у 135, 136 і 138 ті самі, змінюються дріт і часто газ.
Яке перенесення для тонкого металу й вертикалі?
Коротка дуга (16–22 В) або імпульс. Обидва тримають ванну достатньо маленькою, щоб варити знизу догори й на стелі. Струменеве перенесення — для металу від 5 мм у нижньому положенні й кутових швів у PB: у вертикалі його ванна стікає.
Чому дуга шипить, а не тріщить?
На режимах короткої дуги шипіння означає, що напруга завелика для такої подачі: дуга довга, краплі великі. Зменште напругу або додайте подачу. А на струменевому перенесенні рівне шипіння без тріску — саме правильний звук.
Вести пальник кутом уперед чи назад?
Кутом уперед — пласкіший і ширший валик, проплавлення менше, стик добре видно; кутом назад — проплавлення глибше й вужче, валик вищий. Нахил 10–20°, більший псує газовий захист. Порошковий дріт зі шлаком завжди ведуть кутом назад.
Оновлено: